PPAL
DINGANG
| Disponueshmëria: | |
|---|---|
| Sasia: | |
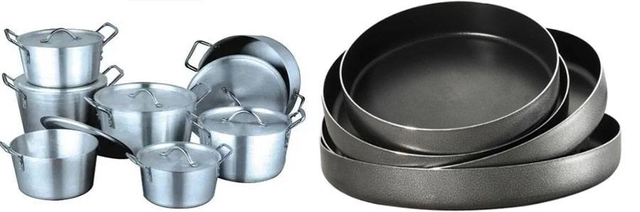
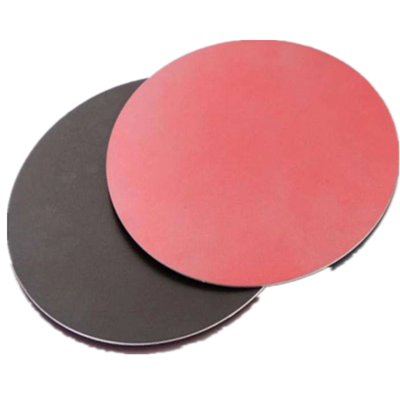
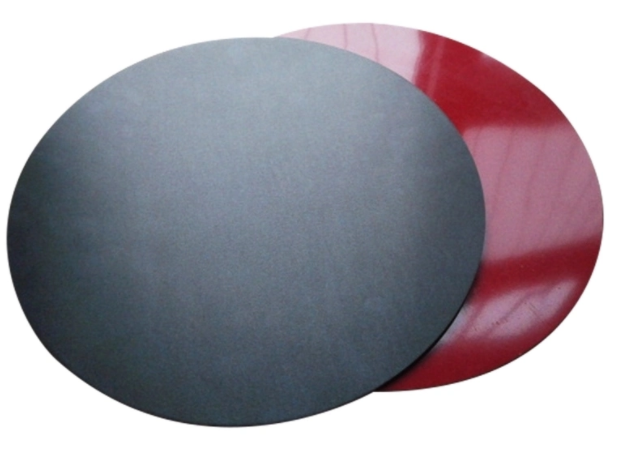
Rrethi i aluminit 1060-O është një bosh alumini i butë dhe i formueshëm që përdoret për prodhimin e tiganëve, tenxhereve, trupave të enëve të gatimit, kapakëve dhe enëve të tjera kuzhine të vizatuar ose të tjerrë. Temperatura e pjekjes siguron duktilitetin e nevojshëm për operacionet e përshtatshme të tërheqjes së thellë dhe rrotullimit.
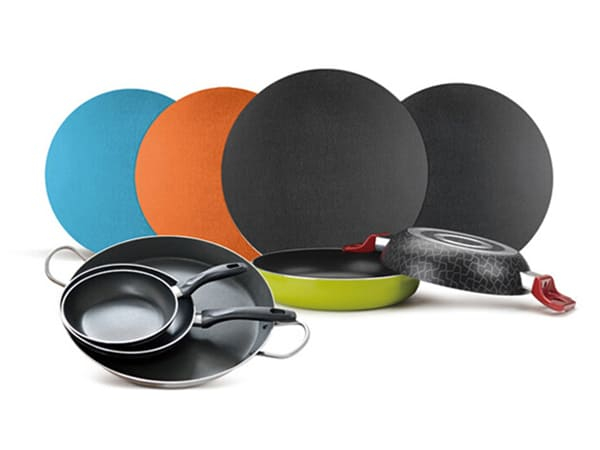
Për prodhimin e enëve jo ngjitëse, rrethi i aluminit mund të ofrohet si bosh i përgatitur ose i veshur sipas sekuencës së formimit dhe procesit të veshjes së klientit. Diametri, trashësia, gjendja e sipërfaqes dhe kërkesat e veshjes duhet të konfirmohen sipas dizajnit të enëve të gatimit dhe linjës së prodhimit.
Dingang furnizon 1060 rrathë alumini dhe opsione shtesë të serive 1xxx, 3xxx dhe 5xxx për prodhuesit e enëve të gatimit. Diametrat e personalizuar, temperamentet dhe kërkesat e sipërfaqes mund të diskutohen për tiganët, tiganët, tenxheret e stokut, woks, kapakët dhe produktet e ngjashme.
Kërkesë 1060-O Çmimi Rrethi Alumini
| Aliazh primare | AA1060 |
| Temperatura primare | O temperament / gjendje e pjekjes |
| Diametri i disponueshëm | 100–800 mm bazuar në gamën e produkteve të listuara; dimensionet e personalizuara që i nënshtrohen konfirmimit |
| Diametrat e përbashkët | 300 mm, 400 mm, 500 mm, 600 mm, 800 mm dhe madhësi të personalizuara |
| Trashësia e goditjes së listuar | Deri në 1,20 mm për aftësinë e shënuar të shpimit; kërkesat e tjera duhet të konfirmohen përpara porosisë |
| Lidhjet opsionale | 1050, 1060, 1100, 3003, 3005, 3105 dhe nota të tjera specifike për aplikim |
| Temperaturat opsionale | O, H12, H14 dhe temperamente të tjera të përshtatshme sipas kërkesave të aliazhit dhe formimit |
| Sipërfaqja | Mbarimi i mullirit, sipërfaqja e përgatitur, sipërfaqja e lyer paraprakisht ose sipërfaqja e veshur specifike për aplikim, që i nënshtrohet konfirmimit |
| Përpunimi | Grushkimi, zbardhja, pjekja, tërheqja e thellë, tjerrja dhe trajtimi pasues i sipërfaqes |
| Enë tipike gatimi | Tava për skuqje, tigane që nuk ngjiten, tenxhere, tenxhere, woks, kapakë enë gatimi dhe enë të tjera të formuara |
| MOQ | 1000 kg për madhësi sipas informacionit të produktit të listuar |
| Koha e udhëheqjes | Zakonisht brenda 30 ditëve, në varësi të specifikimeve dhe sasisë së porosisë |
| Pagesa | T/T ose L/C e pakthyeshme në shikim |
| Origjina | Kinë |

Temperatura O është gjendja e pjekjes dhe siguron forcë më të ulët me punueshmëri të shtuar. Kjo e bën 1060-O të përshtatshme për komponentët e enëve të gatimit që duhet të pësojnë deformime të konsiderueshme gjatë tërheqjes ose tjerrjes.
Trupat e enëve të gatimit zakonisht prodhohen duke shtypur një rreth të sheshtë alumini në një formë tredimensionale. Prandaj, duktiliteti i materialit, konsistenca e trashësisë dhe gjendja e kokrrizave janë të rëndësishme për reduktimin e grisjes, deformimit të pabarabartë dhe rrallimit të tepërt gjatë vizatimit.
Rrathët e aluminit mund të përpunohen gjithashtu duke rrotulluar për të prodhuar enë gatimi të rrumbullakëta dhe përbërës të ngjashëm. Specifikimi i materialit duhet të përputhet me thellësinë e kërkuar, profilin e murit dhe pajisjet e prodhimit.
Alumini transferon nxehtësinë në mënyrë efikase, e cila është një arsye pse alumini përdoret gjerësisht në trupat e enëve të gatimit dhe në komponentët e shpërndarjes së nxehtësisë.
Dendësia relativisht e ulët e aluminit i ndihmon prodhuesit e enëve të gatimit të prodhojnë tigane, tenxhere dhe kapakë që janë më të lehtë për t'u trajtuar sesa përbërës të krahasueshëm të bërë tërësisht nga metale më të rënda.

Një bosh enë gatimi jo ngjitëse duhet të jetë në përputhje me sekuencën e formimit dhe veshjes së prodhuesit. Disa prodhues të enëve të gatimit formojnë në fillim trupin e aluminit dhe aplikojnë veshjen më pas, ndërsa projekte të tjera mund të kërkojnë një boshllëk të vlefshëm të paralyer.
Kur porosisni rrathë të veshur, blerësit duhet të specifikojnë sistemin e veshjes, anën e veshjes, ngjyrën, kërkesat e filmit, procesin e formimit dhe kushtet e pritura të pjekjes ose pjekjes. Përputhshmëria midis veshjes dhe thellësisë së kërkuar të vizatimit duhet të verifikohet përpara prodhimit në masë.
Për enët e gatimit të destinuara për kontakt me ushqimin, prodhuesi i enëve të gatimit duhet të konfirmojë që sistemi i plotë i veshjes dhe produkti i përfunduar plotësojnë kërkesat e aplikueshme të kontaktit me ushqimin dhe të tregut për vendin e destinacionit.
Diskutoni kërkesat tuaja për veshjen jo-ngjitëse
Tava që nuk ngjiten
tenxheret
Pots aksionesh
Woks
Kapakët e enëve të gatimit
Tenxheret e brendshme te tenxheres me oriz
Tigane elektrike
Tava për pica dhe enë pjekjeje
Enë të tjera gatimi prej alumini të tërhequr thellë ose të tjerrë
| Seria e aliazheve | Gama e temperaturës | Lidhjet tipike | Karakteristikat e Materialit | Aplikacionet tipike |
| Seria 1xxx | O, H12, H14, H16, H18, H111, H112 ose temperament specifik për aplikimin | 1050, 1060, 1070, 1100 | Përmbajtja e lartë e aluminit, formueshmëri e mirë, reflektim i lartë dhe karakteristika të qëndrueshme të sipërfaqes. | Enë gatimi të përgjithshme, tenxhere alumini, kapak, abazhur, sinjalistikë dhe komponentë ndërtimi. |
| Seria 3xxx | O, H12, H14, H16, H18 dhe temperamentin specifik për aplikimin | 3003, 3004, 3005, 3105 | Formueshmëri e mirë, zgjatje e dobishme për tërheqje të thellë dhe forcë më e lartë se klasat e zakonshme të aluminit të pastër komercialisht. | Enë gatimi jo ngjitëse, enë gatimi të tërhequra më thellë, kapak, komponentë ndriçimi, shenja dhe produkte arkitekturore. |
| Seria 5xxx | O dhe temperamentet H specifike për aplikim | 5052, 5083, 5754 | Fortësi më e lartë, zgjatje e mirë dhe karakteristika të mira të sipërfaqes për produkte të formuara të përshtatshme. | Komponentët e enëve të gatimit me qëndrueshmëri më të lartë, pjesët e tenxhere me presion dhe aplikacione të tjera të formuara. |
| Seria 8xxx | specifike për aplikacionin | 8128 | Performancë e qëndrueshme dhe karakteristika të përshtatshme të sipërfaqes për proceset e përzgjedhura të përfundimit. | Enë gatimi të specializuara dhe aplikime alumini dekorative. |
Specifikoni nëse boshllëku do të përdoret për një tigan, tenxhere, wok, tenxhere, kapak, tenxhere të brendshme të tenxhere me oriz ose përbërës tjetër të formuar. Forma të ndryshme kërkojnë thellësi të ndryshme vizatimi dhe sjellje materiale.
Jepni diametrin dhe trashësinë e kërkuar të boshllëkut në përputhje me dimensionet e mbulesës së formimit dhe të enëve përfundimtare të gatimit. Toleranca e diametrit dhe toleranca e trashësisë duhet të bien dakord përpara prodhimit.
Trupat e thellë të enëve të gatimit kërkojnë zgjatim të përshtatshëm dhe kontroll të kokrrave. Jepni thellësinë e synuar të tërheqjes ose profilin e përfunduar në mënyrë që aliazhi dhe temperamenti të mund të rishikohen kundrejt kërkesës së formimit.
1060-O është i përshtatshëm për shumë aplikacione të përgjithshme për formimin e enëve të gatimit ku butësia dhe formueshmëria janë të rëndësishme. Për forcë më të lartë ose gjeometri më të kërkuar, mund të merret parasysh 3003 ose një aliazh tjetër i përshtatshëm.
Specifikoni nëse boshllëku do të furnizohet me përfundim në mulli, i paratrajtuar, i veshur ose i përgatitur për një operacion të mëvonshëm të veshjes jo ngjitëse. Rruga sipërfaqësore duhet të përputhet me sekuencën e prodhimit të klientit.
Skajet e pastra, rrafshësia e kontrolluar dhe një sipërfaqe pa gërvishtje ose gërvishtje të rënda ndihmojnë në zvogëlimin e problemeve gjatë ushqimit të automatizuar dhe formimit të enëve të gatimit.
Kontrolloni diametrin dhe trashësinë e boshllëkut sipas specifikimeve të miratuara. Dimensionet konsistente ndihmojnë në ruajtjen e rezultateve të qëndrueshme të formimit në të gjitha grupet e prodhimit.
Sipërfaqja duhet të kontrollohet për gërvishtje, gërvishtje të thella, ndotje vaji, shenja oksidimi dhe defekte të tjera që mund të mbeten të dukshme ose të ndërhyjnë në veshjen e mëvonshme.
Skajet e prera duhet të jenë mjaft të pastra dhe të përshtatshme për procesin e kërkuar të formimit. Rrëshqitjet e tepërta mund të ndikojnë në trajtimin dhe prodhimin e mëvonshëm.
Për një madhësi të re ose dizajn enësh gatimi, rekomandohet një provë prodhimi për të konfirmuar sjelljen e vizatimit, hollimin e murit, pamjen e sipërfaqes dhe përputhshmërinë me makineritë e klientit.
Kërkesë mostra për vlerësimin e formimit
Rrathët e enëve të gatimit prodhohen nga bobina ose fleta alumini përmes zbardhjes ose prerjes, të ndjekur nga hapat e kërkuar të pjekjes dhe inspektimit. Në varësi të porosisë, përgatitja shtesë e sipërfaqes ose veshja mund të kryhet përpara dërgesës ose gjatë procesit të prodhimit të enëve të gatimit nga klienti.


Për një kuotim më të shpejtë dhe më të saktë, ju lutemi jepni:
Aliazh alumini i kërkuar
Temperatura
Diametri i rrethit
Trashësia
Tolerancat e diametrit dhe trashësisë
Lloji i enëve të gatimit dhe dimensionet e përfunduara
Kërkesa për tërheqje të thellë ose rrotullim
Kërkesa për sipërfaqe ose veshje
Sasia e kërkuar për madhësi
Kërkesat e paketimit
Porti i destinacionit ose vendndodhja e dorëzimit
Për një program të ri enësh gatimi, vizatimet ose mostrat e tiganit ose tenxheres së përfunduar janë të dobishme për rishikimin e dimensioneve të kërkuara të boshllëkut dhe kushteve të formimit.
Dërgoni kërkesat tuaja të rrethit të aluminit të enëve të gatimit
Rrethi i aluminit 1060-O përdoret zakonisht si një bosh i formueshëm për tiganët, tenxhere, kapak, woks dhe përbërës të tjerë enësh gatimi të prodhuara nga tërheqja e thellë ose tjerrja.
Temperatura O do të thotë që alumini është pjekur në një gjendje të butë. Kjo përmirëson punueshmërinë dhe e bën atë të përshtatshëm për operacione formimi ku kërkohet deformim i konsiderueshëm.
Gama e produkteve të listuara përfshin diametra nga 100 mm deri në 800 mm, me madhësi të zakonshme si 300 mm, 400 mm, 500 mm, 600 mm dhe 800 mm. Dimensionet e personalizuara duhet të konfirmohen përpara porosisë.
Informacioni origjinal i produktit liston aftësinë e goditjes deri në 1,20 mm. Nëse enët tuaja të gatimit kërkojnë një trashësi të ndryshme, jepni specifikimet në mënyrë që të konfirmohet fizibiliteti i prodhimit.
po. Gjendja e pjekjes siguron formueshmëri të mirë për shumë aplikacione vizatimi. Zbatueshmëria aktuale varet nga trashësia e rrethit, diametri, raporti i vizatimit, veglat e punës, lubrifikimi dhe gjeometria e enëve të gatshme të gatimit.
po. Rrathët e aluminit mund të furnizohen për prodhimin e tiganit që nuk ngjit. Blerësit duhet të specifikojnë nëse veshja do të aplikohet para ose pas formimit dhe të sigurojë kushtet e kërkuara të veshjes dhe forcimit.
1060 është një klasë alumini i pastër komercialisht i vlerësuar për butësinë dhe formueshmërinë. 3003 përmban mangan dhe siguron forcë më të lartë duke ruajtur karakteristikat e dobishme të formimit. Nota e preferuar varet nga gjeometria e enëve të gatimit dhe kërkesat e performancës.
Pjesët e mostrës mund të diskutohen për vlerësimin e cilësisë, dimensioneve dhe sipërfaqes përpara prodhimit me shumicë. Për verifikimin e formimit, kampioni duhet të përputhet me aliazhin e synuar, temperamentin dhe trashësinë sa më afër që të jetë e mundur.
Sasia minimale e renditur e porosisë është 1000 kg për madhësi. MOQ përfundimtar duhet të konfirmohet sipas kërkesave të aliazhit, diametrit, trashësisë dhe sipërfaqes.
Ju lutemi jepni aliazhin, temperamentin, diametrin, trashësinë, tolerancat, llojin e enëve të gatimit, procesin e vizatimit ose tjerrjes, kërkesat e veshjes, sasinë dhe destinacionin. Një vizatim i produktit të përfunduar është i dobishëm për projektet e reja të enëve të gatimit.
Produktet
Aplikimi
Lidhje të shpejta
Na kontaktoni