PPAL
DINGANG
| Dostępność: | |
|---|---|
| Ilość: | |
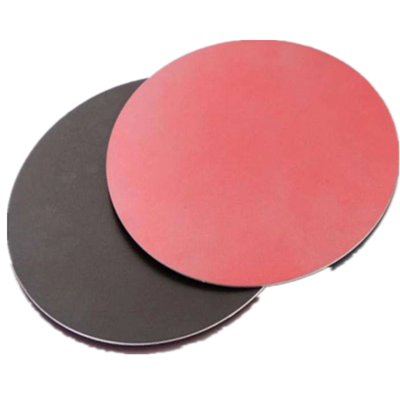
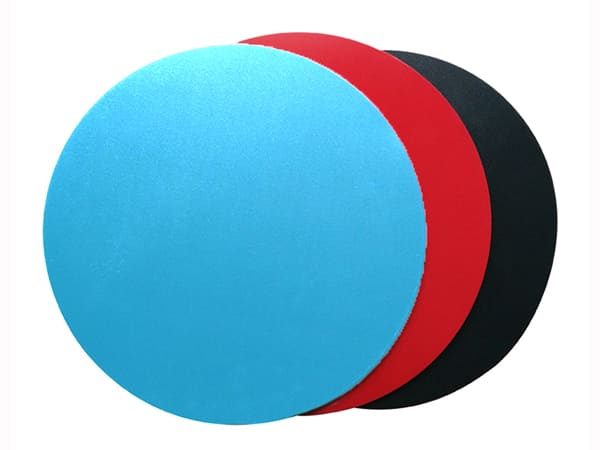
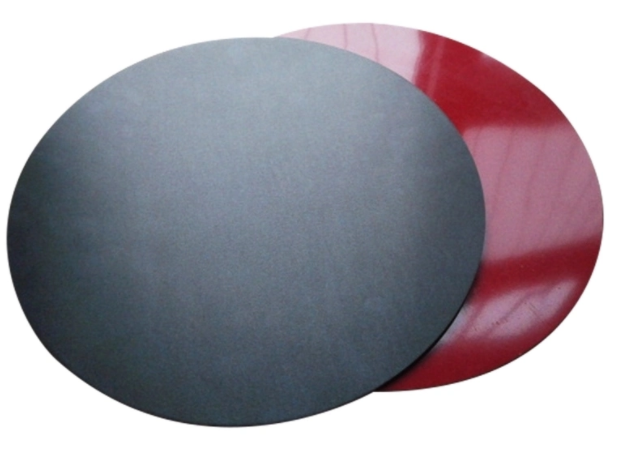
Koło aluminiowe 1060-O to miękki, formowalny aluminiowy półfabrykat używany do produkcji patelni, garnków, korpusów naczyń kuchennych, pokrywek i innych ciągnionych lub wirowanych przyborów kuchennych. Wyżarzony stan zapewnia ciągliwość wymaganą do odpowiednich operacji głębokiego tłoczenia i przędzenia.
Do produkcji naczyń kuchennych z powłoką nieprzywierającą okrąg aluminiowy może być dostarczony w postaci przygotowanego lub powlekanego półfabrykatu, zgodnie z sekwencją formowania i procesem powlekania klienta. Średnicę, grubość, stan powierzchni i wymagania dotyczące powłoki należy potwierdzić zgodnie z projektem naczyń kuchennych i linią produkcyjną.
Dingang dostarcza krążki aluminiowe 1060 oraz dodatkowe opcje z serii 1xxx, 3xxx i 5xxx dla producentów naczyń kuchennych. Można omówić niestandardowe średnice, temperamenty i wymagania dotyczące powierzchni w przypadku patelni, rondli, garnków bulionowych, woków, pokrywek i produktów pokrewnych.
Zapytaj o cenę koła aluminiowego 1060-O
| Podstawowy stop | AA1060 |
| Pierwotny temperament | Stan odpuszczania/wyżarzania |
| Dostępna średnica | 100–800 mm w zależności od wymienionego asortymentu; wymiary niestandardowe po potwierdzeniu |
| Typowe średnice | 300 mm, 400 mm, 500 mm, 600 mm, 800 mm i rozmiary niestandardowe |
| Podana grubość wykrawania | Do 1,20 mm dla podanych możliwości wykrawania; inne wymagania należy potwierdzić przed złożeniem zamówienia |
| Opcjonalne stopy | 1050, 1060, 1100, 3003, 3005, 3105 i inne gatunki specyficzne dla danego zastosowania |
| Opcjonalne temperamenty | O, H12, H14 i inne odpowiednie stany w zależności od wymagań stopu i formowania |
| Powierzchnia | Wykończenie walcowane, powierzchnia przygotowana, powierzchnia pomalowana wstępnie lub powlekana w zależności od zastosowania, podlega potwierdzeniu |
| Przetwarzanie | Wykrawanie, wykrawanie, wyżarzanie, głębokie tłoczenie, wyoblanie i późniejsza obróbka powierzchni |
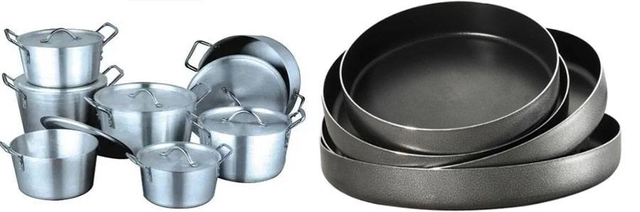
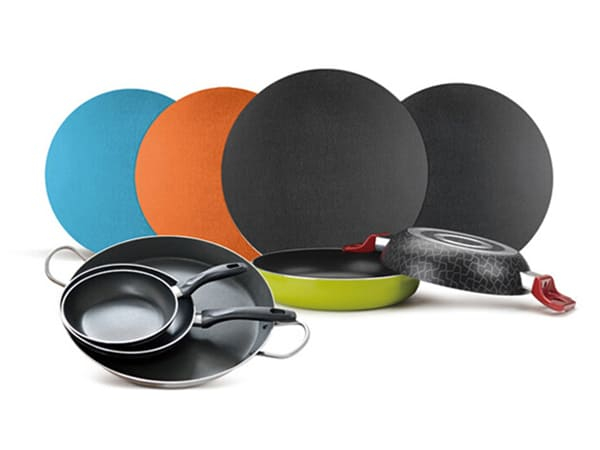
| Typowe naczynia kuchenne | Patelnie, patelnie z powłoką nieprzywierającą, rondle, garnki, woki, pokrywki do naczyń kuchennych i inne uformowane przybory kuchenne |
| MOQ | 1000 kg na rozmiar zgodnie z podanymi informacjami o produkcie |
| Czas realizacji | Zwykle w ciągu 30 dni, w zależności od specyfikacji i ilości zamówienia |
| Zapłata | T/T lub nieodwołalna akredytywa w zasięgu wzroku |
| Pochodzenie | Chiny |

Stan O jest stanem wyżarzonym i zapewnia niższą wytrzymałość przy zwiększonej urabialności. To sprawia, że 1060-O nadaje się do elementów naczyń kuchennych, które muszą ulec znacznemu odkształceniu podczas ciągnienia lub wirowania.
Korpusy naczyń kuchennych są zwykle produkowane przez wciśnięcie płaskiego aluminiowego koła w trójwymiarową formę. Plastyczność materiału, konsystencja grubości i stan ziarna są zatem ważne dla ograniczenia rozdzierania, nierównomiernego odkształcenia i nadmiernego ścieńczenia podczas ciągnienia.
Kręgi aluminiowe można również przetwarzać poprzez przędzenie w celu produkcji okrągłych naczyń kuchennych i powiązanych komponentów. Specyfikacja materiału powinna być dostosowana do wymaganej głębokości, profilu ściany i wyposażenia produkcyjnego.
Aluminium skutecznie przenosi ciepło, co jest jednym z powodów, dla których aluminium jest szeroko stosowane w korpusach naczyń kuchennych i elementach rozprowadzających ciepło.
Stosunkowo niska gęstość aluminium pomaga producentom naczyń kuchennych produkować patelnie, garnki i pokrywki, które są łatwiejsze w obsłudze niż porównywalne elementy wykonane w całości z cięższych metali.

Półfabrykaty naczyń kuchennych z powłoką nieprzywierającą muszą być zgodne z procedurą formowania i powlekania określoną przez producenta. Niektórzy producenci naczyń kuchennych najpierw formują aluminiowy korpus, a następnie nakładają powłokę, podczas gdy inne projekty mogą wymagać zatwierdzonego, wstępnie powlekanego półwyrobu.
Zamawiając kręgi powlekane, kupujący powinien określić system powlekania, stronę powlekania, kolor, wymagania dotyczące folii, proces formowania i oczekiwane warunki wypalania lub utwardzania. Przed produkcją masową należy sprawdzić zgodność powłoki z wymaganą głębokością tłoczenia.
W przypadku naczyń kuchennych przeznaczonych do kontaktu z żywnością producent naczyń kuchennych powinien potwierdzić, że kompletny system powłok i gotowy produkt spełniają obowiązujące wymagania dotyczące kontaktu z żywnością i wymagania rynkowe kraju docelowego.
Omów wymagania dotyczące powłoki nieprzywierającej
Patelnie z powłoką nieprzywierającą
Rondelki
Garnki zapasowe
Woki
Pokrywy naczyń kuchennych
Garnki wewnętrzne urządzenia do gotowania ryżu
Patelnie elektryczne
Patelnie do pizzy i przybory do pieczenia
Inne przybory kuchenne z głęboko tłoczonego lub wirowanego aluminium
| Seria stopów | Zakres temperamentu | Typowe stopy | Charakterystyka materiału | Typowe zastosowania |
| Seria 1xxx | O, H12, H14, H16, H18, H111, H112 lub stan dostosowany do zastosowania | 1050, 1060, 1070, 1100 | Wysoka zawartość aluminium, dobra odkształcalność, wysoki współczynnik odbicia i stabilna charakterystyka powierzchni. | Ogólne naczynia kuchenne, garnki aluminiowe, pokrywki, abażury, oznakowania i elementy budowlane. |
| Seria 3xxx | O, H12, H14, H16, H18 i stan zależny od zastosowania | 3003, 3004, 3005, 3105 | Dobra odkształcalność, użyteczne wydłużenie przy głębokim tłoczeniu i wyższa wytrzymałość niż zwykłe, dostępne na rynku gatunki aluminium. | Naczynia kuchenne z powłoką nieprzywierającą, naczynia głęboko tłoczone, pokrywki, elementy oświetleniowe, znaki i produkty architektoniczne. |
| Seria 5xxx | O i specyficzne dla aplikacji stany H | 5052, 5083, 5754 | Wyższa wytrzymałość, dobre wydłużenie i dobre właściwości powierzchniowe dla odpowiednio formowanych produktów. | Elementy naczyń kuchennych o wyższej wytrzymałości, części szybkowarów i inne zastosowania formowane. |
| Seria 8xxx | Specyficzne dla aplikacji | 8128 | Stabilna wydajność i odpowiednie właściwości powierzchni dla wybranych procesów wykończeniowych. | Specjalistyczne naczynia kuchenne i dekoracyjne zastosowania aluminiowe. |
Określ, czy półfabrykat będzie używany do patelni, garnka bulionowego, woka, rondla, pokrywki, garnka wewnętrznego do gotowania ryżu lub innego uformowanego elementu. Różne kształty wymagają różnej głębokości rysowania i zachowania materiału.
Podaj wymaganą średnicę i grubość półfabrykatu zgodnie z matrycą formującą i ostatecznymi wymiarami naczynia kuchennego. Tolerancję średnicy i tolerancję grubości należy uzgodnić przed produkcją.
Głębokie korpusy naczyń kuchennych wymagają odpowiedniego wydłużenia i kontroli ziaren. Podaj zamierzoną głębokość tłoczenia lub gotowy profil, aby można było sprawdzić stop i stan pod kątem wymagań dotyczących formowania.
1060-O nadaje się do wielu ogólnych zastosowań w formowaniu naczyń kuchennych, gdzie ważna jest miękkość i odkształcalność. W przypadku wyższej wytrzymałości lub bardziej wymagających geometrii można rozważyć stop 3003 lub inny odpowiedni stop.
Określ, czy półfabrykat będzie dostarczony wykończony, poddany obróbce wstępnej, pokryty lub przygotowany do późniejszej operacji powlekania zapobiegającego przywieraniu. Trasa powierzchni musi odpowiadać sekwencji produkcyjnej klienta.
Czyste krawędzie, kontrolowana płaskość i powierzchnia wolna od poważnych zadrapań i wgnieceń pomagają zmniejszyć problemy podczas automatycznego podawania i formowania naczyń kuchennych.
Sprawdź średnicę i grubość półfabrykatu zgodnie z zatwierdzoną specyfikacją. Spójne wymiary pomagają utrzymać stabilne wyniki formowania w całej partii produkcyjnej.
Powierzchnię należy sprawdzić pod kątem wgnieceń, głębokich rys, zanieczyszczeń olejowych, śladów utlenienia i innych wad, które mogą pozostać widoczne lub zakłócać późniejsze malowanie.
Krawędzie cięcia powinny być w miarę czyste i odpowiednie do wymaganego procesu formowania. Nadmierne zadziory mogą mieć wpływ na obsługę i późniejszą produkcję.
W przypadku nowego rozmiaru lub projektu naczyń kuchennych zaleca się próbę produkcyjną w celu potwierdzenia ciągliwości, pocienienia ścianek, wyglądu powierzchni i kompatybilności z matrycami klienta.
Poproś o próbki do oceny formowania
Kręgi naczyń kuchennych są produkowane z cewki lub arkusza aluminium poprzez wykrawanie lub cięcie, po którym następują wymagane etapy wyżarzania i kontroli. W zależności od zamówienia dodatkowe przygotowanie powierzchni lub powlekanie może zostać wykonane przed wysyłką lub w trakcie procesu produkcji naczyń kuchennych u Klienta.


Aby otrzymać szybszą i dokładniejszą wycenę, prosimy o podanie:
Wymagany stop aluminium
Hartować
Średnica koła
Grubość
Tolerancje średnicy i grubości
Rodzaj naczyń i wymiary gotowe
Wymóg głębokiego tłoczenia lub przędzenia
Wymagania dotyczące powierzchni lub powłoki
Wymagana ilość na rozmiar
Wymagania dotyczące pakowania
Port docelowy lub miejsce dostawy
W przypadku nowego programu naczyń kuchennych pomocne są rysunki lub próbki gotowej patelni lub garnka, umożliwiające sprawdzenie wymaganych wymiarów półfabrykatów i warunków formowania.
Wyślij wymagania dotyczące aluminiowego koła do naczyń kuchennych
Koło aluminiowe 1060-O jest powszechnie stosowane jako formowalny półfabrykat do patelni, garnków, pokrywek, woków i innych elementów naczyń kuchennych wytwarzanych metodą głębokiego tłoczenia lub przędzenia.
O temperamencie oznacza, że aluminium zostało wyżarzone do stanu miękkiego. Poprawia to urabialność i sprawia, że nadaje się do operacji formowania, w których wymagane jest znaczne odkształcenie.
Wymieniony asortyment produktów obejmuje średnice od 100 mm do 800 mm, a typowe rozmiary to 300 mm, 400 mm, 500 mm, 600 mm i 800 mm. Wymiary niestandardowe należy potwierdzić przed złożeniem zamówienia.
Oryginalna informacja o produkcie podaje możliwość wykrawania do 1,20 mm. Jeśli Twoje naczynie wymaga innej grubości, podaj specyfikację, aby można było potwierdzić wykonalność produkcji.
Tak. Stan wyżarzany zapewnia dobrą odkształcalność w wielu zastosowaniach ciągnienia. Rzeczywista ciągliwość zależy od grubości koła, średnicy, stopnia ciągnienia, oprzyrządowania, smarowania i geometrii gotowego naczynia kuchennego.
Tak. Do produkcji patelni z powłoką nieprzywierającą można dostarczyć krążki aluminiowe. Kupujący powinni określić, czy powłoka zostanie nałożona przed czy po formowaniu, oraz podać wymagane warunki powlekania i utwardzania.
1060 to komercyjnie czysty gatunek aluminium, ceniony za miękkość i odkształcalność. 3003 zawiera mangan i zapewnia wyższą wytrzymałość przy jednoczesnym zachowaniu użytecznych właściwości formowania. Preferowany gatunek zależy od geometrii naczyń kuchennych i wymagań wydajnościowych.
Przed produkcją masową można omówić próbki pod kątem oceny jakości, wymiarów i powierzchni. Do weryfikacji formowania próbka powinna być możliwie najdokładniej dopasowana do zamierzonego stopu, stanu i grubości.
Podana minimalna ilość zamówienia wynosi 1000 kg na rozmiar. Ostateczne MOQ powinno zostać potwierdzone zgodnie ze stopem, średnicą, grubością i wymaganiami powierzchniowymi.
Proszę podać stop, stan, średnicę, grubość, tolerancje, rodzaj naczyń kuchennych, proces ciągnienia lub przędzenia, wymagania dotyczące powłoki, ilość i miejsce przeznaczenia. Rysunek gotowego produktu jest przydatny w przypadku nowych projektów naczyń kuchennych.
Produkty
Aplikacja
Szybkie linki
Skontaktuj się z nami