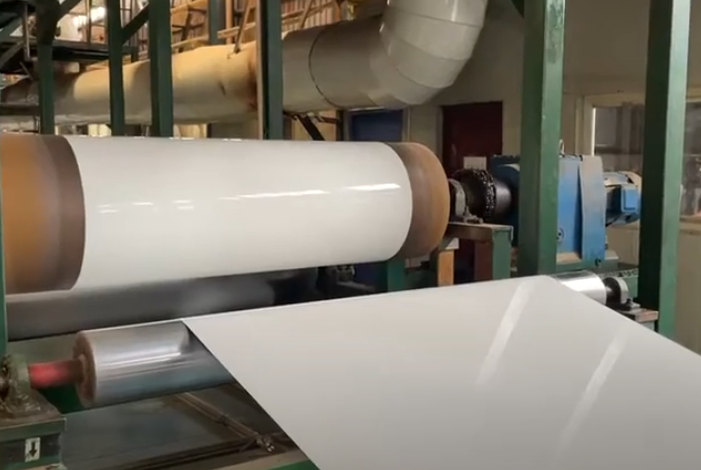
Lackbiegeleistung von farbbeschichteten Aluminiumblechen: Schlüsselfaktoren und Lösungen
Das Biegen ist ein entscheidender Prozess für farbbeschichtete Aluminiumbleche in Architekturverkleidungen, Automobilteilen und Möbeln. Eine schlechte Biegeleistung des Lacks führt zu Rissen, Abblättern oder Absplitterungen – und beeinträchtigt so die Ästhetik und Haltbarkeit. Nachfolgend finden Sie eine Aufschlüsselung der Kernfaktoren, Testmethoden und Korrekturen.
1. Schlüsselfaktoren, die die Farbbiegeleistung beeinflussen
zur Faktorkategorie
Details
Basis: Aluminiumlegierung
- 1100/3003/5052-Serie: Hervorragende Duktilität, ideal zum Biegen (z. B. 5052-H32 ermöglicht einen 1-fachen Dickenradius). - 6061/7075-Serie: Spröd (6061-T6 benötigt einen 3-fachen Dickenradius; 7075-T6 wird nicht empfohlen).
Farbtyp
- PVDF: Überlegene Flexibilität (T-Biegebewertung 0T-1T), beständig gegen Rissbildung. - Polyester: Geringere Flexibilität (T-Biegebewertung 2T-3T), anfällig für Beschädigungen in engen Biegungen.
Biegeparameter
- Mindestradius: Hängt von der Dicke/Legierung ab (z. B. 1 mm 5052-H32 benötigt einen Radius von ≥ 1 mm). - Winkel: 90°-Biegungen beanspruchen den Lack stärker als sanfte Kurven.
Beschichtungsprozess
- Dünne, gleichmäßige Beschichtungen (20–30 μm) lassen sich besser biegen als dicke Schichten. – Schlechte Haftung (aufgrund unzureichender Oberflächenvorbehandlung) führt zum Abblättern.
2. Prüfstandard: T-Bend-Test
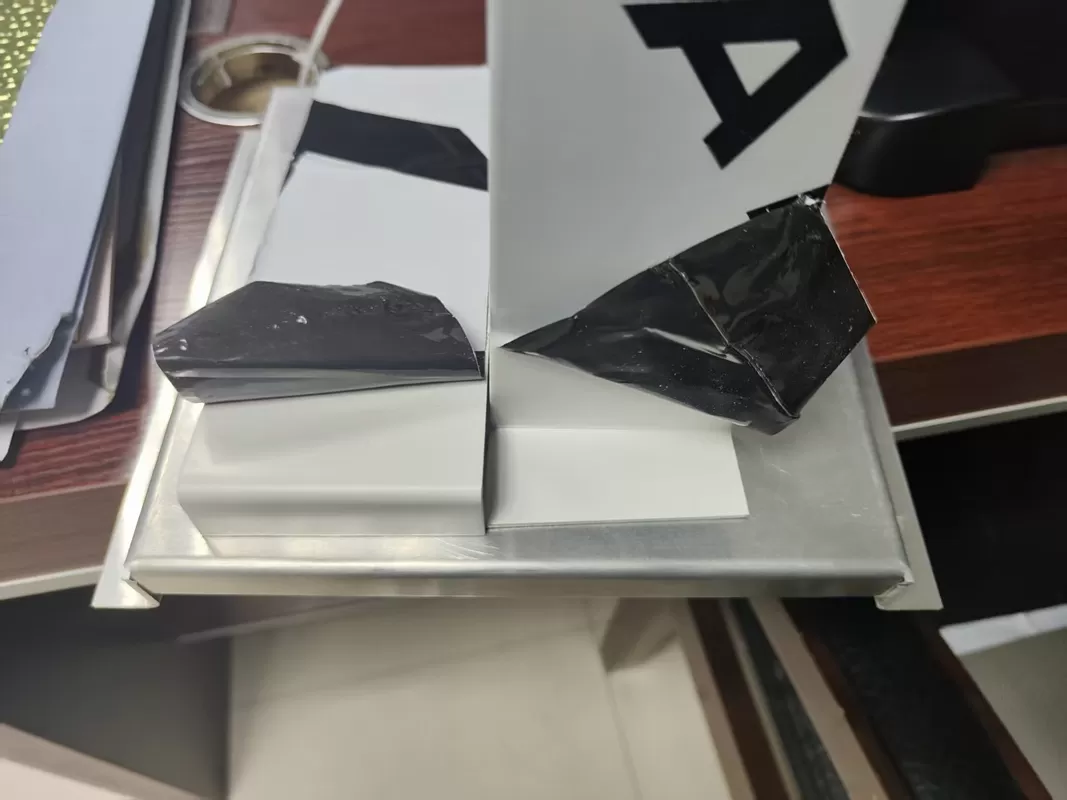
Die gebräuchlichste Methode zur Leistungsbewertung (gemäß GB/T 23443-2009):
Schneiden Sie aus dem farbbeschichteten Blech eine 100×50 mm große Probe aus.
Biegen Sie die Probe um einen Dorn um 180°, ohne dass die Farbe reißt.
Rate nach Dorndurchmesser relativ zur Blechdicke (t):
0T: Dorn = 0×t (beste Leistung, typisch für PVDF).
1T: Dorn = 1×t (gut, für die meisten architektonischen Anwendungen).
≥3T: Schlecht (ungeeignet für Biegeanwendungen).
3. Häufige Probleme und Lösungen
Problemursache
der
Lösung
Rissige Farbe
Kleiner Biegeradius; spröde Legierung/Lack
- Erhöhen Sie den Radius, um die Legierungsanforderungen zu erfüllen (z. B. benötigt 6061-T6 3×t). - Wechseln Sie zu PVDF oder lassen Sie Hartlegierungen ausglühen.
Die Leistung beim Biegen von Lacken hängt von der Duktilität der Legierung, der Lackflexibilität und der Prozesskontrolle ab. Priorisieren Sie 5052/3003-Legierungen mit PVDF-Beschichtungen für anspruchsvolle Biegungen und validieren Sie diese immer mit T-Biegetests. Die Abstimmung der Materialien auf die Biegeanforderungen sorgt für langlebige, einwandfreie Ergebnisse
Dingang Lackierte Aluminiumfolie ist auf jeden Fall Ihre gute Wahl im Produktionsbereich.
Dingang – der professionelle Hersteller von Aluminiumspulen/-blechen mit Farbbeschichtung aus Aluminiumlegierung seit 2002
Wenn Sie Bedarf an der Beschichtung von Aluminiumspulen/-blechen haben, können Sie sich gerne an uns wenden.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 Ελληνικά
 Suomi
 Latine
 Dansk
 Shqip
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 latviešu
 Azərbaycan dili
 Беларуская мова
 ქართული
 íslenska
 Kinyarwanda
 Lietuvių
 Lëtzebuergesch
 Македонски
 Malti
 Türkmençe
 ئۇيغۇرچە
 Cymraeg