Aluminiumkreise für Kochgeschirr und Konsumgüter

Aluminiumlösungen für Kochgeschirr und Konsumgüter

Kreise und Rohlinge in Umformqualität mit kontrollierter Oberflächen- und Kantenqualität

Kochgeschirr-Kreise, tiefgezogene, beschichtete Rohlinge, Deckel, Geräteteile , Schilderrohlinge

Kochgeschirr beginnt mit einem sorgfältig ausgewählten Substrat. Legierung, Härte, Kornstruktur, Walzroute und Rohlingsqualität beeinflussen Ziehtiefe, Zackenbildung, Wandgleichmäßigkeit und die endgültige Oberfläche nach dem Polieren oder Beschichten.

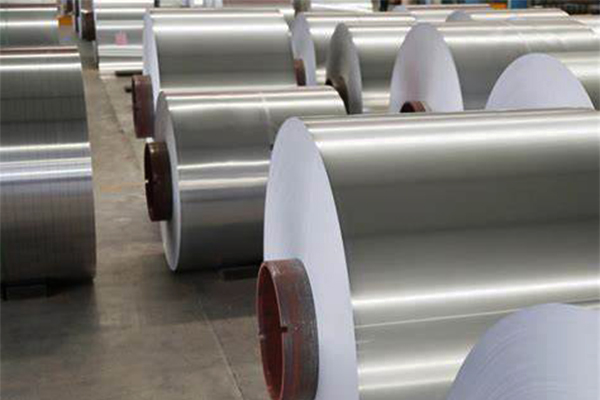
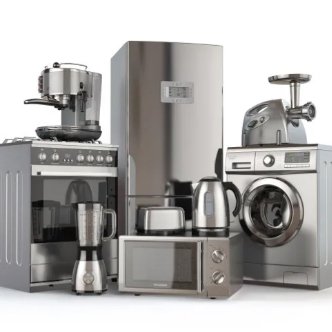
Ding'ang liefert Walzen, Bleche, Kreise und kundenspezifische Zuschnitte aus Aluminium für Bratpfannen, Töpfe, Deckel, Reiskocher, Schnellkochtöpfe, Kleingeräte, Verkehrsschilder und andere Konsumgüter.

Auch vorlackierte oder antihaftbeschichtete Kreise können bewertet werden, wenn die Beschichtung für den beabsichtigten Form- und Serviceprozess entwickelt und validiert wurde.

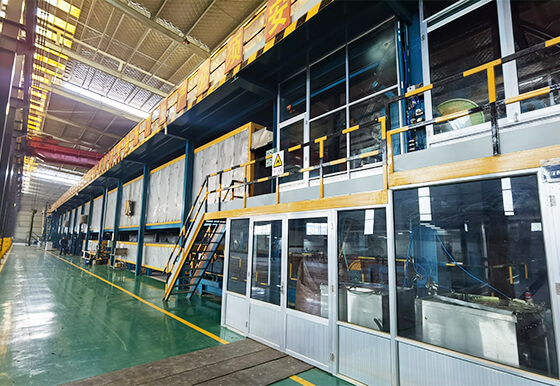
Produktionslinie für vorlackierte Aluminiumbeschichtungen

Material wird rund um die Formungsroute ausgewählt

Zwei Kochgeschirrteile mit den gleichen Endabmessungen erfordern möglicherweise ein unterschiedliches Ausgangsmaterial, wenn eines tiefgezogen, eines geschleudert und eines schlagverklebt wird.

Ding'ang hilft Käufern bei der Definition:

  • Legierung und Härte für Ziehtiefe
  • Direktgekühltes oder stranggegossenes Ausgangsmaterial
  • Dicken- und Durchmessertoleranz
  • Mechanische Eigenschaften und Dehnung
  • Kornstruktur und Ährenbildungskontrolle
  • Oberflächenqualität zum Polieren, Eloxieren oder Beschichten
  • Schmierung und Sauberkeit
  • Grat, Kantenzustand und Rohlingsebenheit
  • Verhalten der vorbeschichteten Oberfläche während der Umformung
  • Verpackung, die Kratzer und Feuchtigkeitsschäden verhindert

Empfohlene Kreis- und Blankoprodukte

Tiefgezogene Aluminiumscheiben

Tiefziehende Aluminiumscheiben

Kreise in Formqualität, ausgewählt für Töpfe, Pfannen, Schnellkochtopfgehäuse, Reiskocheinsätze, Wasserkocher und andere gezogene Komponenten.

Die Materialspezifikation sollte mehr als nur Legierung und Härte umfassen. Zugeigenschaften, Dehnung, Ährenbildung, Kornzustand, Dickenschwankungen und Rohlingskante wirken sich alle auf die Produktionsausbeute aus.

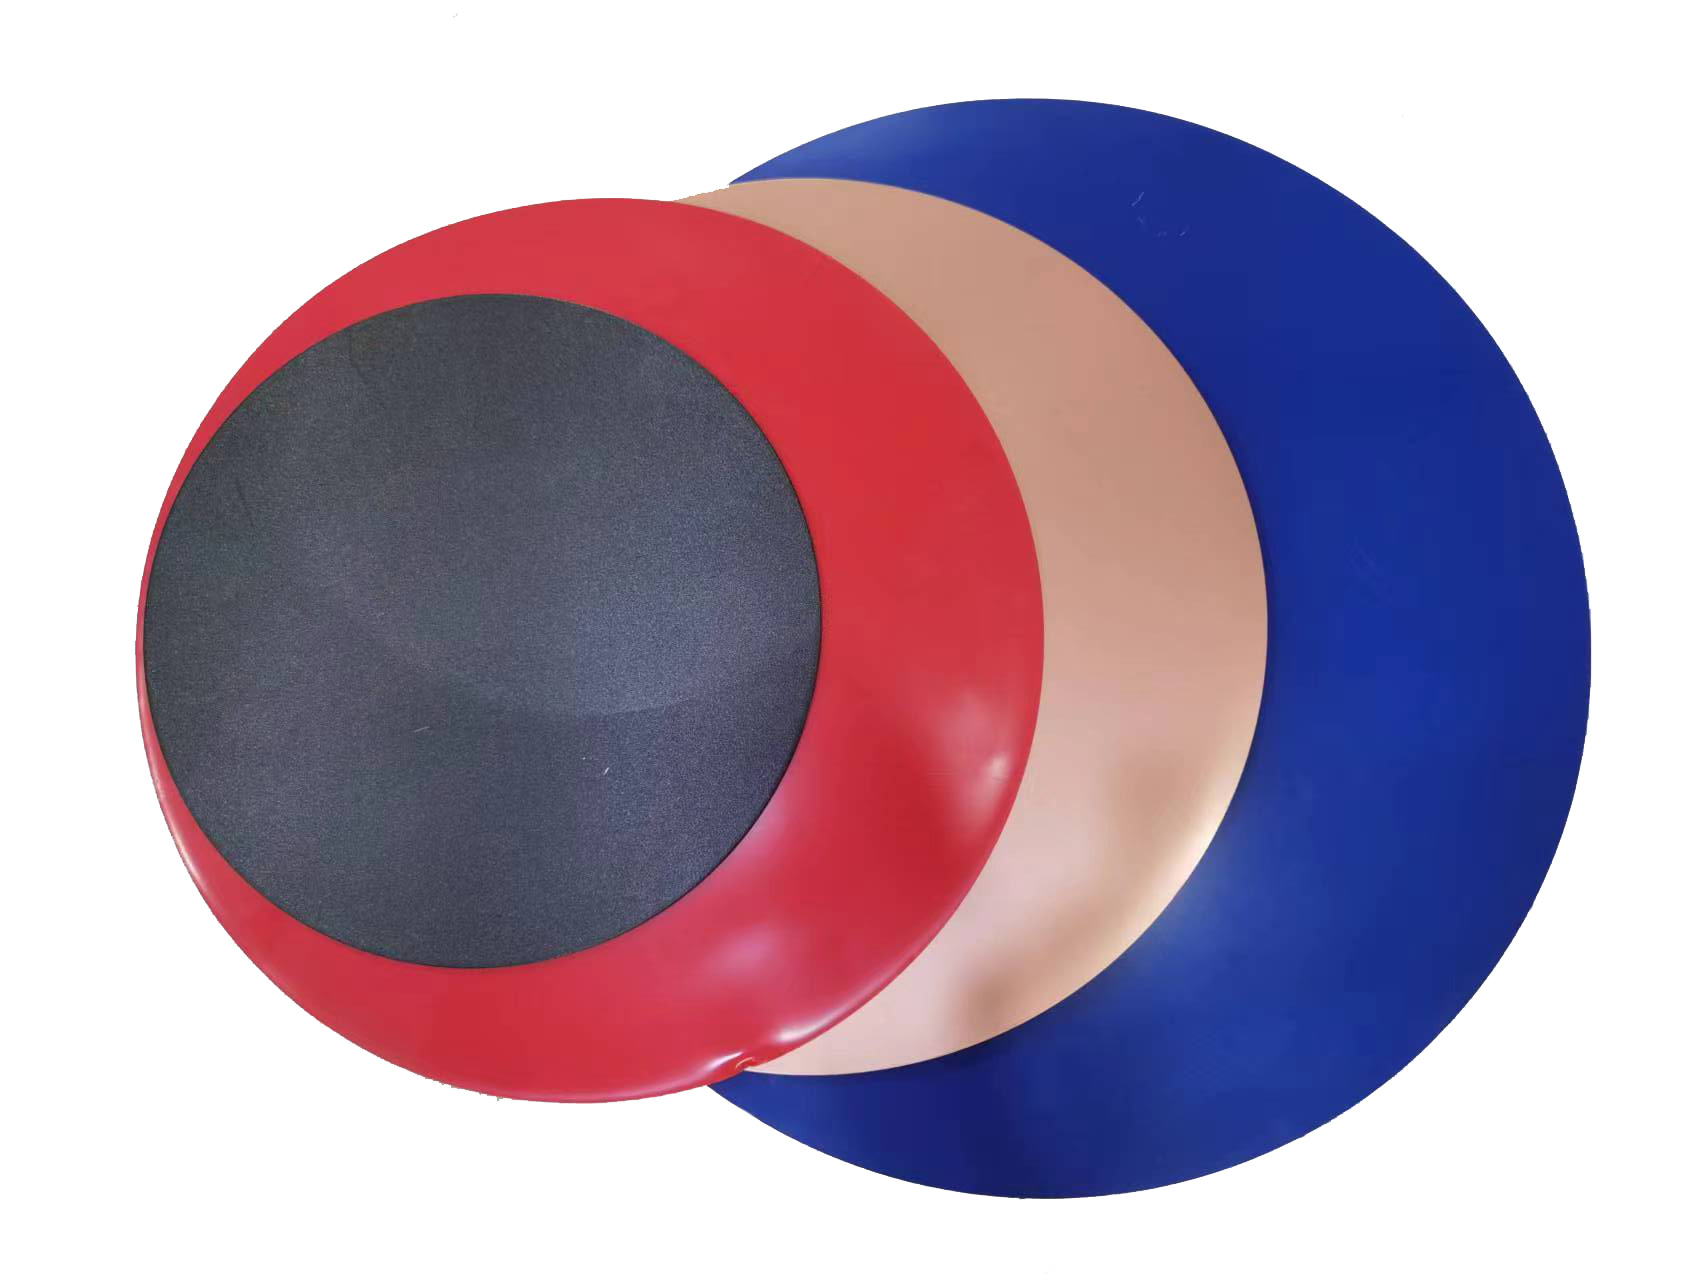
Vorlackierte Aluminiumkreise

Vorlackierte Aluminiumkreise

Farbbeschichtete Kreise für Deckel, Schilder, Gerätekomponenten, Dekorationsprodukte und ausgewählte Flachformteile.

Wenn der Rohling nach dem Beschichten geformt wird, muss das vorgeschlagene Lacksystem mit der tatsächlichen Ziehtiefe und dem Biegeradius getestet werden. Eine allgemeine Spezifikation für vorlackierte Spulen garantiert nicht die Eignung für schweres Ziehen.

Beschichtetes Aluminium für antihaftbeschichtetes Kochgeschirr

Antihaftbeschichtetes Kochgeschirr aus Aluminium

Aluminiumsubstrat oder anwendungsspezifisch beschichtete Rohlinge für Bratpfannen, Grillroste, Backbleche und Kochgeschirrkomponenten.

Bei herkömmlichem Kochgeschirr besteht der übliche Weg darin, zuerst den blanken Rohling zu formen und anschließend das Antihaftsystem aufzutragen. Vorbeschichtete Rohlinge können nur in Betracht gezogen werden, wenn der Beschichtungslieferant, der Umformprozess und Endgebrauchstests die Eignung bestätigen.

Anwendung Gängige Legierung und Härte Typische Dicke Typisches Angebot
Tiefgezogenes Kochgeschirr AA1050, AA1060, AA1070 oder AA1100, üblicherweise O-Temper Ungefähr 0,50–2,50 mm Gefräste Kreise oder Spulen.
Allgemeine Töpfe und Deckel AA1050, AA1060, AA1100 oder AA3003, O/H12/H14 nach Bedarf Ungefähr 0,30–2,50 mm Kreis-, Blech- oder kundenspezifischer Zuschnitt.
Kochgeschirrteile mit höherer Festigkeit AA3003 und anwendungsspezifische Legierungen Projektspezifisch Kreis oder Blech
Vorlackierte Deckel und Komponenten Formbares Substrat der Serie 1000 oder 3000 Projektspezifisch Vorlackierter Kreis oder leeres,
antihaftbeschichtetes Kochgeschirr Umformaluminium, kompatibel mit dem gewählten Beschichtungsverfahren Projektspezifisch Mill-Finish-Substrat oder validierter, beschichteter Rohling.
Verkehrszeichen AA1050, AA1100, AA3003 oder AA5052 Normalerweise etwa 1,00–3,00 mm Kreis, rechteckiger Zuschnitt oder Bogen

Direkt abgekühltes und stranggegossenes Material

  • Beim anspruchsvollen Tiefziehen wird häufig Direct-Chill-Material (DC) bevorzugt, da sein Verarbeitungsweg eine kontrollierte metallurgische Struktur und Umformreaktion ermöglichen kann.
  • Stranggussmaterial (CC) eignet sich möglicherweise für flachere Formen, Deckel, Verkehrsschilder und kostenempfindliche allgemeine Produkte.
  • Die Wurfroute allein entscheidet nicht über die Leistung. Das fertige Material muss noch die vereinbarten mechanischen Eigenschaften, Ährenbildung, Körnung und Formgebungsprüfung erfüllen.

Benutzerdefinierte Konvertierungsoptionen

  • Kreisdurchmesser gemäß Zeichnungsspezifikation
  • Dicken- und Durchmessertoleranz
  • Mittelloch oder zusätzliche Löcher
  • Runde, rechteckige oder individuell geformte Rohlinge
  • Entgrateter oder kontrollierter Kantenzustand
  • Oberflächenentfettung
  • Schutzpapier oder Folie
  • Geschmierte Rohlinge, vorbehaltlich zugelassenen Schmiermittels
  • Mill-Finish, geprägte, gebürstete oder beschichtete Oberfläche
  • Exportpalette oder fertigungsgerechte Verpackung

Tiefgezogene Töpfe und Pfannen

Durch das Tiefziehen wird Metall vom Rohling in die Wand des Teils umverteilt. Ungleichmäßige Eigenschaften können zu übermäßiger Ohrenbildung, Wandverdünnung, Rissen oder Faltenbildung führen.

Der Hersteller sollte Folgendes bereitstellen:

  • Zeichnung des fertigen Teils
  • Rohlingsdurchmesser
  • Anzahl der Ziehstufen
  • Ziehverhältnis
  • Stempel- und Matrizenradien
  • Schmiermittel
  • Glühen zwischen den Stufen, falls vorhanden
  • Mindestwandstärke
  • Kriterien für Ohrbildung und Oberflächenakzeptanz

Ein Anwendungsversuch sollte die endgültige Legierung, den Härtegrad und den Rohlingsdurchmesser bestätigen.

Besprechen Sie tiefgezogene Töpfe und Pfannen

Gesponnenes Kochgeschirr und Deckel

Beim Spinnen wird ein Material benötigt, das sich allmählich verformt, ohne zu splittern oder eine unzulässige Oberfläche zu entwickeln.

Zu den wichtigsten Kontrollen gehören Konzentrizität, Kreisebenheit, Kantenqualität, Walzrichtung und Schmierung. Die Werkzeugbestückung und die Spinngeschwindigkeit sollten in die Probenbewertung einbezogen werden.

Besprechen Sie gesponnene Kochgeschirrdeckel

Beschichtetes Kochgeschirr

Antihaft- und Dekorbeschichtungen müssen den Herstellungsweg und den vorgesehenen Verwendungszweck überstehen.

Bei nachbeschichtetem Kochgeschirr sollte die Aluminiumoberfläche nach der Umformung zum Reinigen, Aufrauen, Vorbehandeln und zur Beschichtungshaftung geeignet sein.

Bei vorbeschichteten Rohlingen sollte die Validierung Folgendes umfassen:

  • Es bilden sich Risse
  • Haftung der Beschichtung
  • Farb- oder Glanzveränderung
  • Oberflächenschäden durch Werkzeuge
  • Thermocycling
  • Abrieb und Reinigung
  • Gegebenenfalls Eignung für den Kontakt mit Lebensmitteln
Besprechen Sie beschichtetes Kochgeschirr

Reiskocher und Kleingeräte

Für Innentöpfe, Heizelemente, Deckel und Ziergehäuse können unterschiedliche Aluminiumqualitäten und -oberflächen erforderlich sein. Beim Innentopf stehen möglicherweise Zeichnung und Beschichtungskompatibilität im Vordergrund, während beim Außengehäuse Farbe und Aussehen im Vordergrund stehen.

Trennen Sie die Komponentenanforderungen, anstatt eine Materialspezifikation auf das gesamte Gerät anzuwenden.

Besprechen Sie Reiskocher und Kleingeräte

Schilder und allgemeine Leerzeichen

Bei Rohlingen für Straßenschilder und Konsumgüter stehen Ebenheit, Steifigkeit, saubere Kanten und Oberflächenkompatibilität im Vordergrund. Lochbilder, Eckradien und Oberflächenvorbereitung sind nach Zeichnung anzugeben.

Besprechen Sie Schilder mit allgemeinen Leerzeichen

Leistungs- und Qualitätsanforderungen

Definieren Sie je nach Umformprozess:

  • Legierung, Härte und Produktionsweg
  • Chemische Zusammensetzung
  • Zugfestigkeit, Streckgrenze und Dehnung
  • Verdienstprozentsatz und Orientierung
  • Anforderung an Korngröße oder Mikrostruktur
  • Dicken- und Durchmessertoleranz
  • Ebenheit und Konzentrizität
  • Kantengrat und Kantenrisse
  • Oberflächenrauheit
  • Grenzwerte für Öl, Flecken, Kratzer und Einschlüsse
  • Sauberkeit oder Schmierstoffspezifikation
  • Haftung und Formbarkeit der Beschichtung, sofern vorbeschichtet
  • Packungsausrichtung und Trennmaterial

Bei Kochgeschirr, das mit Lebensmitteln in Kontakt kommt, muss die Eignung für das fertige Produkt beurteilt werden, einschließlich Substrat, Vorbehandlung, Beschichtung, Verwendungstemperatur und Zielmarktbestimmungen.

Warum Ding'ang für Kreise und Konsumgüteraluminium?

01

Mehrere Legierungs- und Härteoptionen

Materialien der 1000er-, 3000er- und ausgewählten 5000er-Serie können unterschiedliche Zieh-, Spinn- und Steifigkeitsanforderungen unterstützen.

02

Coil-to-Blank-Versorgung

Kunden können entsprechend ihrem Produktionsmodell Mastermaterial, geschnittene Kreise, Bleche oder kundenspezifische Zuschnitte beziehen.

03

Oberflächenflexibilität

Es können Mühlenfinish-, geprägte, gebürstete, vorlackierte und anwendungsspezifische beschichtete Optionen bewertet werden.

04

Anwendungsorientierte Musterversuche

Vor Nachbestellungen kann das Material anhand der Zeichnungs-, Werkzeug- und Umformreihenfolge des Kunden bemustert werden.

05

Exportverpackung

Kreise und Zuschnitte können getrennt und palettiert werden, um Kantenschäden, Kratzer und Feuchtigkeitseinwirkung beim Transport zu reduzieren.

Kreis- und Blank-Entwicklungsprozess

  1. 01

    Überprüfen Sie das fertige Teil

    — Bestätigen Sie Geometrie, Formungsroute, Servicenutzung und Oberflächenbehandlung.

  2. 02

    Berechnen Sie den Startrohling

    — Definieren Sie Durchmesser, Dicke, Löcher und Kantenzustand.

  3. 03

    Wählen Sie das Material aus

    — Bestätigen Sie Legierung, Härte, Produktionsroute und mechanische Ziele.

  4. 04

    Bereiten Sie Proberohlinge vor

    — Liefern Sie Muster zum Zeichnen, Spinnen oder Stempeln.

  5. 05

    Überprüfen Sie das geformte Teil

    — Überprüfen Sie Zackenbildung, Rissbildung, Wandstärke und Oberfläche.

  6. 06

    Bestätigen Sie die Oberflächenroute

    — Polieren, Eloxieren, Lackieren oder Antihaftbeschichtung validieren.

  7. 07

    Frieren Sie die Spezifikation ein

    — Toleranzen, Tests, Verpackung und Rückverfolgbarkeit aufzeichnen.

  8. 08

    Produzieren und liefern

    — Konvertieren und prüfen Sie anhand der genehmigten Norm.

Häufig gestellte Fragen

Welche Legierung wird üblicherweise für tiefgezogenes Kochgeschirr verwendet?

AA1050, AA1060, AA1070 und AA1100 in weicher Härte sind gängige Ausgangspunkte. AA3003 kann ausgewählt werden, wenn zusätzliche Festigkeit erforderlich ist. Die Teilegeometrie und die Ziehroute bestimmen die Endgüte.

Was ist der typische Dickenbereich für Kochgeschirrkreise?

Viele Kochgeschirr- und Konsumgüterkreise liegen zwischen etwa 0,30 und 2,50 mm. Die richtige Stärke hängt vom Durchmesser, der Ziehtiefe, der fertigen Wandstärke und den Steifigkeitsanforderungen ab.

Ist DC-Material immer besser als CC-Material?

Nicht für jedes Teil. DC-Material wird oft für anspruchsvolles Tiefziehen ausgewählt, während CC-Material für flache Teile, Deckel und allgemeine Rohlinge geeignet sein kann. Die Entscheidung sollte auf Eigenschaften und Umformversuchen basieren.

Können vorgemalte Kreise tiefgezogen werden?

Nur wenn das spezifische Substrat und die Beschichtung für den tatsächlichen Ziehprozess validiert sind. Durch starkes Ziehen kann eine herkömmliche vorlackierte Oberfläche reißen oder beschädigt werden.

Sollte die Antihaftbeschichtung vor oder nach dem Formen aufgetragen werden?

Bei vielen Kochgeschirrprodukten ist es sicherer und flexibler, zuerst zu formen und anschließend zu beschichten. Vorbeschichtete Rohlinge erfordern ein Beschichtungssystem, das speziell für die Verformung nach der Beschichtung entwickelt und getestet wurde.

Können Sie kundenspezifische Durchmesser und Löcher liefern?

Ja. Stellen Sie eine Zeichnung mit Durchmesser, Toleranzen, Lochgröße und -position, Gratgrenze und -menge bereit.

Können Sie das fertige Kochgeschirr für den Kontakt mit Lebensmitteln zertifizieren?

Der Hersteller des fertigen Produkts ist für den gesamten Kochgeschirrbau verantwortlich. Ding'ang kann materialspezifische Erklärungen oder Testdokumente bereitstellen, sofern verfügbar, die endgültige Eignung hängt jedoch von allen Schichten und den beabsichtigten Verwendungsbedingungen ab.

Entwickeln Sie Ihre Kreis- oder Blankospezifikation

Senden Sie uns die Fertigteilzeichnung, Umformfolge, Sollfläche und Jahresmenge. Ding'ang wird Ihnen ein Ausgangsmaterial und eine Testrohlingsspezifikation empfehlen.

Lassen Sie sich von uns beraten, um Ihre maßgeschneiderte Aluminiumlösung zu erhalten

Wir helfen Ihnen, die Fallstricke zu vermeiden und die Qualität und den Wert Ihres Aluminiumbedarfs pünktlich und im Rahmen des Budgets zu liefern.

Produkte

Anwendung

Schnelle Links

Folgen Sie uns

Kontaktieren Sie uns

    joey@cnchangsong.com
    +86- 18602595888
   Gebäude 2, Zhixing Business Plaza, No.25 North Street, Bezirk Zhonglou, Stadt Changzhou, Provinz Jiangsu, China
    Chaoyang Road, Wirtschaftsentwicklungsgebiet Konggang, Lianshui, Stadt Huai'an, Jiangsu, China
© COPYRIGHT 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. ALLE RECHTE VORBEHALTEN.