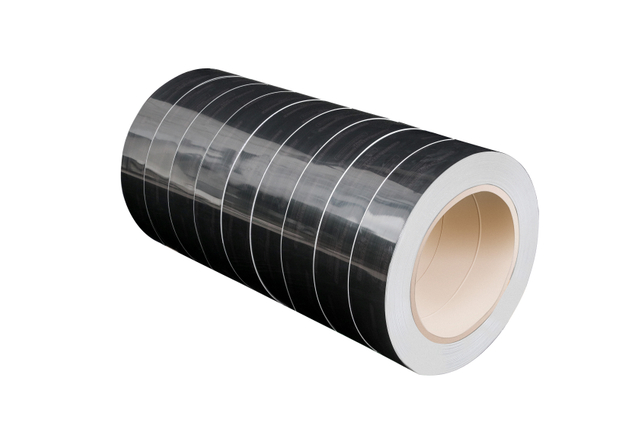
Högglansad aluminiumspole
Dingang
7606125000
| Tillgänglighet: | |
|---|---|
| Kvantitet: | |
AA1060 antik bronsborstad aluminium i en nominell 1,3 mm tjocklek och 1250 mm bredd är designad för exteriör fasaddekoration, gardinväggspaneltillverkning, arkitektonisk beklädnad, soffits, entrédetaljer, pelaröverdrag och andra formade dekorativa byggnadskomponenter.
AA1060 är en kommersiellt ren aluminiumkvalitet som innehåller minst cirka 99,6 % aluminium. Dess goda formbarhet och ytbearbetbarhet gör den lämplig för dekorativa komponenter som kräver skärning, bockning, profilering, borstning och kompatibla beläggningsprocesser.
Den utvalda produkten använder ett 1,3 mm substrat och 1250 mm bredd med en antik bronsborstad arkitektonisk utseende. Den exakta borstade strukturen, bronstonen, glansnivån och beläggningssystemet bör godkännas med ett fysiskt prov före massproduktion eftersom 'antik brons' inte är en enda universell färgstandard.
För yttergardinväggar och fasadapplikationer bör PVDF eller annat kvalificerat ytbeläggningssystem väljas utifrån UV-exponering, klimat, fuktighet, kustnära eller industriella förhållanden och den erforderliga färgbevarande prestanda.
Begär prissättning av antik brons aluminium
| Artikelspecifikation | |
|---|---|
| Produkt | AA1060 Antik bronsborstad aluminium för yttre gardinväggar och fasadapplikationer |
| Utvald storlek | 1,3 mm tjocklek × 1250 mm bredd |
| Legering | AA1060 aluminium |
| Aluminiuminnehåll | Minimum ca 99,6% Al; slutlig kemisk sammansättning enligt överenskommen materialstandard och MTC |
| Anpassat tjockleksområde | 0,2 mm-2,5 mm |
| Anpassat breddområde | 60mm-1600mm |
| Tempereringsalternativ | O / H12 / H14 / H16 / H18 / H24 / H26 / H32 / H34, beroende på aktuell tillgänglighet, mått och formningskrav |
| Ytans utseende | Antik bronsborstad arkitektonisk finish |
| Borstad riktning | Riktningsborstad korn; erforderlig kornriktning bör anges före tillverkning |
| Beläggningsalternativ | PE polyester / PVDF fluorkarbon eller annat överenskommet arkitektoniskt beläggningssystem |
| PVDF-beläggningstjocklek | Aktuell listad specifikation: inte mindre än 25μm |
| PE-beläggningstjocklek | Aktuell listad specifikation: inte mindre än 18μm |
| Färg | Antik brons / anpassad RAL / Pantone / godkänt fysiskt prov |
| Glans | Anges separat från den borstade texturen och bekräftas mot det godkända provet |
| Spole innerdiameter | 150 mm / 405 mm / 505 mm eller annan överenskommen spolkonfiguration |
| Skyddsfilm | Valfri tillfällig skyddsfilm enligt yt- och tillverkningskrav |
| Typiska applikationer | Ytterväggsbeklädnad, formade gardinväggspaneler, dekorativa fasadkomponenter, entrétak, soffits, pelaröverdrag och arkitektoniska detaljer |
| Förpackning | Exportstandard träpallar; öga mot vägg eller öga mot himmel |
| MOQ | 2 ton per specifikation |
| Betalningsvillkor | L/C vid synen eller 30 % T/T deposition med 70 % saldo mot B/L kopia, med förbehåll för kommersiell bekräftelse |
| Typisk leveranstid | 30-45 dagar enligt aktuell leveransinformation; slutgiltigt schema beror på färg, borstning, beläggning, dimensioner, kvantitet och provgodkännande |
| Laddar portar | Shanghai / Ningbo / Qingdao / Tianjin eller annan överenskommen lasthamn |
För en korrekt offert, tillhandahåll legering, temperering, tjocklek, bredd, borstad riktning, antik bronsreferensprov, beläggningskemi, torrfilmtjocklek, glans, panelmått, formningsmetod, skyddsfilm, projektmiljö, kvantitet och leveransdestination.
Skicka din gardinväggsmaterialspecifikation
'Antik bronsborstad' beskriver både färg och ytstruktur. Dessa två egenskaper bör specificeras separat så att det färdiga materialet matchar den arkitektoniska designen.
Antik brons är inte en universell standardiserad färg. Dess utseende kan variera från ljusbrun-brons till mörk åldrad brons beroende på pigment, metallisk effekt, beläggningssystem och glans.
Utseendekänsliga fasadprojekt bör godkänna ett fysiskt belagt aluminiumprov i stället för att endast förlita sig på en skärmbild eller generisk 'brons'-beskrivning.
Den borstade ytan skapar en riktad linjär textur. Tillverkare bör bibehålla konsekvent kornorientering när de skär och installerar intilliggande paneler eftersom rotation av en panel kan skapa en uppenbar visuell skillnad.
Innan du beställer, bekräfta om den önskade finishen är mekaniskt borstad aluminium följt av en färgad eller transparent skyddsbeläggning, eller en belagd yta utformad för att återge ett utseende av borstad metall. De två processerna kan skilja sig åt i utseende, tillverkningsbeteende och väderpåverkan.
Borstad textur betyder inte automatiskt matt, och 'högglans' är inte likvärdigt med borstad metall. Om glans är viktigt, specificera det numeriska glansintervallet och mätmetoden separat.
AA1060 innehåller minst cirka 99,6 % aluminium och tillhör den kommersiellt rena 1xxx legeringsfamiljen.
Lämpliga AA1060-härdningar erbjuder god duktilitet för bockning, vikning, profilering och andra dekorativa tillverkningsprocesser där komplex strukturell styrka inte är det primära kravet.
Det relativt rena aluminiumsubstratet är lämpligt för en rad dekorativa ytprocesser inklusive borstning och kompatibla beläggningssystem.
AA1060 ger användbar allmän atmosfärisk korrosionsbeständighet, medan den slutliga yttre hållbarheten beror på hela förbehandlings- och beläggningssystemet, skärkanter, fästelement, dränering och miljöexponering.
AA1060 är inte en höghållfast strukturell aluminiumlegering. Där stora panelstorlekar, högt vindtryck, slagtålighet eller långa ostödda spann är inblandade, bör paneldesignen ses över och en starkare legering eller ytterligare förstyvning kan krävas.
Ett 1,3 mm aluminiumsubstrat kan vara lämpligt för utvalda utvändiga dekorativa paneler och formade fasadkomponenter, men tjockleken ensam fastställer inte den strukturella kapaciteten hos en gardinväggspanel.
Små eller profilerade paneler kan uppnå större styvhet än en stor platt panel av samma materialtjocklek. Ange de färdiga panelmåtten innan du bekräftar ett 1,3 mm substrat för projektet.
Vikta kanter, paneldjup, ribbor och bakre förstyvningar kan avsevärt förändra panelens styvhet. Stora platta fasadskivor kan kräva förstärkning eller ett tjockare eller starkare aluminiumsubstrat.
Fästavstånd, skenor, underramar och fästpunkter påverkar nedböjning och vindprestanda. Aluminiumhuden bör därför väljas tillsammans med det färdiga fasadsystemet.
Breda tunna metallpaneler kan visa synlig vågighet orsakad av kvarvarande spänning, tillverkning, panelgeometri, fästning och termisk rörelse. En specifik legering och mätare bör inte marknadsföras som helt fri från oljekonserver under alla installationsförhållanden.
Den visade 1250 mm bredden ger en praktisk startdimension för fasadpanelämnen, väggbeklädnadslister, soffitpaneler och arkitektoniska dekorativa komponenter.
Tillhandahåll de utvecklade panelämnenas dimensioner så att startbredden kan optimeras för att minska avfallsavfallet under skärning och tillverkning.
För borstat material bör den erforderliga visuella kornriktningen beaktas vid kapsling av paneler på spolen eller plåten. Roterande delar för att förbättra utbytet kan skapa synliga riktningsskillnader efter installationen.
| Urvalsfaktor | PE Polyester | PVDF |
|---|---|---|
| Typisk positionering | Ekonomisk dekorativ beläggning där den valda formuleringen möter projektexponeringen | Högpresterande exteriör arkitektonisk beläggning för krävande väderexponering |
| Aktuell listad filmtjocklek | Inte mindre än 18μm | Inte mindre än 25μm |
| UV-exponering | Prestanda beror på hartssammansättning, pigment och klimat | Generellt föredraget där starkare långtids UV- och färgbevarande prestanda krävs |
| Användning av yttre gardinvägg | Utvärdera noggrant efter projektexponering och förväntad serviceprestanda | Används vanligtvis för krävande ytterväggar och arkitektoniska panelapplikationer |
| Slutligt urval | Bekräfta harts, förbehandling, filmuppbyggnad, bronsfärg, glans och miljö | Bekräfta PVDF-system, förbehandling, filmuppbyggnad, bronsfärg, glans och erforderlig exteriör prestanda |
Termen PVDF definierar inte enbart en fast nivå av arkitektonisk prestanda. Om projektet kräver ett specifikt PVDF-hartssystem, färgtillverkare eller godkänt beläggningssystem, ange detta i inköpsspecifikationen.
Om AAMA 2605 eller annan högpresterande exteriörbeläggningsstandard krävs, identifiera den före produktion och begär dokumentation för det faktiska kompletta beläggningssystemet. En generisk PVDF-beskrivning ska inte automatiskt tolkas som överensstämmelse.
Ange erforderlig primer, antik bronsfärg, valfri klar- eller skyddsbeläggning, bakbeläggning och total torrfilmtjocklek där beläggningen är kontraktuell.
Ytbehandling och kemisk förbehandling bidrar till färgens vidhäftning och korrosionsprestanda. Projekt med krävande miljöexponering bör definiera det erforderliga beläggnings- och förbehandlingssystemet snarare än att utvärdera topplacken ensam.
Ett fysiskt, antikt bronsborstat prov bör godkännas före produktion för att definiera den faktiska bronstonen, borstdensiteten, fibrernas riktning och glans.
Om fasadfärgmatchning är avtalsenlig, specificera acceptabla instrumentella färgskillnader och mätförhållanden snarare än att kräva en odefinierad noll-färgskillnadsgaranti.
Borstningens täthet och riktningsutseende bör vara visuellt konsekventa över angränsande material som används på samma höjd.
För stora synliga fasadytor bör material helst produceras och hanteras under samma godkända beläggningsspecifikation och samordnad batchstrategi där det är praktiskt möjligt.
AA1060 borstad bronsmaterial kan tillverkas till lämpliga dekorativa gardinväggspanelkomponenter där paneldimensioner, stöd, förstyvning och vindbelastningskrav är korrekt konstruerade.
Det bronsborstade utseendet är lämpligt för utvalda fasadbeklädnadssystem där en varm metallisk arkitektonisk effekt krävs.
Färdigbehandlat aluminium kan tillverkas till lämpliga entrédetaljer, baldakiner och dekorativa övergångspaneler.
Materialets formbarhet kan stödja böjda eller vikta dekorativa pelartäckningskomponenter som är föremål för böjradie, härdning och beläggningsbegränsningar.
Borstad bronsaluminium kan också användas för lämpliga soffits, fasaddetaljer och arkitektoniska detaljer där den yttre beläggningen matchar projektmiljön.
AA1060 aluminium är en materialkomponent i ett fasadsystem. Den fastställer inte självständigt den strukturella eller miljömässiga prestandan hos en färdig gardinvägg.
Vindprestanda beror på paneldimensioner, tjocklek, legeringshärdning, förstyvningar, konsoler, fästelement, skenor, ankare och stödavstånd.
Luftinfiltration och regnvattenbeständighet beror på fogar, tätningsmedel, membran, dränering, tryckutjämningsdetaljer och installationskvalitet.
Värmeisolering bestäms av den fullständiga vägguppbyggnaden, inklusive isolering, hålrum, värmeavbrott och inramning. Enbart 1,3 mm aluminiumhuden definierar inte väggens U-värde.
Ljudisolering eller absorption kräver en designad sammansättning som innehåller lämplig baksida, isolering, perforering eller andra akustiska material där så krävs.
Brandklassificeringen av en fasad bör inte enbart härledas från AA1060 aluminiumhuden. Organiska beläggningar, isolering, membran, panelkärnor, tätningsmedel, hålrumsbarriärer och andra väggkomponenter kan påverka prestandan hos hela systemet.
När EN, ASTM, NFPA, BS eller annan brandtest eller klassificering krävs, specificera det exakta kravet och verifiera den färdiga väggkonstruktionen enligt tillämpliga projekt- och lokala krav.
Kustsalt, hög luftfuktighet och industriella föroreningar kan öka korrosions- och beläggningskraven. Exteriöra projekt i dessa miljöer bör utvärdera legering, förbehandling, beläggningssystem, filmtjocklek, skärkanter, fästelement, dränering och underhåll tillsammans.
Kontakt mellan aluminium och vissa olika metaller i våta förhållanden kan skapa galvanisk korrosionsrisk. Kompatibla fästelement och lämpliga isoleringsdetaljer bör ingå i fasaddesignen.
Kapning, fräsning och borrning kan exponera aluminiumsubstratet. Kantskick bör därför beaktas i aggressiva yttre miljöer.
Borstad förbehandlad aluminium kan skäras eller skäras till önskat panelämne. Kornriktningen bör bibehållas konsekvent under häckning och styckning.
Böjningsprestanda beror på temperament, substrattjocklek, materialriktning, böjradie och beläggningsflexibilitet. Representativt material bör testas för täta veck eller utseendekänsliga delar.
Där materialet dragits före vikning, bör spårdjupet och kvarvarande metalltjocklek kontrolleras för att undvika överdriven försvagning eller sprickbildning.
Tillfällig skyddsmaskering kan hjälpa till att minska repor och föroreningar under skärning, vikning, transport och installation. Filmtyp, vidhäftning och borttagningstid bör vara kompatibla med det borstade beläggningssystemet.
Om AA1060 och ett specifikt temperament är kontraktuella, bör de anges på inköpsordern och bekräftas med tillämplig materialdokumentation.
De angivna måtten på 1,3 mm × 1250 mm bör inspekteras mot de överenskomna dimensionstoleranserna.
Borstriktning, täthet och visuell konsistens bör inspekteras mot godkänd fysisk standard.
Färgen bör utvärderas mot det godkända referensprovet med hjälp av de överenskomna visuella eller instrumentella acceptanskriterierna.
När glansen kontrolleras, specificera målområdet och mätmetoden oberoende av beskrivningen av den borstade ytan.
Grundfärg, färglack, valfri klarlack, baklack och total torrfilmtjocklek kan mätas enligt överenskommen beläggningsspecifikation.
Vidhäftningskraven bör identifiera tillämplig testmetod och acceptanskriterier där avtal är bundna.
När efterbeläggning krävs kan ett överenskommet böj- eller formningstest specificeras för att utvärdera beläggningens integritet efter deformation.
Synligt fasadmaterial bör inspekteras med avseende på överenskomna gränser för repor, bucklor, fläckar, borstfel, beläggningsdefekter och andra utseendeproblem före leverans.
Ange AA1060 tillsammans med erforderlig temperering enligt panelstyvhet, böjradie och tillverkningsprocess.
Den presenterade produkten använder ett 1,3 mm substrat. Ge den erforderliga tjocklekstoleransen där tillverkning eller panelprestanda beror på mått.
Den utvalda bredden är 1250 mm. Anpassade bredder inom det listade produktionsområdet 60-1600 mm kan diskuteras enligt projektkrav.
Ange om det erforderliga utseendet är mekaniskt borstad aluminium med en skyddande beläggning eller en målad finish med borstad effekt.
Tillhandahåll ett fysiskt bronsreferensprov, RAL- eller Pantone-referens där det är relevant, och acceptabel färgtolerans.
Definiera det önskade glansintervallet separat eftersom borstad struktur ensam inte avgör om finishen är matt, satin eller glansig.
Välj beläggning efter exteriör exponering, erforderlig väderbeständighet, förväntad bibehållande av utseende och projektbeläggningsspecifikation.
Ange den färdiga panelstorleken, vikta returer, förstyvningsarrangemang och stödavstånd så att lämpligheten för 1,3 mm AA1060 kan ses över.
Ange om anläggningen är inre, kustnära, fuktig, hög UV, industriell eller på annat sätt utsatt för krävande miljöförhållanden.
Begär ett anpassat borstat bronsprov
Materialcertifikat, besiktningsdokument och beläggningsrapporter kan levereras enligt överenskomna orderkrav. Köpare bör identifiera den nödvändiga legeringsstandarden, beläggningstestet eller annat stödjande dokument före produktion.
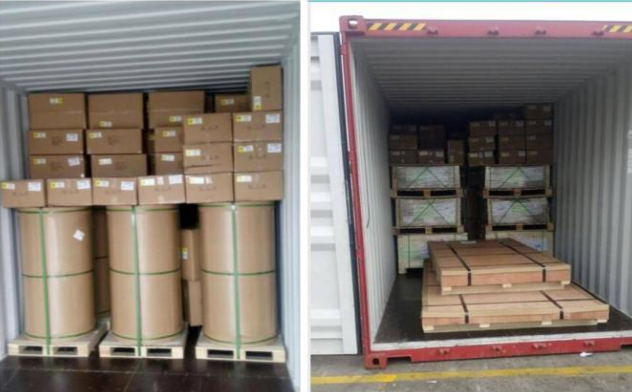
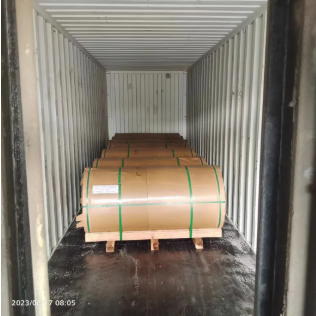
Färdiga aluminiumspolar kan fodras med fuktbeständigt papper, slås in med vattentätt skyddsmaterial och säkras i sjövärdig exportförpackning för att minska fuktexponering, ytskador och spolrörelse under transport.
Extra uppmärksamhet bör ägnas åt antika bronsborstade ytor eftersom riktade dekorativa ytor kan visa repor och hanteringsmärken. Skyddsfilm, icke-slipande kontaktmaterial och lämpligt kantskydd kan specificeras vid behov.
Det är kommersiellt rent AA1060-aluminium som levereras med en riktad borstad struktur och antik brons-dekorativt utseende för lämpliga arkitektoniska tillämpningar.
Den utvalda specifikationen är 1,3 mm tjock × 1250 mm bred.
Det nuvarande angivna produktionsintervallet är 0,2 mm till 2,5 mm.
Det aktuella angivna breddintervallet är 60 mm till 1 600 mm.
AA1060 kan användas för utvalda dekorativa exteriörkomponenter där dess formbarhet och ytegenskaper är fördelaktiga. För stora eller högt belastade paneler bör den lägre hållfastheten på 1060 övervägas och en starkare legering eller ytterligare förstyvning kan krävas.
Det kan vara lämpligt för utvalda formade, förstärkta eller stödda dekorativa paneler, men det bör inte automatiskt specificeras för varje stor platt gardinväggpanel. Panelmått, vindlast, förstyvningar och stödavstånd måste utvärderas.
Inte nödvändigtvis. Antik brons är en beskrivande arkitektonisk färg och kan variera avsevärt mellan beläggningsleverantörer. Ett fysiskt prov rekommenderas för slutgiltigt godkännande.
Nej. Borstad beskriver en riktad ytstruktur, medan högglans beskriver ljusreflektion från ytan. En borstad yta kan vara matt, satin eller relativt blank beroende på beläggningssystem.
Ja. Korns riktning bör specificeras och bibehållas konsekvent under kapning och panelinstallation där visuell enhetlighet är viktig.
Valet beror på klimat, UV-exponering, servicemiljö och önskad utseendebevarande. PVDF är i allmänhet att föredra för mer krävande långvarig exteriör arkitektonisk exponering.
Den aktuella produktinformationen listar PVDF-färgbeläggningstjocklek på inte mindre än 25μm.
Den aktuella produktinformationen listar PE-färgbeläggningstjocklek på inte mindre än 18μm.
Nej. PVDF beskriver en beläggningskemi, medan AAMA 2605 är en prestandaspecifikation. Om projektet kräver AAMA 2605, bör det kravet identifieras före produktion och stödjas av dokumentation för själva beläggningssystemet.
Det kan utvärderas för kustprojekt, men förbehandling, beläggningssystem, filmtjocklek, skärkanter, fästelement, dränering och saltexponering måste ses över för det specifika projektet.
Ja, där legeringshärdning, beläggningsflexibilitet, substrattjocklek och böjradie är kompatibla. Representativt material bör testas för svåra veck.
Tillfällig skyddsfilm kan diskuteras för att minska repor under tillverkning, transport och installation.
Den aktuella källinformationen listar 150 mm, 405 mm och 505 mm innerdiametrar. Slutlig kärnstorlek bör anpassas till kundens bearbetningsutrustning.
Den nuvarande listade MOQ är 2 ton per specifikation. Slutlig minsta kvantitet kan variera beroende på bronsfärg, borstning, mått, bredd och beläggningssystem.
Den nuvarande angivna ledtiden för massproduktion är cirka 30-45 dagar. Slutleverans bör bekräftas enligt ytprovsgodkännande, beläggning, kvantitet och produktionsschema.
Provtillgänglighet kan diskuteras innan bulkproduktion så att kunden kan godkänna bronston, borstningsstruktur, glans och beläggningsutseende.
Vänligen ange AA1060-legering och härdning, tjocklek, bredd, panelmått, borstad riktning, fysisk antik bronsreferens, glans, PE- eller PVDF-beläggning, torrfilmtjocklek, spol-ID, skyddsfilm, formningsmetod, installationsmiljö, erforderliga beläggningstester, kvantitet och leveransdestination.
Om du köper AA1060 1,3 mm × 1250 mm antik bronsborstad aluminium för gardinväggspaneler, fasadbeklädnad eller arkitektoniska dekorativa komponenter, skicka oss ditt färgprov, borstat riktning, beläggningsspecifikation, panelmått och antal för teknisk bekräftelse och offert.
Produkter
Ansökan
Snabblänkar
Kontakta oss