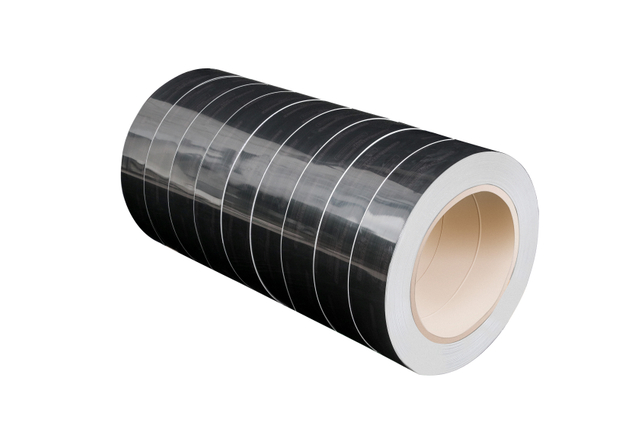
Högblank Aluminiumspole
Dingang
7606125000
| Tillgänglighet: | |
|---|---|
| Kvantitet: | |
AA3003 högglans förmålad aluminiumspole i en nominell 1,5 mm tjocklek och 900 mm bredd är utformad som ett formbart dekorativt metallsubstrat för biltrim, garneringspaneler, inredningsdetaljer och lämpliga icke-strukturella exteriöra fordonsdelar.
AA3003 är en icke-värmebehandlad aluminium-manganlegering som erbjuder god formbarhet, användbar korrosionsbeständighet och måttlig hållfasthet. Dessa egenskaper gör den lämplig för komponenter som kräver skärning, skärning, bockning, rullformning eller stansning före montering.
Den presenterade produkten använder ett 1,5 mm aluminiumsubstrat och 900 mm master-coil-bredd. Det nuvarande listade produktionssortimentet täcker 0,1-2,0 mm tjocklek och 800-2200 mm bredd, vilket gör att huvudspolen kan skäras eller skäras enligt de färdiga trimmåtten och tillverkningsprocessen.
Beläggningsalternativ för PE polyester och PVDF fluorkarbon är listade för denna produkt. För fordonsprojekt måste den valda beläggningen utvärderas mot den faktiska inre eller yttre miljön, formningskrav, repexponering, UV-exponering, vägkontamination, rengöringskemikalier och kundspecifika prestandakrav.
Begär prissättning för biltrimspoler
| Artikelspecifikation | |
|---|---|
| Produkt | AA3003 Högglans förmålad Aluminiumspole för dekorativa bilar |
| Utvald storlek | 1,5 mm tjocklek × 900 mm master-coil-bredd |
| Legering | AA3003 |
| Anpassat tjockleksområde | 0,1 mm-2,0 mm |
| Anpassat breddområde | 800mm-2200mm master-coil bredd |
| Tempereringsalternativ | O / H12 / H14 / H16 / H18 / H24 / H26 / H32 / H34, beroende på tjocklek, formningsprocess och slutliga komponentkrav |
| Ytfinish | Högblank förmålad yta |
| Beläggningsalternativ | PE polyester / PVDF fluorkolväte enligt projektkrav |
| PVDF Beläggningstjocklek | Aktuell listad specifikation: inte mindre än 25μm |
| PE Beläggningstjocklek | Aktuell listad specifikation: inte mindre än 18μm |
| T-böj | Aktuellt listat mål: inte mer än 2T; testmetod och acceptansvillkor bör överenskommas där det är avtalsenligt |
| Färg | RAL / Pantone / Godkänt fysiskt färgprov beroende på tillgänglighet |
| Skyddsfilm | Tillfällig skyddsfilm kan specificeras vid behov för högblankt ytskydd |
| Typiskt Användningsområden | Dekorativa inredningsdetaljer, garneringspaneler, trimskydd, dekorativa insatser, utrustningspaneler och lämpliga icke-strukturella exteriördetaljer |
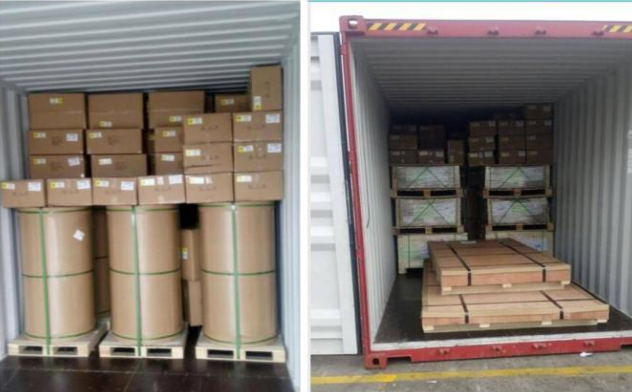
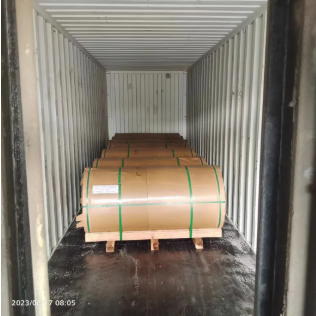
| Förpackning | Exportstandard träpallar; öga mot vägg eller öga mot himmel |
| MOQ | 2 ton per specifikation |
| Betalningsvillkor | L/C vid sikt eller 30 % T/T deposition med 70 % saldo mot B/L kopia, med förbehåll för kommersiell bekräftelse |
| Typisk leveranstid | 30-45 dagar enligt aktuell produktinformation; slutgiltigt schema beror på färg, beläggning, storlek, kvantitet och produktionsplan |
| Laddar portar | Shanghai / Ningbo / Qingdao / Tianjin eller annan överenskommen lasthamn |
För dekorativa fordonskomponenter, tillhandahåll den färdiga delens ritning, erforderlig slitsbredd, legeringstemperering, formningsradie, beläggningstyp, beläggningstjocklek, glans, färg, inomhus- eller utomhusplats, krav på skyddsfilm och tillämplig kundtestspecifikation.
Skicka din biltrimspecifikation
AA3003 erbjuder goda formningsegenskaper och kan bearbetas genom bockning, valsformning, pressning och andra kompatibla tillverkningsmetoder när den valda härdningen och tjockleken matchar den färdiga geometrin.
Aluminium-mangansubstratet ger användbar atmosfärisk korrosionsbeständighet. För exteriör användning i fordon beror det kompletta hållbarhetssystemet också på förbehandling, beläggningskemi, filmtjocklek, skärkanter, formskador och exponering för service.
Aluminium har betydligt lägre densitet än konventionellt stål, vilket kan minska massan av dekorativa komponenter. Direkta viktbesparingskrav bör beräknas utifrån den faktiska geometrin, mått och konkurrerande material snarare än antas för varje trimdel.
Förmålning ger färg och glans före komponenttillverkning, vilket kan minska behovet av sekundär dekorativ målning efter att trimprofilen har formats.
Högblank förmålad AA3003 och blank anodiserad bilaluminium är olika produktfamiljer och bör inte behandlas som utbytbara.
Det synliga utseendet skapas i första hand av den applicerade färgbeläggningen. Detta tillvägagångssätt erbjuder bred färgflexibilitet och kan producera svarta, vita, solida, metalliska eller andra dekorativa ytbehandlingar enligt beläggningssystemet.
Ljusa biltrim förlitar sig vanligtvis på legerings- och ytkvalitet avsedd för polering eller blank anodisering. Aluminium med hög renhet och utvalda aluminium-magnesiumlegeringar övervägs vanligtvis där ett metalliskt kromliknande eller högreflekterande anodiserat utseende krävs.
En högblank målad yta kan se slät och reflekterande ut, men den ska inte automatiskt beskrivas som likvärdig med polerad metall, blank anodiserad dekor eller elektropläterad krom. Om ett kromliknande metalliskt utseende krävs, tillhandahåll ett fysiskt utseende standard eller godkänt masterprov.
Den utvalda 1,5 mm tjockleken är relativt betydande för dekorativa ark och kan övervägas för formade garneringspaneler, lock och större trimkomponenter där ytterligare styvhet är användbar.
Ett tjockare underlag kan öka lokal styvhet jämfört med tunnare dekorband, men den färdiga delens styvhet beror också på legeringshärdning, ribbor, veck, krökning, monteringspunkter och komponentdimensioner.
Ökande substrattjocklek ökar också formningskraften och minimal praktisk böjradie. Köpare bör tillhandahålla den färdiga trimprofilen där snäva böjar eller djupformning krävs.
Denna produkt är placerad som dekorativt förmålat trimlager. Det bör inte automatiskt specificeras för krockkonstruktioner, upphängningskomponenter, strukturella batterikapslingar eller andra säkerhetskritiska fordonsdelar utan en separat teknisk materialspecifikation.
Dimensionen på 900 mm representerar huvudspolens bredd. De flesta färdiga biltrimkomponenter är avsevärt smalare, så masterspolen kan skäras i applikationsspecifika remsor enligt den nödvändiga utvecklade bredden.
Ge den exakta färdiga slitsbredden och toleransen enligt utrustningen för rullformning, stämpling eller trimproduktion.
Kantgrad, camber och slitskvalitet bör kontrolleras för dekorativ remsa som matas kontinuerligt genom formningsutrustning.
Om bearbetningsutrustning har specifika gränser, ange erforderlig innerdiameter, maximal ytterdiameter, spolvikt och lindningsriktning med förfrågan.
Förmålad AA3003 kan utvärderas för lämpliga inredningspaneler, dekorativa insatser, konsollister, instrumentpanelaccenter och andra icke-strukturella synliga metallkomponenter.
Lämplig slits och formad aluminium kan utvärderas för dekorativ dörr- eller fönstergarnering där den valda beläggningen uppfyller kraven på formning, exteriör exponering och utseende.
Formad förmålad aluminium kan övervägas för lämpliga dekorativa överdrag och trimstycken runt tak, pelare eller överkroppsområden när infästning, vindexponering och beläggningshållbarhet har validerats.
Materialet kan även utvärderas för icke-strukturella exteriöra eller invändiga dekorativa paneler på lastbilar, släpvagnar, bussar och specialfordon där beläggningsspecifikationen matchar den förväntade servicemiljön.
Anpassade färger och högblanka ytbehandlingar kan stödja eftermarknadens dekorativa produkter när komponentdesign, formningsprocessen, monteringssystemet och miljökraven är tydligt definierade.
| Krav | Interiörtrim | Exteriörtrim |
|---|---|---|
| UV-exponering | Främst genom fordonsglas och invändig ljusexponering | Direkt solljus och väderexponering kan kräva starkare väderpåverkan |
| Scratch Exponering | Hantering, rengöring och passagerarkontakt | Vägskräp, tvätt, hantering och miljöföroreningar |
| Kemisk exponering | Invändiga rengöringsmedel, hudoljor och föroreningar av hushållstyp | Vägsalt, rengöringsmedel, biltvättskemikalier, bränsle eller andra yttre föroreningar beroende på plats |
| Temperatur cykling | Hytttemperaturen varierar beroende på fordonsmiljö | Direkt miljötemperaturcykling och solvärme |
| Val av beläggning | Baserat på utseende, reptålighet, kemikaliebeständighet och interiör kundkrav | Baserat på väderpåverkan, korrosion, spånbeständighet, kemikaliebeständighet, färgbeständighet och kundspecifika exteriörkrav |
PE polyesterbeläggning kan ge en högblank dekorativ finish med bred färgflexibilitet. Den aktuella produktspecifikationen listar en beläggningstjocklek på PE på inte mindre än 18μm.
För bilbruk bör den specifika polyesterbeläggningen utvärderas med avseende på formning, reptålighet, kemisk exponering, temperaturcykler och eventuella kundspecifika hållbarhetskrav.
Den aktuella produktinformationen listar också PVDF beläggning med en filmtjocklek på minst 25μm. PVDF är känt för exteriört väderförmåga, men en allmän arkitektonisk PVDF -beläggning bör inte automatiskt antas uppfylla en OEM-specifikation för exteriörtrim för bilar.
När PVDF begärs för fordonskomponenter, bör beläggningssammansättningen, formningskompatibilitet, vidhäftning och nödvändiga fordonstester överenskommas för den faktiska komponenten.
Om kunden har en definierad fordons- eller OEM-specifikation, tillhandahåll erforderlig beläggningskemi, färg, glans, filmtjocklek, hårdhet, vidhäftning, böjningsprestanda, väderpåverkan, kemikaliebeständighet och andra testkriterier istället för att endast förlita sig på de allmänna termerna PE eller PVDF .
'Högglans' är en allmän utseendebeskrivning. Om glans är ett avtalsenligt krav, specificera målglansområdet och tillämplig mätgeometri.
Dekorativa ytor för fordon är utseendekänsliga. Ett fysiskt belagt aluminiumprov bör godkännas för färg, glans, metallisk effekt och ytutseende före produktion där dessa egenskaper är kritiska.
Om färgkonsistensen är avtalsenlig, definiera den nödvändiga instrumentella färgskillnadstoleransen och mätförhållandena istället för att använda ett odefinierat krav på 'ingen färgskillnad'.
Metalliska eller effektbeläggningar kan visa ett riktat utseende. Spolens riktning, slitsriktning, formningsriktning och komponentinstallationsorientering bör kontrolleras där visuell matchning är viktig.
Högglansbelagt aluminium är visuellt känsligt för repor, rullmärken, smuts och hanteringsskador. Skyddshantering bör därför övervägas under skärning, formning, förpackning, montering och transport.
Tillfällig PE skyddsfilm kan specificeras vid behov. Filmvidhäftning, åldringsbeteende och borttagningsförhållanden bör vara kompatibla med beläggningen och nedströms tillverkningsprocessen.
Rullar, stansar, styrningar och arbetsbord ska vara rena och fria från nötande föroreningar eftersom märken som är mindre på en matt yta kan vara mycket synliga på en högblank trimkomponent.
Konverterade trimdelar kan kräva interfoliering, brickor, skyddsfilm eller icke-slipande förpackning för att förhindra gnidning ansikte mot ansikte innan fordonsmontering.
Masterspolen på 900 mm kan skäras till smalare biltrimlister. Färdig remsa bredd, grad, camber och lindning krav bör definieras enligt kundens formning linje.
Lämpliga AA3003-temperingar kan rullformas till dekorativa profiler. Rullgeometri, formningssteg och beläggningsskydd bör optimeras för att minska repor och överdriven belastning på färgfilmen.
Grunda stansade eller pressade dekorativa delar kan utvärderas enligt härdning, materialriktning, formdjup och krav på beläggningens förlängning.
Böjningsprestanda beror på temperament, 1,5 mm substrattjocklek, böjradie, beläggningssystem och formningsriktning. Inget beläggningssystem ska lovas att förbli sprickfritt under varje böjningsförhållande.
Den aktuella produktspecifikationen visar en T-böj på högst 2T. Om detta värde är avtalsenligt, bekräfta tillämplig testmetod, substrattemperering, beläggningssystem och acceptanskriterier före produktion.
Exteriörtrim kan utsättas för långvarigt solljus och väderpåverkan. Erforderlig färg- och glansretention bör specificeras med hjälp av kundens tillämpliga testvillkor eller godkända beläggningsspecifikationer.
Vägsalt, vatten och smuts kan samlas runt exteriören. Korrosionsprestanda beror på underlaget, förbehandlingen, beläggningen, skärkanterna, monteringsdesignen och galvanisk kontakt med intilliggande material.
Komponenter placerade nära hjulbanor eller underkroppsområden kan kräva motstånd mot spån eller slag. Om detta är viktigt, tillhandahåll tillämpliga krav på slag- eller grustest istället för att anta att en dekorativ högblank beläggning ger tillräckligt skydd.
Exteriör och inredning kan utsättas för rengöringsmedel, rengöringsmedel, vaxer och andra kemikalier. Kemisk kompatibilitet bör utvärderas mot de faktiska ämnena och kundtestkraven.
Biltrim upplever upprepade temperaturförändringar. Beläggningsvidhäftning, dimensionell rörelse och monteringsdesign bör utvärderas för den faktiska miljötemperaturcykeln som krävs av fordonsprogrammet.
| materialalternativ | Överväganden vid val av |
|---|---|
| Förmålad AA3003 aluminium | Lägre densitet än stål, användbar formbarhet och breda färgalternativ. Ytans hållbarhet beror på förbehandling, beläggning och slutlig exponering. |
| Trim i rostfritt stål | Högre densitet och olika mekaniska egenskaper, med metalliskt utseende tillgängligt utan en organisk färgbeläggning. Kostnad och formningskrav varierar beroende på kvalitet och komponent. |
| Krom-look plast | Stöder komplex formgjuten geometri och låg komponentvikt. Termisk, UV, beläggning och mekanisk prestanda beror på den valda polymeren och den dekorativa processen. |
| Ljusanodiserad aluminium | Ger ett metalliskt anodiserat utseende och är vanligtvis baserad på legeringar valda för ytkvalitet och anodiseringsrespons. Färg och utseende skiljer sig från målad högblank aluminium. |
Om AA3003 och ett specifikt temperament är avtalsenliga, bör de anges på inköpsordern och verifieras mot tillämplig materialdokumentation.
Det presenterade 1,5 mm-substratet och eventuell anpassad tjocklek bör inspekteras mot den överenskomna dimensionstoleransen.
Både masterspolens bredd och den färdiga slitsremsens bredd bör kontrolleras där remsdimensionerna påverkar nedströmsformningsutrustningen.
PE , PVDF eller annan överenskommen beläggning bör mätas enligt specificerad torrfilmtjocklek och tillämplig testmetod.
Synlig biltrim ska utvärderas mot den godkända färg- och glansstandarden där utseendekonsistens krävs.
Vidhäftningen bör testas enligt överenskommen beläggningsspecifikation, speciellt där materialet kommer att bildas efter målning.
T-böj eller annat överenskommet formningstest kan specificeras för att utvärdera beläggningens integritet efter deformation.
Högblankt material bör inspekteras för överenskomna gränser för repor, bucklor, rullmärken, smuts, fläckar, beläggningsdefekter och andra synliga defekter.
Om så krävs, tillhandahåll tillämpliga kund- eller fordonsprogramkrav för väderpåverkan, fuktighet, korrosion, spånbeständighet, kemikaliebeständighet, temperaturcykler och andra hållbarhetstester före produktion.
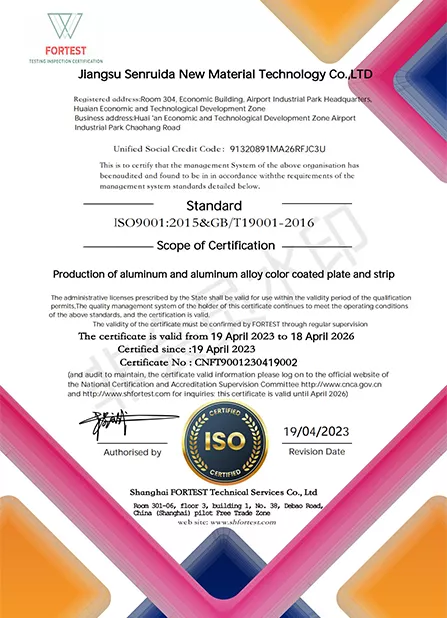
Materialcertifikat, beläggningsinspektionsrapporter och andra stödjande dokument kan tillhandahållas enligt överenskomna orderkrav. Det exakta dokumentet, teststandarden, utfärdande organisation och produktomfattning bör bekräftas före produktion.
Färdigmålade aluminiumspolar kan fodras med fuktbeständigt papper, slås in med vattentätt skyddsmaterial och säkras i sjövärdig exportförpackning för att minska fuktexponering, kantskador och rullrörelse under transport.
Öga-till-vägg- eller öga-till-himmel-packning kan väljas enligt spoldimensioner och hanteringskrav. Skräddarsydda förpackningar kan diskuteras enligt kundens krav på lossning, lagring och nedströms slitsning.
Ange AA3003 tillsammans med erforderlig härdning enligt styvhet, böjradie och formningsprocess.
Den utvalda produkten är 1,5 mm tjock. Ge den erforderliga tjocklekstoleransen där komponentpassning och formning beror på mått.
Den utvalda masterspolen är 900 mm bred. Om en smalare klädselremsa krävs, ange den färdiga slitsens bredd, tolerans, camber och kantkvalitetskrav.
Ange trimplatsen på fordonet eftersom interiöra och exteriöra komponenter kan ha väsentligt olika beläggnings- och hållbarhetskrav.
Tillhandahåll PE , PVDF eller annan kundgodkänd beläggningskemi tillsammans med primer, topplack och backcoat krav där så är tillämpligt.
Tillhandahåll färgreferens, krav på numerisk glans och godkänt fysiskt utseendeprov där den dekorativa finishen är avgörande.
Identifiera om remsan kommer att rullformas, böjas, stansas, stansas eller formas på annat sätt och ge minsta böjradie eller ritningar av färdiga delar.
Lista erforderlig vidhäftning, T-böjning, repa, spån, väderpåverkan, korrosion, fuktighet, kemikalier eller temperaturcykeltest enligt kundens specifikation.
Ange kärn-ID, maximal spole-OD, maximal spolevikt, lindningsriktning och krav på skyddsfilm där det är relevant för produktionslinjen.
Begär en anpassad specifikation för biltrimsspolar
Det är AA3003 aluminiumspole som levereras med en fabriksapplicerad högblank dekorativ beläggning innan skärning, formning eller tillverkning till färdiga komponenter.
Den presenterade produkten använder ett 1,5 mm aluminiumsubstrat och en 900 mm master-coil-bredd.
Det aktuella tjockleksintervallet är 0,1 mm till 2,0 mm.
Det nuvarande angivna master-spolens breddområde är 800 mm till 2200 mm.
Ja. Dimensionen på 900 mm kan fungera som en huvudspolebredd för nedströms slitsning. Ange önskad bredd och tolerans för den färdiga remsan för tillverkningsbekräftelse.
Det finns inget enskilt humör för varje trimprofil. Mjukare förhållanden ger större formning, medan hårdare förhållanden ger större styvhet. Välj härdning efter tjocklek, böjradie och färdig geometri.
AA3003 kan användas som ett formbart målat dekorativt substrat, men mycket ljusanodiserad bilbeklädnad använder vanligtvis legeringar som valts speciellt för hög ytkvalitet och anodiseringsrespons. Om en metallisk kromliknande finish krävs, bör utseende och legering specificeras separat.
Nej. Högblank färg, polerad aluminium, blank anodiserad aluminium och elektropläterad krom använder olika ytsystem och ger olika visuella effekter.
Det kan utvärderas för lämplig icke-strukturell exteriörtrimning när beläggningssystemet uppfyller kraven för väderpåverkan, korrosion, spån, kemikalier och temperaturcykelkrav för applikationen.
Ja, lämplig högblank AA3003 kan utvärderas för dekorativa inredningspaneler, insatser och garneringskomponenter enligt utseende, formning och kundens krav på hållbarhet.
Denna produkt är placerad som dekorativt förmålat material. Strukturella eller säkerhetskritiska fordonsdelar kräver en separat teknisk legering och mekanisk prestandaspecifikation.
Den aktuella produktinformationen listar PE färgbeläggningstjocklek på inte mindre än 18μm.
Den aktuella produktinformationen listar PVDF färgbeläggningstjocklek på inte mindre än 25μm.
Nej. PVDF beskriver en beläggningskemi. Ett fordonsprogram kan kräva specifika vidhäftnings-, vittrings-, spån-, korrosions-, kemiska och temperaturcykeltester som måste verifieras för det faktiska beläggningssystemet.
Den aktuella produktspecifikationen visar en T-böj på högst 2T. Om detta värde är avtalsenligt bör tillämplig testmetod, beläggningssystem, temperering och acceptansvillkor överenskommas före produktion.
Formningsprestanda beror på legeringstemperering, substrattjocklek, beläggningsflexibilitet, böjradie, materialriktning och verktyg. Representativt material bör testas för svåra böjar eller komplexa trimprofiler.
Nej. Glans beskriver utseende, inte reptålighet. Högblanka ytor kan göra små repor särskilt synliga, så hårdhets- och repkrav bör specificeras separat.
Tillfällig skyddsfilm kan specificeras vid behov för att minska ytskador under skärning, formning, transport och montering.
RAL , Pantone eller godkända fysiska prover kan användas som färgreferenser under förutsättning att färgsystemet är tillgängligt och produktionsbekräftelse. Utseendekänsliga program för fordon bör godkänna ett fysiskt prov före bulkproduktion.
Den nuvarande listade MOQ är 2 ton per specifikation. Slutlig minsta kvantitet kan variera beroende på mått, bredd, slitskonfiguration, färg och beläggningssystem.
Den nuvarande listade produktionsledtiden är cirka 30-45 dagar. Det slutliga schemat beror på råmaterialtillgänglighet, beläggning, färg, skärning, kvantitet och krav för provgodkännande.
Provmaterial eller färgprover kan diskuteras innan bulkproduktion så att utseende och formningsprestanda kan utvärderas mot kundens komponentkrav.
Vänligen ange AA3003-legeringskrav, temperering, substrattjocklek, master-coil-bredd, färdig slitsbredd, coil-ID eller maximal OD, beläggningskemi, torrfilmtjocklek, färg, glans, invändig eller exteriör plats, böjradie, ritning av färdiga delar, krav på skyddsfilm, kundtestspecifikation och leveransdestination, kvantitet.
Om du köper AA3003 1,5 mm × 900 mm högblank förmålad aluminium för biltrim, garneringspaneler eller andra icke-strukturella dekorativa fordonskomponenter, skicka oss din färdiga bredd, temperament, beläggning, färg, glans, formningskrav och testspecifikation för teknisk bekräftelse och offert.
Produkter
Användningsområde
Snabblänkar
Kontakta oss