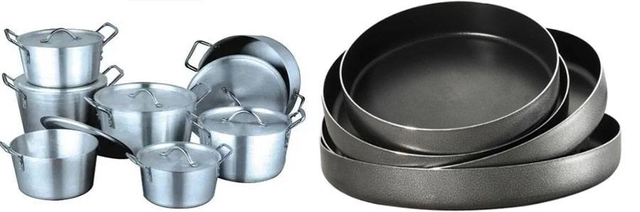
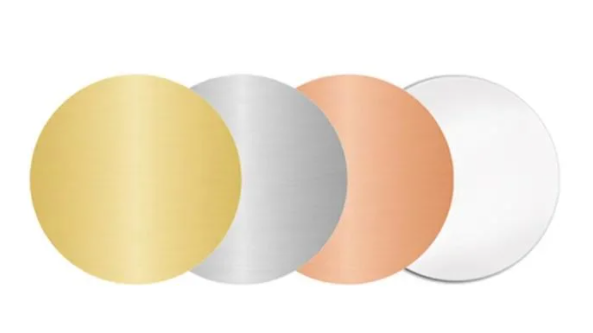
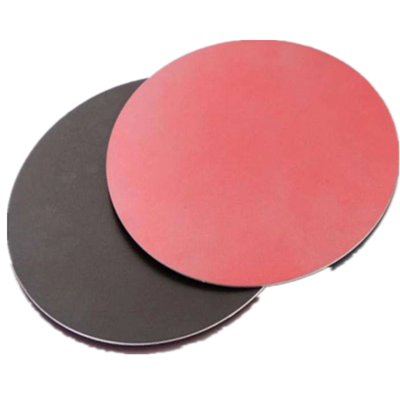
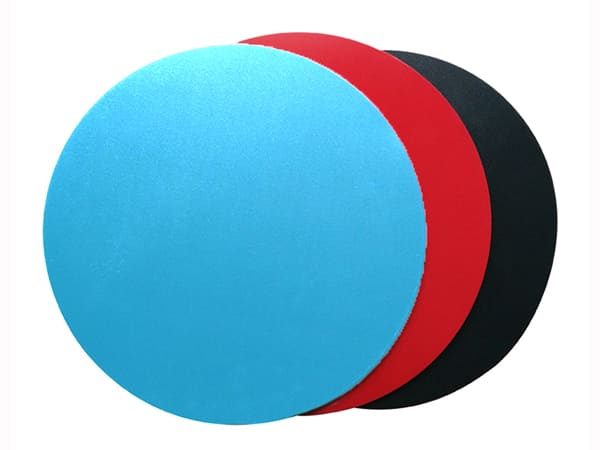
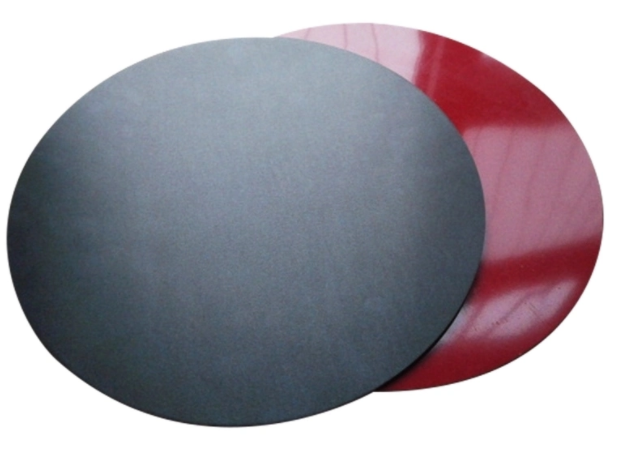
1060-O 塗装済みアルミニウム サークルは、工場でコーティングされた丸いアルミニウム ブランクで、最終組み立ての前に仕上げられた装飾または保護表面を必要とする調理鍋、調理器具の蓋、および選択されたキッチン用品コンポーネント向けに設計されています。
AA1060 は、アルミニウム含有量が高く、良好な熱伝導性、低密度、および有用な成形性を備えています。 O テンパー基材は、より高い延性が必要な場合に選択できますが、より広いプレペイントアルミニウム円範囲には、剛性の向上が必要な用途向けのよりハードなテンパーも含まれています。
PVDF、PE、および用途固有の塗装システムは、コーティングサークル範囲内で利用可能です。基材と塗装システムを完成した部品に適合させるために、コーティングの種類、膜厚、色、光沢、成形深さ、対象となる調理器具の表面を製造前に指定する必要があります。
| 製品 | 調理器具コンポーネント用の塗装済みアルミニウムサークル/カラーコーティングされたアルミニウムディスク |
| 一次合金 | AA1060 |
| 第一の気質 | O調質・焼鈍状態 |
| 利用可能な合金範囲 | 1050、1060、1100、3003、3005、3105 |
| その他の塗装済みテンパー オプション | H14、H18、H24 およびその他のアプリケーション固有の条件は確認の対象となります |
| 記載されている直径範囲 | 100~800mm。一般的な直径には 300、400、500、600、800 mm があります。 |
| 記載の打ち抜き厚さ | 最大 1.20 mm。他の厚さと切断要件は注文前に確認する必要があります |
| コーティングオプション | PVDF、PE、および用途固有のコーティング システム |
| 色 | バイヤーの仕様または承認された物理サンプルに従ったカスタムカラー |
| 形にする | パンチング、スタンピング、および選択された成形作業は、コーティングの柔軟性、焼き戻し、完成部品の形状に影響を受けます。 |
| 代表的な用途 | 鍋の部品、調理器具の蓋、カバー、浅い形状の台所用品、家電製品の部品、その他の完成済みの丸い部品 |
| MOQ | 記載されている製品情報によると、サイズごとに 1,000 kg |
| リードタイム | 約30日以内、コーティング、色、サイズ、注文数量に応じて異なります |
| 支払い | T/T または取消不能な L/C が表示されます |
| サンプル | 量産前にサンプルピースを使用して、色、コーティング、成形の評価を行うことができます。 |
塗装済みのアルミニウム製サークルには、調理器具の生産ラインに届く前に、指定された装飾または保護コーティングがすでに施されています。互換性のあるコンポーネントの場合、これにより、成形後の個別の塗装作業が削減または不要になります。
工業用コイルコーティングは、アルミニウム基板上に制御されたフィルムを塗布します。円形ブランクを製造する前に色、光沢、膜厚を指定できるため、製造バッチ全体で一貫した外観が得られます。
AA1060 は他の多くの金属材料と比べて密度が比較的低いため、メーカーが軽量の調理器具や家電製品のコンポーネントを製造するのに役立ちます。
AA1060 はアルミニウム含有量が高いため熱伝導率が高く、熱伝達が必要な調理器具部品に適した実用的な基材となります。
完成品に応じて、さまざまな色や塗装構造についてご相談いただけます。見積を依頼する際、購入者は意図する用途、色の基準、コーティング面、および性能要件を提供する必要があります。
以下の値は、既存の塗装済みアルミニウム サークル製品ファミリーのリストされたコーティング性能範囲を要約したものです。成形要件と最終使用条件は調理器具のコンポーネントによって異なるため、正確なコーティング構造と合格基準は製造前に確認する必要があります。
| テスト項目 | ペイントシステム | ||
| PVDF | PEおよびその他 | ||
| ワニスあり | ワニスなし | ||
| 塗膜厚さ | ≧22μm | ≧30μm | ≧18μm |
| 光沢/光沢耐性 | Shine ≥80 ユニット: ±10 ユニットは許容されます。 Shine 20 ~ 80 ユニット: ±7 ユニットが許容されます。 Shine <20 ユニット: ±5 ユニットが許容されます |
||
| 鉛筆の硬度 | ≥1時間 | ||
| 耐摩耗性 | ≥5 L/μm | — | |
| Tベンド | ≤2T | ≤3T | |
| 衝撃強度 | 50 kg・cm 記載の要件に従ってコーティングの損失や亀裂がないこと | ||
| 粘着力クラス | ≥1 | ||
| 耐沸騰水性 | リストされた結果: 変化なし | ||
| 耐酸性 | リストされた結果: 変化なし | ||
| 耐アルカリ性 | リストされた結果: 変化なし | ||
| 耐油性 | リストされた結果: 変化なし | ||
| 耐溶剤性 | 70以上 | 50以上 | |
| 耐スクラブ性 | 10,000 サイクル以上、記載された変化なし | ||
| 汚れに対する耐性 | ≤15% | — | |
| 耐塩水噴霧性 | ≧2クラス | — | |
PVDF コーティングは、より高いコーティング耐久性、耐薬品性、または用途固有の性能が必要な場合に、より広い事前塗装範囲内で利用できます。調理器具の場合、適合性はコンポーネントのどちらの面がコーティングされているか、および実際の使用条件によって異なります。
装飾表面や適切な調理器具コンポーネントには、PE およびその他の用途固有のコーティング システムを選択できます。必要な膜厚、光沢、色、および成形挙動は、完成品に応じて定義する必要があります。
コーティングされたアルミニウムの円は、成形中にコーティングされていないミル仕上げブランクとは異なる動作をします。アルミニウム基材は十分な延性を備えている可能性がありますが、塗膜は許容できない亀裂、白化、または接着力の損失なしに、伸びや曲げにも耐える必要があります。
浅いスタンピング、蓋、および互換性のある成形部品の場合、必要な曲げ半径と変形に対して柔軟なコーティング システムを評価できます。 T 曲げ、衝撃、接着の結果は有用な参考資料となりますが、実際の製造試験に代わるものではありません。
高壁の調理用鍋やフライパンの厳しい深絞り加工の場合は、最初にミル仕上げの円を形成し、その後調理器具の最終コーティングを施す方が適している場合があります。塗装済みのブランクを深く成形する必要がある場合は、お客様の実際の工具と絞りの深さを使用して、完全な基板とコーティングのシステムを評価する必要があります。
リストされている PVDF および PE コーティングの性能値は、利用可能な塗装済み製品の範囲を説明するものであり、それ自体で食品との直接接触への適合性を確立するものではありません。
コーティングされた表面が食品と直接接触する場合、調理器具メーカーは、製造前に、必要な食品接触コーティングシステム、対象となる調理温度、仕向地市場の要件、および必要なテスト文書を指定する必要があります。
装飾的な外面、調理器具の蓋、またはその他の食品と接触しない領域の場合、コーティングの選択は、必要な外観、成形性能、耐洗浄性、および使用環境に基づいて行う必要があります。
鍋外装部品
調理器具の蓋とカバー
浅い刻印の調理器具コンポーネント
電気調理器や家電製品のカバー
装飾的なキッチン用品の部品
完成済みの丸い器具コンポーネント
検証済みのコーティングシステムを使用した用途固有の調理器具部品
連続ローラーコーティングにより、円形ブランクが製造される前に、制御された製造条件下でペイントフィルムを塗布することができます。これにより、生産バッチ全体でより一貫した膜厚と表面外観がサポートされます。
工場コーティングは、複数のコンポーネントが一貫した装飾的な外観を維持する必要がある調理器具プログラムに均一な色と光沢を提供できます。
必要な成形操作に対してコーティングが検証されている場合、メーカーは仕上げ済みのブランクを使用し、適切なコンポーネントのその後の塗装と硬化のステップを減らすことができます。
塗装済みアルミニウム円は、コーティングされたアルミニウム素材から製造され、必要な直径に応じて丸いブランクに変換されます。生産管理には、表面の外観、コーティングの状態、色、光沢、直径、厚さ、円のエッジの品質が含まれます。


材料を生産に投入する前に、承認された調理器具または部品の図面に対して円の直径、厚さ、寸法公差を確認してください。
完成したコンポーネントに残る可能性のある傷、へこみ、コーティングの剥がれ、汚れ、色のばらつき、その他の目に見える欠陥がないか確認します。
安全な取り扱いと意図した成形作業のために、円のエッジは十分にきれいである必要があります。過度のバリやエッジの損傷は、スタンピングに影響を与えたり、亀裂の開始点となる可能性があります。
新しいコーティング システム、厚さ、または調理器具のプロファイルについては、コーティングの密着性、亀裂、白化、および仕上げ表面の外観を確認するために、実際の製造ツールを使用して試行することをお勧めします。
ブランドの調理器具やリピート注文の場合は、バルク成形前に、供給された材料を承認された色と光沢の基準と比較します。
円をポット部品、蓋、カバー、浅い成形部品、またはその他の完成品に使用するかどうかを指定します。コンポーネントの形状によって、必要な成形の厳しさが決まります。
記載されている直径範囲は約 100 ~ 800 mm です。記載されているパンチ能力は厚さ 1.20 mm までです。他の厚さと直径の組み合わせについては、注文前に確認する必要があります。
O 焼き戻しは基材の延性を高め、より硬い焼き戻しはより大きな剛性をもたらします。焼き戻しの選択は、コーティング後に必要なスタンピングまたは成形の量に合わせて行う必要があります。
PVDF、PE、またはその他の承認されたコーティング構造を、必要な膜厚、コーティング面、色、光沢、および性能要件とともに指定します。
意図したプレス深さ、曲げ半径、または完成図面を提供します。変形が大きくなると、アルミニウム基材と塗膜の両方に対する要求が高くなります。
コーティングされた面が食品に直接接触する場合は、コーティングの選択とサンプルの承認の前に、必要な仕向地市場および食品との接触要件を指定してください。
より迅速かつ正確な見積もりを得るには、次の情報を提供してください。
必要なアルミニウム合金
気性
円の直径
厚さ
寸法許容差
PVDF、PE、またはその他のコーティングタイプ
必要な膜厚
色と光沢の参考
コーティングされた側面
完成した調理器具コンポーネント
スタンピングまたは成形の深さ
食品との接触に関する要件(該当する場合)
サイズごとの必要個数
目的地港または配達場所
新しいコーティングされた調理器具コンポーネントの場合、完成品の図面と成形シーケンスを提供すると、要求されたコーティングが必要な変形に適しているかどうかを判断するのに役立ちます。
これは、工場でコーティングが施され、焼きなまされた基板状態の AA1060 アルミニウム円形ブランクです。事前仕上げされた表面が必要な、適切な調理器具、蓋、家電製品のコンポーネントに使用できます。
これらは、適切な鍋コンポーネント、蓋、および選択された成形調理器具部品に使用できます。コーティングシステムと成形プロセスは、実際のコンポーネントと使用条件に適合させる必要があります。
成形能力は、基材の質、塗料の柔軟性、膜厚、ブランクの厚さ、絞りの深さ、工具によって決まります。浅い成形は適切なコーティングを施すことで実用的になる可能性がありますが、厳しい深絞りには特別な検証が必要です。
記載されている範囲は約 100 ~ 800 mm で、300、400、500、600、800 mm などの一般的な直径が含まれます。その他の要件については、生産能力に応じて相談できます。
既存の製品情報には、最大 1.20 mm の穿孔能力が記載されています。その他の厚みやカット方法については、円径とご注文仕様に合わせてご確認ください。
リストされているコーティングされたサークルの範囲には、PVDF、PE、およびその他の用途固有のコーティング システムが含まれます。最終的な選択は、外観、成形性能、最終用途の要件によって決まります。
記載されている参考値は、ワニス付き PVDF の場合は少なくとも 22 μm、ワニスなしの PVDF の場合は少なくとも 30 μm、PE およびその他の記載されているシステムの場合は少なくとも 18 μm です。
はい。カスタムカラー要件については、購入者の詳細または承認された物理サンプルに従って議論できます。外観の一貫性が重要な場合は、必要な光沢も指定する必要があります。
いいえ。コーティングは、意図した食品との接触条件に合わせて選択し、文書化する必要があります。塗装面が食品に直接接触する場合は、注文する前に必要な市場およびサービス条件を提供してください。
サンプルピースについては、色、コーティングの外観、材質の品質を確認するために議論することができます。成形評価の場合、サンプルは目的の合金、質、厚さ、およびコーティング システムに可能な限り一致している必要があります。
記載されている最小注文数量は各サイズ 1,000 kg です。最終的なMOQは、コーティングの種類、色、直径、生産要件によって異なる場合があります。
合金、質質、直径、厚さ、コーティングの種類、コーティングの厚さ、色、光沢、コーティング面、仕上がり用途、成形要件、数量、送り先をお知らせください。
製品
お問い合わせ