PPAL
DINGANG
| Verfügbarkeit: | |
|---|---|
| Menge: | |
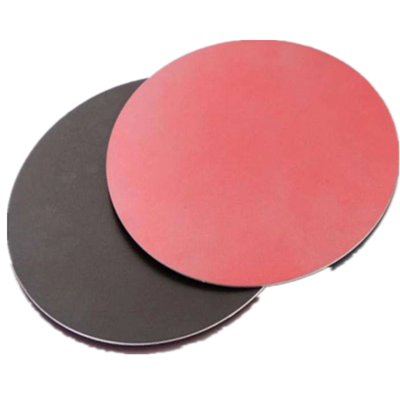
Der vorlackierte Aluminiumkreis 1060-O ist ein werkseitig beschichteter runder Aluminiumzuschnitt, der für Kochtöpfe, Kochgeschirrdeckel und ausgewählte Küchengeschirrkomponenten entwickelt wurde, die vor der Endmontage eine fertige dekorative oder schützende Oberfläche benötigen.
AA1060 bietet einen hohen Aluminiumgehalt, gute Wärmeleitfähigkeit, geringe Dichte und nützliche Formbarkeit. Das O-Temper-Substrat kann dort ausgewählt werden, wo eine höhere Duktilität erforderlich ist, während das breitere Sortiment an vorlackierten Aluminiumkreisen auch härtere Härtegrade für Anwendungen umfasst, die eine erhöhte Steifigkeit erfordern.
Im Coated-Circle-Sortiment stehen PVDF, PE und anwendungsspezifische Lacksysteme zur Verfügung. Beschichtungsart, Schichtdicke, Farbe, Glanz, Formtiefe und vorgesehene Kochgeschirroberfläche sollten vor der Produktion festgelegt werden, damit Untergrund und Lacksystem auf das fertige Bauteil abgestimmt werden können.
Fordern Sie den Preis für den vorlackierten Kreis 1060-O an
| Produkt | Vorlackierter Aluminiumkreis / farbig beschichtete Aluminiumscheibe für Kochgeschirrkomponenten |
| Primärlegierung | AA1060 |
| Primäres Temperament | O-Temperzustand / geglühter Zustand |
| Verfügbare Legierungspalette | 1050, 1060, 1100, 3003, 3005, 3105 |
| Andere vorlackierte Temperierungsoptionen | H14, H18, H24 und andere anwendungsspezifische Bedingungen unterliegen der Bestätigung |
| Aufgeführter Durchmesserbereich | 100–800 mm; gängige Durchmesser sind 300, 400, 500, 600 und 800 mm |
| Aufgeführte Stanzstärke | Bis 1,20 mm; Andere Dicken- und Schnittanforderungen sollten vor der Bestellung bestätigt werden |
| Beschichtungsoptionen | PVDF, PE und anwendungsspezifische Beschichtungssysteme |
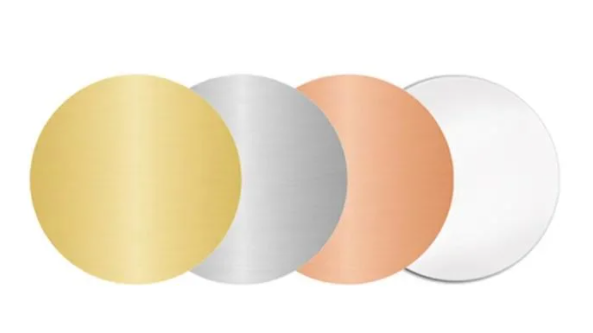
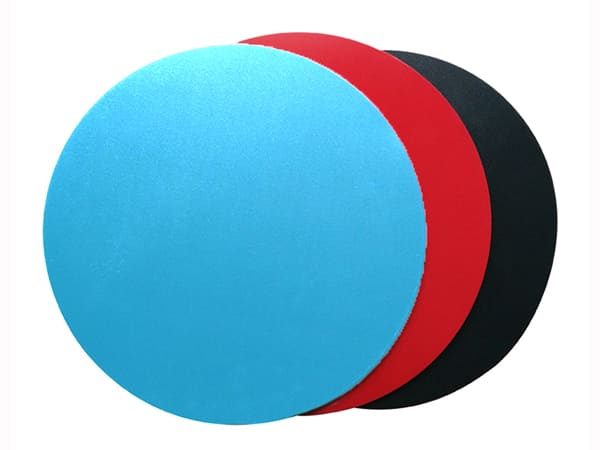
| Farbe | Kundenspezifische Farben gemäß den Spezifikationen des Käufers oder einem genehmigten physischen Muster |
| Bildung | Stanz-, Präge- und ausgewählte Umformoperationen abhängig von Beschichtungsflexibilität, Härte und Fertigteilgeometrie |
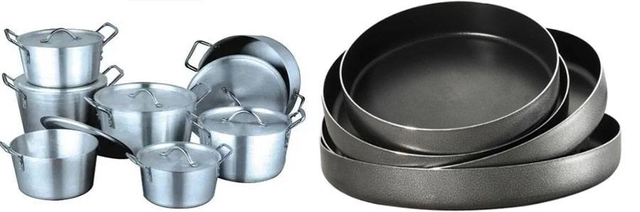
| Typische Anwendungen | Kochtopfteile, Kochgeschirrdeckel, Deckel, flach geformtes Küchengeschirr, Geräteteile und andere vorgefertigte Rundteile |
| Mindestbestellmenge | 1.000 kg pro Größe gemäß den aufgeführten Produktinformationen |
| Vorlaufzeit | Innerhalb von ca. 30 Tagen, abhängig von Beschichtung, Farbe, Größe und Bestellmenge |
| Zahlung | T/T oder unwiderrufliches L/C auf Sicht |
| Probe | Vor der Massenproduktion können Musterstücke zur Farb-, Beschichtungs- und Formbewertung besprochen werden |
Ein vorlackierter Aluminiumkreis trägt bereits die gewünschte dekorative oder schützende Beschichtung, bevor er die Produktionslinie für Kochgeschirr erreicht. Bei kompatiblen Bauteilen kann dadurch ein separater Lackiervorgang nach dem Formen reduziert oder entfallen.
Die industrielle Bandbeschichtung sorgt für einen kontrollierten Filmauftrag auf dem Aluminiumsubstrat. Farbe, Glanz und Folienstärke können vor der Herstellung runder Rohlinge festgelegt werden, was ein einheitliches Erscheinungsbild über alle Produktionschargen hinweg gewährleistet.
AA1060 hat im Vergleich zu vielen anderen metallischen Materialien eine relativ geringe Dichte und hilft Herstellern bei der Herstellung leichter Kochgeschirr- und Gerätekomponenten.
Der hohe Aluminiumgehalt von AA1060 sorgt für eine gute Wärmeleitfähigkeit und macht es zu einem praktischen Substrat für geeignete Kochgeschirrteile, bei denen eine Wärmeübertragung erforderlich ist.
Je nach fertigem Produkt können unterschiedliche Farben und Beschichtungsaufbauten besprochen werden. Käufer sollten bei der Angebotsanfrage die beabsichtigte Anwendung, Farbreferenz, Beschichtungsseite und Leistungsanforderungen angeben.
Die folgenden Werte fassen den aufgeführten Beschichtungsleistungsbereich für die bestehende Produktfamilie vorlackierter Aluminiumkreise zusammen. Der genaue Beschichtungsaufbau und die Akzeptanzkriterien sollten vor der Produktion bestätigt werden, da sich die Formungsanforderungen und Endverwendungsbedingungen zwischen den Kochgeschirrkomponenten unterscheiden.
| Testgegenstand | Lackiersystem | ||
| PVDF | PE und andere | ||
| Mit Lack | Ohne Lack | ||
| Lackschichtdicke | ≥22 µm | ≥30 µm | ≥18 µm |
| Glanz-/Glanztoleranz | Glanz ≥80 Einheiten: ±10 Einheiten zulässig; Glanz 20–80 Einheiten: ±7 Einheiten zulässig; Glanz <20 Einheiten: ±5 Einheiten zulässig |
||
| Bleistifthärte | ≥1H | ||
| Abriebfestigkeit | ≥5 L/µm | — | |
| T-Bogen | ≤2T | ≤3T | |
| Schlagfestigkeit | 50 kg·cm ohne Beschichtungsverlust oder Rissbildung gemäß der aufgeführten Anforderung | ||
| Adhäsionsklasse | ≥1 | ||
| Beständigkeit gegen kochendes Wasser | Gelistetes Ergebnis: unverändert | ||
| Säurebeständigkeit | Gelistetes Ergebnis: unverändert | ||
| Alkalibeständigkeit | Gelistetes Ergebnis: unverändert | ||
| Ölbeständigkeit | Gelistetes Ergebnis: unverändert | ||
| Lösungsmittelbeständigkeit | ≥70 | ≥50 | |
| Scheuerfestigkeit | ≥10.000 Zyklen ohne aufgeführte Änderung | ||
| Schmutzbeständigkeit | ≤15 % | — | |
| Salzsprühbeständigkeit | ≥2 Klasse | — | |
Die PVDF-Beschichtung ist im breiteren Bereich vorlackierter Kreise verfügbar, wenn eine höhere Haltbarkeit der Beschichtung, chemische Beständigkeit oder anwendungsspezifische Leistung erforderlich ist. Bei Kochgeschirr hängt die Eignung von der beschichteten Seite des Bauteils und den tatsächlichen Einsatzbedingungen ab.
Für dekorative Oberflächen und passende Kochgeschirrkomponenten können PE und andere anwendungsspezifische Beschichtungssysteme ausgewählt werden. Erforderliche Schichtdicke, Glanz, Farbe und Umformverhalten sollten je nach fertigem Teil definiert werden.
Besprechen Sie Ihre Anforderungen an Beschichtung und Farbe
Ein beschichteter Aluminiumkreis verhält sich beim Umformen anders als ein unbeschichteter Rohling mit Walzfinish. Das Aluminiumsubstrat darf eine ausreichende Duktilität aufweisen, der Lackfilm muss jedoch auch Dehnung und Biegung ohne unzulässige Rissbildung, Weißfärbung oder Haftungsverlust tolerieren.
Für flache Stanzteile, Deckel und kompatible Formteile kann ein flexibles Beschichtungssystem anhand des erforderlichen Biegeradius und der Verformung bewertet werden. T-Biege-, Schlag- und Adhäsionsergebnisse liefern nützliche Referenzen, ersetzen jedoch keinen tatsächlichen Produktionsversuch.
Für das starke Tiefziehen von Kochtöpfen oder Pfannen mit hohen Wänden kann es besser geeignet sein, zuerst einen walzblanken Kreis zu formen und anschließend die letzte Kochgeschirrbeschichtung aufzutragen. Wenn ein vorlackierter Rohling tief geformt werden muss, sollte das gesamte Substrat- und Beschichtungssystem anhand der tatsächlichen Werkzeuge und Ziehtiefe des Kunden qualifiziert werden.
Die aufgeführten PVDF- und PE-Beschichtungsleistungswerte beschreiben die verfügbare vorlackierte Produktpalette und begründen allein nicht die Eignung für den direkten Lebensmittelkontakt.
Wenn die beschichtete Oberfläche direkt mit Lebensmitteln in Kontakt kommt, sollte der Kochgeschirrhersteller vor der Produktion das erforderliche Beschichtungssystem für den Lebensmittelkontakt, die vorgesehene Kochtemperatur, die Anforderungen des Zielmarkts und alle erforderlichen Testdokumentationen angeben.
Für dekorative Außenflächen, Kochgeschirrdeckel oder andere Bereiche, die nicht mit Lebensmitteln in Berührung kommen, sollte die Auswahl der Beschichtung auf dem erforderlichen Aussehen, der Formleistung, der Reinigungsbeständigkeit und der Betriebsumgebung basieren.
Außenteile des Kochtopfes
Deckel und Abdeckungen für Kochgeschirr
Kochgeschirrteile mit flacher Prägung
Elektroherd- und Geräteabdeckungen
Dekorative Küchengeräteteile
Vorgefertigte runde Gerätekomponenten
Anwendungsspezifische Kochgeschirrteile mit validiertem Beschichtungssystem
Durch die kontinuierliche Walzenbeschichtung kann der Lackfilm unter kontrollierten Produktionsbedingungen aufgetragen werden, bevor die Ronden hergestellt werden. Dies unterstützt eine gleichmäßigere Filmdicke und Oberflächenerscheinung über eine Produktionscharge hinweg.
Die werkseitige Beschichtung kann bei Kochgeschirrprogrammen, bei denen mehrere Komponenten ein einheitliches dekoratives Erscheinungsbild beibehalten müssen, für eine gleichmäßige Farbe und einen einheitlichen Glanz sorgen.
Wenn die Beschichtung für den erforderlichen Umformvorgang validiert wurde, können Hersteller vorgefertigte Rohlinge verwenden und spätere Lackier- und Aushärteschritte für geeignete Komponenten reduzieren.
Fordern Sie Muster beschichteter Kreise an
Aus beschichtetem Aluminiummaterial werden vorlackierte Aluminiumkreise hergestellt und entsprechend dem benötigten Durchmesser in Ronden umgewandelt. Die Produktionskontrolle sollte das Aussehen der Oberfläche, den Zustand der Beschichtung, die Farbe, den Glanz, den Durchmesser, die Dicke und die Qualität der Kreiskanten umfassen.


Überprüfen Sie den Kreisdurchmesser, die Dicke und die Maßtoleranz anhand der genehmigten Kochgeschirr- oder Komponentenzeichnung, bevor Sie Material in die Produktion laden.
Überprüfen Sie das fertige Bauteil auf Kratzer, Dellen, Beschichtungsfehler, Verunreinigungen, Farbabweichungen und andere sichtbare Mängel.
Kreiskanten sollten für eine sichere Handhabung und den vorgesehenen Formvorgang ausreichend sauber sein. Übermäßige Grate oder Kantenschäden können die Prägung beeinträchtigen oder zu Rissen führen.
Für ein neues Beschichtungssystem, eine neue Dicke oder ein neues Kochgeschirrprofil wird ein Versuch mit den tatsächlichen Produktionswerkzeugen empfohlen, um die Haftung der Beschichtung, Rissbildung, Weißfärbung und das Erscheinungsbild der fertigen Oberfläche zu überprüfen.
Vergleichen Sie bei Markenkochgeschirr oder Nachbestellungen das gelieferte Material vor der Massenformung mit der genehmigten Farb- und Glanzreferenz.
Geben Sie an, ob der Kreis für ein Topfteil, einen Deckel, eine Abdeckung, ein Flachformteil oder ein anderes Fertigprodukt verwendet werden soll. Die Bauteilgeometrie bestimmt die erforderliche Umformschärfe.
Der aufgeführte Durchmesserbereich beträgt ca. 100–800 mm. Die aufgeführte Stanzfähigkeit beträgt bis zu 1,20 mm Dicke. Andere Kombinationen aus Dicke und Durchmesser sollten vor der Bestellung geprüft werden.
O-Vergütung sorgt für eine größere Duktilität des Substrats, während härtere Vergütungen für eine größere Steifigkeit sorgen können. Die Wahl des Härtegrads sollte auf den Umfang der nach der Beschichtung erforderlichen Prägung oder Umformung abgestimmt sein.
Geben Sie PVDF, PE oder eine andere zugelassene Beschichtungskonstruktion zusammen mit der erforderlichen Filmdicke, Beschichtungsseite, Farbe, Glanz und Leistungsanforderungen an.
Geben Sie die vorgesehene Prägetiefe, den Biegeradius oder die fertige Zeichnung an. Eine stärkere Verformung stellt höhere Anforderungen sowohl an den Aluminiumuntergrund als auch an den Lackfilm.
Wenn die beschichtete Seite direkt mit Lebensmitteln in Kontakt kommt, geben Sie vor der Auswahl der Beschichtung und der Mustergenehmigung die erforderlichen Anforderungen für den Zielmarkt und den Lebensmittelkontakt an.
Für ein schnelleres und genaueres Angebot geben Sie bitte Folgendes an:
Erforderliche Aluminiumlegierung
Temperament
Kreisdurchmesser
Dicke
Maßtoleranzen
PVDF, PE oder andere Beschichtungsart
Erforderliche Schichtdicke
Farb- und Glanzreferenz
Beschichtete Seite oder Seiten
Fertige Kochgeschirrkomponente
Präge- oder Umformtiefe
Gegebenenfalls Anforderung an den Kontakt mit Lebensmitteln
Benötigte Menge pro Größe
Zielhafen oder Lieferort
Bei einer neu beschichteten Kochgeschirrkomponente kann die Bereitstellung der Zeichnungs- und Umformsequenz des fertigen Teils dabei helfen, festzustellen, ob die gewünschte Beschichtung für die erforderliche Verformung geeignet ist.
Senden Sie Ihre Anforderungen an vorgemalte Kreise
Es handelt sich um einen runden Rohling aus AA1060-Aluminium mit einer werkseitig aufgebrachten Beschichtung und einem geglühten Substratzustand. Es kann für geeignete Kochgeschirr-, Deckel- und Gerätekomponenten verwendet werden, bei denen eine vorveredelte Oberfläche erforderlich ist.
Sie können für passende Topfkomponenten, Deckel und ausgewählte Kochgeschirrformteile verwendet werden. Das Beschichtungssystem und der Umformprozess müssen auf die tatsächlichen Bauteil- und Einsatzbedingungen abgestimmt sein.
Die Formbarkeit hängt von der Substrattemperatur, der Lackflexibilität, der Filmdicke, der Rohlingsdicke, der Ziehtiefe und der Werkzeugausstattung ab. Eine flache Umformung kann mit einer geeigneten Beschichtung sinnvoll sein, während ein starkes Tiefziehen eine spezielle Validierung erfordert.
Der aufgeführte Bereich beträgt ca. 100–800 mm, einschließlich gängiger Durchmesser wie 300, 400, 500, 600 und 800 mm. Weitere Anforderungen können je nach Produktionskapazität besprochen werden.
Die vorhandenen Produktinformationen geben eine Stanzfähigkeit bis 1,20 mm an. Andere Stärken oder Schnittmethoden sollten je nach Kreisdurchmesser und Bestellspezifikation bestätigt werden.
Das aufgeführte Coated-Circle-Sortiment umfasst PVDF, PE und andere anwendungsspezifische Beschichtungssysteme. Die endgültige Auswahl hängt vom Aussehen, der Formleistung und den Anforderungen des Endverbrauchs ab.
Die aufgeführten Referenzwerte betragen mindestens 22 µm für PVDF mit Lack, mindestens 30 µm für PVDF ohne Lack und mindestens 18 µm für PE und andere aufgeführte Systeme.
Ja. Benutzerdefinierte Farbanforderungen können entsprechend den Angaben des Käufers oder anhand eines genehmigten physischen Musters besprochen werden. Wenn es auf die Konsistenz des Aussehens ankommt, sollte auch der erforderliche Glanz angegeben werden.
Nein. Die Beschichtung muss für die vorgesehenen Lebensmittelkontaktbedingungen ausgewählt und dokumentiert werden. Wenn die lackierte Oberfläche direkt mit Lebensmitteln in Berührung kommt, stellen Sie vor der Bestellung die erforderlichen Markt- und Servicebedingungen bereit.
Zur Überprüfung von Farbe, Beschichtungsoptik und Materialqualität können Musterstücke besprochen werden. Zur Beurteilung der Umformung sollte die Probe möglichst genau mit der vorgesehenen Legierung, Härte, Dicke und Beschichtungssystem übereinstimmen.
Die angegebene Mindestbestellmenge beträgt 1.000 kg pro Größe. Die endgültige MOQ kann vom Beschichtungstyp, der Farbe, dem Durchmesser und den Produktionsanforderungen abhängen.
Bitte geben Sie Legierung, Härte, Durchmesser, Dicke, Beschichtungsart, Beschichtungsdicke, Farbe, Glanz, beschichtete Seite, fertige Anwendung, Formungsanforderung, Menge und Bestimmungsort an.
Produkte
Anwendung
Schnelle Links
Kontaktieren Sie uns