


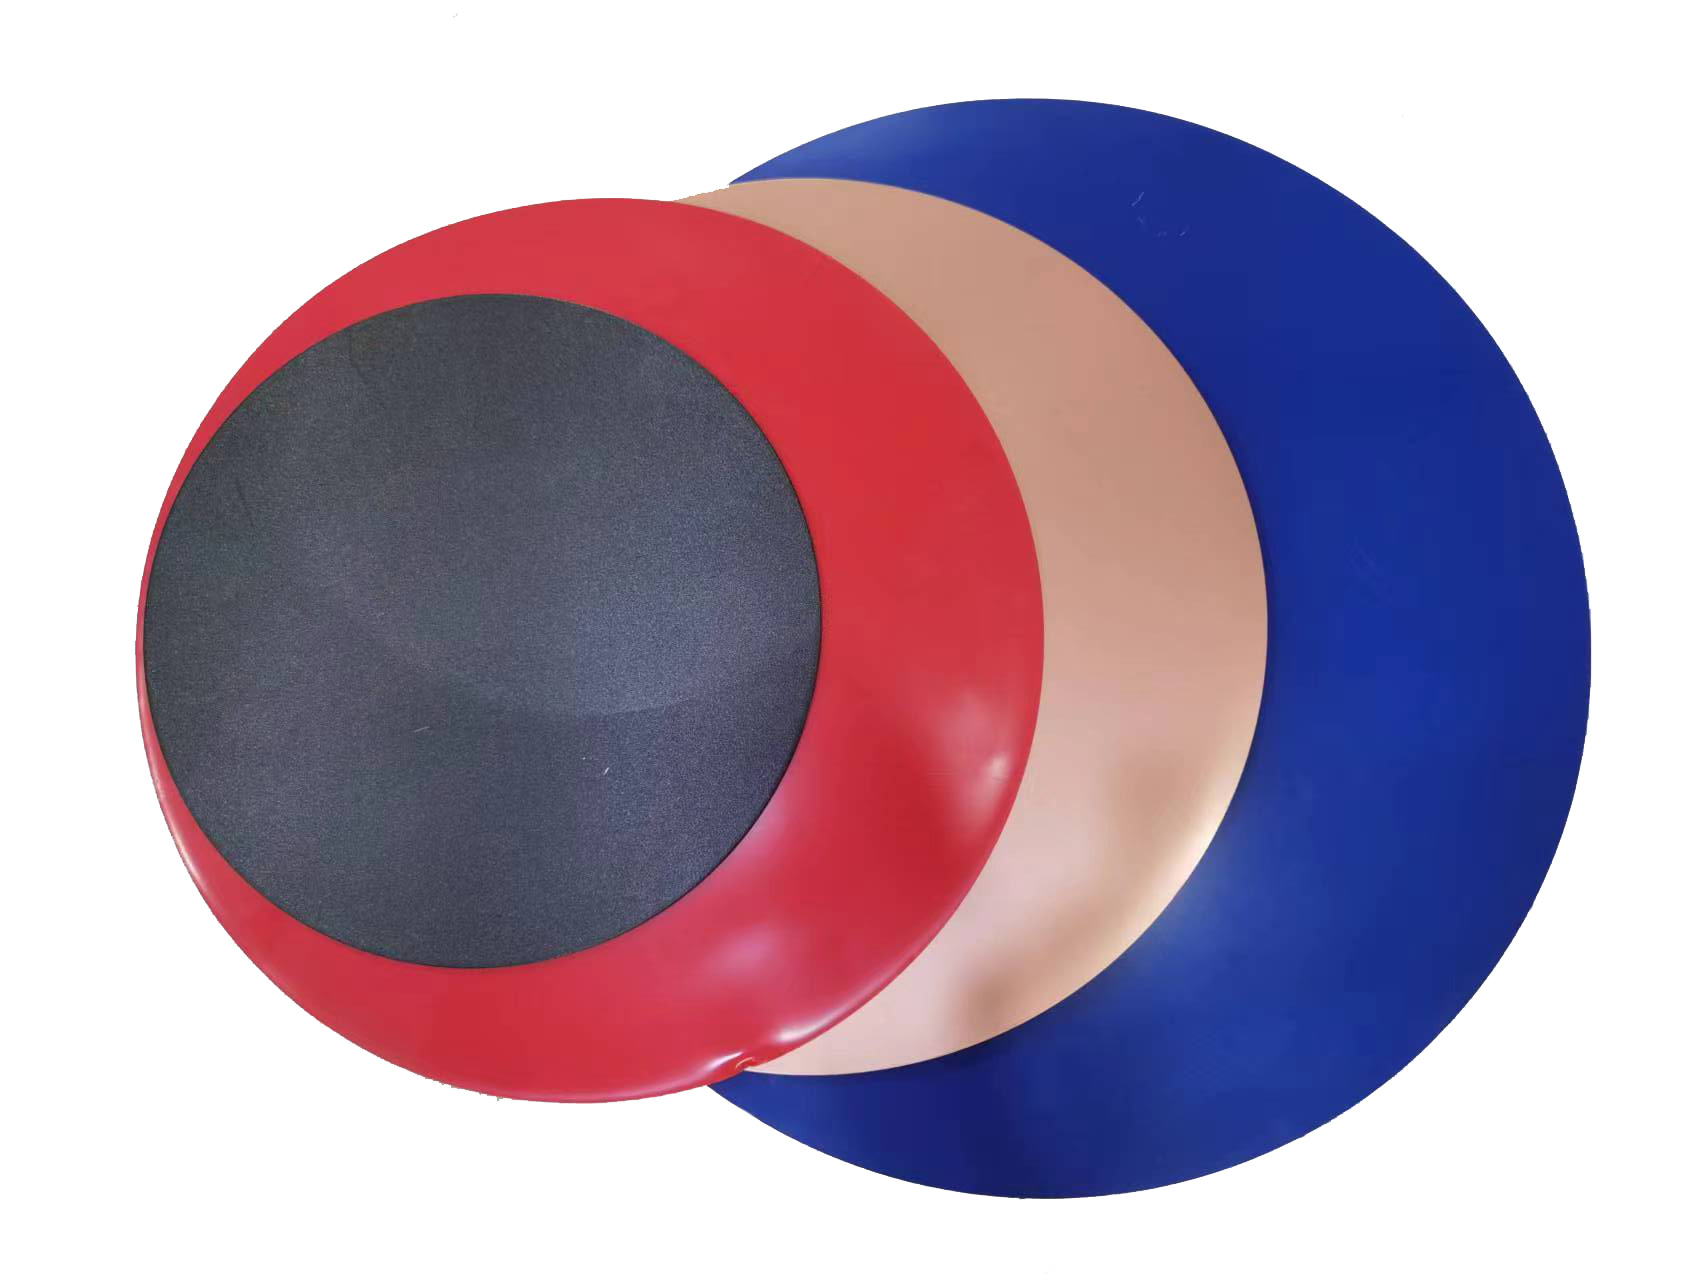
ミル仕上げアルミニウムサークル
深絞り、スピニング、スタンピング、その後の研磨、陽極酸化、スプレーまたはノンスティックコーティング用のコーティングされていないアルミニウムディスク。
これは、大規模な成形作業の後に最終表面処理が適用されるため、調理器具メーカーにとって最も柔軟なルートです。

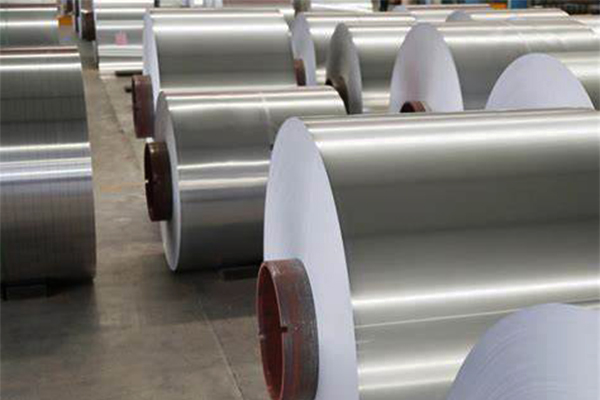
調理器具は慎重に選ばれた素材から始まります。合金、焼き戻し、結晶粒構造、圧延ルート、およびブランクの品質は、絞りの深さ、耳つき、壁の均一性、および研磨またはコーティング後の最終表面に影響を与えます。
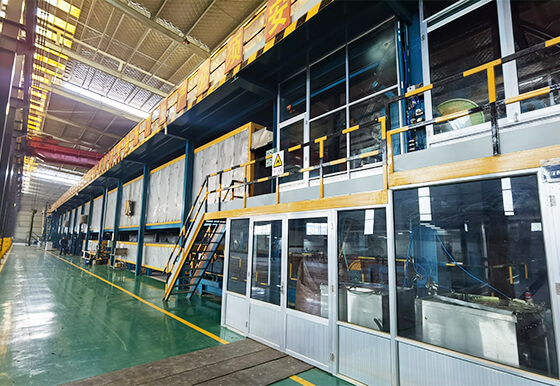
Ding'ang は、フライパン、鍋、蓋、炊飯器、圧力鍋、小型家電、道路標識、その他の消費者製品向けに、ミル仕上げのアルミニウム コイル、シート、サークル、カスタム ブランクを供給しています。
コーティングが意図された成形およびサービスプロセスに合わせて設計および検証されている場合、プレペイントまたはノンスティックコーティングされた円も評価できます。
仕上がり寸法が同じ 2 つの調理器具部品は、1 つが深絞り加工され、1 つがスピニング加工され、もう 1 つが衝撃接着された場合、異なる出発材料が必要になる場合があります。
Ding'ang は、バイヤーが以下を定義するのに役立ちます。
深絞り、スピニング、スタンピング、その後の研磨、陽極酸化、スプレーまたはノンスティックコーティング用のコーティングされていないアルミニウムディスク。
これは、大規模な成形作業の後に最終表面処理が適用されるため、調理器具メーカーにとって最も柔軟なルートです。
鍋、フライパン、圧力鍋本体、炊飯器ライナー、ケトルなどの絞り加工部品に選ばれた成形グレードの円。
材料仕様には、合金と質以外のものも含める必要があります。引張特性、伸び、耳つき、粒子の状態、厚さの変化、ブランクエッジはすべて、生産歩留まりに影響します。
蓋、看板、家電製品の部品、装飾品、および選択された浅い成形部品用のカラーコーティングされた円形。
コーティング後にブランクを形成する場合、提案されたペイント システムを実際の絞り深さと曲げ半径でテストする必要があります。一般的な塗装済みコイル仕様は厳しい絞りへの適合を保証するものではありません。
フライパン、グリル、ベーキングトレイ、調理器具部品用のアルミニウム基板または用途固有のコーティングされたブランク。
従来の調理器具の場合、最初にミル仕上げブランクを形成し、その後ノンスティック システムを適用するのが一般的な方法です。プレコートブランクは、コーティングサプライヤー、成形プロセス、および最終使用テストで適合性が確認された場合にのみ検討できます。
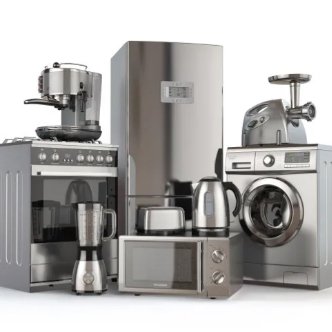
調理器具の蓋、炊飯器、圧力鍋、ファン部品、照明反射板、小型家電部品用の円形および成形ブランク。
材料は、コンポーネントに応じて、ミル仕上げ、陽極酸化品質、ブラッシュ仕上げ、エンボス加工、または事前塗装が可能です。
道路標識、警告標識、銘板、装飾パネル、消費者製品用の円形、長方形、またはカスタム形状のアルミニウム ブランク。
| 用途 | 一般的な合金と質 | 標準的な厚さ | 一般的な供給品 |
|---|---|---|---|
| 深絞り調理器具 | AA1050、AA1060、AA1070 または AA1100、通常は O テンパー | 約0.50~2.50mm | ミルフィニッシュサークルまたはコイル |
| 一般的な鍋および蓋 | AA1050、AA1060、AA1100 または AA3003、必要に応じて O/H12/H14 | 約0.30~2.50mm | サークル、シート、またはカスタムブランクの |
| 高強度調理器具部品 | AA3003 および用途固有の合金 | プロジェクト固有の | サークルまたはシート |
| 塗装済みの蓋とコンポーネント | 1000 または 3000 シリーズの成形可能な基板 | プロジェクト固有の | 塗装済みの円形または空白の |
| 焦げ付き防止調理器具 | 選択されたコーティングプロセスと互換性のある成形グレードのアルミニウム | プロジェクト固有の | ミル仕上げの基材または検証済みのコーティングされたブランクの |
| 交通標識 | AA1050、AA1100、AA3003 または AA5052 | 一般的には1.00~3.00mm程度 | 円形、長方形のブランクまたはシート |
深絞り加工では、金属をブランクから部品の壁に再分配します。不均一な特性により、過度の耳開き、壁の薄化、破れ、またはしわが発生する可能性があります。
製造元は以下を提供する必要があります。
適用試験では、最終的な合金、焼き戻し、およびブランクの直径を確認する必要があります。
深絞りポット・パンについて話し合うスピニングでは、割れたり許容できない表面ができたりすることなく、徐々に変形する材料が必要です。
主要な制御には、同心度、円の平坦度、エッジの品質、圧延方向、および潤滑が含まれます。ツールと回転速度はサンプルの評価に含める必要があります。
回転調理器具の蓋について話し合う非粘着性の装飾コーティングは、製造ルートや使用目的に耐えなければなりません。
ポストコーティングされた調理器具の場合、アルミニウム表面は、成形後の洗浄、粗面化、前処理、およびコーティングの接着に適している必要があります。
プレコートされたブランクの場合、検証には以下を含める必要があります。
内鍋、加熱部品、蓋、装飾ハウジングには、異なるアルミニウムのグレードと表面が必要な場合があります。内釜は描画とコーティングの適合性を優先し、外側ハウジングは色と外観を優先する場合があります。
1 つの材料仕様をアプライアンス全体に適用するのではなく、コンポーネントの要件を分離します。
炊飯器・小型家電について話し合う道路標識および消費者製品のブランクは、平坦性、剛性、きれいなエッジ、および表面適合性を優先します。穴のパターン、コーナーの半径、および表面処理は図面によって提供される必要があります。
記号の一般的な空白について話し合う1000、3000、および選択された 5000 シリーズの材料は、さまざまな絞り、スピニング、および剛性の要件をサポートできます。
お客様は、生産モデルに応じてマスター素材、カットサークル、シート、またはカスタムブランクを調達できます。
ミル仕上げ、エンボス加工、ブラシ仕上げ、プレペイント、および用途固有のコーティングのオプションを評価できます。
繰り返し注文する前に、顧客の図面、工具、成形シーケンスに合わせて材料をサンプリングすることができます。
サークルとブランクは分離してパレットに載せることができるため、輸送中のエッジの損傷、傷、湿気への曝露を軽減できます。
— 形状、成形ルート、使用用途、表面処理を確認します。
— 直径、厚さ、穴、エッジの状態を定義します。
— 合金、質、生産ルート、機械的目標を確認します。
— 描画、スピニング、スタンピング用のサンプルを提供します。
— イヤリング、引き裂き、壁の厚さ、表面を確認します。
— 研磨、陽極酸化、塗装、または焦げ付き防止コーティングを検証します。
— 公差、テスト、梱包、トレーサビリティを記録します。
— 承認された規格に基づいて変換および検査します。
ソフトテンパーの AA1050、AA1060、AA1070、AA1100 が一般的な出発点です。追加の強度が必要な場合は、AA3003 を選択できます。部品の形状と描画ルートによって最終的なグレードが決まります。
多くの調理器具や消費者製品の円は約 0.30 ~ 2.50 mm の間に収まります。適切なゲージは、直径、絞りの深さ、仕上げの壁の厚さ、および剛性の要件によって異なります。
すべての部分ではありません。 DC 材料は要求の厳しい深絞り加工に選択されることが多いのに対し、CC 材料は浅い部品、蓋、および一般的なブランクに適している場合があります。決定は、特性とトライアルの形成に基づいて行う必要があります。
特定の基材とコーティングが実際の描画プロセスで検証されている場合に限ります。激しい絞りは従来の塗装面に亀裂や損傷を与える可能性があります。
多くの調理器具製品では、最初に成形し、その後コーティングする方が安全で柔軟な方法です。プレコートブランクには、コーティング後の変形について特別に設計およびテストされたコーティングシステムが必要です。
はい。直径、公差、穴のサイズと位置、バリの制限と数量を記載した図面を提供します。
最終製品メーカーは、調理器具全体の製造に責任を負います。 Ding'ang は、可能な場合には材料固有の宣言またはテスト文書を提供できますが、最終的な適合性はすべての層と意図された使用条件によって異なります。
完成品図面、成形順序、対象面、年間数量をお送りください。 Ding'ang は出発材料と試用ブランク仕様を推奨します。

