PPAL
DINGANG
| Dostępność: | |
|---|---|
| Ilość: | |
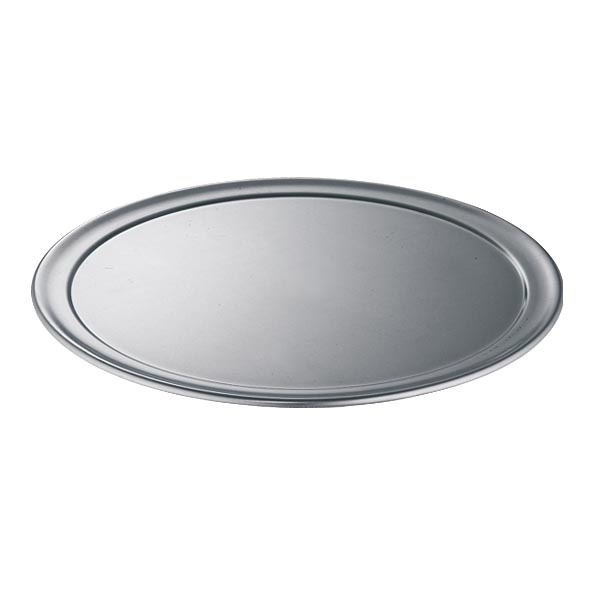
Aluminiowe krążki okrągłe AA1060 to okrągłe półfabrykaty naczyń kuchennych produkowane z czystego na rynku aluminium zawierającego co najmniej 99,60% aluminium. Materiał łączy w sobie wysoką odkształcalność, dobrą przewodność cieplną, niską gęstość i odporność na korozję, dzięki czemu jest odpowiedni dla producentów naczyń kuchennych stosujących procesy tłoczenia, ciągnienia, przędzenia i powiązane procesy formowania.
Produkt ten może być dostarczany w różnych temperaturach i stanach powierzchni, w zależności od geometrii gotowego naczynia kuchennego. Stany O, H12 i H14 są odpowiednimi opcjami dla różnych głębokości formowania, natomiast stany twardsze można ocenić tam, gdzie wymagana jest większa sztywność gotowej części i mniejsze odkształcenie.
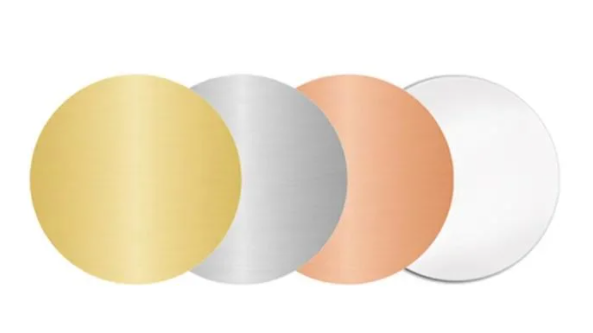
Standardowe średnice kół wahają się od 100 mm do 800 mm, a typowe rozmiary obejmują 300 mm, 400 mm, 500 mm, 600 mm i 800 mm. Obecny zakres produkcji tarcz wykrawanych obsługuje grubości do 1,20 mm, a specyfikacje dotyczące niestandardowej średnicy, temperamentu, koloru i powłoki są dostępne po potwierdzeniu produkcji.
Poproś o wycenę płyty z naczyniami kuchennymi 1060 Poproś o próbki i opcje kolorów
AA1060 to handlowo czysty gatunek aluminium zawierający co najmniej 99,60% aluminium. Niska zawartość stopów zapewnia wysoką plastyczność i dobrą przewodność cieplną, co czyni go praktycznym podłożem dla korpusów naczyń kuchennych, które muszą być uformowane z płaskich okrągłych półfabrykatów.
Produkcja naczyń kuchennych powoduje znaczne obciążenie aluminiowego półwyrobu. Właściwy stop, stan, średnica krążka, stan krawędzi i konsystencja materiału pomagają zmniejszyć ryzyko rozdarcia, nadmiernego kłucia i nierównej grubości ścianek podczas ciągnienia lub przędzenia.
W przypadku głębokich doniczek lub elementów wymagających znacznego odkształcenia, ogólnie preferowane są łagodniejsze temperatury. W przypadku płytko tłoczonych naczyń kuchennych, pokrywek lub elementów wymagających większej sztywności, można ocenić H12 lub H14 zgodnie z procesem formowania.
Aluminium 1060 ma wysoką przewodność cieplną w porównaniu z wieloma popularnymi metalami konstrukcyjnymi. Dzięki temu nadaje się jako materiał bazowy do garnków, patelni i innych naczyń kuchennych, gdzie wymagane jest szybkie przenikanie ciepła przez aluminiowy korpus.
Niska gęstość aluminium pomaga zmniejszyć masę gotowych naczyń kuchennych i upraszcza obsługę wykrojów, podawanie do prasy i dalszą obróbkę w porównaniu z cięższymi podłożami metalowymi.

| parametrów | Specyfikacja |
|---|---|
| Podstawowy stop | AA1060, minimum 99,60% aluminium |
| Inne dostępne stopy | 1050 / 1100 / 3003 / 3005 / 3105 w zależności od zastosowania |
| Hartować | O / H12 / H14; W razie potrzeby dostępne są twardsze gatunki, takie jak H18 lub H24 |
| Zakres średnic | 100 mm – 800 mm |
| Typowe średnice | 300 / 400 / 500 / 600 / 800 mm |
| Aktualny zakres grubości dziurkowania | Do 1,20 mm |
| Opcje powierzchni | Wykończenie walcowane / Wstępnie malowane / Niestandardowa powłoka kolorystyczna w zależności od zastosowania |
| Typowe przetwarzanie | Tłoczenie / Głębokie tłoczenie / Przędzenie / Cięcie / Wyginanie |
| Typowe zastosowania naczyń kuchennych | Garnki / patelnie / pokrywki / elementy naczyń kuchennych / przybory kuchenne |
| MOQ | 1000 kg na rozmiar |
| Typowy czas realizacji | W ciągu 30 dni, w zależności od specyfikacji i ilości zamówienia |
| Warunki płatności | T/T lub nieodwołalna akredytywa w zasięgu wzroku |
Uwaga dotycząca specyfikacji: Prawidłowy temperament i rozmiar półfabrykatu zależą od średnicy naczynia kuchennego, głębokości formowania, profilu ściany, promienia narożnika, liczby etapów ciągnienia i końcowej obróbki powierzchni. W przypadku powtarzalnej produkcji w celu potwierdzenia materiału zaleca się rysunki gotowych części i istniejące dane oprzyrządowania.
Wyślij swoją średnicę, grubość i temperament
Stan O jest całkowicie wyżarzany i zapewnia najwyższą plastyczność spośród popularnych naczyń kuchennych 1060. Jest to na ogół preferowany warunek początkowy w przypadku głębszych garnków, wieloetapowego ciągnienia i komponentów wymagających znacznego odkształcenia plastycznego.
H12 i H14 zapewniają większą sztywność początkową niż stan O i mogą być odpowiednie do płytkiego ciągnienia, wirowania, dna naczyń kuchennych, pokrywek i innych części, gdzie intensywność formowania jest mniejsza i przydatne jest dodatkowe zachowanie kształtu.
Twardsze stany zapewniają większą wytrzymałość, ale zmniejszoną plastyczność. Należy je zatem dobierać tylko wtedy, gdy wykończona geometria, promień gięcia i sposób formowania są zgodne z dolnym wydłużeniem.
Krążki 1060 z wykończeniem młynowym są odpowiednie tam, gdzie producent naczyń kuchennych najpierw wykonuje formowanie, a następnie stosuje polerowanie, anodowanie, obróbkę ceramiczną, nieprzywierającą lub inną wykończoną powierzchnię.
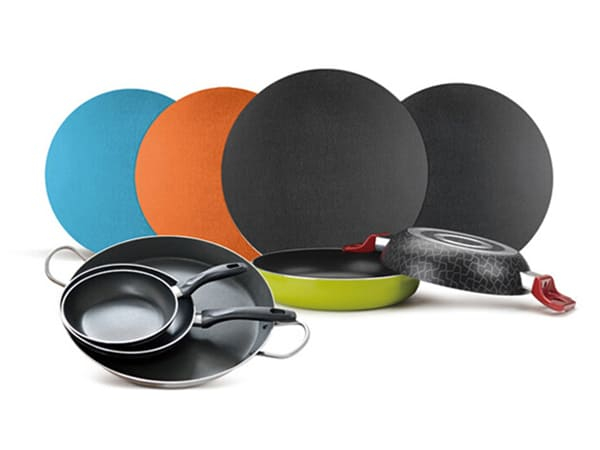
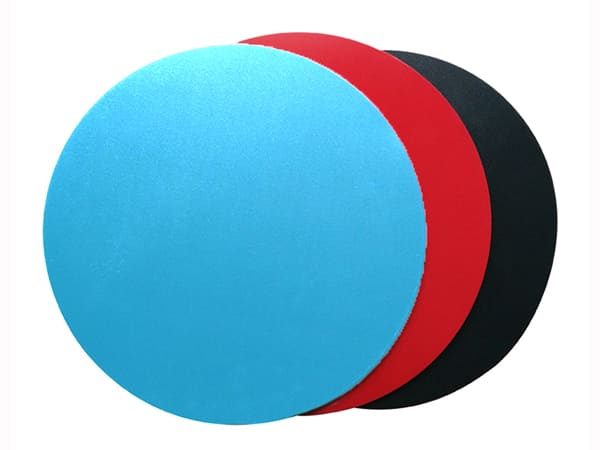
Jeśli przed odpowiednim tłoczeniem lub formowaniem wymagana jest elastyczna powłoka, można dostarczyć wstępnie pomalowane koła. Powłokę należy dopasować do stopnia ciągnienia, promienia zgięcia i końcowego zastosowania, ponieważ poważne odkształcenie może spowodować znaczne obciążenie powłoki farby.
Ogólna powłoka dekoracyjna z PE lub PVDF nie powinna być automatycznie traktowana jako powłoka przeznaczona do bezpośredniego kontaktu z żywnością lub do gotowania w wysokiej temperaturze. Jeśli pokryta powierzchnia będzie miała kontakt z żywnością, należy osobno potwierdzić dokładny skład powłoki, rodzaj żywności, temperaturę kontaktu, czas trwania i wymagania rynku docelowego.
Poniższe wartości są celami referencyjnymi dla dostępnego systemu powłok aluminiowych. Są one najbardziej odpowiednie do powierzchni dekoracyjnych lub nie mających bezpośredniego kontaktu z żywnością. Dokładne standardy badań, przygotowanie próbek i kryteria odbioru należy potwierdzić dla zamówionej powłoki przed produkcją.
| Element testowy | PVDF | PE i inne powłoki | |||
|---|---|---|---|---|---|
| Z lakierem | Bez lakieru | ||||
| Odniesienia | Odniesienia | Odniesienia | |||
| Grubość warstwy farby, μm | ≥22 | ≥30 | ≥18 | ||
| Tolerancja połysku | Połysk ≥80 jednostek: ±10 jednostek | ||||
| Połysk 20–80 jednostek: ±7 jednostek | |||||
| Połysk <20 jednostek: ±5 jednostek | |||||
| Twardość ołówka | ≥1 godz | ||||
| Odporność na ścieranie, L/μm | ≥5 | — | |||
| Zagięcie T | ≤2T | ≤3T | |||
| Siła uderzenia | 50 kg·cm bez widocznych ubytków i pęknięć farby zgodnie z potwierdzoną metodą badawczą | ||||
| Klasa przyczepności | ≥1 | ||||
| Odporność na wrzącą wodę | Brak widocznych zmian w potwierdzonych warunkach testowych | ||||
| Odporność chemiczna | Odporność na kwasy | Brak widocznych zmian w potwierdzonych warunkach testowych | |||
| Odporność na alkalia | Brak widocznych zmian w potwierdzonych warunkach testowych | ||||
| Odporność na olej | Brak widocznych zmian w potwierdzonych warunkach testowych | ||||
| Odporność na rozpuszczalniki | ≥70 | ≥50 | |||
| Odporność na szorowanie | ≥10 000 cykli bez widocznych zmian w potwierdzonej metodzie | ||||
| Odporność na zabrudzenia | ≤15% | — | |||
| Odporność na mgłę solną | ≥2 klasa | — | |||
Uwaga dotycząca powłoki: Podane wartości powłoki nie powinny być wykorzystywane jako dowód przydatności do kontaktu z żywnością. Jeżeli powłoka stanie się powierzchnią do gotowania lub powierzchnią mającą kontakt z żywnością, należy niezależnie potwierdzić obowiązującą specyfikację powłoki i dokumentację regulacyjną.
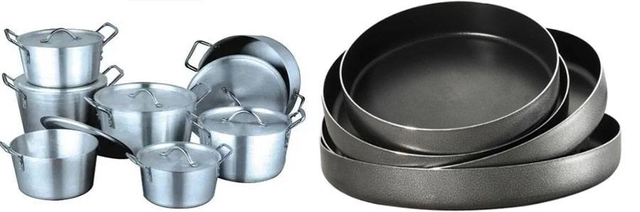
Krążki aluminiowe 1060 można formować w lekkie i średnie korpusy garnków i rondli. Temperament O jest preferowany tam, gdzie wymagana jest większa głębokość tłoczenia, podczas gdy średnica półwyrobu powinna uwzględniać naddatek na formowanie i przycinanie wymagane przez geometrię gotowego naczynia kuchennego.
W przypadku płytszych naczyń kuchennych koła 1060 można wytłoczyć lub wkręcić w korpusy patelni i powiązane elementy. Ostateczna sztywność zależy od grubości, stanu, geometrii ściany i dowolnej klejonej lub wzmocnionej konstrukcji dna.
Koła H12 lub H14 można oceniać w przypadku pokryw i płytko formowanych elementów, gdzie duże wydłużenie przy głębokim tłoczeniu jest mniej krytyczne i użyteczna jest większa sztywność gotowej części.
Wstępnie pomalowane kręgi można stosować do odpowiednich dekoracyjnych elementów zewnętrznych, gdzie wybrana powłoka jest zgodna z temperaturami formowania, utwardzania, środkami czyszczącymi i projektem produktu końcowego.
Wybór cewki aluminiowej → kontrola grubości i powierzchni → wyrównywanie → wygaszanie lub cięcie okręgów → regulacja odpuszczania lub wyżarzanie w razie potrzeby → kontrola krawędzi → opcjonalna obróbka powierzchni lub powlekanie → kontrola wymiarowa → pakowanie.
W przypadku uznanych linii produkcyjnych naczyń kuchennych kontrolowanie średnicy półfabrykatu, grubości, stanu, zadziorów na krawędziach i konsystencji wsadu pomaga utrzymać powtarzalne ustawienia prasy i zmniejsza wahania podczas ciągnienia i wirowania.


Aluminiowe korpusy naczyń kuchennych są stosunkowo lekkie, co może ułatwić obsługę zarówno producentom naczyń kuchennych, jak i użytkownikom końcowym.
Aluminium 1060 skutecznie przenosi ciepło przez korpus naczynia. Końcowa równomierność ogrzewania zależy również od geometrii naczynia, grubości podstawy, źródła ciepła i konstrukcji podłoża indukcyjnego lub wielowarstwowego.
Okrągłe półfabrykaty aluminiowe mogą być tłoczone, wirowane, ciągnione, przycinane i kołnierzowane w wiele kształtów naczyń kuchennych. Dzięki temu format koła jest wygodny w przypadku masowej produkcji naczyń kuchennych.
Po uformowaniu odpowiednie korpusy naczyń kuchennych 1060 można poddać polerowaniu, anodowaniu lub nałożeniu kompatybilnych systemów powłok dekoracyjnych i naczyń kuchennych zgodnie ze ścieżką produkcyjną producenta.
Aluminium nadaje się do recyklingu, a złom produkcyjny powstały podczas wykrawania i przycinania okręgów można odzyskać poprzez odpowiednie strumienie recyklingu.
Weryfikacja stopu i temperamentu
Pomiar grubości
Kontrola średnicy i okrągłości
Kontrola płaskości
Kontrola zadziorów i uszkodzeń krawędzi
Kontrola powierzchni pod kątem zadrapań, wgnieceń, plam olejowych i utleniania
Testowanie grubości powłoki i przyczepności, jeśli określono materiał wstępnie malowany
Próba formowania tam, gdzie jest to wymagane w przypadku wymagającej geometrii naczyń kuchennych
Poproś o dane techniczne i próbki
Aby uzyskać dokładną wycenę i przegląd techniczny, proszę podać stop, stan, grubość, średnicę dysku, ilość, zastosowanie naczyń kuchennych, proces formowania i wymagany stan powierzchni.
W przypadku doniczek głęboko tłoczonych należy również podać średnicę, głębokość, promień naroża, liczbę etapów ciągnienia i naddatek na przycięcie, jeśli to możliwe. W przypadku wstępnie pomalowanych kół należy określić rodzaj powłoki, kolor, powlekaną stronę oraz to, czy pokryta powierzchnia będzie miała kontakt z żywnością.
Uzyskaj ofertę dotyczącą niestandardowego kręgu naczyń kuchennych
Aktualna oferta produktów obsługuje średnice od 100 mm do 800 mm. Typowe rozmiary to 300 mm, 400 mm, 500 mm, 600 mm i 800 mm, ale można omówić niestandardowe średnice.
W przypadku tej linii produktów aktualny asortyment tarcz wykrawanych obsługuje grubości do 1,20 mm. Proszę podać dokładną kombinację średnicy i grubości w celu potwierdzenia produkcji.
W przypadku głębszego tłoczenia preferowany jest stan O, ponieważ zapewnia największą plastyczność. H12 lub H14 mogą być odpowiednie do płytszego formowania, gdzie wymagana jest dodatkowa sztywność po wykończeniu.
Tak. Małe próbki można omówić w celu sprawdzenia jakości powierzchni, koloru i stanu powłoki przed masową produkcją. Aby dokonać walidacji, kupujący powinni określić wymaganą grubość, stan i średnicę.
Tak. Wstępnie pomalowane krążki aluminiowe mogą być produkowane według uzgodnionego wzorca koloru lub zatwierdzonej próbki fizycznej, pod warunkiem potwierdzenia systemu powłok i zamówienia.
Można je formować, gdy powłoka ma wystarczającą elastyczność dla zamierzonej geometrii. Przed rozpoczęciem produkcji seryjnej należy sprawdzić współczynnik rozciągania, oprzyrządowanie, smarowanie, grubość powłoki i stopień zgięcia.
Nie można określić przydatności do bezpośredniego kontaktu z żywnością na podstawie samej nazwy rodziny powłok. Dokładny skład, przewidywany rodzaj żywności, temperatura kontaktu, czas trwania i wymagania rynku docelowego muszą zostać potwierdzone dla konkretnego systemu powłokowego.
Nadmierne zadziory, uszkodzenia krawędzi lub nieregularne półfabrykaty mogą przyczynić się do pękania podczas ciągnienia, zakłócać centrowanie i zwiększać zużycie narzędzi. Kontrolowane wykrawanie i kontrola krawędzi poprawiają powtarzalność produkcji pras.
Proszę podać stop, stan, grubość, średnicę, wymagania dotyczące powierzchni lub powłoki, ilość i miejsce przeznaczenia. W przypadku produkcji naczyń kuchennych wymiary gotowego garnka i metoda formowania są również przydatne do potwierdzenia specyfikacji materiału.

Jeśli produkujesz garnki, patelnie, pokrywki lub inne formowane przybory kuchenne, prześlij nam wymaganą średnicę, grubość, stan, stan powierzchni, wymagania dotyczące powłoki i zakupioną ilość. Nasz techniczny zespół sprzedaży może przejrzeć specyfikację i przygotować ofertę cenową oraz przykładową propozycję.
Produkty
Aplikacja
Szybkie linki
Skontaktuj się z nami