Krążki aluminiowe do naczyń kuchennych i produktów konsumenckich

Rozwiązania aluminiowe dla naczyń kuchennych i produktów konsumenckich

Koła i półfabrykaty do formowania o kontrolowanej jakości powierzchni i krawędzi

Koła do naczyń kuchennych Głębokie tłoczenie Powlekane półfabrykaty Pokrywy do Części urządzeń Półprodukty znakowania

Naczynia kuchenne zaczynają się od starannie wybranego podłoża. Stop, stan, struktura ziarna, droga walcowania i jakość półfabrykatu wpływają na głębokość tłoczenia, uszu, jednorodność ścianki i ostateczną powierzchnię po polerowaniu lub powlekaniu.

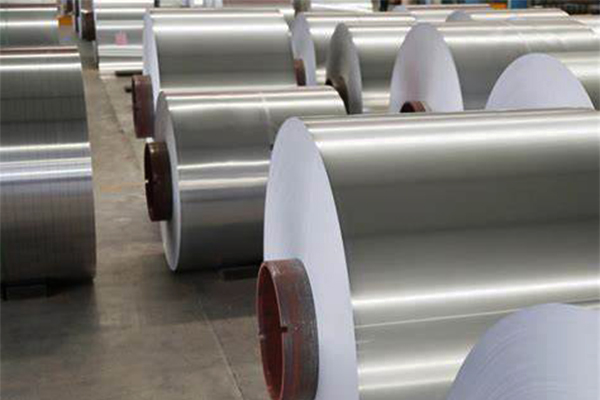
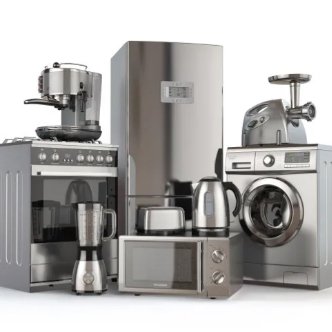
Ding'ang dostarcza zwoje, arkusze, krążki i niestandardowe półfabrykaty z aluminium wykończonego metodą walcowania na patelnie, garnki, pokrywki, urządzenia do gotowania ryżu, szybkowary, mały sprzęt, znaki drogowe i inne produkty konsumenckie.

Można również oceniać krążki pomalowane lub pokryte powłoką nieprzywierającą, jeśli powłoka została zaprojektowana i zwalidowana pod kątem zamierzonego procesu formowania i obsługi.

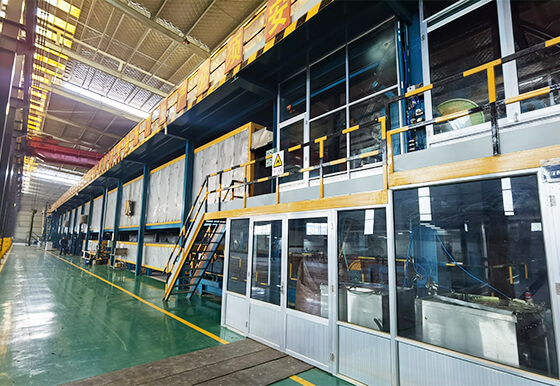
Linia do produkcji wstępnie pomalowanej powłoki aluminiowej

Materiał wybrany wokół trasy formującej

Dwie części naczyń kuchennych o tych samych wymiarach mogą wymagać innego materiału wyjściowego, jeśli jedna jest głęboko tłoczona, druga wirowana, a druga łączona udarowo.

Ding'ang pomaga kupującym zdefiniować:

  • Stop i stan zapewniający głębokość rysowania
  • Materiał wyjściowy chłodzony bezpośrednio lub w sposób ciągły
  • Tolerancja grubości i średnicy
  • Właściwości mechaniczne i wydłużenie
  • Struktura ziarna i kontrola kłosków
  • Jakość powierzchni do polerowania, anodowania lub powlekania
  • Smarowanie i czystość
  • Zadziory, stan krawędzi i płaskość półfabrykatu
  • Zachowanie wstępnie powleczonej powierzchni podczas formowania
  • Opakowanie zapobiegające zarysowaniom i uszkodzeniom spowodowanym wilgocią

Polecane produkty okrągłe i puste

Koła aluminiowe z frezowanym wykończeniem

Koła aluminiowe z wykończeniem frezowanym

Niepowlekane krążki aluminiowe do głębokiego tłoczenia, przędzenia, tłoczenia i późniejszego polerowania, anodowania, natryskiwania lub powlekania nieprzywierającego.

Jest to najbardziej elastyczna metoda dla producentów naczyń kuchennych, ponieważ ostateczna obróbka powierzchni jest stosowana po głównej operacji formowania.
Głęboko tłoczone krążki aluminiowe

Głęboko tłoczone krążki aluminiowe

Krążki do formowania wybrane do garnków, patelni, korpusów szybkowarów, wkładów do urządzeń do gotowania ryżu, czajników i innych elementów ciągnionych.

Specyfikacja materiału powinna obejmować więcej niż tylko stop i stan. Właściwości rozciągające, wydłużenie, kłoskowanie, stan ziarna, zmienność grubości i surowa krawędź wpływają na wydajność produkcji.

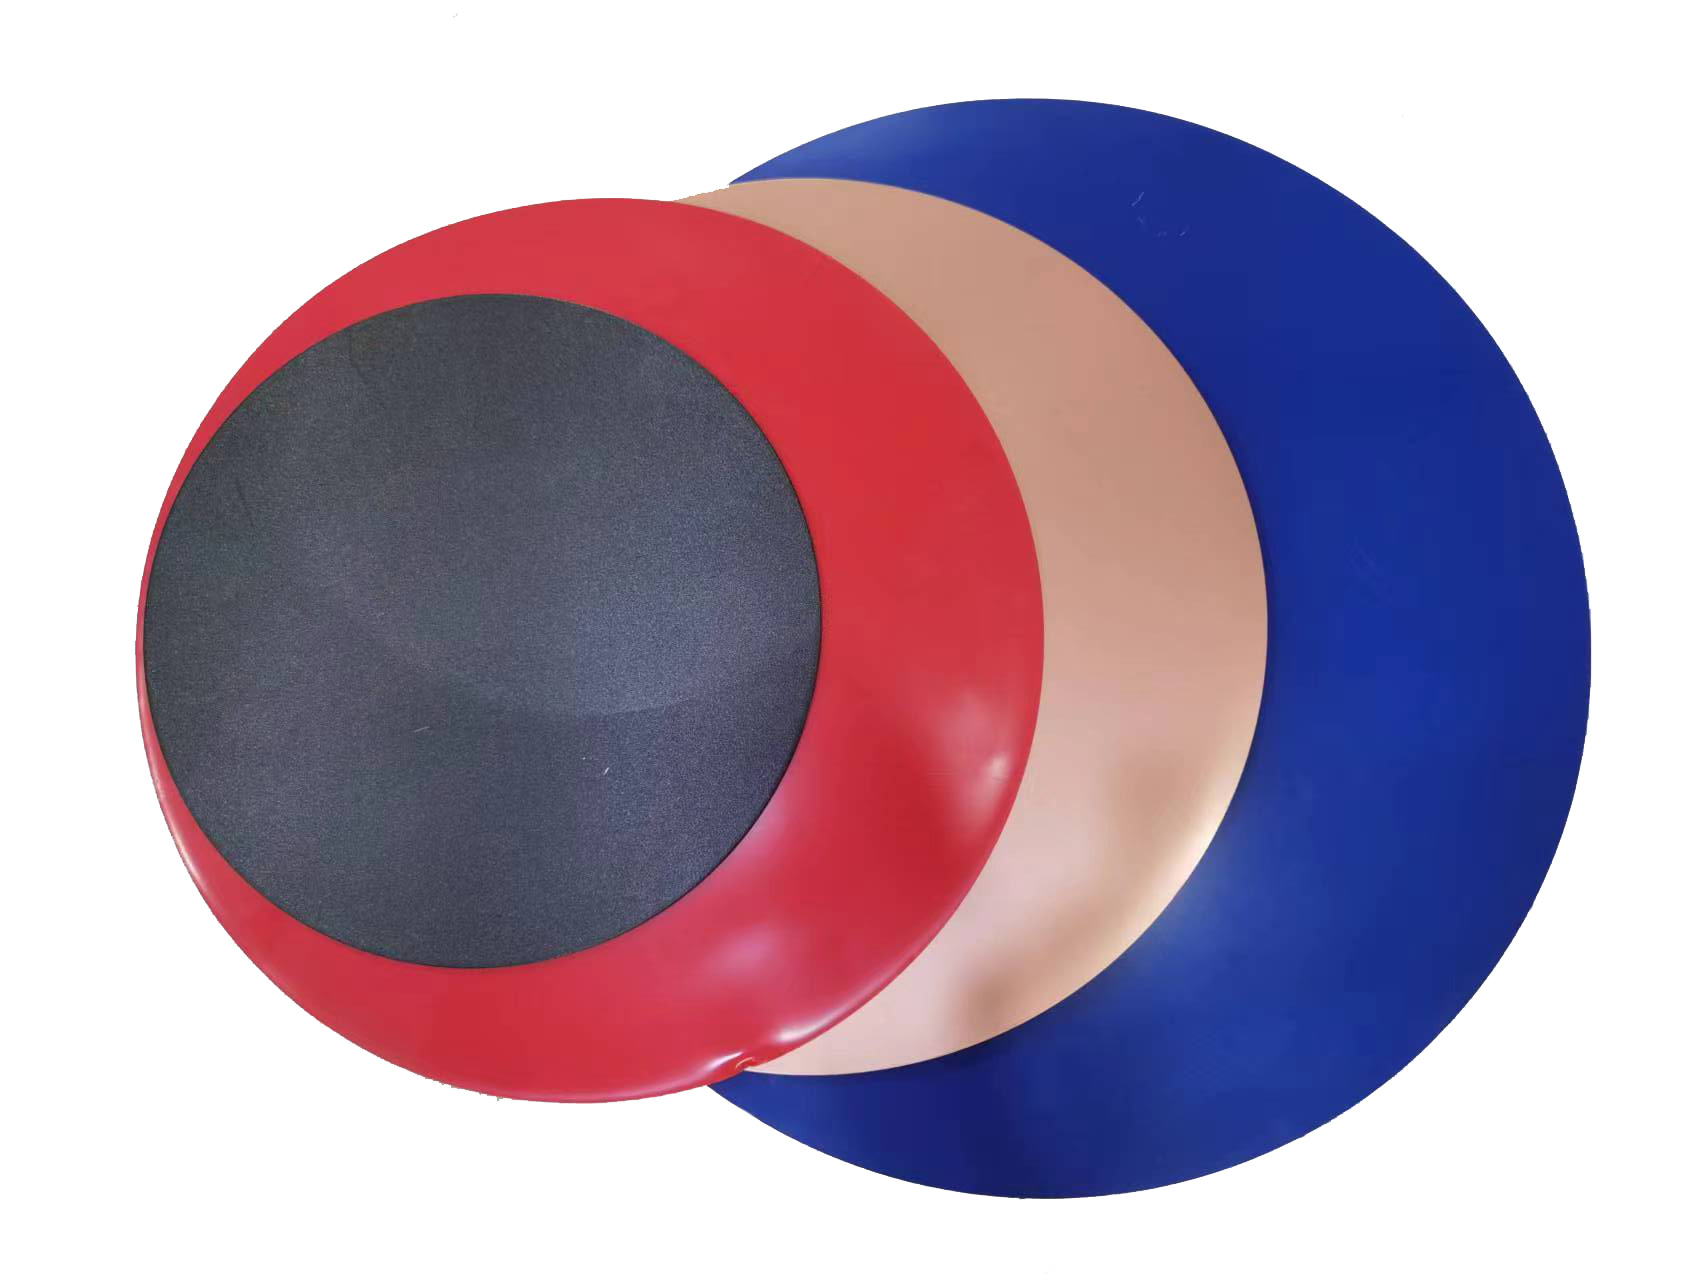
Pomalowane aluminiowe koła

Malowane aluminiowe koła

Krążki malowane kolorami na pokrywki, znaki, elementy urządzeń, produkty dekoracyjne i wybrane części płytko formowane.

Jeśli półfabrykat zostanie uformowany po pokryciu, proponowany system malarski należy przetestować przy rzeczywistej głębokości tłoczenia i promieniu zgięcia. Ogólna specyfikacja cewek wstępnie pomalowanych nie gwarantuje przydatności do surowego ciągnienia.

Powlekane aluminium do naczyń kuchennych z powłoką nieprzywierającą

Naczynia kuchenne z powłoką nieprzywierającą, aluminium

Podłoże aluminiowe lub półprodukty powlekane w zależności od zastosowania do patelni, grillów, blach do pieczenia i elementów naczyń kuchennych.

W przypadku konwencjonalnych naczyń kuchennych typową metodą jest najpierw uformowanie półfabrykatu z frezowanym wykończeniem, a następnie nałożenie systemu zapobiegającego przywieraniu. Wstępnie powlekane półprodukty można brać pod uwagę tylko wtedy, gdy dostawca powłoki, proces formowania i testy końcowego użytkowania potwierdzą ich przydatność.

Zastosowanie Typowy stop i stan Typowa grubość Typowa dostawa
Naczynia głęboko tłoczone AA1050, AA1060, AA1070 lub AA1100, powszechnie O temperamencie Około 0,50–2,50 mm Krążki lub cewki z wykończeniem mielonym
Ogólne garnki i pokrywki AA1050, AA1060, AA1100 lub AA3003, O/H12/H14 zgodnie z wymaganiami Około 0,30–2,50 mm Okrągły, arkuszowy lub niestandardowy blank
Części naczyń kuchennych o większej wytrzymałości AA3003 i stopy specyficzne dla danego zastosowania Specyficzne dla projektu Okrąg lub arkusz
Wstępnie pomalowane pokrywy i elementy Podłoże formowalne serii 1000 lub 3000 Specyficzne dla projektu Wstępnie pomalowane koło lub puste
naczynie z powłoką nieprzywierającą Aluminium do formowania, kompatybilne z wybranym procesem powlekania Specyficzne dla projektu Podłoże z wykończeniem walcowanym lub certyfikowane, puste, powlekane
Znaki drogowe AA1050, AA1100, AA3003 lub AA5052 Zwykle około 1,00–3,00 mm Okrąg, prostokątny półfabrykat lub arkusz

Materiał do bezpośredniego chłodzenia i ciągłego odlewania

  • Materiał chłodzony bezpośrednio (DC) jest często preferowany w przypadku wymagających głębokiego tłoczenia, ponieważ sposób jego przetwarzania może zapewnić kontrolowaną strukturę metalurgiczną i reakcję formowania.
  • Materiał odlewu ciągłego (CC) może nadawać się do płytszego formowania, pokryw, znaków drogowych i produktów ogólnych wrażliwych na koszty.
  • Sama trasa odlewania nie determinuje wydajności. Gotowy materiał musi nadal spełniać uzgodnione właściwości mechaniczne, kłoskowanie, ziarno i próbę formowania.

Niestandardowe opcje konwersji

  • Średnica okręgu zgodnie ze specyfikacją rysunku
  • Tolerancja grubości i średnicy
  • Otwór środkowy lub dodatkowe otwory
  • Półfabrykaty okrągłe, prostokątne lub o niestandardowych kształtach
  • Stan zadziorów lub kontrolowanych krawędzi
  • Odtłuszczanie powierzchni
  • Papier lub folia ochronna
  • Smarowane półfabrykaty, w zależności od zatwierdzonego smaru
  • Wykończenie frezowane, powierzchnia wytłaczana, szczotkowana lub powlekana
  • Eksportuj paletę lub opakowanie gotowe do linii produkcyjnej

Wskazówki dotyczące stosowania

Głęboko tłoczone garnki i patelnie

Głębokie tłoczenie rozprowadza metal z półwyrobu na ściankę części. Nierówne właściwości mogą powodować nadmierne kolce, ścieńczenie ścianek, rozdzieranie lub marszczenie.

Producent powinien zapewnić:

  • Gotowy rysunek części
  • Pusta średnica
  • Liczba etapów rysowania
  • Współczynnik rysowania
  • Promień stempla i matrycy
  • Smar
  • Wyżarzanie między etapami, jeśli występuje
  • Minimalna grubość ścianki
  • Kryteria akceptacji uszu i powierzchni

Próba aplikacji powinna potwierdzić ostateczny stop, stan i średnicę półfabrykatu.

Omów garnki głęboko tłoczone, patelnie

Wirowane naczynia kuchenne i pokrywki

Przędzenie wymaga materiału, który odkształca się stopniowo, bez pękania i tworzenia niedopuszczalnej powierzchni.

Kluczowe elementy sterujące obejmują koncentryczność, płaskość koła, jakość krawędzi, kierunek walcowania i smarowanie. Przy ocenie próbki należy uwzględnić prędkość oprzyrządowania i wirowania.

Omów wirowane pokrywki do naczyń kuchennych

Powlekane naczynia kuchenne

Powłoki nieprzywierające i dekoracyjne muszą przetrwać trasę produkcyjną i zamierzone użytkowanie.

W przypadku naczyń kuchennych powlekanych powierzchniowo powierzchnia aluminiowa powinna nadawać się do czyszczenia, szorstkowania, obróbki wstępnej i zapewniania przyczepności powłoki po uformowaniu.

W przypadku wstępnie powlekanych półfabrykatów walidacja powinna obejmować:

  • Tworzące się pęknięcia
  • Przyczepność powłoki
  • Zmiana koloru lub połysku
  • Uszkodzenia powierzchni spowodowane narzędziami
  • Cykl termiczny
  • Ścieranie i czyszczenie
  • W stosownych przypadkach możliwość kontaktu z żywnością
Omów naczynia powlekane

Urządzenia do gotowania ryżu i drobne urządzenia

Garnki wewnętrzne, elementy grzejne, pokrywki i obudowy dekoracyjne mogą wymagać różnych gatunków aluminium i powierzchni. W przypadku garnka wewnętrznego priorytetem może być zgodność z rysunkiem i powłoką, podczas gdy w obudowie zewnętrznej może być priorytet kolor i wygląd.

Oddziel wymagania dotyczące komponentów, zamiast stosować jedną specyfikację materiałową do całego urządzenia.

Omów urządzenia do gotowania ryżu, małe urządzenia

Znaki i ogólne puste miejsca

Półfabrykaty znaków drogowych i produktów konsumenckich kładą nacisk na płaskość, sztywność, czyste krawędzie i kompatybilność powierzchni. Wzory otworów, promienie naroży i przygotowanie powierzchni należy dostarczyć na rysunku.

Omów znaki ogólne puste

Wymagania dotyczące wydajności i jakości

W zależności od procesu formowania zdefiniuj:

  • Stop, temperament i droga produkcji
  • Skład chemiczny
  • Wytrzymałość na rozciąganie, granica plastyczności i wydłużenie
  • Procent zarobków i orientacja
  • Wymagania dotyczące wielkości ziarna lub mikrostruktury
  • Tolerancja grubości i średnicy
  • Płaskość i koncentryczność
  • Zadziory i pęknięcia krawędzi
  • Chropowatość powierzchni
  • Limity oleju, plam, zadrapań i wtrąceń
  • Specyfikacja czystości lub smaru
  • Przyczepność i odkształcalność powłoki, jeśli jest pokryta wstępną powłoką
  • Orientacja opakowania i materiał separatora

W przypadku naczyń kuchennych mających kontakt z żywnością należy ocenić przydatność gotowego produktu, uwzględniając podłoże, obróbkę wstępną, powłokę, temperaturę stosowania i regulacje rynku docelowego.

Dlaczego Ding'ang do kół i aluminium do zastosowań konsumenckich?

01

Wiele opcji stopów i temperamentu

Materiały z serii 1000, 3000 i wybrane materiały z serii 5000 mogą spełniać różne wymagania dotyczące ciągnienia, przędzenia i sztywności.

02

Zasilanie od zwoju do pustego miejsca

Klienci mogą pozyskać materiał wzorcowy, wyciąć koła, arkusze lub niestandardowe półfabrykaty zgodnie ze swoim modelem produkcyjnym.

03

Elastyczność powierzchni

Można ocenić opcje wykończenia matowego, wytłaczanego, szczotkowanego, wstępnie malowanego i powlekanego dostosowanego do konkretnego zastosowania.

04

Przykładowe próby zorientowane na aplikację

Przed ponownym zamówieniem materiał może zostać pobrany zgodnie z rysunkiem, oprzyrządowaniem i sekwencją formowania klienta.

05

Opakowanie eksportowe

Krążki i półwyroby można oddzielać i układać na paletach, aby ograniczyć uszkodzenia krawędzi, zadrapania i narażenie na wilgoć podczas transportu.

Koło i pusty proces rozwoju

  1. 01

    Przejrzyj gotową część

    — Potwierdź geometrię, trasę formowania, wykorzystanie usług i obróbkę powierzchni.

  2. 02

    Oblicz pustą początkową

    — Zdefiniuj średnicę, grubość, otwory i stan krawędzi.

  3. 03

    Wybierz materiał

    — Potwierdź stop, stan, trasę produkcji i cele mechaniczne.

  4. 04

    Przygotuj blankiety próbne

    — Dostarczyć próbki do ciągnienia, przędzenia lub stemplowania.

  5. 05

    Sprawdź uformowaną część

    — Sprawdź kłosy, rozdarcia, grubość ścianki i powierzchnię.

  6. 06

    Potwierdź trasę powierzchniową

    — Sprawdź polerowanie, anodowanie, malowanie lub powłokę nieprzywierającą.

  7. 07

    Zamroź specyfikację

    — Rejestruj tolerancje, testy, pakowanie i identyfikowalność.

  8. 08

    Produkuj i dostarczaj

    — Przekształć i sprawdź z zatwierdzoną normą.

Często zadawane pytania

Który stop jest powszechnie stosowany w naczyniach głęboko tłoczonych?

Typowymi punktami wyjścia są AA1050, AA1060, AA1070 i AA1100 w stanie miękkim. Jeśli wymagana jest dodatkowa wytrzymałość, można wybrać AA3003. Geometria części i trasa rysowania określają ocenę końcową.

Jaki jest typowy zakres grubości kręgów naczyń kuchennych?

Wiele kręgów naczyń kuchennych i produktów konsumenckich mieści się w przedziale od około 0,30 do 2,50 mm. Właściwy miernik zależy od średnicy, głębokości tłoczenia, grubości gotowej ściany i wymagań dotyczących sztywności.

Czy materiał DC jest zawsze lepszy niż materiał CC?

Nie dla każdej części. Materiał DC jest często wybierany do zastosowań wymagających głębokiego tłoczenia, natomiast materiał CC może nadawać się do płytkich części, pokryw i ogólnych półfabrykatów. Decyzję należy podjąć na podstawie właściwości i prób formowania.

Czy wstępnie pomalowane koła można głęboko narysować?

Tylko wtedy, gdy określone podłoże i powłoka zostaną sprawdzone pod kątem rzeczywistego procesu ciągnienia. Silne rysowanie może spowodować pęknięcie lub uszkodzenie konwencjonalnej wstępnie pomalowanej powierzchni.

Czy powłokę nieprzywierającą należy nakładać przed czy po formowaniu?

W przypadku wielu naczyń kuchennych najpierw formowanie, a następnie powlekanie jest bezpieczniejszą i bardziej elastyczną metodą. Wstępnie powlekane półfabrykaty wymagają systemu powlekania specjalnie zaprojektowanego i przetestowanego pod kątem odkształceń po powlekaniu.

Czy możesz dostarczyć niestandardowe średnice i otwory?

Tak. Dostarcz rysunek ze średnicą, tolerancjami, rozmiarem i położeniem otworu, limitem zadziorów i ilością.

Czy możesz certyfikować gotowe naczynia do kontaktu z żywnością?

Producent gotowego produktu jest odpowiedzialny za kompletną konstrukcję naczyń kuchennych. Ding'ang może dostarczyć deklaracje dotyczące konkretnych materiałów lub dokumenty testowe, jeśli są dostępne, ale ostateczna przydatność zależy od wszystkich warstw i zamierzonych warunków użytkowania.

Opracuj swój krąg lub pustą specyfikację

Prześlij nam rysunek gotowej części, kolejność formowania, powierzchnię docelową i roczną ilość. Ding'ang zaleci materiał wyjściowy i próbną specyfikację.

Skonsultuj się z nami, aby uzyskać spersonalizowane rozwiązanie aluminiowe

Pomożemy Ci uniknąć pułapek w dostarczaniu aluminium o odpowiedniej jakości i docenianiu jego potrzeb, na czas i w ramach budżetu.

Produkty

Aplikacja

Szybkie linki

Śledź nas

Skontaktuj się z nami

    joey@cnchangsong.com
    +86- 18602595888
   Budynek 2, Zhixing Business Plaza, No.25 North Street, dzielnica Zhonglou, miasto Changzhou, prowincja Jiangsu, Chiny
    Droga Chaoyang, obszar rozwoju gospodarczego Konggang, Lianshui, miasto Huai'an, Jiangsu, Chiny
© PRAWA AUTORSKIE 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. WSZELKIE PRAWA ZASTRZEŻONE.