PPAL
DINGANG
| Verfügbarkeit: | |
|---|---|
| Menge: | |
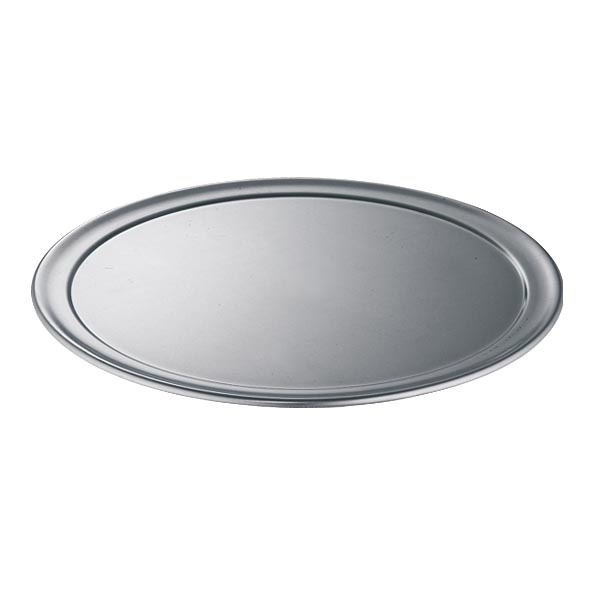
AA1060-Aluminiumkreisscheiben sind runde Kochgeschirrrohlinge, die aus handelsüblichem reinem Aluminium mit einem Aluminiumgehalt von mindestens 99,60 % hergestellt werden. Das Material vereint hohe Formbarkeit, gute Wärmeleitfähigkeit, geringe Dichte und Korrosionsbeständigkeit und eignet sich daher für Kochgeschirrhersteller, die Stanz-, Zieh-, Spinn- und verwandte Formverfahren nutzen.
Dieses Produkt kann je nach fertiger Kochgeschirrgeometrie in unterschiedlichen Härtegraden und Oberflächenbeschaffenheiten geliefert werden. Die Härtegrade O, H12 und H14 sind geeignete Optionen für unterschiedliche Umformtiefen, während härtere Härtegrade bewertet werden können, wenn eine höhere Steifigkeit des fertigen Teils und eine geringere Verformung erforderlich sind.
Standardkreisdurchmesser reichen von 100 mm bis 800 mm, wobei gängige Größen 300 mm, 400 mm, 500 mm, 600 mm und 800 mm umfassen. Das aktuelle Produktionssortiment an Lochscheiben unterstützt Dicken bis zu 1,20 mm, wobei kundenspezifische Durchmesser-, Härte-, Farb- und Beschichtungsspezifikationen vorbehaltlich der Produktionsbestätigung verfügbar sind.
Fordern Sie ein Angebot für 1060 Cookware Disc an Fordern Sie Muster und Farboptionen an
AA1060 ist eine kommerziell reine Aluminiumsorte mit einem Aluminiumgehalt von mindestens 99,60 %. Sein geringer Legierungsgehalt sorgt für eine hohe Duktilität und gute Wärmeleitfähigkeit und macht es zu einem praktischen Substrat für Kochgeschirrkörper, die aus flachen kreisförmigen Rohlingen geformt werden müssen.
Die Herstellung von Kochgeschirr stellt eine erhebliche Belastung für den Aluminiumrohling dar. Die richtige Legierung, Härte, Scheibendurchmesser, Kantenbeschaffenheit und Materialkonsistenz tragen dazu bei, das Risiko von Rissen, übermäßiger Zackenbildung und ungleichmäßiger Wandstärke beim Ziehen oder Schleudern zu verringern.
Für tiefe Töpfe oder Komponenten, die eine erhebliche Verformung erfordern, werden im Allgemeinen weichere Härtegrade bevorzugt. Für flachgezogenes Kochgeschirr, Deckel oder Komponenten, die eine höhere Endsteifigkeit erfordern, kann je nach Umformprozess H12 oder H14 bewertet werden.
1060-Aluminium weist im Vergleich zu vielen gängigen Strukturmetallen eine hohe Wärmeleitfähigkeit auf. Dadurch eignet es sich als Grundmaterial für Töpfe, Pfannen und anderes Kochgeschirr, bei dem eine schnelle Wärmeübertragung durch den Aluminiumkörper erforderlich ist.
Die geringe Dichte von Aluminium trägt dazu bei, das Gewicht des fertigen Kochgeschirrs zu reduzieren und vereinfacht die Handhabung der Rohlinge, die Pressenzuführung und die nachgelagerte Fertigung im Vergleich zu schwereren Metallsubstraten.

| Parameterspezifikation | |
|---|---|
| Primärlegierung | AA1060, mindestens 99,60 % Aluminium |
| Andere verfügbare Legierungen | 1050 / 1100 / 3003 / 3005 / 3105 auf Anfrage |
| Temperament | O / H12 / H14; Bei Bedarf sind auch härtere Härtegrade wie H18 oder H24 erhältlich |
| Durchmesserbereich | 100 mm – 800 mm |
| Gängige Durchmesser | 300 / 400 / 500 / 600 / 800 mm |
| Aktueller Stanzdickenbereich | Bis 1,20 mm |
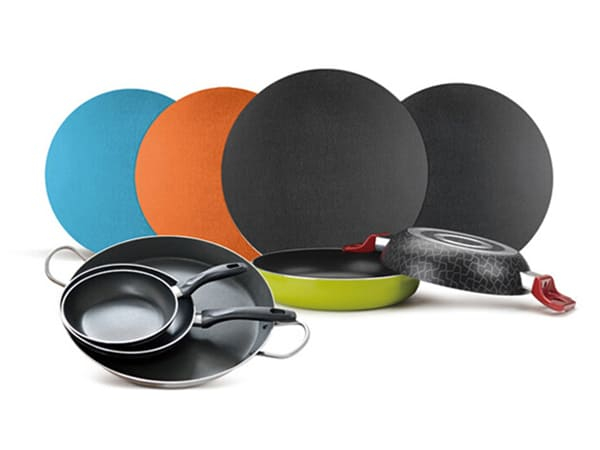
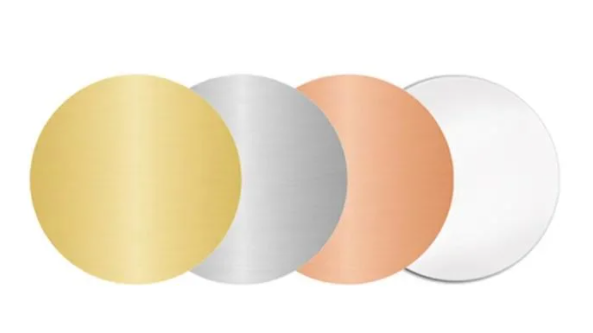
| Oberflächenoptionen | Walzenfinish / Vorlackiert / Kundenspezifische Farbbeschichtung je nach Anwendung |
| Typische Verarbeitung | Stanzen / Tiefziehen / Spinnen / Schneiden / Bördeln |
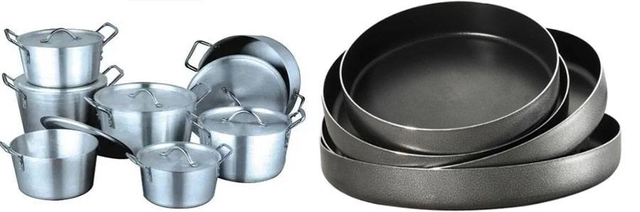
| Typische Kochgeschirranwendungen | Kochtöpfe / Pfannen / Deckel / Kochgeschirrkomponenten / Küchengeschirr |
| Mindestbestellmenge | 1000 kg pro Größe |
| Typische Vorlaufzeit | Innerhalb von 30 Tagen, abhängig von Spezifikation und Bestellmenge |
| Zahlungsbedingungen | T/T oder unwiderrufliches L/C auf Sicht |
Spezifikationshinweis: Die richtige Härte und Rohlingsgröße hängt vom Kochgeschirrdurchmesser, der Formtiefe, dem Wandprofil, dem Eckenradius, der Anzahl der Ziehstufen und der endgültigen Oberflächenbehandlung ab. Bei Wiederholungsfertigungen empfehlen sich zur Materialbestätigung Fertigteilzeichnungen und vorhandene Werkzeugdaten.
Senden Sie Ihren Durchmesser, Ihre Dicke und Ihren Zustand
O-Temper ist vollständig geglüht und bietet die höchste Duktilität unter den gängigen 1060-Kochgeschirrhärten. Dies ist im Allgemeinen die bevorzugte Ausgangsbedingung für tiefere Töpfe, mehrstufiges Ziehen und Komponenten, die eine erhebliche plastische Verformung erfordern.
H12 und H14 bieten eine höhere Anfangssteifigkeit als O-Temper und können zum Flachziehen, Schleudern, für Kochgeschirrböden, Deckel und andere Teile geeignet sein, bei denen der Verformungsgrad geringer ist und eine zusätzliche Formbeständigkeit nützlich ist.
Härtere Härtegrade bieten eine höhere Festigkeit, aber eine verringerte Duktilität. Sie sollten daher nur dann ausgewählt werden, wenn die fertige Geometrie, der Biegeradius und die Umformmethode mit der geringeren Dehnung kompatibel sind.
1060-Kreise mit Mill-Finish eignen sich dort, wo der Kochgeschirrhersteller zuerst die Formgebung vornimmt und anschließend Polier-, Eloxierungs-, Keramik-, Antihaft- oder andere fertige Oberflächenbehandlungen anwendet.
Vorlackierte Kreise können dort geliefert werden, wo vor dem geeigneten Stanzen oder Formen eine flexible Beschichtung erforderlich ist. Die Beschichtung muss auf das Ziehverhältnis, den Biegeradius und den Verwendungszweck abgestimmt sein, da starke Verformungen den Lackfilm stark beanspruchen können.
Eine allgemeine dekorative PE- oder PVDF-Beschichtung sollte nicht automatisch als Beschichtung mit direktem Lebensmittelkontakt oder Hochtemperatur-Kochbeschichtung behandelt werden. Wenn eine beschichtete Oberfläche mit Lebensmitteln in Berührung kommt, sollten die genaue Rezeptur der Beschichtung, die Art des Lebensmittels, die Kontakttemperatur, die Dauer und die Anforderungen des Zielmarkts separat bestätigt werden.
Die folgenden Werte sind Referenzwerte aus dem verfügbaren vorlackierten Aluminium-Beschichtungssystem. Sie sind am relevantesten für dekorative Oberflächen oder Oberflächen, die nicht direkt mit Lebensmitteln in Berührung kommen. Für die bestellte Beschichtung sollten vor der Produktion genaue Prüfnormen, Probenvorbereitung und Abnahmekriterien bestätigt werden.
| Testgegenstand | PVDF | PE und andere Beschichtungen | |||
|---|---|---|---|---|---|
| Mit Lack | Ohne Lack | ||||
| Referenz | Referenz | Referenz | |||
| Lackschichtdicke, μm | ≥22 | ≥30 | ≥18 | ||
| Glanztoleranz | Glanz ≥80 Einheiten: ±10 Einheiten | ||||
| Glanz 20–80 Einheiten: ±7 Einheiten | |||||
| Glanz <20 Einheiten: ±5 Einheiten | |||||
| Bleistifthärte | ≥1H | ||||
| Abriebfestigkeit, L/μm | ≥5 | — | |||
| T-Bogen | ≤2T | ≤3T | |||
| Schlagfestigkeit | 50 kg·cm ohne sichtbaren Farbverlust oder Rissbildung unter der bestätigten Testmethode | ||||
| Adhäsionsklasse | ≥1 | ||||
| Beständigkeit gegen kochendes Wasser | Keine sichtbare Veränderung unter den bestätigten Testbedingungen | ||||
| Chemische Beständigkeit | Säurebeständigkeit | Keine sichtbare Veränderung unter den bestätigten Testbedingungen | |||
| Alkalibeständigkeit | Keine sichtbare Veränderung unter den bestätigten Testbedingungen | ||||
| Ölbeständigkeit | Keine sichtbare Veränderung unter den bestätigten Testbedingungen | ||||
| Lösungsmittelbeständigkeit | ≥70 | ≥50 | |||
| Scheuerfestigkeit | ≥10.000 Zyklen ohne sichtbare Veränderung nach der bestätigten Methode | ||||
| Schmutzbeständigkeit | ≤15 % | — | |||
| Salzsprühbeständigkeit | ≥2 Klasse | — | |||
Hinweis zur Beschichtung: Diese Beschichtungswerte sollten nicht als Beweis für die Eignung für den Kontakt mit Lebensmitteln verwendet werden. Wenn eine Beschichtung zu einer Koch- oder Lebensmittelkontaktoberfläche im Innenraum werden soll, müssen die geltenden Beschichtungsspezifikationen und behördlichen Unterlagen unabhängig bestätigt werden.
1060 Aluminiumkreise können zu leichten und mittelgroßen Topf- und Kochtopfkörpern geformt werden. O-Härte ist vorzuziehen, wenn eine größere Ziehtiefe erforderlich ist, während der Rohlingsdurchmesser die Form- und Beschnittzugabe umfassen sollte, die für die fertige Kochgeschirrgeometrie erforderlich ist.
Für flachere Kochgeschirrformen können 1060 Kreise in Pfannenkörper und zugehörige Komponenten gestanzt oder gesponnen werden. Die endgültige Steifigkeit hängt von der Dicke, der Härte, der Wandgeometrie und einer etwaigen geklebten oder verstärkten Bodenkonstruktion ab.
H12- oder H14-Kreise können für Deckel und flach geformte Komponenten ausgewertet werden, bei denen eine hohe Tiefziehdehnung weniger kritisch ist und eine höhere Steifigkeit des fertigen Teils nützlich ist.
Vorlackierte Kreise können für geeignete dekorative Außenbauteile verwendet werden, wenn die ausgewählte Beschichtung mit der Formung, den Aushärtetemperaturen, den Reinigungschemikalien und dem Endproduktdesign kompatibel ist.
Auswahl der Aluminiumspulen → Dicken- und Oberflächenprüfung → Nivellierung → Stanzen oder Schneiden von Kreisen → Härteeinstellung oder Glühen, wo erforderlich → Kantenprüfung → optionale Oberflächenbehandlung oder -beschichtung → Maßprüfung → Verpackung.
Bei etablierten Produktionslinien für Kochgeschirr hilft die Kontrolle von Rohlingsdurchmesser, Dicke, Härte, Kantengrat und Chargenkonsistenz dabei, wiederholbare Presseneinstellungen beizubehalten und Abweichungen beim Ziehen und Schleudern zu reduzieren.


Kochgeschirrkörper aus Aluminium sind vergleichsweise leicht, was die Handhabung sowohl für Kochgeschirrhersteller als auch für Endverbraucher verbessern kann.
1060er Aluminium leitet die Wärme effizient durch den Kochgeschirrkörper. Die endgültige Gleichmäßigkeit der Erwärmung hängt auch von der Pfannengeometrie, der Bodendicke, der Wärmequelle und der eventuellen Induktions- oder Mehrschichtbodenkonstruktion ab.
Runde Aluminiumrohlinge können in viele Kochgeschirrformen gestanzt, gedreht, gezogen, beschnitten und gebördelt werden. Dies macht das Kreisformat für die Herstellung von Kochgeschirr in großen Stückzahlen geeignet.
Nach dem Formen können geeignete 1060-Kochgeschirrkörper entsprechend dem Produktionsweg des Herstellers poliert, eloxiert oder mit kompatiblen Dekor- und Kochgeschirrbeschichtungssystemen versehen werden.
Aluminium ist recycelbar und Produktionsabfälle, die beim Stanzen und Besäumen von Kreisen anfallen, können durch geeignete Recyclingströme zurückgewonnen werden.
Überprüfung von Legierung und Härte
Dickenmessung
Durchmesser- und Rundheitsprüfung
Ebenheitsprüfung
Kantengrat- und Kantenbeschädigungsprüfung
Oberflächenprüfung auf Kratzer, Dellen, Ölflecken und Oxidation
Prüfung der Beschichtungsdicke und Haftung, wenn vorlackiertes Material spezifiziert ist
Formversuch bei anspruchsvoller Kochgeschirrgeometrie
Fordern Sie technische Daten und Muster an
Für eine genaue Preisgestaltung und technische Überprüfung geben Sie bitte Legierung, Härte, Dicke, Scheibendurchmesser, Menge, Kochgeschirranwendung, Formungsprozess und erforderliche Oberflächenbeschaffenheit an.
Geben Sie bei tiefgezogenen Töpfen auch den fertigen Topfdurchmesser, die Tiefe, den Eckenradius, die Anzahl der Ziehstufen und die Beschnittzugabe an, sofern verfügbar. Geben Sie bei vorlackierten Kreisen die Art der Beschichtung, die Farbe und die beschichtete Seite an und geben Sie an, ob die beschichtete Oberfläche mit Lebensmitteln in Berührung kommt.
Holen Sie sich ein Angebot für einen individuellen Kochgeschirr-Kreis
Das aktuelle Produktsortiment unterstützt Durchmesser von 100 mm bis 800 mm. Zu den gängigen Größen gehören 300 mm, 400 mm, 500 mm, 600 mm und 800 mm, kundenspezifische Durchmesser können besprochen werden.
Für diese Produktlinie unterstützt das aktuelle Lochscheibenprogramm Dicken bis 1,20 mm. Bitte geben Sie zur Produktionsbestätigung die genaue Kombination aus Durchmesser und Dicke an.
Beim Tiefziehen wird im Allgemeinen der Härtegrad O bevorzugt, da er die größte Duktilität bietet. H12 oder H14 eignen sich möglicherweise für eine flachere Umformung, bei der zusätzliche Fertigsteifigkeit erforderlich ist.
Ja. Kleine Muster zur Prüfung von Oberflächenqualität, Farbe und Beschichtungszustand vor der Massenproduktion können besprochen werden. Für die Umformvalidierung sollten Käufer die erforderliche Dicke, Härte und den Durchmesser angeben.
Ja. Vorlackierte Aluminiumscheiben können gemäß einer vereinbarten Farbreferenz oder einem genehmigten physischen Muster hergestellt werden, vorbehaltlich des Beschichtungssystems und der Auftragsbestätigung.
Sie können gebildet werden, wenn die Beschichtung ausreichend Flexibilität für die vorgesehene Geometrie aufweist. Ziehverhältnis, Werkzeuge, Schmierung, Beschichtungsdicke und Biegestärke sollten vor der Serienproduktion überprüft werden.
Die Eignung für den direkten Lebensmittelkontakt kann nicht allein anhand des Familiennamens der Beschichtung bestimmt werden. Für das jeweilige Beschichtungssystem müssen die genaue Formulierung, die vorgesehene Lebensmittelart, die Kontakttemperatur, die Dauer und die Anforderungen des Zielmarktes bestätigt werden.
Übermäßige Grate, Kantenschäden oder unregelmäßige Rohlinge können zu Rissen beim Ziehen führen, die Zentrierung beeinträchtigen und den Werkzeugverschleiß erhöhen. Kontrolliertes Schneiden und Kanteninspektion verbessern die Wiederholgenauigkeit in der Pressenproduktion.
Bitte geben Sie Legierung, Härte, Dicke, Durchmesser, Oberflächen- oder Beschichtungsanforderungen, Menge und Bestimmungsort an. Bei der Herstellung von Kochgeschirr sind auch die fertigen Topfabmessungen und die Formungsmethode hilfreich, um die Materialspezifikation zu bestätigen.

Wenn Sie Kochtöpfe, Pfannen, Deckel oder andere geformte Küchengeräte herstellen, senden Sie uns den gewünschten Durchmesser, die Dicke, die Härte, die Oberflächenbeschaffenheit, den Beschichtungsbedarf und die Abnahmemenge. Unser technisches Vertriebsteam kann die Spezifikation überprüfen und ein Angebot und einen Mustervorschlag erstellen.
Produkte
Anwendung
Schnelle Links
Kontaktieren Sie uns