spirale alumini të anodizuar
DINGANG
7606125000
| Disponueshmëria: | |
|---|---|
| Sasia: | |
Spiralja alumini e pasqyrës së anodizuar 5052 kombinon forcën më të lartë dhe rezistencën ndaj korrozionit të një aliazh Al-Mg me një sipërfaqe të ndritshme të anodizuar si pasqyrë për dekorimin arkitektonik, panelet e brendshme, sinjalistikën, strehët e pajisjeve, dekorimin dekorativ dhe përbërës të tjerë të fabrikuar.
Gama e trashësisë së disponueshme është 0,17-1,0 mm, me gjerësi të listuara prej 1000 mm, 1200 mm dhe 1250 mm. Materiali furnizohet në formë spirale për prerjen, prerjen, stampimin, lakimin dhe fabrikimin në rrjedhën e poshtme sipas dizajnit të komponentit të përfunduar.
Termi pasqyrë përshkruan pamjen e ndritshme reflektuese të sipërfaqes. Kur një projekt kërkon një reflektim total specifik, reflektim spekular, reflektim difuz ose efikasitet optik, vlera numerike e kërkuar dhe metoda e testimit duhet të deklarohen veçmas me kërkesën.
Ngjyrat e anodizuara me porosi mund të diskutohen sipas pamjes së kërkuar dhe procesit të prodhimit. Për shkak se përbërja e aliazhit, përgatitja e sipërfaqes, trashësia e filmit anodik, ngjyrosja dhe vulosja mund të ndikojnë në pamjen përfundimtare, rekomandohet miratimi fizik i mostrës për projekte dekorative të dukshme.
Kërkesë 5052 Mirror spirale alumini çmimi
| parametrave | Specifikimi i |
|---|---|
| Produkti | Spirale alumini pasqyre e anodizuar |
| aliazh | AA5052 |
| Trashësia | 0,17-1,0 mm |
| Gjerësia | 1000 mm / 1200 mm / 1250 mm |
| Pamja sipërfaqësore | Përfundim reflektues i ndritshëm/si pasqyrë i anodizuar |
| Ngjyrat | Ngjyra të personalizuara të anodizuara që i nënshtrohen aftësisë së procesit, përgjigjes së aliazhit dhe mostrës së aprovuar të pamjes |
| Temperatura | Të konfirmohet sipas kërkesave formuese dhe mekanike; Kushtet e zakonshme të produktit të sheshtë 5052 përfshijnë O, H32, H34 dhe temperamente të tjera të zbatueshme |
| Referenca e rezistencës në tërheqje | 130MPa e shënuar në specifikimin origjinal si vlerë referencë; Vlera përfundimtare kontraktuale duhet të konfirmohet sipas temperamentit aktual, trashësisë dhe standardit të aplikueshëm të materialit |
| Referenca e fuqisë së rendimentit | 115MPa e shënuar në specifikimin origjinal si vlerë referencë; Vlera përfundimtare kontraktuale duhet të konfirmohet sipas temperamentit aktual, trashësisë dhe standardit të aplikueshëm të materialit |
| Performanca reflektuese | Pamja vizuale si pasqyrë; Reflektimi numerik total ose specular duhet të specifikohet veçmas kur kërkohet |
| Veshje anodike | Trashësia e filmit anodik dhe kërkesat e vulosjes duhet të specifikohen sipas aplikimit të synuar |
| Paketimi | Eksportoni paleta standarde prej druri; mund të diskutohet paketimi i personalizuar |
| MOQ | 1 ton sipas specifikimeve |
| Koha e dorëzimit | Përafërsisht 25 ditë pas marrjes së depozitës së rënë dakord ose L/C, subjekt i specifikimeve përfundimtare dhe planit të prodhimit |
| Kushtet e pagesës | Depozitë 30% T/T me bilanc 70% kundrejt kopjes B/L, ose 100% L/C e parevokueshme në shikim sipas kushteve tregtare të rëna dakord |
| Aplikacionet tipike | Dekorimi arkitektonik, panelet e brendshme, sinjalistika, strehët e pajisjeve, panelet e ashensorëve, veshjet e pajisjeve, komponentët dekorativë të automobilave dhe komponentët e përshtatshëm dekorativë detarë |
Për një kuotim të saktë, jepni trashësinë, gjerësinë, temperamentin, pamjen e pasqyrës, ngjyrën, trashësinë e kërkuar të veshjes anodike, kërkesën për vulosje, kërkesën për reflektim nëse është e aplikueshme, procesin e fabrikimit, peshën e spirales, sasinë dhe destinacionin e dorëzimit.
Dërgoni Specifikimet tuaja të spirales dhe sipërfaqes
5052 spiralja alumini e pasqyrës së anodizuar përdor një substrat aliazh Al-Mg që përgatitet për të arritur një sipërfaqe dekorative të ndritshme dhe më pas anodizohet për të formuar një shtresë integrale të oksidit të aluminit.
Anodizimi është një proces konvertimi elektrokimik në vend të një filmi bojë të aplikuar. Oksidi rritet nga sipërfaqja e aluminit dhe më pas mund të ngjyroset dhe vuloset sipas pamjes së kërkuar dhe kushteve të shërbimit.
Pamja përfundimtare e pasqyrës varet shumë nga gjendja e sipërfaqes përpara anodizimit. Prandaj, lustrimi mekanik, ndriçimi dhe përgatitja e kujdesshme e sipërfaqes janë të rëndësishme kur kërkohet shkëlqim i lartë vizual dhe shtrembërim i ulët i dukshëm i sipërfaqes.
5052 është një aliazh alumini-magnez që në përgjithësi ofron forcë më të madhe mekanike sesa alumini i serisë 1xxx me pastërti të lartë. Kjo mund të jetë e dobishme për komponentët dekorativë që kërkojnë ngurtësi shtesë pas formimit.
5052 zakonisht zgjidhet për aplikime që kërkojnë rezistencë të mirë ndaj korrozionit. Një shtresë anodike e specifikuar siç duhet mund të sigurojë mbrojtje shtesë të sipërfaqes dhe një përfundim dekorativ të kontrolluar.
Temperaturat e përshtatshme 5052 mund të priten, përkulen, stampohen dhe formohen në përbërës dekorativë. Temperatura e duhur duhet të zgjidhet sipas rrezes së përkuljes, trashësisë së fletës dhe ngurtësisë së kërkuar të përfunduar.
5052 mund të anodizohet, por ngjyra dhe shkëlqimi i tij përfundimtar ndikohen nga elementët e tij aliazh. Nuk duhet të supozohet automatikisht se prodhon të njëjtin shkëlqim optik ose ton natyral të anodizuar si një aliazh anodizues me pastërti të lartë.
Pamja e pasqyrës, shkëlqimi dhe reflektimi optik duhet të trajtohen si karakteristika të veçanta të blerjes. Një spirale e anodizuar vizualisht e ndritshme mund të jetë e përshtatshme për përdorim dekorativ pa përmbushur kërkesat e një reflektori të projektuar ndriçimi.
Reflektimi total mat të gjithë dritën e reflektuar nga materiali. Kur reflektimi total është një kërkesë funksionale, specifikoni diapazonin e gjatësisë së valës, instrumentin dhe vlerën minimale të pranueshme.
Reflektimi spekular përshkruan reflektimin e drejtuar, si pasqyrë dhe lidhet më ngushtë me qartësinë e imazhit dhe reflektimin optik të kontrolluar.
Reflektimi difuz përshkruan dritën e shpërndarë. Prandaj, aplikimet e ndriçimit, optikës dhe ekranit mund të kërkojnë kufij të përgjithshëm dhe të përhapur ose spekularë.
Aty ku reflektimi maksimal optik është kërkesa kryesore, alumini me pastërti të lartë ose një sipërfaqe reflektuese e specializuar mund të duhet të vlerësohet në vend të zgjedhjes së 5052 vetëm për pamjen e saj si pasqyrë.
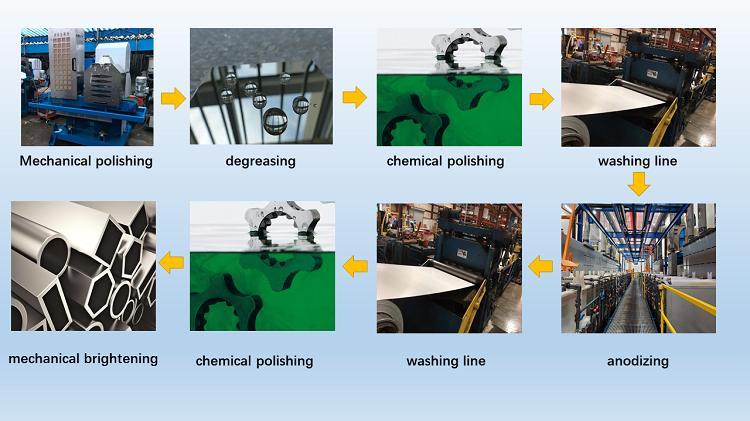
Rruga e saktë e prodhimit varet nga ndriçimi i kërkuar, ngjyra dhe specifikimet e veshjes anodike. Një proces tipik i anodizimit dekorativ i ndritshëm mund të përfshijë fazat e mëposhtme.
Cilësia e sipërfaqes së spirales në hyrje është e rëndësishme sepse gërvishtjet, gropat dhe shenjat e rrotullimit mund të mbeten të dukshme pas ndriçimit dhe anodizimit.
Lustrimi mekanik mund të zvogëlojë vrazhdësinë e sipërfaqes dhe të zhvillojë pamjen e kërkuar si pasqyrë përpara trajtimit kimik.
Ndotja e vajit dhe e përpunimit hiqen përpara anodizimit sepse pastërtia e sipërfaqes ndikon fuqishëm në konsistencën vizuale.
Shkëlqimi kimik ose elektrokimik mund të përdoret përpara anodizimit për të rritur shkëlqimin dhe specularitetin e sipërfaqes. Ndriçimi nuk mund të heqë plotësisht gërvishtjet e thella ose defektet kryesore të sipërfaqes, kështu që cilësia e sipërfaqes së lëndës së parë mbetet e rëndësishme.
Sipërfaqja e aluminit shndërrohet elektrokimikisht në një shtresë oksidi anodik poroz. Trashësia e kërkuar e veshjes anodike duhet të specifikohet sipas pamjes, fabrikimit dhe kërkesave mjedisore.
Aty ku kërkohet një sipërfaqe pasqyre e anodizuar me ngjyrë, mund të aplikohet një proces i përshtatshëm ngjyrosjeje përpara mbylljes.
Mbyllja zvogëlon porozitetin dhe kapacitetin absorbues të veshjes anodike. Cilësia e vulosjes duhet të specifikohet aty ku është e rëndësishme rezistenca ndaj ngjyrosjes, ruajtja e pamjes ose qëndrueshmëria mjedisore.
Spiralja e përfunduar duhet të inspektohet për shkëlqimin, ngjyrën, qëndrueshmërinë e sipërfaqes dhe defektet e dukshme përpara paketimit. Filmi mbrojtës ose mbrojtje tjetër sipërfaqësore mund të specifikohet aty ku kërkohet për trajtimin në rrjedhën e poshtme.
Trashësia e veshjes anodike duhet të specifikohet sipas aplikimit përfundimtar. Një komponent dekorativ i brendshëm dhe një komponent arkitektonik i jashtëm mund të kërkojnë specifikime të ndryshme të veshjes.
Mbyllja e duhur është e rëndësishme për reduktimin e porozitetit pas anodizimit. Kur performanca e vulosjes është kontraktuale, metoda e zbatueshme e provës dhe kriteret e pranimit duhet të deklarohen me porosinë.
Shkëlqimi i pasqyrës, toni natyral i anodizuar, përfundimi me ngjyrë dhe variacionet e pranueshme vizuale duhet të bien dakord duke përdorur një mostër të miratuar aty ku është e mundur.
Aty ku kërkohet ISO 7599, AAMA 611 ose një specifikim tjetër anodizues, identifikoni trashësinë e aplikueshme të veshjes, vulosjen, pamjen dhe kërkesat e provës përpara prodhimit.
Përfundimi natyral i ndritshëm ruan një pamje metalike prej alumini. Toni i saktë varet nga kimia e AA5052, trajtimi paraprak, shkëlqimi i sipërfaqes dhe trashësia e veshjes anodike.
Përfundimet me ngjyra të personalizuara mund të diskutohen sipas aftësisë së procesit. Fraza ngjyra e personalizuar nuk do të thotë që çdo ngjyrë konvencionale e bojës mund të riprodhohet saktësisht duke anodizuar.
Për aplikime të dukshme arkitekturore dhe dekorative, rekomandohet një mostër fizike kryesore për miratimin e shkëlqimit, ngjyrës dhe pamjes së përgjithshme përpara prodhimit me shumicë.
Aty ku komponentët ngjitur duhet të përputhen vizualisht, materiali nga pjesët e prodhimit të koordinuar mund të ndihmojë në reduktimin e variacionit të dukshëm. Kriteret e pranimit duhet të vendosen përpara prodhimit për projektet e paraqitjes kritike.
Spiralja mund të pritet në gjerësi më të ngushta për komponentë të pajtueshëm në rrjedhën e poshtme. Toleranca e kërkuar e gjerësisë, gjendja e skajit dhe mbështjellja e spirales duhet të specifikohen kur përdoren pajisje automatike.
Metodat e përshtatshme të prerjes dhe zbardhjes duhet të minimizojnë gërvishtjet, deformimin e skajeve dhe dëmtimin e dukshëm të sipërfaqes.
Oksidi anodik është më i fortë dhe më pak i urtë se alumini i poshtëm. Përkulja e ngushtë pas anodizimit mund të prodhojë acarim ose plasaritje të dukshme në kthesë. Prandaj, rrezja e përkuljes, temperamenti, matësi dhe filmi anodik duhet të vlerësohen së bashku.
Formimi i butë mund të jetë i pajtueshëm me bobinën e para-anodizuar, ndërsa vizatimi i rëndë ose formimi kompleks mund të kërkojë vlerësimin nëse fabrikimi duhet të përfundojë përpara anodizimit përfundimtar.
Një sipërfaqe e ndritshme pasqyre tregon gërvishtjet dhe shenjat e trajtimit më lehtë se sa një përfundim mat. Pajisjet e pastra, trajtimi i kujdesshëm dhe filmi i përshtatshëm mbrojtës duhet të merren parasysh gjatë fabrikimit në rrjedhën e poshtme.
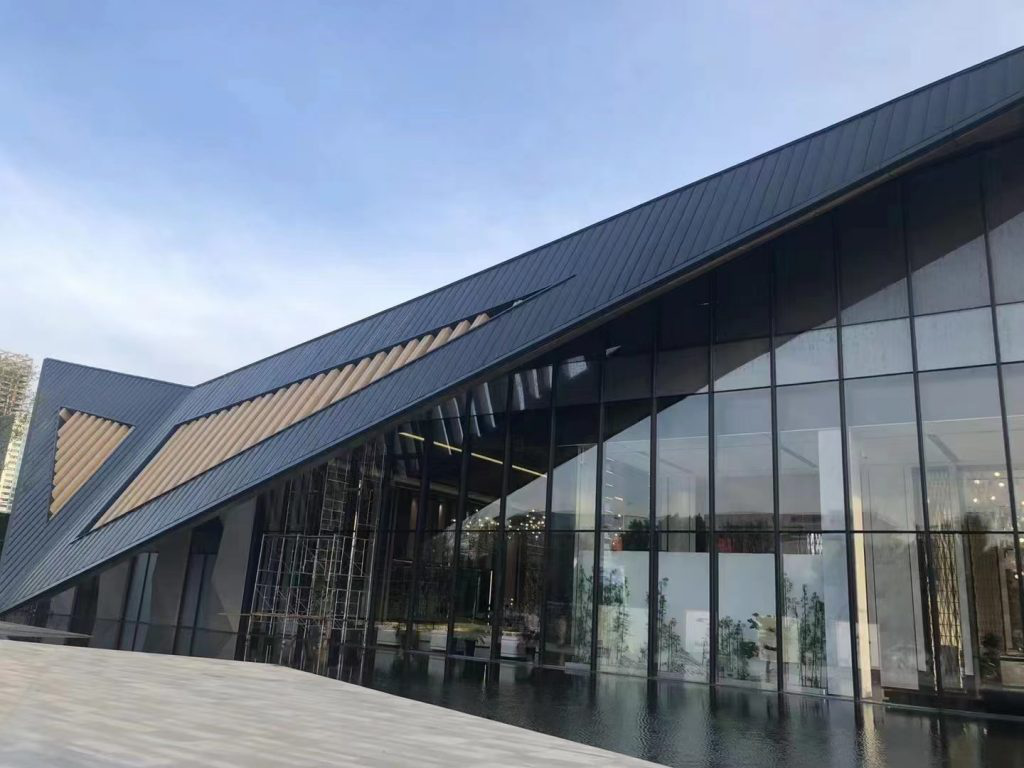
Spiralja e ndritshme e anodizuar 5052 mund të fabrikohet në panele të përshtatshme muri, përbërës tavani, ndarje, mbulesa kolonash, ambiente të brendshme ashensore dhe dekorime dekorative.
Materiali mund të vlerësohet për komponentët dekorativë të jashtëm ku trashësia e veshjes anodike, mbyllja, fiksimi, skajet e prera, ekspozimi mjedisor dhe kërkesat e projektit janë specifikuar siç duhet.
Sipërfaqja e ngjashme me pasqyrën mund të sigurojë një pamje të veçantë metalike për tabelat e përshtatshme, pllakat e emrave, stendat e ekranit dhe komponentët e ekranit me pakicë.
Bobina e anodizuar 5052 mund të konsiderohet për strehimet industriale, panelet e instrumenteve dhe mbulesat e pajisjeve dekorative ku matësi dhe vetitë mekanike plotësojnë kërkesat e komponentit.
Materiali i përshtatshëm mund të përdoret për pajisje dekorative dhe panele elektronike, korniza dhe veshje të jashtme ku plotësohen specifikimet e kërkuara të formimit dhe kozmetikës.
Komponentët dekorativë të automobilave mund të vlerësohen aty ku janë të përshtatshme përfundimi, procesi i formimit, rezistenca ndaj korrozionit dhe kërkesat specifike të vërtetimit të automjetit. Komponentët kritikë për sigurinë kërkojnë kualifikim të veçantë inxhinierik.
5052 lidhet gjerësisht me aplikacione të fabrikuara rezistente ndaj korrozionit, por spiralja e pasqyrës së anodizuar e destinuar për shërbimin detar duhet të specifikohet ende për ekspozimin aktual të kripës, mbylljen, fiksimin dhe kushtet e mirëmbajtjes.
Komponentët e ndriçimit dekorativ mund të përdorin alumin të ndritshëm të anodizuar ku reflektimi vizual është i mjaftueshëm. Reflektorët LED preciz, sistemet optike, reflektorët diellorë dhe aplikacionet e tjera kritike për performancën duhet të specifikojnë vetitë optike të matura në vend që të mbështeten në termin pasqyrë alumini.
Një shtresë anodike e specifikuar siç duhet mund të përmirësojë rezistencën ndaj korrozionit të sipërfaqes, por alumini mund të ndikohet ende nga kimikatet agresive, akumulimi i kripës, zonat e dëmtuara, pastruesit e papërshtatshëm ose kontakti galvanik.
Për aplikimet bregdetare, specifikoni trashësinë e veshjes anodike, kërkesat e vulosjes, dizajnin e fundit, materialin e fiksimit dhe kushtet e pastrimit ose mirëmbajtjes. Vetëm emri i aliazhit 5052 nuk përcakton jetëgjatësinë e një komponenti të përfunduar të anodizuar.
Kur alumini kontakton metale të ndryshme në prani të lagështirës, duhet të merret parasysh izolimi i përshtatshëm dhe zgjedhja e fiksuesve për të zvogëluar rrezikun e korrozionit galvanik.
Shmangni metodat e pastrimit gërryes dhe kimikatet fort agresive në sipërfaqet e dukshme të anodizuara nga pasqyra, përveç nëse është vërtetuar përputhshmëria e tyre me përfundimin anodik të specifikuar.
Nëse AA5052 dhe një temperament i caktuar janë kontraktuale, identifikoni ato në specifikimet e blerjes dhe kërkoni dokumentacionin material të zbatueshëm.
Trashësia nominale, gjerësia dhe toleranca dimensionale duhet të bien dakord sipas procesit të prerjes, formimit dhe fabrikimit në rrjedhën e poshtme.
Nëse rezistenca në tërheqje, forca e rrjedhjes ose zgjatja është kontraktuale, jepni temperamentin e kërkuar dhe standardin e materialit të zbatueshëm. Vlerat e vetive mekanike nuk duhet të transferohen midis O, H32, H34 dhe temperamenteve të tjera.
Materiali i dukshëm duhet të vlerësohet për gërvishtje të papranueshme, gërvishtje, gropa, shenja rrotullash, defekte lustrimi, njolla dhe shkëlqim të paqëndrueshëm sipas kushteve të dakorduara të inspektimit.
Aty ku reflektimi është i rëndësishëm, specifikoni nëse kërkohet reflektim total, spekular ose difuz, së bashku me diapazonin e gjatësisë së valës, metodën e provës dhe vlerën e pranimit.
Specifikoni trashësinë e kërkuar të veshjes anodike dhe metodën e matjes në vend që të mbështeteni vetëm në përshkrimin e aluminit të anodizuar.
Aty ku cilësia e vulosjes është kontraktuale, identifikoni kriteret e aplikueshme të provës dhe pranimit për veshjen anodike të përfunduar.
Specifikoni trashësinë e kërkuar nga 0,17-1,0 mm dhe gjerësinë e kërkuar të spirales prej 1000 mm, 1200 mm ose 1250 mm.
Specifikoni O, H32, H34 ose një temperament tjetër të zbatueshëm ku vetitë mekanike ose sjellja e prodhimit janë të rëndësishme.
Siguroni një referencë të miratuar të sipërfaqes ku ndriçimi, qartësia e imazhit ose pamja vizuale janë të rëndësishme.
Nëse materiali kryen një rol reflektues funksional, jepni reflektimin minimal total ose spekular dhe metodën e kërkuar të matjes.
Tregoni trashësinë e kërkuar të filmit anodik dhe kërkesat e vulosjes sipas aplikimit përfundimtar.
Për materialet me ngjyrë të anodizuar, jepni një referencë të miratuar të ngjyrës ose pamjes fizike.
Identifikoni prerjen, prerjen, stampimin, përkuljen ose procese të tjera në mënyrë që kërkesat për temperamentin dhe sipërfaqen të mund të rishikohen kundrejt komponentit të përfunduar.
Siguroni sasinë e kërkuar të spirales, peshën e preferuar të spirales ose kërkesat e paketimit dhe destinacionin. MOQ e listuar është 1 ton sipas specifikimeve.
Dërgoni specifikimet e spirales së pasqyrës
Është mbështjellje alumini AA5052 me një sipërfaqe të ndritshme si pasqyrë dhe një përfundim oksidi anodik të formuar elektrokimikisht për aplikime dekorative dhe mbrojtëse.
Nr. 5052 ofron forcë të dobishme, formueshmëri dhe rezistencë ndaj korrozionit, por klasat e aluminit me pastërti më të lartë përgjithësisht preferohen kur reflektimi maksimal optik është kërkesa kryesore.
Asnjë reflektim fiks nuk duhet të supozohet nga termi pasqyrë alumini. Nëse reflektimi është kontraktual, specifikoni vlerën totale ose spekulare të kërkuar dhe metodën e provës.
Gama e trashësisë së listuar është 0,17-1,0 mm.
Gjerësia e listuar është 1000mm, 1200mm dhe 1250mm.
Këto janë vlera referimi të trashëgimisë në specifikimet e listuara. Vetitë mekanike të AA5052 ndryshojnë ndjeshëm me temperamentin dhe trashësinë, kështu që vlerat kontraktuale duhet të konfirmohen kundrejt temperamentit të porositur dhe standardit të aplikueshëm të materialit.
Temperatura duhet të zgjidhet sipas forcës dhe prodhimit të kërkuar. Temperatura O siguron duktilitet më të madh, ndërsa H32 dhe H34 sigurojnë forcë më të lartë me lejimin e reduktuar të formimit.
Jo. Anodizimi mund të rrisë fortësinë e sipërfaqes, por kontakti gërryes dhe trajtimi jo i duhur mund të gërvishtin ose dëmtojnë një sipërfaqe të ndritshme të anodizuar.
Jo. Anodizimi dhe mbyllja e duhur mund të përmirësojë rezistencën ndaj korrozionit të sipërfaqes, por kimikatet agresive, akumulimi i kripës, zonat e dëmtuara dhe kontakti galvanik mund të ndikojnë ende në material.
5052 mund të konsiderohet për aplikime të përshtatshme dekorative detare, por veshja anodike, vulosja, lidhësit, ekspozimi ndaj kripës dhe kushtet e mirëmbajtjes duhet të specifikohen për komponentin e përfunduar.
Ngjyrat e anodizuara me porosi mund të diskutohen sipas aftësisë së procesit. Rekomandohet një mostër e pamjes fizike ku përputhja e ngjyrave është e rëndësishme.
Përkulja e moderuar mund të jetë e mundur, por kthesat e ngushta mund të ndikojnë dukshëm ose të plasaritin shtresën anodike. Temperatura, trashësia, rrezja e përkuljes dhe kërkesat e filmit anodik duhet të vlerësohen së bashku.
Mund të vlerësohet për komponentët e ndriçimit dekorativ, por një reflektor LED kritik për performancën duhet të specifikojë kërkesat e matura të reflektimit dhe difuzionit. Vetëm përshkrimi i pasqyrës nuk përcakton efikasitet optik.
Nuk ka jetë universale 10-vjeçare ose 20-vjeçare për çdo spirale të anodizuar. Qëndrueshmëria varet nga trashësia e filmit anodik, vulosja, mjedisi, kimikatet, pastrimi, fabrikimi dhe kushtet e shërbimit.
Stabiliteti i ngjyrës varet nga metoda e ngjyrosjes, veshja anodike, mbyllja dhe kushtet e ekspozimit. Kërkesat për ruajtjen e ngjyrave të jashtme duhet të specifikohen për përfundimin aktual.
Sasia minimale e renditur e porosisë është 1 ton sipas specifikimeve.
Periudha e listuar e dorëzimit është afërsisht 25 ditë pas marrjes së depozitës së rënë dakord ose L/C, në varësi të specifikimeve dhe planit të prodhimit.
Ju lutemi jepni trashësinë, gjerësinë, temperamentin, peshën e spirales, pamjen e pasqyrës, ngjyrën, kërkesat e filmit anodik, kërkesën për vulosje, reflektimin e matur nëse është e aplikueshme, procesin e prodhimit në rrjedhën e poshtme, sasinë, kërkesat e paketimit dhe destinacionin.
Nëse jeni duke blerë bobina alumini të pasqyrës së anodizuar 5052 për dekorimin arkitekturor, sinjalistikën, panelet e pajisjeve, ambientet e brendshme të ashensorit, veshjet e pajisjes ose përbërës të tjerë të fabrikuar, na dërgoni përmasat, temperamentin, kërkesat e sipërfaqes, specifikimet e anodizimit dhe sasinë për konfirmim teknik dhe kuotim.
Produktet
Aplikimi
Lidhje të shpejta
Na kontaktoni