bobina in alluminio anodizzato
DINGANG
7606125000
| Disponibilità: | |
|---|---|
| Quantità: | |
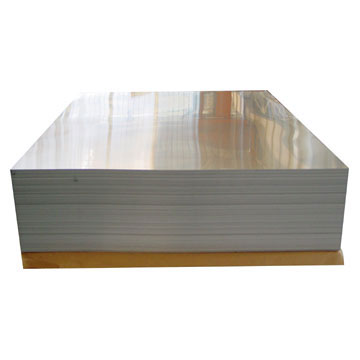
La bobina in alluminio a specchio anodizzato 5052 combina la maggiore robustezza e resistenza alla corrosione di una lega Al-Mg con una superficie anodizzata brillante a specchio per decorazioni architettoniche, pannelli interni, segnaletica, alloggiamenti di apparecchiature, finiture decorative e altri componenti fabbricati.
La gamma di spessori disponibili è 0,17-1,0 mm, con larghezze elencate di 1.000 mm, 1.200 mm e 1.250 mm. Il materiale viene fornito sotto forma di bobina per operazioni di taglio, taglio, stampaggio, piegatura e fabbricazione a valle in base al design del componente finito.
Il termine specchio descrive l'aspetto luminoso e riflettente della superficie. Laddove un progetto richieda una specifica riflettanza totale, riflettanza speculare, riflettanza diffusa o efficienza ottica, il valore numerico richiesto e il metodo di prova dovrebbero essere indicati separatamente nella richiesta.
I colori anodizzati personalizzati possono essere discussi in base all'aspetto e al processo di produzione richiesti. Poiché la composizione della lega, la preparazione della superficie, lo spessore del film anodico, la colorazione e la sigillatura possono influenzare l'aspetto finale, si consiglia l'approvazione del campione fisico per i progetti decorativi visibili.
Richiedi il prezzo della bobina in alluminio a specchio 5052
| dei parametri | Specifica |
|---|---|
| Prodotto | Bobina in alluminio anodizzato a specchio |
| Lega | AA5052 |
| Spessore | 0,17-1,0 mm |
| Larghezza | 1000 mm/1200 mm/1250 mm |
| Aspetto superficiale | Finitura riflettente anodizzata brillante/a specchio |
| Colori | I colori anodizzati personalizzati sono soggetti alla capacità del processo, alla risposta della lega e al campione di aspetto approvato |
| Temperare | Da confermare in base ai requisiti formativi e meccanici; le condizioni comuni dei prodotti piatti 5052 includono O, H32, H34 e altri stati applicabili |
| Riferimento alla resistenza alla trazione | 130MPa elencati nelle specifiche originali come valore di riferimento; il valore contrattuale finale deve essere confermato in base alla condizione effettiva, allo spessore e allo standard del materiale applicabile |
| Riferimento al limite di snervamento | 115MPa elencati nelle specifiche originali come valore di riferimento; il valore contrattuale finale deve essere confermato in base alla condizione effettiva, allo spessore e allo standard del materiale applicabile |
| Prestazioni riflessive | Aspetto visivo simile a uno specchio; la riflettanza numerica totale o speculare deve essere specificata separatamente quando richiesto |
| Rivestimento anodico | Lo spessore del film anodico e i requisiti di sigillatura devono essere specificati in base all'applicazione prevista |
| Imballaggio | Esportazione di pallet di legno standard; è possibile discutere l'imballaggio personalizzato |
| MOQ | 1 tonnellata secondo le specifiche |
| Tempi di consegna | Circa 25 giorni dal ricevimento del deposito concordato o della L/C, soggetto alle specifiche finali e al programma di produzione |
| Termini di pagamento | Deposito T/T del 30% con saldo del 70% su copia B/L, oppure L/C irrevocabile al 100% a vista secondo i termini commerciali concordati |
| Applicazioni tipiche | Decorazioni architettoniche, pannelli interni, segnaletica, alloggiamenti per apparecchiature, pannelli per ascensori, finiture per elettrodomestici, componenti decorativi automobilistici e componenti decorativi marini adatti |
Per un preventivo accurato, fornire spessore, larghezza, stato d'animo, aspetto a specchio, colore, spessore del rivestimento anodico richiesto, requisiti di sigillatura, requisiti di riflettanza se applicabile, processo di fabbricazione, peso della bobina, quantità e destinazione di consegna.
Invia le specifiche della bobina e della superficie
La bobina in alluminio a specchio anodizzato 5052 utilizza un substrato in lega Al-Mg preparato per ottenere una superficie decorativa brillante e quindi anodizzato per formare uno strato integrale di ossido di alluminio.
L'anodizzazione è un processo di conversione elettrochimica piuttosto che un film di vernice applicato. L'ossido cresce dalla superficie dell'alluminio e può successivamente essere colorato e sigillato a seconda dell'aspetto e delle condizioni di servizio richieste.
L'aspetto finale dello specchio dipende fortemente dalle condizioni della superficie prima dell'anodizzazione. La lucidatura meccanica, la brillantatura e un'attenta preparazione della superficie sono quindi importanti laddove sono richieste un'elevata luminosità visiva e una bassa distorsione della superficie visibile.
5052 è una lega di alluminio-magnesio che generalmente offre una maggiore resistenza meccanica rispetto all'alluminio di elevata purezza della serie 1xxx. Ciò può essere utile per componenti decorativi che richiedono ulteriore rigidità dopo la formatura.
5052 è comunemente selezionato per applicazioni che richiedono una buona resistenza alla corrosione. Un rivestimento anodico opportunamente specificato può fornire una protezione superficiale aggiuntiva e una finitura decorativa controllata.
Gli stati 5052 adatti possono essere tagliati, piegati, stampati e formati in componenti decorativi. Lo stato corretto deve essere selezionato in base al raggio di curvatura, allo spessore della lamiera e alla rigidità finale richiesta.
Il 5052 può essere anodizzato, ma il suo colore finale e la sua brillantezza sono influenzati dagli elementi di lega. Non si deve presumere automaticamente che produca la stessa luminosità ottica o il tono anodizzato naturale di una lega di anodizzazione brillante di elevata purezza.
L'aspetto dello specchio, la brillantezza e la riflettanza ottica devono essere trattati come caratteristiche di acquisto separate. Una bobina anodizzata visivamente brillante può essere adatta per un uso decorativo senza soddisfare i requisiti di un riflettore di illuminazione ingegnerizzato.
La riflettanza totale misura tutta la luce riflessa dal materiale. Laddove la riflettanza totale è un requisito funzionale, specificare l'intervallo di lunghezze d'onda, lo strumento e il valore minimo accettabile.
La riflettanza speculare descrive la riflessione direzionale, simile a uno specchio ed è più strettamente correlata alla chiarezza dell'immagine e alla riflessione ottica controllata.
La riflettanza diffusa descrive la luce diffusa. Le applicazioni di illuminazione, ottiche e di visualizzazione possono quindi richiedere limiti sia totali che diffusi o speculari.
Laddove la massima riflettività ottica è il requisito principale, potrebbe essere necessario valutare l'alluminio di elevata purezza o una superficie riflettente specializzata invece di selezionare il 5052 esclusivamente per il suo aspetto a specchio.
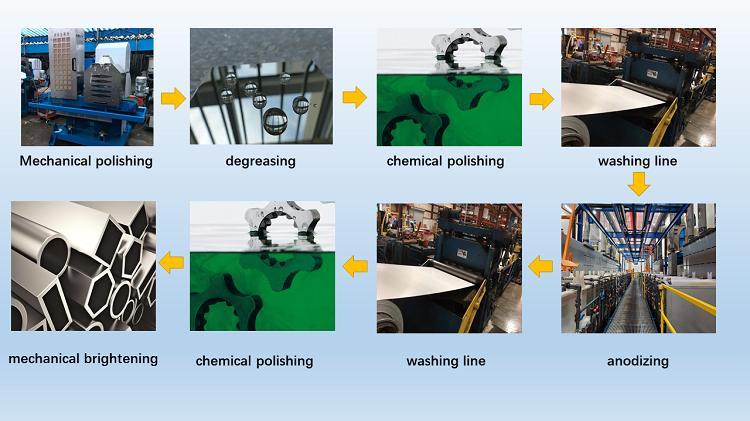
L'esatto percorso di produzione dipende dalle specifiche di luminosità, colore e rivestimento anodico richieste. Un tipico processo di anodizzazione decorativa brillante può comprendere le seguenti fasi.
La qualità della superficie della bobina in entrata è importante perché graffi, cavità e segni di rotolamento possono rimanere visibili dopo la brillantatura e l'anodizzazione.
La lucidatura meccanica può ridurre la ruvidità della superficie e sviluppare l'aspetto a specchio richiesto prima del trattamento chimico.
L'olio e la contaminazione della lavorazione vengono rimossi prima dell'anodizzazione perché la pulizia della superficie influisce fortemente sulla consistenza visiva.
La brillantatura chimica o elettrochimica può essere utilizzata prima dell'anodizzazione per aumentare la brillantezza e la specularità della superficie. La lucidatura non può rimuovere completamente graffi profondi o difetti superficiali importanti, quindi la qualità della superficie della materia prima rimane importante.
La superficie dell'alluminio viene convertita elettrochimicamente in uno strato poroso di ossido anodico. Lo spessore del rivestimento anodico richiesto deve essere specificato in base all'aspetto, alla fabbricazione e ai requisiti ambientali.
Laddove sia richiesta una superficie a specchio anodizzata colorata, è possibile applicare un opportuno processo di colorazione prima della sigillatura.
La sigillatura riduce la porosità e la capacità di assorbimento del rivestimento anodico. La qualità della sigillatura dovrebbe essere specificata laddove siano importanti la resistenza alle macchie, il mantenimento dell'aspetto o la durabilità ambientale.
Prima dell'imballaggio, la bobina finita deve essere ispezionata per verificarne luminosità, colore, consistenza superficiale e difetti visibili. È possibile specificare una pellicola protettiva o altra protezione superficiale ove richiesto per la movimentazione a valle.
Lo spessore del rivestimento anodico deve essere specificato in base all'applicazione finale. Un componente decorativo interno e un componente architettonico esterno possono richiedere specifiche di rivestimento diverse.
Una corretta sigillatura è importante per ridurre la porosità dopo l'anodizzazione. Laddove le prestazioni di tenuta siano contrattuali, il metodo di prova applicabile e i criteri di accettazione dovrebbero essere indicati nell'ordine.
La luminosità dello specchio, la tonalità anodizzata naturale, la finitura colorata e la variazione visiva accettabile devono essere concordate utilizzando un campione approvato, ove possibile.
Laddove sia richiesta ISO 7599, AAMA 611 o un'altra specifica di anodizzazione, identificare lo spessore del rivestimento applicabile, la sigillatura, l'aspetto e i requisiti di prova prima della produzione.
La finitura naturale brillante mantiene l'aspetto dell'alluminio metallico. Il tono esatto dipende dalla chimica dell'AA5052, dal pretrattamento, dalla brillantezza della superficie e dallo spessore del rivestimento anodico.
Le finiture colorate personalizzate possono essere discusse in base alla capacità del processo. L'espressione colore personalizzato non significa che ogni colore di vernice convenzionale possa essere riprodotto esattamente mediante anodizzazione.
Per le applicazioni architettoniche e decorative visibili, si consiglia un campione fisico principale per l'approvazione della luminosità, del colore e dell'aspetto generale prima della produzione in serie.
Laddove i componenti adiacenti devono corrispondere visivamente, il materiale proveniente da lotti di produzione coordinati può aiutare a ridurre le variazioni visibili. I criteri di accettazione dovrebbero essere stabiliti prima della produzione per i progetti dall'aspetto critico.
La bobina può essere tagliata in larghezze più strette per componenti a valle compatibili. Quando si utilizzano apparecchiature automatiche, è necessario specificare la tolleranza della larghezza richiesta, le condizioni dei bordi e l'avvolgimento della bobina.
Metodi di taglio e tranciatura adeguati dovrebbero ridurre al minimo i graffi, la deformazione dei bordi e i danni visibili alla superficie.
L'ossido anodico è più duro e meno duttile dell'alluminio sottostante. Una piegatura stretta dopo l'anodizzazione può produrre screpolature o screpolature visibili in corrispondenza della curvatura. Raggio di curvatura, stato fisico, spessore e film anodico dovrebbero quindi essere valutati insieme.
La formatura delicata può essere compatibile con la bobina preanodizzata, mentre l'imbutitura severa o la formatura complessa possono richiedere la valutazione se la fabbricazione debba essere completata prima dell'anodizzazione finale.
Una superficie a specchio lucida mostra graffi e segni di manipolazione più facilmente rispetto a una finitura opaca. Durante la fabbricazione a valle è necessario prendere in considerazione attrezzature pulite, una manipolazione attenta e una pellicola protettiva adeguata.
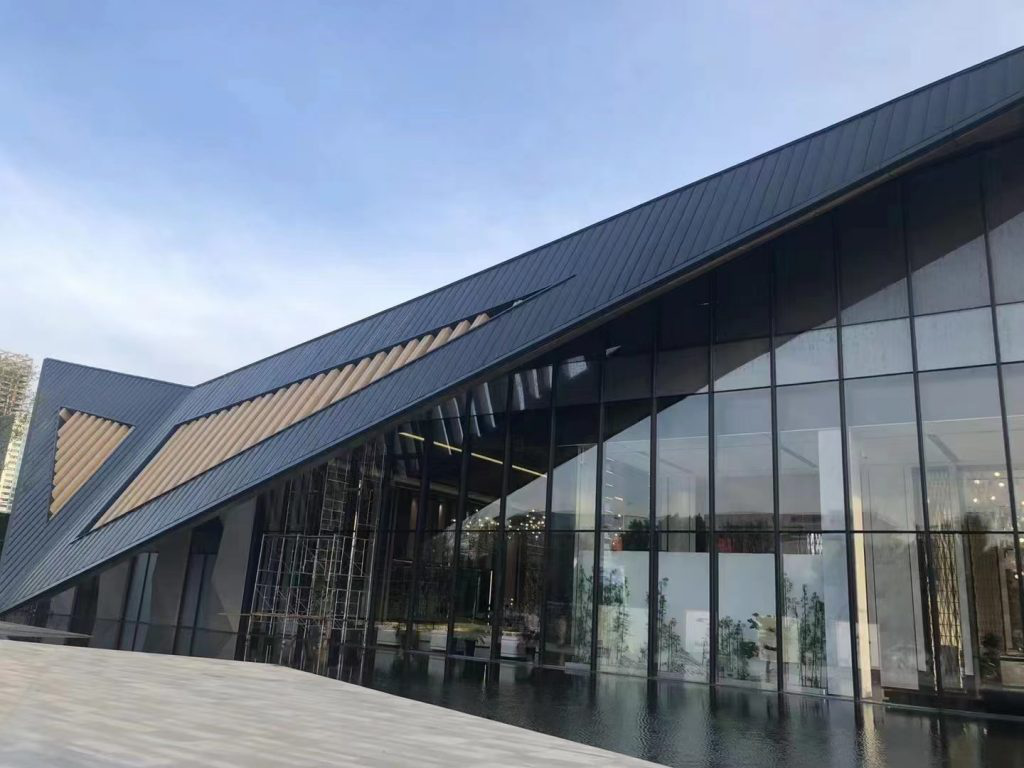
La bobina 5052 anodizzata brillante può essere trasformata in pannelli murali, componenti per soffitti, pareti divisorie, coperture per colonne, interni di ascensori e finiture decorative adatti.
Il materiale può essere valutato per componenti decorativi esterni in cui lo spessore del rivestimento anodico, la sigillatura, il fissaggio, i bordi tagliati, l'esposizione ambientale e i requisiti di progetto sono adeguatamente specificati.
La superficie a specchio può fornire un aspetto metallico distintivo per insegne, targhette, espositori e componenti espositivi adatti per la vendita al dettaglio.
La bobina anodizzata 5052 può essere presa in considerazione per alloggiamenti industriali, pannelli di strumenti e coperture di apparecchiature decorative dove il calibro e le proprietà meccaniche soddisfano i requisiti dei componenti.
Il materiale adatto può essere utilizzato per apparecchi decorativi e pannelli elettronici, cornici e finiture esterne laddove siano soddisfatte le specifiche estetiche e di formatura richieste.
I componenti decorativi automobilistici possono essere valutati laddove la finitura, il processo di formatura, la resistenza alla corrosione e i requisiti di convalida specifici del veicolo siano idonei. I componenti critici per la sicurezza richiedono una qualificazione ingegneristica separata.
5052 è ampiamente associato ad applicazioni fabbricate resistenti alla corrosione, ma la bobina a specchio anodizzato destinata al servizio marittimo dovrebbe comunque essere specificata per le effettive condizioni di esposizione al sale, tenuta, fissaggio e manutenzione.
I componenti di illuminazione decorativa possono utilizzare alluminio anodizzato lucido dove la riflessione visiva è sufficiente. I riflettori LED di precisione, i sistemi ottici, i riflettori solari e altre applicazioni critiche per le prestazioni dovrebbero specificare le proprietà ottiche misurate anziché fare affidamento sul termine alluminio a specchio.
Un rivestimento anodico opportunamente specificato può migliorare la resistenza alla corrosione superficiale, ma l'alluminio può comunque essere intaccato da sostanze chimiche aggressive, accumulo di sale, aree danneggiate, detergenti inadeguati o contatto galvanico.
Per le applicazioni costiere, specificare lo spessore del rivestimento anodico, i requisiti di tenuta, il design del bordo tagliente, il materiale di fissaggio e le condizioni di pulizia o manutenzione. Il nome della lega 5052 da solo non stabilisce la durata di un componente finito anodizzato.
Laddove l'alluminio entra in contatto con metalli diversi in presenza di umidità, è necessario prendere in considerazione un isolamento adeguato e una selezione dei dispositivi di fissaggio per ridurre il rischio di corrosione galvanica.
Evitare metodi di pulizia abrasivi e prodotti chimici fortemente aggressivi sulle superfici anodizzate a specchio visibili a meno che non sia stata stabilita la loro compatibilità con la finitura anodica specificata.
Se AA5052 e una disposizione particolare sono contrattuali, identificarli nelle specifiche di acquisto e richiedere la documentazione del materiale applicabile.
Lo spessore nominale, la larghezza e la tolleranza dimensionale devono essere concordati in base al processo di taglio, formatura e fabbricazione a valle.
Se la resistenza alla trazione, la resistenza allo snervamento o l'allungamento sono contrattuali, fornire la tempra richiesta e lo standard del materiale applicabile. I valori delle proprietà meccaniche non devono essere trasferiti tra O, H32, H34 e altri stati.
Il materiale visibile deve essere valutato per graffi inaccettabili, ammaccature, cavità, segni di rotolamento, difetti di lucidatura, macchie e luminosità incoerente nelle condizioni di ispezione concordate.
Laddove la riflettanza è importante, specificare se è richiesta la riflettanza totale, speculare o diffusa insieme all'intervallo di lunghezze d'onda, al metodo di prova e al valore di accettazione.
Specificare lo spessore del rivestimento anodico richiesto e il metodo di misurazione anziché fare affidamento solo sulla descrizione dell'alluminio anodizzato.
Laddove la qualità della sigillatura sia contrattuale, identificare i criteri di prova e di accettazione applicabili per il rivestimento anodico finito.
Specificare lo spessore richiesto da 0,17-1,0 mm e la larghezza della bobina richiesta di 1000 mm, 1200 mm o 1250 mm.
Specificare O, H32, H34 o un altro stato applicabile dove le proprietà meccaniche o il comportamento di fabbricazione sono importanti.
Fornire un riferimento di superficie approvato laddove la luminosità, la chiarezza dell'immagine o l'aspetto visivo sono importanti.
Se il materiale svolge un ruolo riflettente funzionale, fornire la riflettanza totale o speculare minima e il metodo di misurazione richiesto.
Indicare lo spessore del film anodico richiesto e i requisiti di sigillatura in base all'applicazione finale.
Per il materiale anodizzato colorato, fornire un riferimento approvato per il colore o l'aspetto fisico.
Identifica processi di taglio, taglio, stampaggio, piegatura o altri processi in modo che i requisiti di tempra e superficie possano essere confrontati con il componente finito.
Fornire la quantità di bobine richiesta, il peso preferito della bobina o i requisiti di imballaggio e la destinazione. Il MOQ elencato è di 1 tonnellata secondo le specifiche.
Invia le specifiche della bobina dello specchio
Si tratta di una bobina in alluminio AA5052 con una superficie lucida a specchio e una finitura in ossido anodico formato elettrochimicamente per applicazioni decorative e protettive.
Il N. 5052 fornisce robustezza, formabilità e resistenza alla corrosione, ma i gradi di alluminio di purezza più elevata sono generalmente preferiti quando il requisito principale è la massima riflettività ottica.
Dal termine alluminio a specchio non si deve dedurre una riflettanza fissa. Se la riflettività è contrattuale, specificare il valore totale o speculare richiesto e il metodo di prova.
L'intervallo di spessori indicato è 0,17-1,0 mm.
Le larghezze elencate sono 1000 mm, 1200 mm e 1250 mm.
Questi sono valori di riferimento legacy nelle specifiche elencate. Le proprietà meccaniche dell'AA5052 variano sostanzialmente in base allo stato e allo spessore, pertanto i valori contrattuali devono essere confermati rispetto allo stato ordinato e allo standard del materiale applicabile.
Lo stato d'animo deve essere selezionato in base alla resistenza e alla fabbricazione richieste. La tempra O fornisce una maggiore duttilità, mentre H32 e H34 forniscono una resistenza maggiore con un margine di formatura ridotto.
No. L'anodizzazione può aumentare la durezza della superficie, ma il contatto abrasivo e una manipolazione impropria possono comunque graffiare o danneggiare una superficie anodizzata brillante.
No. Un'anodizzazione e una sigillatura adeguate possono migliorare la resistenza alla corrosione della superficie, ma sostanze chimiche aggressive, accumulo di sale, aree danneggiate e contatto galvanico possono comunque intaccare il materiale.
5052 può essere preso in considerazione per applicazioni decorative marine idonee, ma il rivestimento anodico, la sigillatura, gli elementi di fissaggio, l'esposizione al sale e le condizioni di manutenzione devono essere specificati per il componente finito.
I colori anodizzati personalizzati possono essere discussi in base alla capacità del processo. Si consiglia un campione dell'aspetto fisico laddove la corrispondenza dei colori è importante.
Può essere possibile una flessione moderata, ma piegature strette possono influenzare o rompere visibilmente lo strato anodico. I requisiti di temperamento, spessore, raggio di curvatura e film anodico dovrebbero essere valutati insieme.
Può essere valutato per componenti di illuminazione decorativa, ma un riflettore LED critico per le prestazioni dovrebbe specificare i requisiti misurati di riflettanza e diffusione. La descrizione dello specchio da sola non stabilisce l'efficienza ottica.
Non esiste una durata di servizio universale di 10 o 20 anni per ogni bobina anodizzata. La durata dipende dallo spessore del film anodico, dalla sigillatura, dall'ambiente, dai prodotti chimici, dalla pulizia, dalla fabbricazione e dalle condizioni di servizio.
La stabilità del colore dipende dal metodo di colorazione, dal rivestimento anodico, dalla sigillatura e dalle condizioni di esposizione. I requisiti di ritenzione del colore per esterni dovrebbero essere specificati per la finitura effettiva.
La quantità minima d'ordine indicata è di 1 tonnellata secondo le specifiche.
Il periodo di consegna indicato è di circa 25 giorni dal ricevimento del deposito concordato o della L/C, soggetto alle specifiche e al programma di produzione.
Si prega di fornire spessore, larghezza, stato d'animo, peso della bobina, aspetto dello specchio, colore, requisiti di pellicola anodica, requisiti di sigillatura, riflettanza misurata se applicabile, processo di fabbricazione a valle, quantità, requisiti di imballaggio e destinazione.
Se stai acquistando una bobina in alluminio a specchio anodizzato 5052 per decorazioni architettoniche, segnaletica, pannelli di apparecchiature, interni di ascensori, finiture di elettrodomestici o altri componenti fabbricati, inviaci le tue dimensioni, stato d'animo, requisiti di superficie, specifiche di anodizzazione e quantità per conferma tecnica e preventivo.
Prodotti
Applicazione
Collegamenti rapidi
Contattaci