bobina de aluminio anodizado
DINGANG
7606125000
| Disponibilidad: | |
|---|---|
| Cantidad: | |
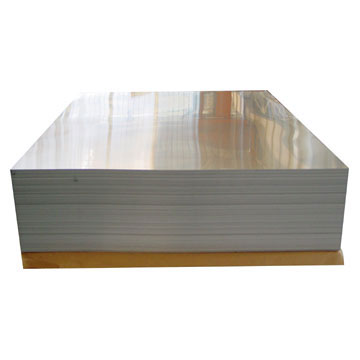
La bobina de aluminio de espejo anodizado 5052 combina la mayor resistencia y resistencia a la corrosión de una aleación de Al-Mg con una superficie anodizada brillante similar a un espejo para decoración arquitectónica, paneles interiores, señalización, carcasas de equipos, molduras decorativas y otros componentes fabricados.
El rango de espesor disponible es de 0,17 a 1,0 mm, con anchos listados de 1000 mm, 1200 mm y 1250 mm. El material se suministra en forma de bobina para su posterior corte, estampado, doblado y fabricación de acuerdo con el diseño del componente terminado.
El término espejo describe la apariencia brillante y reflectante de la superficie. Cuando un proyecto requiere una reflectancia total específica, una reflectancia especular, una reflectancia difusa o una eficiencia óptica, el valor numérico requerido y el método de prueba deben indicarse por separado con la consulta.
Los colores anodizados personalizados se pueden discutir según la apariencia requerida y el proceso de producción. Debido a que la composición de la aleación, la preparación de la superficie, el espesor de la película anódica, la coloración y el sellado pueden afectar la apariencia final, se recomienda la aprobación de muestras físicas para proyectos decorativos visibles.
Solicitar precio de bobina de aluminio con espejo 5052
| de parámetros | Especificación |
|---|---|
| Producto | Bobina de aluminio espejo anodizado |
| Aleación | AA5052 |
| Espesor | 0,17-1,0 mm |
| Ancho | 1000 mm/1200 mm/1250 mm |
| Aspecto de la superficie | Acabado reflectante anodizado brillante/tipo espejo. |
| Bandera | Colores anodizados personalizados sujetos a la capacidad del proceso, la respuesta de la aleación y la muestra de apariencia aprobada |
| Temperamento | A confirmar según requisitos mecánicos y de conformado; Las condiciones comunes de productos planos 5052 incluyen O, H32, H34 y otros temperamentos aplicables. |
| Referencia de resistencia a la tracción | 130 MPa enumerados en la especificación original como valor de referencia; El valor contractual final debe confirmarse de acuerdo con el estado real, el espesor y el estándar de material aplicable. |
| Referencia de límite elástico | 115 MPa enumerados en la especificación original como valor de referencia; El valor contractual final debe confirmarse de acuerdo con el estado real, el espesor y el estándar de material aplicable. |
| Rendimiento reflectante | Apariencia visual similar a un espejo; La reflectancia numérica total o especular debe especificarse por separado cuando sea necesario. |
| Revestimiento anódico | El espesor de la película anódica y los requisitos de sellado deben especificarse según la aplicación prevista. |
| Embalaje | Exportación de paletas de madera estándar; Se puede discutir el embalaje personalizado |
| Cantidad mínima de pedido | 1 tonelada según especificación |
| El tiempo de entrega | Aproximadamente 25 días después de recibir el depósito acordado o la carta de crédito, sujeto a las especificaciones finales y al cronograma de producción. |
| Condiciones de pago | Depósito del 30% T/T con saldo del 70% contra copia B/L, o carta de crédito 100% irrevocable a la vista según los términos comerciales acordados |
| Aplicaciones típicas | Decoración arquitectónica, paneles interiores, señalización, carcasas de equipos, paneles de ascensores, molduras de electrodomésticos, componentes decorativos para automóviles y componentes decorativos marinos adecuados. |
Para obtener una cotización precisa, proporcione el espesor, ancho, temperamento, apariencia de espejo, color, espesor requerido del recubrimiento anódico, requisito de sellado, requisito de reflectancia si corresponde, proceso de fabricación, peso de la bobina, cantidad y destino de entrega.
Envíe su especificación de bobina y superficie
La bobina de aluminio con espejo anodizado 5052 utiliza un sustrato de aleación de Al-Mg que se prepara para lograr una superficie decorativa brillante y luego se anodiza para formar una capa integral de óxido de aluminio.
La anodización es un proceso de conversión electroquímica en lugar de una película de pintura aplicada. El óxido crece desde la superficie del aluminio y posteriormente puede colorearse y sellarse según la apariencia y las condiciones de servicio requeridas.
La apariencia final del espejo depende en gran medida del estado de la superficie antes de anodizar. Por lo tanto, el pulido mecánico, el abrillantado y una cuidadosa preparación de la superficie son importantes cuando se requiere un alto brillo visual y una baja distorsión visible de la superficie.
5052 es una aleación de aluminio y magnesio que generalmente ofrece mayor resistencia mecánica que el aluminio de alta pureza de la serie 1xxx. Esto puede resultar útil para componentes decorativos que requieren rigidez adicional después del conformado.
El 5052 se selecciona comúnmente para aplicaciones que requieren buena resistencia a la corrosión. Un recubrimiento anódico adecuadamente especificado puede proporcionar protección adicional a la superficie y un acabado decorativo controlado.
Los temples 5052 adecuados se pueden cortar, doblar, estampar y formar componentes decorativos. Se debe seleccionar el temple correcto según el radio de curvatura, el espesor de la lámina y la rigidez del acabado requerido.
5052 se puede anodizar, pero su color y brillo finales están influenciados por sus elementos de aleación. No se debe asumir automáticamente que produce el mismo brillo óptico o tono anodizado natural que una aleación anodizada brillante de alta pureza.
La apariencia del espejo, el brillo y la reflectancia óptica deben considerarse características de compra independientes. Una bobina anodizada visualmente brillante puede ser adecuada para uso decorativo sin cumplir los requisitos de un reflector de iluminación diseñado.
La reflectancia total mide toda la luz reflejada por el material. Cuando la reflectancia total sea un requisito funcional, especifique el rango de longitud de onda, el instrumento y el valor mínimo aceptable.
La reflectancia especular describe una reflexión direccional similar a un espejo y está más estrechamente relacionada con la claridad de la imagen y la reflexión óptica controlada.
La reflectancia difusa describe la luz dispersa. Por lo tanto, las aplicaciones de iluminación, ópticas y de visualización pueden requerir límites tanto totales como difusos o especulares.
Cuando el requisito principal es la máxima reflectividad óptica, es posible que sea necesario evaluar aluminio de alta pureza o una superficie reflectante especializada en lugar de seleccionar 5052 únicamente por su apariencia de espejo.
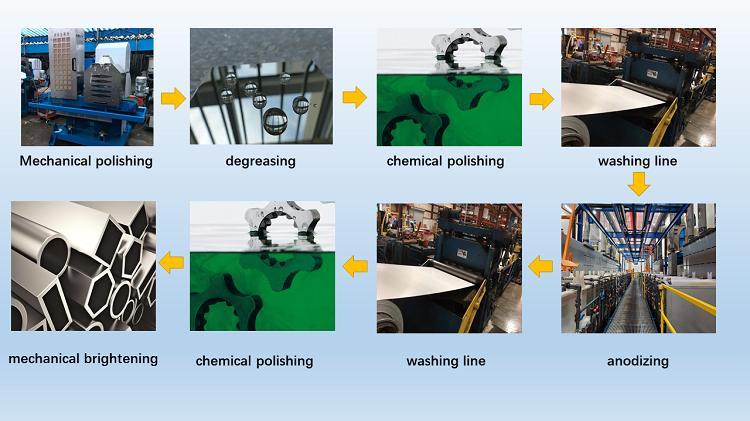
La ruta de fabricación exacta depende del brillo, el color y las especificaciones del recubrimiento anódico requeridos. Un proceso típico de anodizado decorativo brillante puede incluir las siguientes etapas.
La calidad de la superficie de la bobina entrante es importante porque los rayones, picaduras y marcas de rollo pueden permanecer visibles después del abrillantado y anodizado.
El pulido mecánico puede reducir la rugosidad de la superficie y desarrollar la apariencia de espejo requerida antes del tratamiento químico.
La contaminación por aceite y procesamiento se elimina antes de anodizar porque la limpieza de la superficie afecta fuertemente la consistencia visual.
Se puede utilizar abrillantador químico o electroquímico antes de anodizar para aumentar el brillo y la especularidad de la superficie. El abrillantado no puede eliminar completamente los rayones profundos ni los defectos importantes de la superficie, por lo que la calidad de la superficie de la materia prima sigue siendo importante.
La superficie del aluminio se convierte electroquímicamente en una capa porosa de óxido anódico. El espesor requerido del recubrimiento anódico debe especificarse según la apariencia, la fabricación y los requisitos ambientales.
Cuando se requiere una superficie de espejo anodizado coloreado, se puede aplicar un proceso de coloración adecuado antes del sellado.
El sellado reduce la porosidad y la capacidad de absorción del recubrimiento anódico. La calidad del sellado debe especificarse cuando la resistencia a las manchas, la retención de la apariencia o la durabilidad ambiental sean importantes.
La bobina terminada debe inspeccionarse para determinar brillo, color, consistencia de la superficie y defectos visibles antes de empacar. Se puede especificar una película protectora u otra protección de la superficie cuando sea necesario para el manejo posterior.
El espesor del recubrimiento anódico debe especificarse según la aplicación final. Un componente interior decorativo y un componente arquitectónico exterior pueden requerir diferentes especificaciones de revestimiento.
El sellado adecuado es importante para reducir la porosidad después de la anodización. Cuando el rendimiento del sellado sea contractual, el método de prueba aplicable y los criterios de aceptación deben indicarse en el pedido.
El brillo del espejo, el tono anodizado natural, el acabado de color y la variación visual aceptable deben acordarse utilizando una muestra aprobada cuando sea posible.
Cuando se requiera ISO 7599, AAMA 611 u otra especificación de anodizado, identifique los requisitos de prueba, apariencia, espesor y sellado del recubrimiento aplicables antes de la producción.
El acabado brillante natural conserva una apariencia de aluminio metálico. El tono exacto depende de la química del AA5052, el pretratamiento, el brillo de la superficie y el espesor del recubrimiento anódico.
Los acabados de colores personalizados se pueden discutir según la capacidad del proceso. La frase color personalizado no significa que todos los colores de pintura convencionales puedan reproducirse exactamente mediante anodizado.
Para aplicaciones arquitectónicas y decorativas visibles, se recomienda una muestra maestra física para aprobar el brillo, el color y la apariencia general antes de la producción en masa.
Cuando los componentes adyacentes deben coincidir visualmente, el material de lotes de producción coordinados puede ayudar a reducir la variación visible. Los criterios de aceptación deben establecerse antes de la producción para proyectos de apariencia crítica.
La bobina se puede cortar en anchos más estrechos para componentes posteriores compatibles. Cuando se utiliza equipo automático, se deben especificar la tolerancia de ancho requerida, la condición del borde y el bobinado.
Los métodos adecuados de corte y corte deben minimizar los rayones, la deformación de los bordes y los daños visibles en la superficie.
El óxido anódico es más duro y menos dúctil que el aluminio subyacente. Un doblado apretado después del anodizado puede producir grietas o grietas visibles en el doblez. Por lo tanto, el radio de curvatura, el temple, el calibre y la película anódica deben evaluarse juntos.
El conformado suave puede ser compatible con bobinas preanodizadas, mientras que el embutición severa o el conformado complejo pueden requerir una evaluación para determinar si la fabricación debe completarse antes del anodizado final.
Una superficie de espejo brillante muestra rayones y marcas de manipulación más fácilmente que un acabado mate. Durante la fabricación posterior se deben considerar herramientas limpias, manejo cuidadoso y una película protectora adecuada.
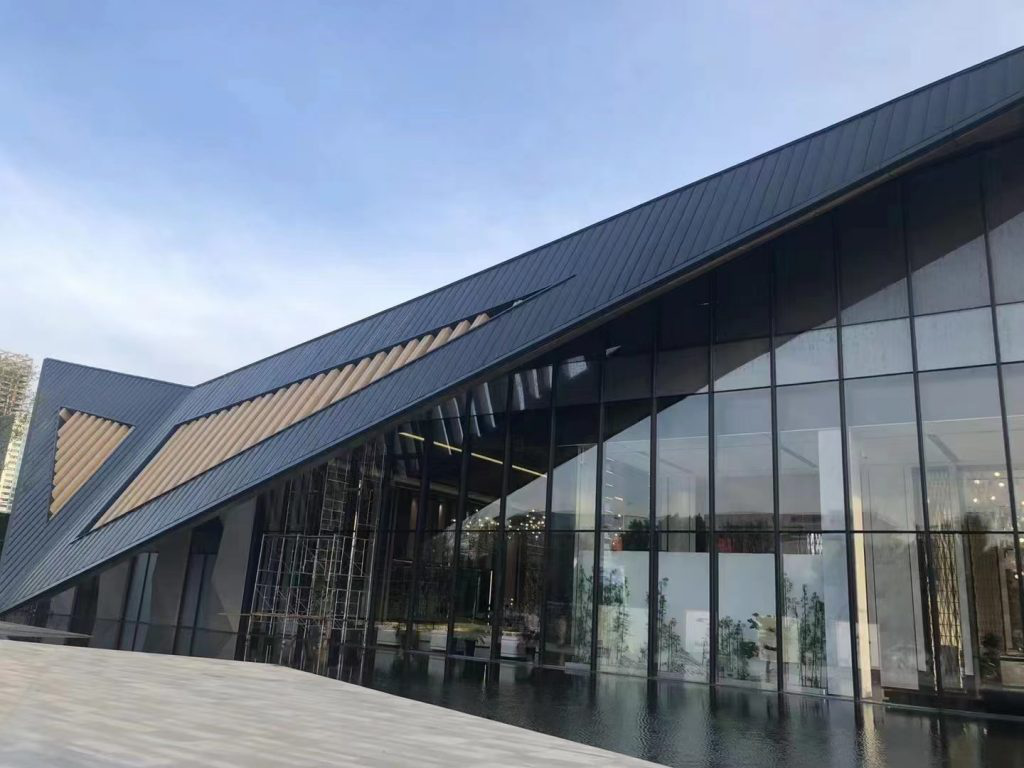
La bobina 5052 anodizada brillante se puede fabricar en paneles de pared, componentes de techo, particiones, cubiertas de columnas, interiores de ascensores y molduras decorativas adecuados.
El material se puede evaluar para componentes decorativos exteriores donde el espesor del revestimiento anódico, el sellado, la fijación, los bordes cortados, la exposición ambiental y los requisitos del proyecto se especifican adecuadamente.
La superficie similar a un espejo puede proporcionar una apariencia metálica distintiva para letreros, placas de identificación, expositores y componentes de exhibición minorista adecuados.
La bobina anodizada 5052 se puede considerar para carcasas industriales, paneles de instrumentos y cubiertas de equipos decorativos donde el calibre y las propiedades mecánicas cumplen con los requisitos de los componentes.
Se puede utilizar material adecuado para aparatos decorativos y paneles electrónicos, biseles y molduras exteriores cuando se cumplan las especificaciones cosméticas y de forma requeridas.
Los componentes automotrices decorativos se pueden evaluar cuando el acabado, el proceso de conformado, la resistencia a la corrosión y los requisitos de validación específicos del vehículo sean adecuados. Los componentes críticos para la seguridad requieren una calificación de ingeniería separada.
5052 se asocia ampliamente con aplicaciones fabricadas resistentes a la corrosión, pero la bobina de espejo anodizado destinada al servicio marítimo aún debe especificarse para las condiciones reales de exposición a la sal, sellado, fijación y mantenimiento.
Los componentes de iluminación decorativa pueden utilizar aluminio anodizado brillante cuando el reflejo visual es suficiente. Los reflectores LED de precisión, los sistemas ópticos, los reflectores solares y otras aplicaciones críticas para el rendimiento deben especificar las propiedades ópticas medidas en lugar de depender del término aluminio espejo.
Un recubrimiento anódico adecuadamente especificado puede mejorar la resistencia a la corrosión de la superficie, pero el aluminio aún puede verse afectado por productos químicos agresivos, acumulación de sal, áreas dañadas, limpiadores inadecuados o contacto galvánico.
Para aplicaciones costeras, especifique el espesor del revestimiento anódico, los requisitos de sellado, el diseño de vanguardia, el material de fijación y las condiciones de limpieza o mantenimiento. El nombre de la aleación 5052 por sí solo no establece la vida útil de un componente con acabado anodizado.
Cuando el aluminio entra en contacto con metales diferentes en presencia de humedad, se debe considerar un aislamiento adecuado y una selección de sujetadores para reducir el riesgo de corrosión galvánica.
Evite métodos de limpieza abrasivos y productos químicos fuertemente agresivos en superficies visibles anodizadas tipo espejo a menos que se haya establecido su compatibilidad con el acabado anódico especificado.
Si AA5052 y un temperamento particular son contractuales, identifíquelos en la especificación de compra y solicite la documentación del material aplicable.
El espesor nominal, el ancho y la tolerancia dimensional deben acordarse de acuerdo con el proceso de corte, conformado y fabricación posterior.
Si la resistencia a la tracción, el límite elástico o el alargamiento son contractuales, proporcione el temple requerido y el estándar de material aplicable. Los valores de propiedades mecánicas no deben transferirse entre O, H32, H34 y otros templados.
El material visible debe evaluarse para detectar rayones, abolladuras, picaduras, marcas de rodillos, defectos de pulido, manchas y brillo inconsistente inaceptables bajo condiciones de inspección acordadas.
Cuando la reflectancia sea importante, especifique si se requiere reflectancia total, especular o difusa junto con el rango de longitud de onda, el método de prueba y el valor de aceptación.
Especifique el espesor del revestimiento anódico requerido y el método de medición en lugar de confiar únicamente en la descripción del aluminio anodizado.
Cuando la calidad del sellado sea contractual, identifique los criterios de prueba y aceptación aplicables para el recubrimiento anódico terminado.
Especifique el espesor requerido de 0,17 a 1,0 mm y el ancho de bobina requerido de 1000 mm, 1200 mm o 1250 mm.
Especifique O, H32, H34 u otro templado aplicable donde las propiedades mecánicas o el comportamiento de fabricación sean importantes.
Proporcione una referencia de superficie aprobada donde el brillo, la claridad de la imagen o la apariencia visual sean importantes.
Si el material desempeña una función reflectante funcional, proporcione una reflectancia especular o total mínima y el método de medición requerido.
Indique el espesor de película anódica requerido y el requisito de sellado según la aplicación final.
Para material anodizado de color, proporcione una referencia aprobada de color o apariencia física.
Identifique los procesos de corte, estampado, doblado u otros procesos para que los requisitos de temperamento y superficie puedan compararse con el componente terminado.
Proporcione la cantidad de bobina requerida, el peso de bobina preferido o los requisitos de embalaje y el destino. La cantidad mínima de pedido indicada es de 1 tonelada según las especificaciones.
Envíe la especificación de su bobina de espejo
Es una bobina de aluminio AA5052 con una superficie brillante similar a un espejo y un acabado de óxido anódico formado electroquímicamente para aplicaciones decorativas y protectoras.
El No. 5052 proporciona resistencia, conformabilidad y resistencia a la corrosión útiles, pero generalmente se prefieren los grados de aluminio de mayor pureza cuando el requisito principal es la máxima reflectividad óptica.
No se debe asumir ninguna reflectancia fija del término aluminio espejo. Si la reflectividad es contractual, especifique el valor total o especular requerido y el método de prueba.
El rango de espesor indicado es de 0,17 a 1,0 mm.
Los anchos listados son 1000 mm, 1200 mm y 1250 mm.
Estos son valores de referencia heredados en la especificación enumerada. Las propiedades mecánicas del AA5052 varían sustancialmente según el temperamento y el espesor, por lo que los valores contractuales deben confirmarse con el temple solicitado y el estándar de material aplicable.
El temple debe seleccionarse según la resistencia y la fabricación requeridas. El temple O proporciona una mayor ductilidad, mientras que H32 y H34 proporcionan una mayor resistencia con un margen de formación reducido.
No. El anodizado puede aumentar la dureza de la superficie, pero el contacto abrasivo y el manejo inadecuado aún pueden rayar o dañar una superficie anodizada brillante.
No. Una anodización y un sellado adecuados pueden mejorar la resistencia a la corrosión de la superficie, pero los productos químicos agresivos, la acumulación de sal, las áreas dañadas y el contacto galvánico aún pueden afectar el material.
5052 se puede considerar para aplicaciones decorativas marinas adecuadas, pero el recubrimiento anódico, el sellado, los sujetadores, la exposición a la sal y las condiciones de mantenimiento deben especificarse para el componente terminado.
Los colores anodizados personalizados se pueden discutir según la capacidad del proceso. Se recomienda una muestra de apariencia física cuando la combinación de colores sea importante.
Puede ser posible una flexión moderada, pero las curvaturas cerradas pueden afectar o agrietar visiblemente la capa anódica. Los requisitos de temperamento, espesor, radio de curvatura y película anódica deben evaluarse juntos.
Se puede evaluar para componentes de iluminación decorativa, pero un reflector LED de rendimiento crítico debe especificar requisitos medidos de reflectancia y difusión. La descripción del espejo por sí sola no establece la eficiencia óptica.
No existe una vida útil universal de 10 o 20 años para cada bobina anodizada. La durabilidad depende del espesor de la película anódica, el sellado, el medio ambiente, los productos químicos, la limpieza, la fabricación y las condiciones de servicio.
La estabilidad del color depende del método de coloración, recubrimiento anódico, sellado y condiciones de exposición. Los requisitos de retención del color en exteriores deben especificarse para el acabado real.
La cantidad mínima de pedido indicada es de 1 tonelada según las especificaciones.
El período de entrega indicado es de aproximadamente 25 días después de recibir el depósito acordado o la carta de crédito, sujeto a las especificaciones y al cronograma de producción.
Proporcione el espesor, ancho, estado de ánimo, peso de la bobina, apariencia de espejo, color, requisito de película anódica, requisito de sellado, reflectancia medida, si corresponde, proceso de fabricación posterior, cantidad, requisito de embalaje y destino.
Si está buscando bobinas de aluminio con espejo anodizado 5052 para decoración arquitectónica, señalización, paneles de equipos, interiores de ascensores, molduras de electrodomésticos u otros componentes fabricados, envíenos sus dimensiones, estado, requisitos de superficie, especificaciones de anodizado y cantidad para confirmación técnica y cotización.
Productos
Solicitud
Enlaces rápidos
Contáctenos