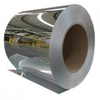
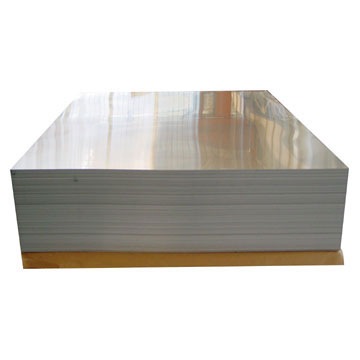
anodiserad aluminiumspole
DINGANG
7606125000
| Tillgänglighet: | |
|---|---|
| Kvantitet: | |
5052 anodiserad spegelaluminiumspole kombinerar den högre hållfastheten och korrosionsbeständigheten hos en Al-Mg-legering med en ljus, spegelliknande anodiserad yta för arkitektonisk dekoration, inredningspaneler, skyltar, utrustningshöljen, dekorativa detaljer och andra tillverkade komponenter.
Det tillgängliga tjockleksintervallet är 0,17-1,0 mm, med angivna bredder på 1 000 mm, 1 200 mm och 1 250 mm. Materialet levereras i spolform för nedströms slitsning, skärning, stansning, bockning och tillverkning enligt den färdiga komponentdesignen.
Termen spegel beskriver ytans ljusa reflekterande utseende. Om ett projekt kräver en specifik totalreflektans, spegelreflektans, diffus reflektans eller optisk effektivitet ska erforderligt numeriskt värde och testmetod anges separat i förfrågan.
Skräddarsydda anodiserade färger kan diskuteras enligt önskat utseende och produktionsprocess. Eftersom legeringssammansättning, ytbehandling, anodfilmtjocklek, färgning och försegling kan påverka det slutliga utseendet, rekommenderas fysiskt provgodkännande för synliga dekorativa projekt.
Begär 5052 Mirror Aluminium Coil Priser
| Parameterspecifikation | |
|---|---|
| Produkt | Anodiserad spegel i aluminium |
| Legering | AA5052 |
| Tjocklek | 0,17-1,0 mm |
| Bredd | 1000mm / 1200mm / 1250mm |
| Ytans utseende | Ljus / spegellik anodiserad reflekterande finish |
| Färger | Anodiserade anodiserade färger beroende på processkapacitet, legeringssvar och godkänt utseendeprov |
| Humör | Ska bekräftas enligt formnings- och mekaniska krav; vanliga 5052 villkor för platt produkt inkluderar O, H32, H34 och andra tillämpliga temperament |
| Draghållfasthetsreferens | 130 MPa som anges i den ursprungliga specifikationen som referensvärde; slutgiltigt kontraktsvärde måste bekräftas enligt aktuellt temperament, tjocklek och tillämplig materialstandard |
| Referens för avkastningsstyrka | 115MPa som anges i den ursprungliga specifikationen som referensvärde; slutgiltigt kontraktsvärde måste bekräftas enligt aktuellt temperament, tjocklek och tillämplig materialstandard |
| Reflekterande prestanda | Spegelliknande visuellt utseende; numerisk total eller spegelreflektans bör specificeras separat vid behov |
| Anodisk beläggning | Anodfilmtjocklek och tätningskrav bör specificeras enligt den avsedda användningen |
| Förpackning | Exportera standard träpallar; anpassad förpackning kan diskuteras |
| MOQ | 1 ton enligt specifikation |
| Leveranstid | Cirka 25 dagar efter mottagandet av den överenskomna depositionen eller L/C, med förbehåll för slutlig specifikation och produktionsschema |
| Betalningsvillkor | 30 % T/T deposition med 70 % saldo mot B/L kopia, eller 100 % oåterkallelig L/C vid synen enligt överenskomna kommersiella villkor |
| Typiska applikationer | Arkitektonisk dekoration, inredningspaneler, skyltar, utrustningshöljen, hisspaneler, apparatklädsel, dekorativa fordonskomponenter och lämpliga marina dekorativa komponenter |
För en korrekt offert, ange tjocklek, bredd, temperament, spegelutseende, färg, erforderlig anodbeläggningstjocklek, tätningskrav, reflektanskrav om tillämpligt, tillverkningsprocess, spolvikt, kvantitet och leveransdestination.
Skicka din spole- och ytspecifikation
5052 anodiserad spegelaluminiumspole använder ett Al-Mg-legeringssubstrat som är förberett för att uppnå en ljus dekorativ yta och sedan anodiserat för att bilda ett integrerat aluminiumoxidskikt.
Anodisering är en elektrokemisk omvandlingsprocess snarare än en applicerad färgfilm. Oxiden växer från aluminiumytan och kan därefter färgas och förseglas efter erforderligt utseende och serviceförhållanden.
Det slutliga spegelutseendet beror starkt på yttillståndet före anodisering. Mekanisk polering, ljusning och noggrann ytbehandling är därför viktigt där hög visuell ljushet och låg synlig ytförvrängning krävs.
5052 är en aluminium-magnesiumlegering som generellt ger högre mekanisk hållfasthet än högrent aluminium i 1xxx-serien. Detta kan vara användbart för dekorativa komponenter som kräver ytterligare styvhet efter formning.
5052 väljs vanligtvis för applikationer som kräver god korrosionsbeständighet. En lämpligt specificerad anodbeläggning kan ge ytterligare ytskydd och en kontrollerad dekorativ finish.
Lämpliga 5052-härdningar kan skäras, böjas, stansas och formas till dekorativa komponenter. Rätt anlöpning bör väljas efter böjradie, plåttjocklek och erforderlig färdig styvhet.
5052 kan anodiseras, men dess slutliga färg och ljusstyrka påverkas av dess legeringselement. Det bör inte automatiskt antas producera samma optiska ljusstyrka eller naturliga anodiserade ton som en ljusanodiserande legering med hög renhet.
Spegelutseende, glans och optisk reflektans bör behandlas som separata inköpsegenskaper. En visuellt ljus anodiserad spole kan vara lämplig för dekorativ användning utan att uppfylla kraven för en konstruerad belysningsreflektor.
Totalreflektans mäter allt ljus som reflekteras från materialet. Om total reflektans är ett funktionskrav, specificera våglängdsintervall, instrument och lägsta acceptabla värde.
Spegelreflektans beskriver riktad, spegelliknande reflektion och är närmare relaterad till bildens klarhet och kontrollerad optisk reflektion.
Diffus reflektans beskriver spritt ljus. Belysnings-, optik- och displayapplikationer kan därför kräva både totala och diffusa eller spegelblanka gränser.
Där maximal optisk reflektivitet är det primära kravet, kan högrent aluminium eller en specialiserad reflekterande yta behöva utvärderas istället för att välja 5052 enbart för dess spegelliknande utseende.
Den exakta tillverkningsvägen beror på den erforderliga ljusstyrkan, färgen och anodbeläggningsspecifikationen. En typisk ljus dekorativ anodiseringsprocess kan innefatta följande steg.
Ytkvaliteten på inkommande spol är viktig eftersom repor, gropar och rullmärken kan förbli synliga efter ljusning och anodisering.
Mekanisk polering kan minska ytjämnheten och utveckla det erforderliga spegelliknande utseendet före kemisk behandling.
Föroreningar från olja och bearbetning avlägsnas före anodisering eftersom ytrenheten starkt påverkar den visuella konsistensen.
Kemisk eller elektrokemisk ljusning kan användas före anodisering för att öka ytans ljushet och speglande. Brightening kan inte helt ta bort djupa repor eller större ytdefekter, så ytkvaliteten på råmaterialet är fortfarande viktig.
Aluminiumytan omvandlas elektrokemiskt till ett poröst anodisk oxidskikt. Erforderlig anodbeläggningstjocklek bör specificeras enligt utseende, tillverkning och miljökrav.
Om en färgad anodiserad spegelyta krävs, kan en lämplig färgningsprocess tillämpas före försegling.
Tätning minskar porositeten och absorptionsförmågan hos den anodiska beläggningen. Tätningskvalitet bör specificeras där fläckbeständighet, utseendebevarande eller miljöhållbarhet är viktigt.
Färdig spole bör inspekteras med avseende på ljushet, färg, ytkonsistens och synliga defekter innan packning. Skyddsfilm eller annat ytskydd kan specificeras vid behov för nedströmshantering.
Anodbeläggningens tjocklek bör specificeras enligt den slutliga applikationen. En dekorativ inre komponent och en exteriör arkitektonisk komponent kan kräva olika beläggningsspecifikationer.
Korrekt tätning är viktig för att minska porositeten efter anodisering. Om tätningsprestandan är avtalsenlig ska tillämplig testmetod och acceptanskriterier anges i beställningen.
Spegelljusstyrka, naturlig anodiserad ton, färgad finish och acceptabel visuell variation bör överenskommas med ett godkänt prov där det är möjligt.
Om ISO 7599, AAMA 611 eller annan anodiseringsspecifikation krävs, identifiera tillämplig beläggningstjocklek, tätning, utseende och testkrav före produktion.
Den naturliga ljusa finishen behåller ett metalliskt aluminiumutseende. Den exakta tonen beror på AA5052-kemi, förbehandling, ytljusstyrka och anodbeläggningstjocklek.
Anpassade färgade ytbehandlingar kan diskuteras enligt processkapacitet. Frasen anpassad färg betyder inte att varje konventionell färgfärg kan reproduceras exakt genom anodisering.
För synliga arkitektoniska och dekorativa applikationer rekommenderas ett fysiskt masterprov för godkännande av ljusstyrka, färg och övergripande utseende före bulkproduktion.
Där intilliggande komponenter visuellt måste matcha, kan material från samordnade produktionspartier bidra till att minska synlig variation. Acceptanskriterier bör fastställas före produktion för kritiska utseendeprojekt.
Spolen kan skäras till smalare bredder för kompatibla nedströmskomponenter. Erforderlig breddtolerans, kanttillstånd och spollindning bör specificeras när automatisk utrustning används.
Lämpliga skär- och stansmetoder bör minimera repor, kantdeformation och synliga ytskador.
Anodoxid är hårdare och mindre seg än det underliggande aluminiumet. Tät böjning efter anodisering kan ge synliga sprickor eller sprickor i böjen. Böjradie, temperament, mätare och anodfilm bör därför utvärderas tillsammans.
Mild formning kan vara kompatibel med föranodiserad spole, medan kraftig dragning eller komplex formning kan kräva en utvärdering av om tillverkningen ska slutföras innan den slutliga anodiseringen.
En ljus spegelyta visar repor och hanteringsmärken lättare än en matt yta. Ren verktyg, noggrann hantering och lämplig skyddsfilm bör övervägas vid nedströms tillverkning.
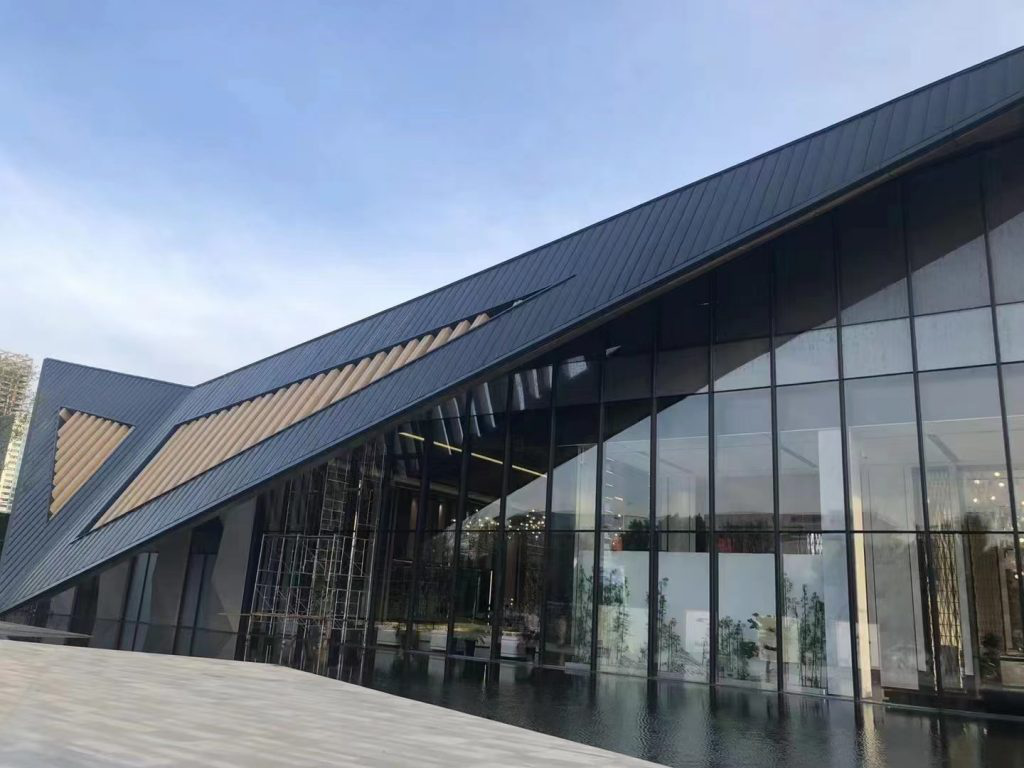
Bright anodised 5052 coil kan tillverkas till lämpliga väggpaneler, takkomponenter, skiljeväggar, pelarskydd, hissinteriörer och dekorativa detaljer.
Materialet kan utvärderas för yttre dekorativa komponenter där anodbeläggningstjocklek, tätning, fixering, skärkanter, miljöexponering och projektkrav är korrekt specificerade.
Den spegelliknande ytan kan ge ett distinkt metalliskt utseende för lämpliga skyltar, namnskyltar, displayställ och detaljhandelsdisplaykomponenter.
5052 anodiserad spole kan övervägas för industriella höljen, instrumentpaneler och dekorativa utrustningsöverdrag där mått och mekaniska egenskaper uppfyller komponentkraven.
Lämpligt material kan användas för dekorativa apparater och elektronikpaneler, ramar och exteriörlister där de erforderliga formnings- och kosmetiska specifikationerna är uppfyllda.
Dekorativa fordonskomponenter kan utvärderas där finish, formningsprocess, korrosionsbeständighet och fordonsspecifika valideringskrav är lämpliga. Säkerhetskritiska komponenter kräver separat ingenjörskvalifikation.
5052 är allmänt förknippat med korrosionsbeständiga tillverkade applikationer, men anodiserad spegelspole avsedd för marin service bör fortfarande specificeras för den faktiska saltexponeringen, tätningen, fästningen och underhållsförhållandena.
Dekorativa belysningskomponenter kan använda ljus anodiserad aluminium där visuell reflektion är tillräcklig. Precisions-LED-reflektorer, optiska system, solreflektorer och andra prestandakritiska tillämpningar bör specificera uppmätta optiska egenskaper snarare än att förlita sig på termen spegelaluminium.
En lämpligt specificerad anodbeläggning kan förbättra ytkorrosionsbeständigheten, men aluminium kan fortfarande påverkas av aggressiva kemikalier, saltansamling, skadade områden, olämpliga rengöringsmedel eller galvanisk kontakt.
För kustnära applikationer, specificera anodbeläggningstjocklek, tätningskrav, spetsdesign, fästmaterial och rengörings- eller underhållsförhållanden. Legeringsnamnet 5052 ensamt fastställer inte livslängden för en anodiserad färdig komponent.
Om aluminium kommer i kontakt med olika metaller i närvaro av fukt, bör lämplig isolering och val av fästelement övervägas för att minska risken för galvanisk korrosion.
Undvik abrasiva rengöringsmetoder och starkt aggressiva kemikalier på synliga spegelanodiserade ytor om inte deras kompatibilitet med den specificerade anodiska finishen har fastställts.
Om AA5052 och ett visst temperament är avtalsenliga, identifiera dem i inköpsspecifikationen och kräva tillämplig materialdokumentation.
Nominell tjocklek, bredd och dimensionstolerans bör överenskommas enligt nedströms slitsning, formning och tillverkningsprocessen.
Om draghållfasthet, sträckgräns eller töjning är kontraktuell, tillhandahåll den erforderliga härdningen och tillämplig materialstandard. Mekaniska egenskaper bör inte överföras mellan O, H32, H34 och andra temperaturer.
Synligt material bör utvärderas för oacceptabla repor, bucklor, gropar, rullmärken, poleringsdefekter, fläckar och inkonsekvent ljusstyrka under överenskomna inspektionsförhållanden.
När reflektans är viktig, specificera om total, spegel eller diffus reflektans krävs tillsammans med våglängdsområde, testmetod och acceptansvärde.
Ange den erforderliga anodbeläggningens tjocklek och mätmetod istället för att endast förlita dig på beskrivningen anodiserat aluminium.
Om förseglingskvaliteten är avtalsenlig, identifiera tillämpliga test- och acceptanskriterier för den färdiga anodbeläggningen.
Ange önskad tjocklek från 0,17-1,0 mm och den erforderliga spolebredden på 1000 mm, 1200 mm eller 1250 mm.
Specificera O, H32, H34 eller annat tillämpligt temperament där mekaniska egenskaper eller tillverkningsbeteende är viktiga.
Tillhandahåll en godkänd ytreferens där ljusstyrka, bildskärpa eller visuellt utseende är viktigt.
Om materialet har en funktionell reflekterande roll, tillhandahåll minimal total eller spegelreflektans och den erforderliga mätmetoden.
Ange erforderlig anodfilmtjocklek och tätningskrav enligt den slutliga applikationen.
För färgat anodiserat material, tillhandahåll en godkänd färg- eller fysiskt utseendereferens.
Identifiera slitsning, skärning, stämpling, bockning eller andra processer så att tempererings- och ytkraven kan ses mot den färdiga komponenten.
Ange önskad spolkvantitet, föredragen spolvikt eller förpackningskrav och destination. Den listade MOQ är 1 ton enligt specifikation.
Skicka din spegelspolespecifikation
Det är AA5052 aluminiumspole med en ljus spegelliknande yta och en elektrokemiskt formad anodoxidfinish för dekorativa och skyddande applikationer.
Nr 5052 ger användbar styrka, formbarhet och korrosionsbeständighet, men aluminiumkvaliteter med högre renhet föredras i allmänhet när maximal optisk reflektivitet är det primära kravet.
Ingen fast reflektans bör antas från termen spegelaluminium. Om reflektionsförmågan är avtalsenlig, specificera erforderligt total- eller spegelvärde och testmetod.
Det listade tjockleksintervallet är 0,17-1,0 mm.
De angivna bredderna är 1000 mm, 1200 mm och 1250 mm.
Dessa är äldre referensvärden i den listade specifikationen. AA5052 mekaniska egenskaper varierar avsevärt med temperament och tjocklek, så kontraktuella värden bör bekräftas mot den beställda härdningen och tillämplig materialstandard.
Temperation bör väljas efter erforderlig styrka och tillverkning. O-temperering ger större duktilitet, medan H32 och H34 ger högre hållfasthet med minskad formningsmån.
Nej. Anodisering kan öka ythårdheten, men nötande kontakt och felaktig hantering kan fortfarande repa eller skada en blank anodiserad yta.
Nej. Korrekt anodisering och tätning kan förbättra ytkorrosionsbeständigheten, men aggressiva kemikalier, saltansamling, skadade områden och galvanisk kontakt kan fortfarande påverka materialet.
5052 kan övervägas för lämpliga marina dekorativa applikationer, men anodbeläggning, tätning, fästelement, saltexponering och underhållsförhållanden bör specificeras för den färdiga komponenten.
Anodiserade anodiserade färger kan diskuteras enligt processkapacitet. Ett fysiskt utseendeprov rekommenderas där färgmatchning är viktig.
Måttlig böjning kan vara möjlig, men snäva böjningar kan synbart påverka eller spricka anodskiktet. Temperation, tjocklek, böjradie och anodfilmskrav bör utvärderas tillsammans.
Den kan utvärderas för dekorativa belysningskomponenter, men en prestandakritisk LED-reflektor bör specificera uppmätta reflektans- och diffusionskrav. Spegelbeskrivningen ensam etablerar inte optisk effektivitet.
Det finns ingen universell 10- eller 20-årig livslängd för varje anodiserad spole. Hållbarhet beror på anodisk filmtjocklek, tätning, miljö, kemikalier, rengöring, tillverkning och serviceförhållanden.
Färgstabilitet beror på färgningsmetod, anodbeläggning, tätning och exponeringsförhållanden. Krav på färgbeständighet utomhus bör specificeras för den faktiska finishen.
Den angivna minsta beställningskvantiteten är 1 ton enligt specifikation.
Den angivna leveranstiden är cirka 25 dagar efter mottagandet av överenskommen deposition eller L/C, beroende på specifikation och produktionsschema.
Vänligen ange tjocklek, bredd, temperament, spolvikt, spegelutseende, färg, krav på anodfilm, förseglingskrav, uppmätt reflektans om tillämpligt, nedströms tillverkningsprocess, kvantitet, packningskrav och destination.
Om du köper 5052 anodiserad spegelaluminiumspole för arkitektonisk dekoration, skyltning, utrustningspaneler, hissinredningar, apparattrim eller andra tillverkade komponenter, skicka oss dina mått, temperament, ytkrav, anodiseringsspecifikation och kvantitet för teknisk bekräftelse och offert.
Produkter
Ansökan
Snabblänkar
Kontakta oss