bobine d'aluminium anodisé
DINGANG
7606125000
| Disponibilité : | |
|---|---|
| Quantité : | |
La bobine d'aluminium miroir anodisé 5052 combine la résistance supérieure et la résistance à la corrosion d'un alliage Al-Mg avec une surface anodisée brillante semblable à un miroir pour la décoration architecturale, les panneaux intérieurs, la signalisation, les boîtiers d'équipement, les garnitures décoratives et autres composants fabriqués.
La plage d'épaisseurs disponibles est de 0,17 à 1,0 mm, avec des largeurs répertoriées de 1 000 mm, 1 200 mm et 1 250 mm. Le matériau est fourni sous forme de bobines pour le refendage, la découpe, l'estampage, le pliage et la fabrication en aval selon la conception du composant fini.
Le terme miroir décrit l’aspect réfléchissant brillant de la surface. Lorsqu'un projet nécessite une réflectance totale, une réflectance spéculaire, une réflectance diffuse ou une efficacité optique spécifiques, la valeur numérique et la méthode d'essai requises doivent être indiquées séparément avec la demande.
Les couleurs anodisées personnalisées peuvent être discutées en fonction de l'apparence requise et du processus de production. Étant donné que la composition de l'alliage, la préparation de la surface, l'épaisseur du film anodique, la coloration et le scellement peuvent affecter l'apparence finale, l'approbation physique des échantillons est recommandée pour les projets décoratifs visibles.
Demander le prix de la bobine d'aluminium miroir 5052
| des paramètres | Spécification |
|---|---|
| Produit | Bobine d'aluminium miroir anodisé |
| Alliage | AA5052 |
| Épaisseur | 0,17-1,0 mm |
| Largeur | 1000mm / 1200mm / 1250mm |
| Aspect des surfaces | Finition réfléchissante anodisée brillante/miroir |
| Couleurs | Couleurs anodisées personnalisées soumises à la capacité du processus, à la réponse de l'alliage et à l'échantillon d'apparence approuvé |
| Caractère | À confirmer selon les exigences de formage et mécaniques; Les conditions courantes des produits plats 5052 incluent O, H32, H34 et d'autres états applicables |
| Référence de résistance à la traction | 130 MPa indiqué dans la spécification originale comme valeur de référence ; la valeur contractuelle finale doit être confirmée en fonction de l'état réel, de l'épaisseur et de la norme de matériau applicable |
| Référence de limite d'élasticité | 115 MPa indiqué dans la spécification originale comme valeur de référence ; la valeur contractuelle finale doit être confirmée en fonction de l'état réel, de l'épaisseur et de la norme de matériau applicable |
| Performances réfléchissantes | Aspect visuel semblable à un miroir ; La réflectance totale ou spéculaire numérique doit être spécifiée séparément si nécessaire. |
| Revêtement anodique | L'épaisseur du film anodique et les exigences d'étanchéité doivent être spécifiées en fonction de l'application prévue. |
| Emballage | Exporter des palettes en bois standard ; un emballage personnalisé peut être discuté |
| Quantité minimale de commande | 1 tonne selon spécification |
| Délai de livraison | Environ 25 jours après réception du dépôt ou de la L/C convenu, sous réserve des spécifications finales et du calendrier de production |
| Conditions de paiement | Dépôt de 30 % T/T avec solde de 70 % contre copie B/L, ou 100 % L/C irrévocable à vue selon les conditions commerciales convenues |
| Applications typiques | Décoration architecturale, panneaux intérieurs, signalisation, boîtiers d'équipement, panneaux d'ascenseur, garnitures d'appareils électroménagers, composants décoratifs automobiles et composants décoratifs marins appropriés |
Pour un devis précis, indiquez l'épaisseur, la largeur, la trempe, l'apparence du miroir, la couleur, l'épaisseur du revêtement anodique requise, les exigences d'étanchéité, les exigences de réflectance le cas échéant, le processus de fabrication, le poids de la bobine, la quantité et la destination de livraison.
Envoyez vos spécifications de bobine et de surface
La bobine d'aluminium miroir anodisé 5052 utilise un substrat en alliage Al-Mg qui est préparé pour obtenir une surface décorative brillante, puis anodisé pour former une couche intégrale d'oxyde d'aluminium.
L'anodisation est un processus de conversion électrochimique plutôt qu'un film de peinture appliqué. L'oxyde se développe à partir de la surface de l'aluminium et peut ensuite être coloré et scellé selon l'apparence requise et les conditions de service.
L’aspect final du miroir dépend fortement de l’état de surface avant anodisation. Le polissage mécanique, l'avivage et la préparation minutieuse de la surface sont donc importants lorsqu'une luminosité visuelle élevée et une faible distorsion de la surface visible sont requises.
Le 5052 est un alliage aluminium-magnésium qui offre généralement une plus grande résistance mécanique que l'aluminium de haute pureté de la série 1xxx. Cela peut être utile pour les composants décoratifs qui nécessitent une rigidité supplémentaire après le formage.
Le 5052 est couramment sélectionné pour les applications nécessitant une bonne résistance à la corrosion. Un revêtement anodique correctement spécifié peut fournir une protection de surface supplémentaire et une finition décorative contrôlée.
Les états 5052 appropriés peuvent être coupés, pliés, estampés et transformés en composants décoratifs. L'état correct doit être sélectionné en fonction du rayon de courbure, de l'épaisseur de la tôle et de la rigidité finie requise.
Le 5052 peut être anodisé, mais sa couleur et sa luminosité finales sont influencées par ses éléments d'alliage. Il ne faut pas automatiquement supposer qu'il produit la même luminosité optique ou la même tonalité anodisée naturelle qu'un alliage anodisé brillant de haute pureté.
L’apparence du miroir, la brillance et la réflectance optique doivent être traitées comme des caractéristiques d’achat distinctes. Une bobine anodisée visuellement brillante peut convenir à un usage décoratif sans répondre aux exigences d'un réflecteur d'éclairage technique.
La réflectance totale mesure toute la lumière réfléchie par le matériau. Lorsque la réflectance totale est une exigence fonctionnelle, précisez la plage de longueurs d'onde, l'instrument et la valeur minimale acceptable.
La réflectance spéculaire décrit une réflexion directionnelle semblable à un miroir et est plus étroitement liée à la clarté de l'image et à la réflexion optique contrôlée.
La réflectance diffuse décrit la lumière diffusée. Les applications d'éclairage, d'optique et d'affichage peuvent donc nécessiter des limites à la fois totales et diffuses ou spéculaires.
Lorsqu'une réflectivité optique maximale est la principale exigence, il peut être nécessaire d'évaluer l'aluminium de haute pureté ou une surface réfléchissante spécialisée au lieu de sélectionner le 5052 uniquement pour son aspect miroir.
Le processus de fabrication exact dépend des spécifications requises en matière de luminosité, de couleur et de revêtement anodique. Un processus typique d’anodisation décorative brillante peut comprendre les étapes suivantes.
La qualité de la surface de la bobine entrante est importante car les rayures, les piqûres et les marques de roulement peuvent rester visibles après avivage et anodisation.
Le polissage mécanique peut réduire la rugosité de la surface et développer l’aspect miroir requis avant le traitement chimique.
L'huile et la contamination liée au traitement sont éliminées avant l'anodisation car la propreté de la surface affecte fortement la cohérence visuelle.
Un avivage chimique ou électrochimique peut être utilisé avant l’anodisation pour augmenter la brillance et la spécularité de la surface. Le brillantage ne peut pas éliminer complètement les rayures profondes ou les défauts de surface majeurs, la qualité de la surface des matières premières reste donc importante.
La surface de l'aluminium est transformée électrochimiquement en une couche d'oxyde anodique poreuse. L'épaisseur requise du revêtement anodique doit être spécifiée en fonction des exigences en matière d'apparence, de fabrication et d'environnement.
Lorsqu'une surface de miroir anodisée colorée est requise, un processus de coloration approprié peut être appliqué avant le scellement.
Le scellement réduit la porosité et la capacité d'absorption du revêtement anodique. La qualité du scellement doit être spécifiée lorsque la résistance aux taches, la conservation de l’apparence ou la durabilité environnementale sont importantes.
La bobine finie doit être inspectée pour la luminosité, la couleur, la consistance de la surface et les défauts visibles avant l'emballage. Un film protecteur ou une autre protection de surface peut être spécifié si nécessaire pour la manipulation en aval.
L'épaisseur du revêtement anodique doit être spécifiée en fonction de l'application finale. Un élément décoratif intérieur et un élément architectural extérieur peuvent nécessiter des spécifications de revêtement différentes.
Une bonne étanchéité est importante pour réduire la porosité après anodisation. Lorsque les performances d'étanchéité sont contractuelles, la méthode d'essai applicable et les critères d'acceptation doivent être indiqués lors de la commande.
La luminosité du miroir, le ton anodisé naturel, la finition colorée et la variation visuelle acceptable doivent être convenus en utilisant un échantillon approuvé si possible.
Lorsque les normes ISO 7599, AAMA 611 ou une autre spécification d'anodisation sont requises, identifiez l'épaisseur du revêtement, l'étanchéité, l'apparence et les exigences de test applicables avant la production.
La finition brillante naturelle conserve un aspect aluminium métallique. La tonalité exacte dépend de la chimie AA5052, du prétraitement, de la luminosité de la surface et de l'épaisseur du revêtement anodique.
Des finitions colorées personnalisées peuvent être discutées en fonction de la capacité du processus. L’expression couleur personnalisée ne signifie pas que toutes les couleurs de peinture conventionnelles peuvent être reproduites exactement par anodisation.
Pour les applications architecturales et décoratives visibles, un échantillon principal physique est recommandé pour l’approbation de la luminosité, de la couleur et de l’apparence générale avant la production en vrac.
Là où les composants adjacents doivent visuellement correspondre, les matériaux provenant de lots de production coordonnés peuvent aider à réduire les variations visibles. Les critères d’acceptation doivent être établis avant la production pour les projets d’apparence critique.
La bobine peut être découpée en largeurs plus étroites pour les composants en aval compatibles. La tolérance de largeur requise, l'état des bords et l'enroulement de la bobine doivent être spécifiés lorsqu'un équipement automatique est utilisé.
Les méthodes de découpe et de découpage appropriées doivent minimiser les rayures, la déformation des bords et les dommages visibles à la surface.
L'oxyde anodique est plus dur et moins ductile que l'aluminium sous-jacent. Un pliage serré après anodisation peut produire des fissures ou des fissures visibles au niveau du pliage. Le rayon de courbure, la trempe, le calibre et le film anodique doivent donc être évalués ensemble.
Un formage doux peut être compatible avec une bobine pré-anodisée, tandis qu'un emboutissage sévère ou un formage complexe peuvent nécessiter une évaluation pour savoir si la fabrication doit être terminée avant l'anodisation finale.
Une surface miroir brillante montre plus facilement les rayures et les marques de manipulation qu’une finition mate. Un outillage propre, une manipulation soigneuse et un film protecteur approprié doivent être pris en compte lors de la fabrication en aval.
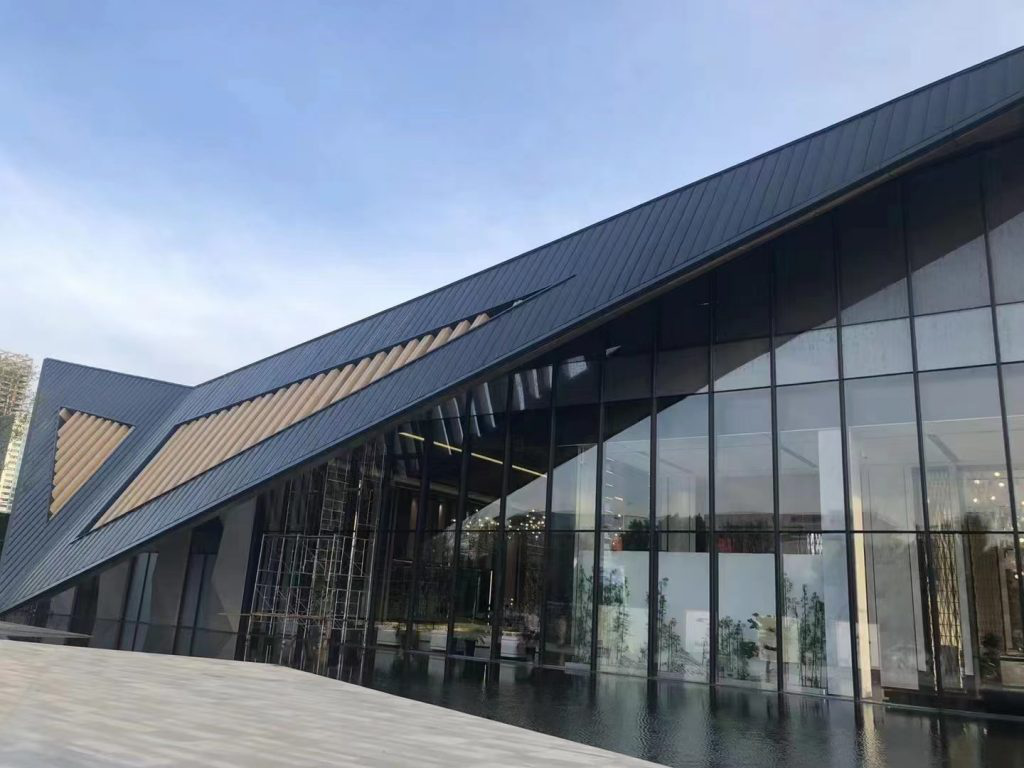
La bobine 5052 anodisée brillante peut être fabriquée en panneaux muraux, composants de plafond, cloisons, couvercles de colonnes, intérieurs d'ascenseurs et garnitures décoratives appropriés.
Le matériau peut être évalué pour les composants décoratifs extérieurs où l'épaisseur du revêtement anodique, l'étanchéité, la fixation, les bords coupés, l'exposition environnementale et les exigences du projet sont correctement spécifiés.
La surface semblable à un miroir peut donner un aspect métallique distinctif aux panneaux, plaques signalétiques, présentoirs et composants d'affichage de vente au détail appropriés.
La bobine anodisée 5052 peut être envisagée pour les boîtiers industriels, les tableaux de bord et les couvercles d'équipements décoratifs où le calibre et les propriétés mécaniques répondent aux exigences des composants.
Un matériau approprié peut être utilisé pour les panneaux décoratifs d’appareils et d’électronique, les cadres et les garnitures extérieures lorsque les spécifications de forme et cosmétiques requises sont satisfaites.
Les composants automobiles décoratifs peuvent être évalués lorsque la finition, le processus de formage, la résistance à la corrosion et les exigences de validation spécifiques au véhicule sont adaptés. Les composants critiques pour la sécurité nécessitent une qualification technique distincte.
5052 est largement associé aux applications fabriquées résistantes à la corrosion, mais la bobine de miroir anodisée destinée au service maritime doit toujours être spécifiée pour les conditions réelles d'exposition au sel, d'étanchéité, de fixation et de maintenance.
Les composants d’éclairage décoratif peuvent utiliser de l’aluminium anodisé brillant là où la réflexion visuelle est suffisante. Les réflecteurs LED de précision, les systèmes optiques, les réflecteurs solaires et autres applications critiques en termes de performances doivent spécifier les propriétés optiques mesurées plutôt que de s'appuyer sur le terme aluminium miroir.
Un revêtement anodique correctement spécifié peut améliorer la résistance à la corrosion de surface, mais l'aluminium peut toujours être affecté par des produits chimiques agressifs, une accumulation de sel, des zones endommagées, des nettoyants inappropriés ou un contact galvanique.
Pour les applications côtières, spécifiez l'épaisseur du revêtement anodique, les exigences d'étanchéité, la conception de pointe, le matériau de fixation et les conditions de nettoyage ou d'entretien. Le nom de l’alliage 5052 à lui seul n’établit pas la durée de vie d’un composant fini anodisé.
Lorsque l'aluminium entre en contact avec des métaux différents en présence d'humidité, une isolation et une sélection de fixations appropriées doivent être envisagées pour réduire le risque de corrosion galvanique.
Évitez les méthodes de nettoyage abrasives et les produits chimiques fortement agressifs sur les surfaces anodisées miroir visibles, à moins que leur compatibilité avec la finition anodique spécifiée n'ait été établie.
Si AA5052 et un état particulier sont contractuels, identifiez-les dans les spécifications d'achat et exigez la documentation matérielle applicable.
L'épaisseur nominale, la largeur et la tolérance dimensionnelle doivent être convenues en fonction du processus de refendage, de formage et de fabrication en aval.
Si la résistance à la traction, la limite d'élasticité ou l'allongement sont contractuels, fournir l'état requis et la norme de matériau applicable. Les valeurs des propriétés mécaniques ne doivent pas être transférées entre O, H32, H34 et d'autres états.
Le matériau visible doit être évalué pour détecter les rayures inacceptables, les bosses, les piqûres, les marques de rouleau, les défauts de polissage, les taches et la luminosité incohérente dans les conditions d'inspection convenues.
Lorsque la réflectance est importante, précisez si une réflectance totale, spéculaire ou diffuse est requise, ainsi que la plage de longueurs d'onde, la méthode d'essai et la valeur d'acceptation.
Spécifiez l'épaisseur du revêtement anodique requise et la méthode de mesure plutôt que de vous fier uniquement à la description de l'aluminium anodisé.
Lorsque la qualité du scellement est contractuelle, identifiez les critères d’essai et d’acceptation applicables au revêtement anodique fini.
Spécifiez l'épaisseur requise de 0,17 à 1,0 mm et la largeur de bobine requise de 1 000 mm, 1 200 mm ou 1 250 mm.
Spécifiez O, H32, H34 ou une autre trempe applicable où les propriétés mécaniques ou le comportement de fabrication sont importants.
Fournissez une référence de surface approuvée lorsque la luminosité, la clarté de l’image ou l’apparence visuelle sont importantes.
Si le matériau joue un rôle réfléchissant fonctionnel, indiquez la réflectance totale ou spéculaire minimale et la méthode de mesure requise.
Indiquer l'épaisseur du film anodique requise et les exigences d'étanchéité en fonction de l'application finale.
Pour les matériaux anodisés colorés, fournissez une référence approuvée de couleur ou d’apparence physique.
Identifiez les processus de refendage, de découpe, d'estampage, de pliage ou autres afin que les exigences en matière d'état et de surface puissent être examinées par rapport au composant fini.
Fournissez la quantité de bobine requise, le poids de la bobine préféré ou les exigences d’emballage et la destination. Le MOQ indiqué est de 1 tonne selon les spécifications.
Envoyez vos spécifications de bobine de miroir
Il s'agit d'une bobine d'aluminium AA5052 avec une surface brillante semblable à un miroir et une finition en oxyde anodique formée électrochimiquement pour des applications décoratives et protectrices.
Le numéro 5052 offre une résistance, une formabilité et une résistance à la corrosion utiles, mais les qualités d'aluminium de plus grande pureté sont généralement préférées lorsque la réflectivité optique maximale est la principale exigence.
Aucune réflectance fixe ne doit être supposée à partir du terme aluminium miroir. Si la réflectivité est contractuelle, préciser la valeur totale ou spéculaire requise et la méthode d'essai.
La plage d'épaisseur indiquée est de 0,17 à 1,0 mm.
Les largeurs indiquées sont 1 000 mm, 1 200 mm et 1 250 mm.
Il s’agit de valeurs de référence héritées de la spécification répertoriée. Les propriétés mécaniques du AA5052 varient considérablement en fonction de l'état et de l'épaisseur, les valeurs contractuelles doivent donc être confirmées par rapport à l'état commandé et à la norme de matériau applicable.
L'état doit être choisi en fonction de la résistance et de la fabrication requises. L'état O offre une plus grande ductilité, tandis que H32 et H34 offrent une résistance supérieure avec une tolérance de formage réduite.
L'anodisation peut augmenter la dureté de la surface, mais un contact abrasif et une mauvaise manipulation peuvent toujours rayer ou endommager une surface anodisée brillante.
Non. Une anodisation et un scellement appropriés peuvent améliorer la résistance à la corrosion de surface, mais les produits chimiques agressifs, l’accumulation de sel, les zones endommagées et le contact galvanique peuvent toujours affecter le matériau.
5052 peut être envisagé pour des applications décoratives marines appropriées, mais les conditions de revêtement anodique, d'étanchéité, de fixation, d'exposition au sel et d'entretien doivent être spécifiées pour le composant fini.
Les couleurs anodisées personnalisées peuvent être discutées en fonction de la capacité du processus. Un échantillon d’apparence physique est recommandé lorsque la correspondance des couleurs est importante.
Une flexion modérée peut être possible, mais des courbures serrées peuvent visiblement affecter ou fissurer la couche anodique. Les exigences en matière de trempe, d'épaisseur, de rayon de courbure et de film anodique doivent être évaluées ensemble.
Il peut être évalué pour les composants d'éclairage décoratifs, mais un réflecteur LED dont les performances sont critiques doit spécifier les exigences de réflectance et de diffusion mesurées. La description du miroir à elle seule n’établit pas l’efficacité optique.
Il n’existe pas de durée de vie universelle de 10 ou 20 ans pour chaque bobine anodisée. La durabilité dépend de l'épaisseur du film anodique, de l'étanchéité, de l'environnement, des produits chimiques, du nettoyage, de la fabrication et des conditions de service.
La stabilité de la couleur dépend de la méthode de coloration, du revêtement anodique, du scellement et des conditions d'exposition. Les exigences extérieures en matière de conservation des couleurs doivent être spécifiées pour la finition réelle.
La quantité minimale de commande indiquée est de 1 tonne selon les spécifications.
Le délai de livraison indiqué est d'environ 25 jours après réception du dépôt ou de la L/C convenu, sous réserve des spécifications et du calendrier de production.
Veuillez fournir l'épaisseur, la largeur, l'état, le poids de la bobine, l'apparence du miroir, la couleur, les exigences en matière de film anodique, les exigences d'étanchéité, la réflectance mesurée le cas échéant, le processus de fabrication en aval, la quantité, les exigences d'emballage et la destination.
Si vous recherchez une bobine d'aluminium miroir anodisé 5052 pour la décoration architecturale, la signalisation, les panneaux d'équipement, les intérieurs d'ascenseurs, les garnitures d'appareils ou d'autres composants fabriqués, envoyez-nous vos dimensions, état, exigences de surface, spécifications d'anodisation et quantité pour confirmation technique et devis.
Produits
Application
Liens rapides
Contactez-nous