Spule aus eloxiertem Aluminium
DINGANG
7606125000
| Verfügbarkeit: | |
|---|---|
| Menge: | |
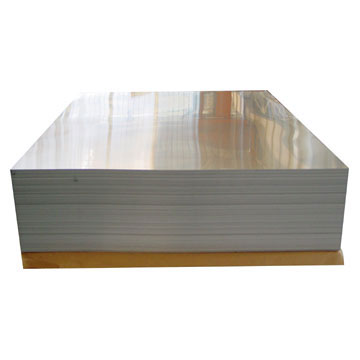
Die eloxierte Spiegelaluminiumspule 5052 kombiniert die höhere Festigkeit und Korrosionsbeständigkeit einer Al-Mg-Legierung mit einer hellen, spiegelähnlichen eloxierten Oberfläche für Architekturdekorationen, Innenverkleidungen, Beschilderungen, Gerätegehäuse, Zierverkleidungen und andere gefertigte Komponenten.
Der verfügbare Dickenbereich beträgt 0,17–1,0 mm mit den aufgeführten Breiten 1000 mm, 1200 mm und 1250 mm. Das Material wird in Spulenform zum anschließenden Schlitzen, Schneiden, Stanzen, Biegen und Konfektionieren entsprechend dem fertigen Bauteildesign geliefert.
Der Begriff Spiegel beschreibt das helle, reflektierende Erscheinungsbild der Oberfläche. Wenn für ein Projekt ein bestimmter Gesamtreflexionsgrad, Spiegelreflexionsgrad, diffuser Reflexionsgrad oder optischer Wirkungsgrad erforderlich ist, sollten der erforderliche Zahlenwert und die Prüfmethode bei der Anfrage separat angegeben werden.
Kundenspezifische Eloxalfarben können je nach gewünschtem Erscheinungsbild und Produktionsprozess besprochen werden. Da die Zusammensetzung der Legierung, die Oberflächenvorbereitung, die Dicke des anodischen Films, die Farbgebung und die Versiegelung das endgültige Erscheinungsbild beeinflussen können, wird für sichtbare dekorative Projekte die Genehmigung einer physischen Probe empfohlen.
Fordern Sie die Preise für die Spiegel-Aluminiumspule 5052 an
| Parameterspezifikation | |
|---|---|
| Produkt | Spule aus eloxiertem, verspiegeltem Aluminium |
| Legierung | AA5052 |
| Dicke | 0,17–1,0 mm |
| Breite | 1000 mm / 1200 mm / 1250 mm |
| Oberflächenerscheinung | Helles/spiegelähnliches, eloxiertes, reflektierendes Finish |
| Farben | Kundenspezifische Eloxalfarben unterliegen der Prozessfähigkeit, der Legierungsreaktion und dem genehmigten Aussehensmuster |
| Temperament | Je nach Formgebung und mechanischen Anforderungen zu bestätigen; Zu den üblichen 5052-Flachproduktbedingungen gehören O, H32, H34 und andere anwendbare Härtegrade |
| Referenz zur Zugfestigkeit | 130 MPa sind in der Originalspezifikation als Referenzwert aufgeführt; Der endgültige Vertragswert muss entsprechend der tatsächlichen Härte, Dicke und geltenden Materialnorm bestätigt werden |
| Referenz zur Streckgrenze | 115 MPa sind in der Originalspezifikation als Referenzwert aufgeführt; Der endgültige Vertragswert muss entsprechend der tatsächlichen Härte, Dicke und geltenden Materialnorm bestätigt werden |
| Reflektierende Leistung | Spiegelähnliche Optik; Der numerische Gesamt- oder Spiegelreflexionsgrad sollte bei Bedarf separat angegeben werden |
| Anodische Beschichtung | Die Dicke des anodischen Films und die Anforderungen an die Versiegelung sollten entsprechend der beabsichtigten Anwendung spezifiziert werden |
| Verpackung | Exportieren Sie Standard-Holzpaletten; Eine individuelle Verpackung kann besprochen werden |
| Mindestbestellmenge | 1 Tonne gemäß Spezifikation |
| Lieferzeit | Ungefähr 25 Tage nach Erhalt der vereinbarten Anzahlung oder des Akkreditivs, vorbehaltlich der endgültigen Spezifikation und des Produktionsplans |
| Zahlungsbedingungen | 30 % T/T-Anzahlung mit 70 % Restbetrag gegen B/L-Kopie oder 100 % unwiderrufliches Akkreditiv bei Sicht gemäß den vereinbarten Handelsbedingungen |
| Typische Anwendungen | Architekturdekoration, Innenverkleidungen, Beschilderungen, Gerätegehäuse, Aufzugsverkleidungen, Geräteverkleidungen, dekorative Automobilkomponenten und geeignete dekorative Komponenten für die Schifffahrt |
Für ein genaues Angebot geben Sie Dicke, Breite, Härte, Spiegelbild, Farbe, erforderliche Dicke der anodischen Beschichtung, Anforderungen an die Versiegelung, Reflexionsanforderungen (falls zutreffend), Herstellungsverfahren, Spulengewicht, Menge und Lieferort an.
Senden Sie Ihre Spulen- und Oberflächenspezifikation
Die Spule aus eloxiertem Spiegelaluminium 5052 verwendet ein Al-Mg-Legierungssubstrat, das zur Erzielung einer hellen dekorativen Oberfläche vorbereitet und dann eloxiert wird, um eine integrierte Aluminiumoxidschicht zu bilden.
Beim Eloxieren handelt es sich nicht um einen aufgetragenen Farbfilm, sondern um einen elektrochemischen Umwandlungsprozess. Das Oxid wächst aus der Aluminiumoberfläche und kann anschließend je nach gewünschtem Aussehen und Einsatzbedingungen eingefärbt und versiegelt werden.
Das endgültige Aussehen des Spiegels hängt stark von der Oberflächenbeschaffenheit vor dem Eloxieren ab. Mechanisches Polieren, Aufhellen und sorgfältige Oberflächenvorbereitung sind daher wichtig, wenn eine hohe visuelle Helligkeit und eine geringe sichtbare Oberflächenverzerrung erforderlich sind.
5052 ist eine Aluminium-Magnesium-Legierung, die im Allgemeinen eine höhere mechanische Festigkeit bietet als hochreines Aluminium der 1xxx-Serie. Dies kann bei dekorativen Bauteilen nützlich sein, die nach der Umformung zusätzliche Steifigkeit benötigen.
5052 wird üblicherweise für Anwendungen ausgewählt, die eine gute Korrosionsbeständigkeit erfordern. Eine entsprechend spezifizierte Eloxalbeschichtung kann für zusätzlichen Oberflächenschutz und ein kontrolliertes dekoratives Finish sorgen.
Geeignete 5052-Stäbe können geschnitten, gebogen, gestanzt und zu dekorativen Bauteilen geformt werden. Der richtige Härtegrad sollte entsprechend dem Biegeradius, der Blechdicke und der erforderlichen Endsteifigkeit ausgewählt werden.
5052 kann eloxiert werden, seine endgültige Farbe und Helligkeit werden jedoch von seinen Legierungselementen beeinflusst. Es sollte nicht automatisch davon ausgegangen werden, dass es die gleiche optische Helligkeit oder den gleichen natürlichen Eloxalton erzeugt wie eine hochreine, hell eloxierte Legierung.
Spiegelbild, Glanz und optische Reflexion sollten als separate Kaufmerkmale behandelt werden. Eine optisch helle eloxierte Spule kann für dekorative Zwecke geeignet sein, ohne die Anforderungen eines technischen Beleuchtungsreflektors zu erfüllen.
Der Gesamtreflexionsgrad misst das gesamte vom Material reflektierte Licht. Wenn der Gesamtreflexionsgrad eine funktionelle Anforderung ist, geben Sie den Wellenlängenbereich, das Instrument und den akzeptablen Mindestwert an.
Spiegelreflexion beschreibt eine gerichtete, spiegelartige Reflexion und steht in engerem Zusammenhang mit der Bildklarheit und der kontrollierten optischen Reflexion.
Der diffuse Reflexionsgrad beschreibt Streulicht. Beleuchtungs-, Optik- und Displayanwendungen können daher sowohl vollständige als auch diffuse oder spiegelnde Grenzwerte erfordern.
Wenn ein maximales optisches Reflexionsvermögen die Hauptanforderung ist, muss möglicherweise hochreines Aluminium oder eine spezielle reflektierende Oberfläche bewertet werden, anstatt 5052 nur wegen seines spiegelähnlichen Aussehens auszuwählen.
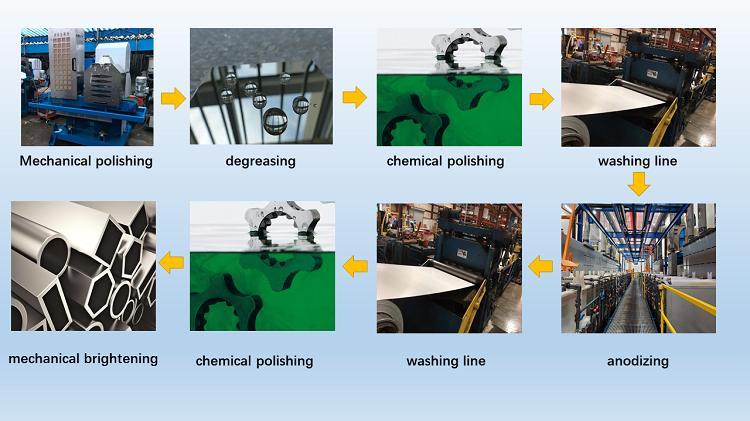
Der genaue Herstellungsweg hängt von der erforderlichen Helligkeit, Farbe und Eloxalbeschichtungsspezifikation ab. Ein typischer glänzender dekorativer Eloxalprozess kann die folgenden Schritte umfassen.
Die Qualität der Oberfläche des eingehenden Coils ist wichtig, da nach dem Aufhellen und Eloxieren Kratzer, Grübchen und Rollspuren sichtbar bleiben können.
Durch mechanisches Polieren kann die Oberflächenrauheit verringert und vor der chemischen Behandlung das erforderliche spiegelähnliche Aussehen erzielt werden.
Öl- und Bearbeitungsverunreinigungen werden vor dem Eloxieren entfernt, da die Sauberkeit der Oberfläche einen großen Einfluss auf die optische Konsistenz hat.
Vor dem Eloxieren kann ein chemisches oder elektrochemisches Aufhellen eingesetzt werden, um den Glanz und die Spiegelung der Oberfläche zu erhöhen. Durch das Aufhellen können tiefe Kratzer oder größere Oberflächenfehler nicht vollständig entfernt werden, daher bleibt die Oberflächenqualität des Rohmaterials wichtig.
Die Aluminiumoberfläche wird elektrochemisch in eine poröse anodische Oxidschicht umgewandelt. Die erforderliche Dicke der anodischen Beschichtung sollte je nach Aussehen, Herstellung und Umgebungsanforderungen spezifiziert werden.
Wenn eine farbig eloxierte Spiegeloberfläche erforderlich ist, kann vor der Versiegelung ein geeigneter Färbeprozess angewendet werden.
Durch die Versiegelung verringert sich die Porosität und das Absorptionsvermögen der Eloxalschicht. Die Qualität der Versiegelung sollte dort angegeben werden, wo Fleckenbeständigkeit, Beibehaltung des Aussehens oder Umweltbeständigkeit wichtig sind.
Das fertige Coil sollte vor dem Verpacken auf Helligkeit, Farbe, Oberflächenkonsistenz und sichtbare Mängel überprüft werden. Bei Bedarf können Schutzfolien oder andere Oberflächenschutzmittel für die nachgelagerte Handhabung spezifiziert werden.
Die Dicke der anodischen Beschichtung sollte entsprechend der endgültigen Anwendung spezifiziert werden. Für eine dekorative Innenkomponente und eine architektonische Außenkomponente können unterschiedliche Beschichtungsspezifikationen erforderlich sein.
Eine ordnungsgemäße Versiegelung ist wichtig, um die Porosität nach dem Eloxieren zu reduzieren. Wenn die Dichtungsleistung vertragsgemäß ist, sollten die anwendbare Prüfmethode und die Abnahmekriterien bei der Bestellung angegeben werden.
Spiegelhelligkeit, natürlicher Eloxalton, farbige Oberfläche und akzeptable visuelle Abweichungen sollten nach Möglichkeit anhand eines genehmigten Musters vereinbart werden.
Wenn ISO 7599, AAMA 611 oder eine andere Anodisierungsspezifikation erforderlich ist, ermitteln Sie vor der Produktion die anwendbare Beschichtungsdicke, Versiegelung, das Aussehen und die Testanforderungen.
Die natürliche, helle Oberfläche behält ein metallisches Aluminium-Aussehen. Der genaue Farbton hängt von der AA5052-Chemie, der Vorbehandlung, der Oberflächenhelligkeit und der Dicke der anodischen Beschichtung ab.
Kundenspezifische Farbausführungen können je nach Prozessfähigkeit besprochen werden. Der Begriff „Sonderfarbe“ bedeutet nicht, dass jede herkömmliche Lackfarbe durch Eloxieren exakt reproduziert werden kann.
Für sichtbare architektonische und dekorative Anwendungen wird vor der Massenproduktion ein physisches Originalmuster zur Genehmigung von Helligkeit, Farbe und Gesamterscheinung empfohlen.
Wo benachbarte Komponenten optisch übereinstimmen müssen, kann Material aus koordinierten Produktionschargen dazu beitragen, sichtbare Abweichungen zu reduzieren. Für Projekte mit kritischem Erscheinungsbild sollten vor der Produktion Akzeptanzkriterien festgelegt werden.
Die Spule kann für kompatible nachgeschaltete Komponenten in schmalere Breiten geschnitten werden. Beim Einsatz automatischer Anlagen sind die erforderliche Breitentoleranz, Kantenbeschaffenheit und Spulenwicklung anzugeben.
Durch geeignete Schneid- und Stanzverfahren sollen Kratzer, Kantenverformungen und sichtbare Oberflächenschäden minimiert werden.
Anodisches Oxid ist härter und weniger duktil als das darunter liegende Aluminium. Zu starkes Biegen nach dem Eloxieren kann zu sichtbaren Haarrissen oder Rissen an der Biegung führen. Biegeradius, Härtegrad, Dicke und Anodenschicht sollten daher gemeinsam bewertet werden.
Eine milde Umformung kann mit voranodisiertem Coil kompatibel sein, während schweres Ziehen oder komplexes Umformen eine Prüfung erfordern kann, ob die Fertigung vor der endgültigen Eloxierung abgeschlossen werden sollte.
Auf einer hellen Spiegeloberfläche sind Kratzer und Gebrauchsspuren leichter zu erkennen als auf einer matten Oberfläche. Bei der nachfolgenden Fertigung sollten saubere Werkzeuge, sorgfältige Handhabung und eine geeignete Schutzfolie berücksichtigt werden.
Die hell eloxierte 5052-Spule kann zu geeigneten Wandpaneelen, Deckenkomponenten, Trennwänden, Säulenabdeckungen, Aufzugsinnenräumen und dekorativen Verkleidungen verarbeitet werden.
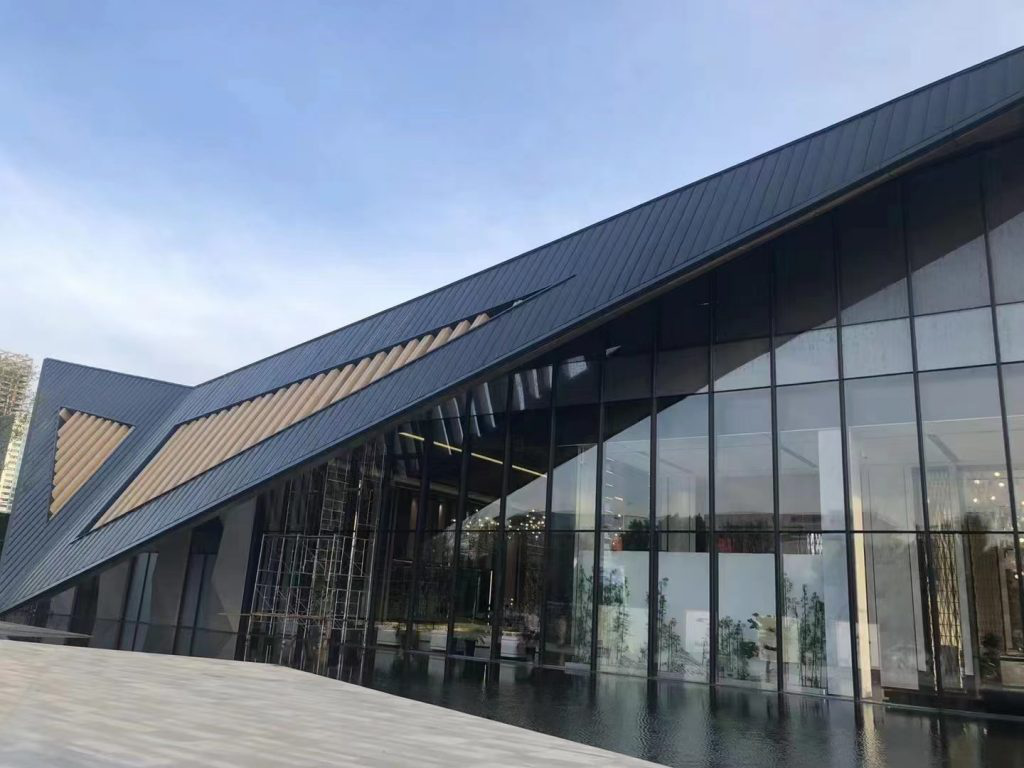
Das Material kann für dekorative Außenkomponenten bewertet werden, bei denen die Dicke der anodischen Beschichtung, die Versiegelung, die Befestigung, die Schnittkanten, die Umweltbelastung und die Projektanforderungen ordnungsgemäß spezifiziert sind.
Die spiegelähnliche Oberfläche kann geeigneten Schildern, Namensschildern, Präsentationsständern und Einzelhandelspräsentationskomponenten ein unverwechselbares metallisches Aussehen verleihen.
Die eloxierte Spule 5052 kann für Industriegehäuse, Instrumententafeln und dekorative Geräteabdeckungen in Betracht gezogen werden, bei denen Dicke und mechanische Eigenschaften den Komponentenanforderungen entsprechen.
Geeignetes Material kann für dekorative Geräte- und Elektroniktafeln, Blenden und Außenverkleidungen verwendet werden, wenn die erforderlichen Form- und Kosmetikspezifikationen erfüllt sind.
Dekorative Automobilkomponenten können dort bewertet werden, wo die Verarbeitung, der Umformprozess, die Korrosionsbeständigkeit und die fahrzeugspezifischen Validierungsanforderungen geeignet sind. Sicherheitskritische Komponenten erfordern eine gesonderte Ingenieurqualifikation.
5052 wird häufig mit korrosionsbeständigen gefertigten Anwendungen in Verbindung gebracht, aber eloxierte Spiegelspulen, die für den Einsatz auf See vorgesehen sind, sollten dennoch für die tatsächlichen Salzeinwirkungs-, Dichtungs-, Befestigungs- und Wartungsbedingungen spezifiziert werden.
Für dekorative Beleuchtungskomponenten kann hell eloxiertes Aluminium verwendet werden, wenn die visuelle Reflexion ausreichend ist. Präzisions-LED-Reflektoren, optische Systeme, Solarreflektoren und andere leistungskritische Anwendungen sollten gemessene optische Eigenschaften angeben, anstatt sich auf den Begriff Spiegelaluminium zu verlassen.
Eine entsprechend spezifizierte Eloxalbeschichtung kann die Korrosionsbeständigkeit der Oberfläche verbessern, Aluminium kann jedoch dennoch durch aggressive Chemikalien, Salzansammlungen, beschädigte Stellen, ungeeignete Reinigungsmittel oder galvanischen Kontakt beeinträchtigt werden.
Geben Sie für Küstenanwendungen die Dicke der anodischen Beschichtung, die Anforderungen an die Versiegelung, das innovative Design, das Befestigungsmaterial und die Reinigungs- oder Wartungsbedingungen an. Der Name der Legierung 5052 allein gibt keinen Aufschluss über die Lebensdauer eines eloxierten fertigen Bauteils.
Wenn Aluminium in Gegenwart von Feuchtigkeit mit unterschiedlichen Metallen in Kontakt kommt, sollten eine geeignete Isolierung und die Auswahl von Befestigungselementen in Betracht gezogen werden, um das Risiko galvanischer Korrosion zu verringern.
Vermeiden Sie abrasive Reinigungsmethoden und stark aggressive Chemikalien auf sichtbaren, hochglanzeloxierten Oberflächen, es sei denn, ihre Kompatibilität mit der angegebenen Eloxaloberfläche wurde nachgewiesen.
Wenn AA5052 und eine bestimmte Härte vertragsgemäß sind, geben Sie diese in der Kaufspezifikation an und fordern Sie die entsprechende Materialdokumentation an.
Nenndicke, Breite und Maßtoleranz sollten entsprechend dem nachgeschalteten Schneid-, Form- und Fertigungsprozess vereinbart werden.
Wenn Zugfestigkeit, Streckgrenze oder Dehnung vertraglich vorgeschrieben sind, geben Sie die erforderliche Härte und die anwendbare Materialnorm an. Werte der mechanischen Eigenschaften sollten nicht zwischen O, H32, H34 und anderen Zuständen übertragen werden.
Sichtbares Material sollte unter vereinbarten Prüfbedingungen auf unzulässige Kratzer, Dellen, Grübchen, Rollspuren, Polierfehler, Flecken und inkonsistente Helligkeit untersucht werden.
Wenn der Reflexionsgrad wichtig ist, geben Sie zusammen mit dem Wellenlängenbereich, der Prüfmethode und dem Akzeptanzwert an, ob ein vollständiger, spiegelnder oder diffuser Reflexionsgrad erforderlich ist.
Geben Sie die erforderliche Dicke der anodischen Beschichtung und die Messmethode an, anstatt sich nur auf die Beschreibung für eloxiertes Aluminium zu verlassen.
Wenn die Versiegelungsqualität vertragsgemäß ist, ermitteln Sie die anwendbaren Test- und Abnahmekriterien für die fertige anodische Beschichtung.
Geben Sie die erforderliche Dicke von 0,17–1,0 mm und die erforderliche Spulenbreite von 1000 mm, 1200 mm oder 1250 mm an.
Geben Sie O, H32, H34 oder einen anderen anwendbaren Härtegrad an, wenn mechanische Eigenschaften oder Fertigungsverhalten wichtig sind.
Stellen Sie eine genehmigte Oberflächenreferenz bereit, wenn Helligkeit, Bildschärfe oder visuelles Erscheinungsbild wichtig sind.
Wenn das Material eine funktionelle reflektierende Rolle spielt, stellen Sie einen minimalen Gesamt- oder Spiegelreflexionsgrad und die erforderliche Messmethode bereit.
Geben Sie die erforderliche Eloxalschichtdicke und die erforderliche Versiegelung entsprechend der Endanwendung an.
Geben Sie für farbig eloxiertes Material eine genehmigte Farb- oder Aussehensreferenz an.
Identifizieren Sie Schlitz-, Schneid-, Stanz-, Biege- oder andere Prozesse, damit die Härte- und Oberflächenanforderungen anhand des fertigen Bauteils überprüft werden können.
Geben Sie die erforderliche Spulenmenge, das bevorzugte Spulengewicht oder die Verpackungsanforderungen und den Bestimmungsort an. Die angegebene Mindestbestellmenge beträgt laut Spezifikation 1 Tonne.
Senden Sie Ihre Spiegelspulenspezifikation
Es handelt sich um eine AA5052-Aluminiumspule mit einer hellen, spiegelähnlichen Oberfläche und einer elektrochemisch geformten anodischen Oxidoberfläche für dekorative und schützende Anwendungen.
Nr. 5052 bietet nützliche Festigkeit, Formbarkeit und Korrosionsbeständigkeit, aber höherreine Aluminiumqualitäten werden im Allgemeinen bevorzugt, wenn ein maximales optisches Reflexionsvermögen die Hauptanforderung ist.
Aus dem Begriff Spiegelaluminium sollte kein fester Reflexionsgrad abgeleitet werden. Wenn das Reflexionsvermögen vertraglich vorgeschrieben ist, geben Sie den erforderlichen Gesamt- oder Spiegelwert und die Testmethode an.
Der aufgeführte Dickenbereich beträgt 0,17–1,0 mm.
Die aufgeführten Breiten sind 1000 mm, 1200 mm und 1250 mm.
Dabei handelt es sich um Legacy-Referenzwerte in der aufgeführten Spezifikation. Die mechanischen Eigenschaften von AA5052 variieren erheblich je nach Härte und Dicke, daher sollten die Vertragswerte anhand der bestellten Härte und der geltenden Materialnorm bestätigt werden.
Der Härtegrad sollte je nach erforderlicher Festigkeit und Herstellung ausgewählt werden. O-Temper sorgt für eine höhere Duktilität, während H32 und H34 eine höhere Festigkeit bei geringerer Umformzugabe bieten.
Nein. Eloxieren kann die Oberflächenhärte erhöhen, aber abrasiver Kontakt und unsachgemäße Handhabung können dennoch eine glänzende eloxierte Oberfläche zerkratzen oder beschädigen.
Nein. Eine ordnungsgemäße Eloxierung und Versiegelung kann die Korrosionsbeständigkeit der Oberfläche verbessern, aber aggressive Chemikalien, Salzansammlungen, beschädigte Bereiche und galvanischer Kontakt können das Material dennoch beeinträchtigen.
5052 kann für geeignete dekorative Anwendungen in der Schifffahrt in Betracht gezogen werden, die anodische Beschichtung, Versiegelung, Befestigungselemente, Salzeinwirkung und Wartungsbedingungen sollten jedoch für das fertige Bauteil spezifiziert werden.
Kundenspezifische Eloxalfarben können je nach Prozessfähigkeit besprochen werden. Wenn die Farbabstimmung wichtig ist, wird ein physisches Muster empfohlen.
Mäßige Biegungen können möglich sein, aber starke Biegungen können die Anodenschicht sichtbar beeinträchtigen oder reißen. Die Anforderungen an Härte, Dicke, Biegeradius und Anodenfilm sollten gemeinsam bewertet werden.
Es kann für dekorative Beleuchtungskomponenten bewertet werden, ein leistungskritischer LED-Reflektor sollte jedoch gemessene Reflexions- und Diffusionsanforderungen spezifizieren. Die Beschreibung des Spiegels allein gibt keinen Aufschluss über die optische Effizienz.
Es gibt keine allgemeingültige Lebensdauer von 10 oder 20 Jahren für jede eloxierte Spule. Die Haltbarkeit hängt von der Dicke des anodischen Films, der Versiegelung, der Umgebung, den Chemikalien, der Reinigung, der Herstellung und den Betriebsbedingungen ab.
Die Farbstabilität hängt von der Färbemethode, der anodischen Beschichtung, der Versiegelung und den Belichtungsbedingungen ab. Anforderungen an die Farbbeständigkeit im Außenbereich sollten für die eigentliche Oberfläche festgelegt werden.
Die angegebene Mindestbestellmenge beträgt laut Spezifikation 1 Tonne.
Die angegebene Lieferzeit beträgt ca. 25 Tage nach Erhalt der vereinbarten Anzahlung oder des Akkreditivs, vorbehaltlich der Spezifikation und des Produktionsplans.
Bitte geben Sie Dicke, Breite, Härte, Spulengewicht, Spiegelbild, Farbe, Anforderungen an den anodischen Film, Anforderungen an die Versiegelung, ggf. gemessenes Reflexionsvermögen, nachgelagerten Herstellungsprozess, Menge, Verpackungsanforderungen und Bestimmungsort an.
Wenn Sie 5052 eloxierte Spiegelaluminiumspulen für Architekturdekorationen, Beschilderungen, Gerätetafeln, Aufzugsinnenräume, Geräteverkleidungen oder andere gefertigte Komponenten beziehen, senden Sie uns zur technischen Bestätigung und zum Angebot Ihre Abmessungen, Härte, Oberflächenanforderungen, Eloxierungsspezifikation und Menge.
Produkte
Anwendung
Schnelle Links
Kontaktieren Sie uns