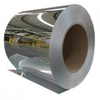
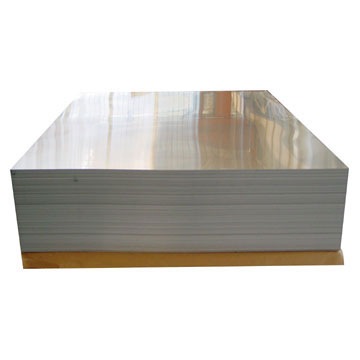
cewka z anodyzowanego aluminium
DINGANG
7606125000
| Dostępność: | |
|---|---|
| Ilość: | |
Cewka z anodyzowanego lustrzanego aluminium 5052 łączy w sobie wyższą wytrzymałość i odporność na korozję stopu Al-Mg z jasną, lustrzaną anodowaną powierzchnią do dekoracji architektonicznych, paneli wewnętrznych, oznakowań, obudów urządzeń, ozdobnych listew i innych gotowych elementów.
Dostępny zakres grubości wynosi 0,17-1,0 mm, przy podanych szerokościach 1000 mm, 1200 mm i 1250 mm. Materiał jest dostarczany w postaci zwojów do dalszego cięcia wzdłużnego, tłoczenia, gięcia i wytwarzania zgodnie z projektem gotowego elementu.
Termin lustro opisuje jasny, odblaskowy wygląd powierzchni. Jeżeli projekt wymaga określonego współczynnika odbicia całkowitego, współczynnika odbicia zwierciadlanego, współczynnika odbicia rozproszonego lub sprawności optycznej, wymaganą wartość liczbową i metodę badania należy podać oddzielnie w zapytaniu.
Niestandardowe kolory anodowane można omówić zgodnie z wymaganym wyglądem i procesem produkcyjnym. Ponieważ skład stopu, przygotowanie powierzchni, grubość powłoki anodowej, zabarwienie i uszczelnienie mogą mieć wpływ na ostateczny wygląd, w przypadku widocznych projektów dekoracyjnych zaleca się zatwierdzenie próbki fizycznej.
Zapytaj o cenę cewki aluminiowej lustrzanej 5052
| parametrów | Specyfikacja |
|---|---|
| Produkt | Anodowana, lustrzana aluminiowa cewka |
| Stop | AA5052 |
| Grubość | 0,17-1,0 mm |
| Szerokość | 1000 mm / 1200 mm / 1250 mm |
| Wygląd powierzchni | Jasne / lustrzane anodowane wykończenie odblaskowe |
| Zabarwienie | Niestandardowe kolory anodowane w zależności od możliwości procesu, reakcji stopu i zatwierdzonej próbki wyglądu |
| Hartować | Należy potwierdzić zgodnie z wymogami formowania i wymaganiami mechanicznymi; typowe warunki dla wyrobów płaskich 5052 obejmują O, H32, H34 i inne odpowiednie stany |
| Odniesienie do wytrzymałości na rozciąganie | 130 MPa wymienione w oryginalnej specyfikacji jako wartość odniesienia; ostateczna wartość umowna musi zostać potwierdzona zgodnie z rzeczywistym stanem, grubością i obowiązującą normą materiałową |
| Odniesienie do siły plastyczności | 115 MPa wymienione w oryginalnej specyfikacji jako wartość odniesienia; ostateczna wartość umowna musi zostać potwierdzona zgodnie z rzeczywistym stanem, grubością i obowiązującą normą materiałową |
| Odblaskowa wydajność | Wygląd przypominający lustro; W razie potrzeby należy określić liczbowy współczynnik odbicia całkowitego lub zwierciadlanego |
| Powłoka anodowa | Grubość powłoki anodowej i wymagania dotyczące uszczelnienia należy określić zgodnie z zamierzonym zastosowaniem |
| Uszczelka | Eksportuj standardowe palety drewniane; można omówić niestandardowe opakowanie |
| MOQ | 1 tona zgodnie ze specyfikacją |
| Czas dostawy | Około 25 dni od otrzymania uzgodnionej kaucji lub akredytywy, w zależności od ostatecznej specyfikacji i harmonogramu produkcji |
| Warunki płatności | 30% depozytu T/T z 70% salda w stosunku do kopii B/L lub 100% nieodwołalnej akredytywy od ręki, zgodnie z ustalonymi warunkami handlowymi |
| Typowe zastosowania | Dekoracje architektoniczne, panele wewnętrzne, oznakowanie, obudowy sprzętu, panele wind, wykończenia urządzeń, dekoracyjne elementy samochodowe i odpowiednie morskie elementy dekoracyjne |
Aby uzyskać dokładną wycenę, należy podać grubość, szerokość, stan, wygląd lustrzany, kolor, wymaganą grubość powłoki anodowej, wymagania dotyczące uszczelnienia, wymagania dotyczące odbicia światła, jeśli ma to zastosowanie, proces produkcyjny, wagę cewki, ilość i miejsce dostawy.
Wyślij specyfikację cewki i powierzchni
Cewka z anodyzowanego lustrzanego aluminium 5052 wykorzystuje podłoże ze stopu Al-Mg, które jest przygotowane w celu uzyskania jasnej powierzchni dekoracyjnej, a następnie anodowane w celu utworzenia integralnej warstwy tlenku glinu.
Anodowanie to proces konwersji elektrochemicznej, a nie nakładanie warstwy farby. Tlenek wyrasta z powierzchni aluminium i można go następnie zabarwić i uszczelnić zgodnie z wymaganym wyglądem i warunkami użytkowania.
Ostateczny wygląd lustra zależy w dużej mierze od stanu powierzchni przed anodowaniem. Mechaniczne polerowanie, rozjaśnianie i staranne przygotowanie powierzchni są zatem ważne tam, gdzie wymagana jest wysoka jasność wizualna i niewielkie widoczne zniekształcenia powierzchni.
5052 to stop aluminiowo-magnezowy, który generalnie zapewnia większą wytrzymałość mechaniczną niż aluminium serii 1xxx o wysokiej czystości. Może to być przydatne w przypadku elementów dekoracyjnych, które wymagają dodatkowej sztywności po uformowaniu.
5052 jest powszechnie wybierany do zastosowań wymagających dobrej odporności na korozję. Odpowiednio dobrana powłoka anodowa może zapewnić dodatkową ochronę powierzchni i kontrolowane wykończenie dekoracyjne.
Odpowiednie stany 5052 można ciąć, giąć, tłoczyć i formować w elementy dekoracyjne. Należy wybrać odpowiedni stan w zależności od promienia zgięcia, grubości blachy i wymaganej sztywności wykończenia.
5052 można anodować, ale na jego ostateczny kolor i jasność wpływają dodatki stopowe. Nie należy automatycznie zakładać, że zapewnia on tę samą jasność optyczną lub naturalny anodowany odcień, co stop o wysokiej czystości z jasnym anodowaniem.
Lustrzany wygląd, połysk i współczynnik odbicia optycznego należy traktować jako odrębne cechy zakupowe. Jasna wizualnie anodowana cewka może nadawać się do zastosowań dekoracyjnych, nie spełniając wymagań technicznych reflektorów oświetleniowych.
Całkowity współczynnik odbicia mierzy całe światło odbite od materiału. Jeżeli całkowity współczynnik odbicia jest wymogiem funkcjonalnym, należy określić zakres długości fali, instrument i minimalną dopuszczalną wartość.
Odbicie lustrzane opisuje kierunkowe, lustrzane odbicie i jest ściślej związane z klarownością obrazu i kontrolowanym odbiciem optycznym.
Odbicie rozproszone opisuje światło rozproszone. Dlatego też zastosowania oświetleniowe, optyczne i wyświetlaczy mogą wymagać zarówno ograniczeń całkowitych, jak i rozproszonych lub lustrzanych.
Tam, gdzie głównym wymaganiem jest maksymalny współczynnik odbicia optycznego, może zaistnieć potrzeba oceny aluminium o wysokiej czystości lub specjalistycznej powierzchni odbijającej, zamiast wybierać 5052 wyłącznie ze względu na jego lustrzany wygląd.
Dokładna trasa produkcji zależy od wymaganej jasności, koloru i specyfikacji powłoki anodowej. Typowy proces jasnego anodowania dekoracyjnego może obejmować następujące etapy.
Jakość powierzchni przychodzącej cewki jest ważna, ponieważ po rozjaśnieniu i anodowaniu mogą pozostać widoczne zadrapania, wgłębienia i ślady walcowania.
Polerowanie mechaniczne może zmniejszyć chropowatość powierzchni i uzyskać wymagany lustrzany wygląd przed obróbką chemiczną.
Zanieczyszczenia olejowe i technologiczne są usuwane przed anodowaniem, ponieważ czystość powierzchni silnie wpływa na spójność wizualną.
Przed anodowaniem można zastosować rozjaśnianie chemiczne lub elektrochemiczne w celu zwiększenia jasności i połysku powierzchni. Rozjaśnianie nie jest w stanie całkowicie usunąć głębokich rys lub większych wad powierzchni, dlatego jakość powierzchni surowca pozostaje ważna.
Powierzchnia aluminium jest elektrochemicznie przekształcana w porowatą anodową warstwę tlenku. Wymaganą grubość powłoki anodowej należy określić zgodnie z wymaganiami dotyczącymi wyglądu, produkcji i ochrony środowiska.
Jeżeli wymagana jest kolorowa anodowana powierzchnia lustra, przed uszczelnieniem można zastosować odpowiedni proces barwienia.
Uszczelnianie zmniejsza porowatość i zdolność absorpcji powłoki anodowej. Jeżeli ważna jest odporność na plamienie, zachowanie wyglądu lub trwałość środowiska, należy określić jakość uszczelnienia.
Gotową cewkę należy sprawdzić przed zapakowaniem pod kątem jasności, koloru, konsystencji powierzchni i widocznych wad. Można określić folię ochronną lub inne zabezpieczenie powierzchni, jeśli jest to wymagane w dalszym postępowaniu.
Grubość powłoki anodowej należy określić w zależności od końcowego zastosowania. Dekoracyjny element wewnętrzny i zewnętrzny element architektoniczny mogą wymagać różnych specyfikacji powłoki.
Właściwe uszczelnienie jest ważne dla zmniejszenia porowatości po anodowaniu. Jeżeli skuteczność uszczelnienia jest umowna, w zamówieniu należy podać obowiązującą metodę badań i kryteria akceptacji.
Lustrzana jasność, naturalny anodowany odcień, kolorowe wykończenie i akceptowalna zmienność wizualna powinny zostać uzgodnione, jeśli to możliwe, na podstawie zatwierdzonej próbki.
Jeżeli wymagana jest norma ISO 7599, AAMA 611 lub inna specyfikacja anodowania, przed produkcją należy określić odpowiednią grubość powłoki, szczelność, wygląd i wymagania testowe.
Naturalnie jasne wykończenie zachowuje wygląd metalicznego aluminium. Dokładny odcień zależy od składu chemicznego AA5052, obróbki wstępnej, jasności powierzchni i grubości powłoki anodowej.
Niestandardowe kolorowe wykończenia można omówić w zależności od możliwości procesu. Określenie kolor niestandardowy nie oznacza, że każdy konwencjonalny kolor farby można dokładnie odtworzyć poprzez anodowanie.
W przypadku widocznych zastosowań architektonicznych i dekoracyjnych zaleca się fizyczną próbkę wzorcową w celu zatwierdzenia jasności, koloru i ogólnego wyglądu przed produkcją masową.
Tam, gdzie sąsiadujące ze sobą komponenty muszą wizualnie do siebie pasować, materiał ze skoordynowanych partii produkcyjnych może pomóc w zmniejszeniu widocznych różnic. Kryteria akceptacji powinny zostać ustalone przed rozpoczęciem produkcji projektów dotyczących wyglądu krytycznego.
Cewkę można pociąć na węższe szerokości, aby uzyskać kompatybilne elementy końcowe. W przypadku stosowania urządzeń automatycznych należy określić wymaganą tolerancję szerokości, stan krawędzi i uzwojenie cewki.
Odpowiednie metody cięcia i wykrawania powinny minimalizować zarysowania, odkształcenia krawędzi i widoczne uszkodzenia powierzchni.
Tlenek anodowy jest twardszy i mniej plastyczny niż leżące pod nim aluminium. Ciasne zginanie po anodowaniu może powodować widoczne pęknięcia lub pęknięcia na zgięciu. Dlatego promień zgięcia, stan, grubość i warstwę anodową należy oceniać łącznie.
Łagodne formowanie może być zgodne z wstępnie anodowaną cewką, podczas gdy surowe ciągnienie lub złożone formowanie może wymagać oceny, czy produkcja powinna zostać ukończona przed ostatecznym anodowaniem.
Na jasnej lustrzanej powierzchni łatwiej widać zadrapania i ślady użytkowania niż na matowym wykończeniu. Podczas dalszej produkcji należy uwzględnić czyste oprzyrządowanie, ostrożne obchodzenie się i odpowiednią folię ochronną.
Jasno anodowaną cewkę 5052 można wytwarzać w odpowiednich panelach ściennych, elementach sufitowych, ściankach działowych, osłonach kolumn, wnętrzach wind i elementach dekoracyjnych.
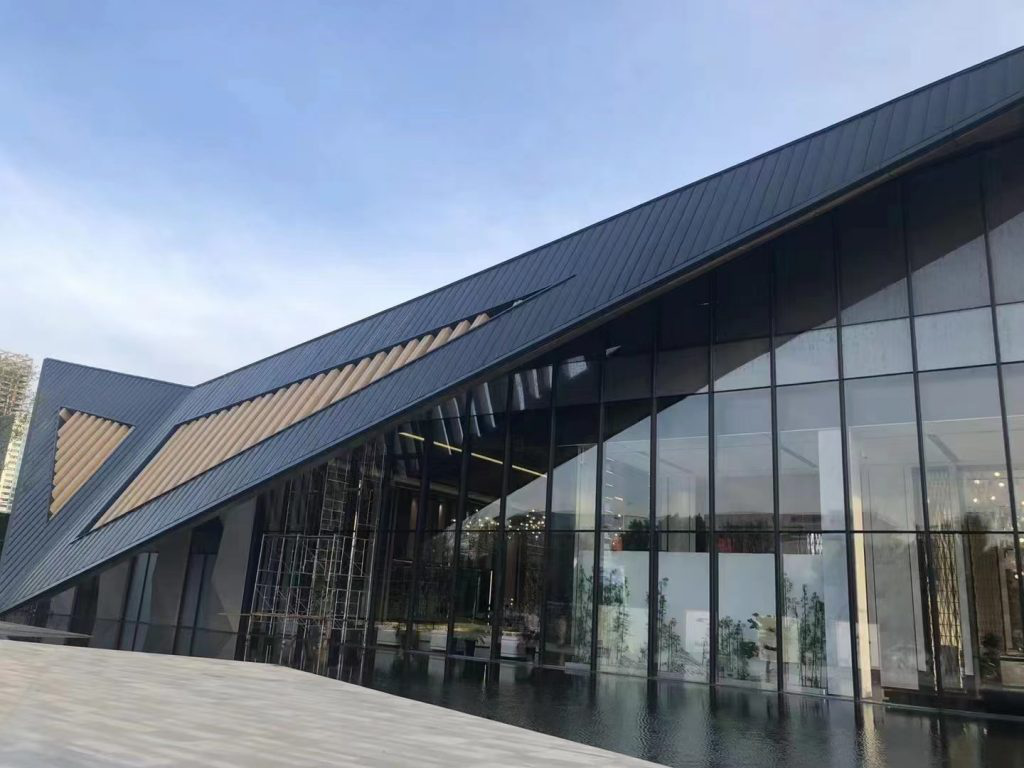
Materiał można ocenić pod kątem zewnętrznych elementów dekoracyjnych, gdzie odpowiednio określono grubość powłoki anodowej, uszczelnienie, mocowanie, przycięte krawędzie, narażenie na środowisko i wymagania projektu.
Lustrzana powierzchnia może zapewnić charakterystyczny metaliczny wygląd odpowiednim szyldom, tabliczkom znamionowym, stojakom wystawowym i elementom ekspozycji detalicznych.
Cewkę anodowaną 5052 można stosować w obudowach przemysłowych, tablicach przyrządów i pokrywach wyposażenia dekoracyjnego, gdzie grubość i właściwości mechaniczne spełniają wymagania komponentów.
Odpowiedni materiał może być użyty do dekoracyjnych paneli urządzeń i elektroniki, ramek i elementów wykończeniowych zewnętrznych, jeśli spełnione są wymagane wymagania dotyczące formowania i specyfikacji kosmetycznych.
Dekoracyjne elementy samochodowe można ocenić, jeśli odpowiednie są wymagania dotyczące wykończenia, procesu formowania, odporności na korozję i walidacji specyficznej dla pojazdu. Komponenty krytyczne dla bezpieczeństwa wymagają odrębnych kwalifikacji inżynierskich.
5052 jest powszechnie kojarzony z odpornymi na korozję zastosowaniami fabrycznymi, ale anodowana cewka lustrzana przeznaczona do użytku morskiego powinna nadal być specyfikowana ze względu na rzeczywiste warunki narażenia na działanie soli, uszczelnienia, mocowania i konserwacji.
W elementach oświetlenia dekoracyjnego można zastosować jasne aluminium anodowane, jeśli wystarczające jest odbicie wizualne. Precyzyjne reflektory LED, układy optyczne, reflektory słoneczne i inne zastosowania, w których wydajność ma kluczowe znaczenie, powinny określać zmierzone właściwości optyczne, a nie polegać na określeniu aluminium lustrzanego.
Odpowiednio dobrana powłoka anodowa może poprawić odporność powierzchni na korozję, ale na aluminium nadal mogą wpływać agresywne chemikalia, nagromadzenie soli, uszkodzone obszary, nieodpowiednie środki czyszczące lub kontakt galwaniczny.
W przypadku zastosowań przybrzeżnych należy określić grubość powłoki anodowej, wymagania dotyczące uszczelnienia, nowoczesną konstrukcję, materiał elementów złącznych oraz warunki czyszczenia i konserwacji. Sama nazwa stopu 5052 nie określa trwałości użytkowej anodowanego gotowego elementu.
Tam, gdzie aluminium styka się z różnymi metalami w obecności wilgoci, należy rozważyć odpowiednią izolację i dobór elementów złącznych, aby zmniejszyć ryzyko korozji galwanicznej.
Unikaj ściernych metod czyszczenia i silnie agresywnych środków chemicznych na widocznych powierzchniach anodowanych na lustro, chyba że ustalono ich zgodność z określonym wykończeniem anodowym.
Jeżeli AA5052 i konkretny charakter mają charakter umowny, należy je zidentyfikować w specyfikacji zakupu i wymagać odpowiedniej dokumentacji materiałowej.
Nominalną grubość, szerokość i tolerancję wymiarową należy uzgodnić zgodnie z dalszym procesem cięcia, formowania i wytwarzania.
Jeżeli wytrzymałość na rozciąganie, granica plastyczności lub wydłużenie są umowne, należy podać wymagany stan i obowiązującą normę materiałową. Wartości właściwości mechanicznych nie powinny być przenoszone pomiędzy O, H32, H34 i innymi stanami.
Widoczny materiał należy ocenić pod kątem niedopuszczalnych zadrapań, wgnieceń, wgłębień, śladów walcowania, wad polerowania, plam i nierównej jasności w uzgodnionych warunkach kontroli.
Jeżeli współczynnik odbicia jest ważny, należy określić, czy wymagany jest współczynnik odbicia całkowitego, zwierciadlanego czy rozproszonego, wraz z zakresem długości fali, metodą badania i wartością akceptacji.
Określ wymaganą grubość powłoki anodowej i metodę pomiaru, zamiast polegać wyłącznie na opisie aluminium anodowanego.
Jeżeli jakość uszczelnienia jest umowna, należy określić mające zastosowanie kryteria badań i akceptacji gotowej powłoki anodowej.
Podaj wymaganą grubość od 0,17-1,0 mm i wymaganą szerokość kręgu 1000 mm, 1200 mm lub 1250 mm.
Określ O, H32, H34 lub inny odpowiedni stan, w którym ważne są właściwości mechaniczne lub zachowanie podczas produkcji.
Podaj zatwierdzone odniesienie do powierzchni, gdzie ważna jest jasność, klarowność obrazu lub wygląd.
Jeżeli materiał spełnia funkcjonalną rolę odblaskową, należy podać minimalny współczynnik odbicia całkowitego lub lustrzanego oraz wymaganą metodę pomiaru.
Podać wymaganą grubość powłoki anodowej i wymagania dotyczące uszczelnienia zgodnie z ostatecznym zastosowaniem.
W przypadku kolorowego materiału anodowanego należy podać zatwierdzony kolor lub wygląd fizyczny.
Zidentyfikuj cięcie, tłoczenie, gięcie i inne procesy, aby można było porównać wymagania dotyczące stanu i powierzchni w odniesieniu do gotowego elementu.
Podaj wymaganą ilość zwojów, preferowaną wagę zwojów lub wymagania dotyczące pakowania i miejsce docelowe. Podane MOQ wynosi 1 tonę zgodnie ze specyfikacją.
Wyślij specyfikację cewki lustrzanej
Jest to cewka aluminiowa AA5052 z jasną, lustrzaną powierzchnią i elektrochemicznie formowanym anodowym wykończeniem tlenkowym do zastosowań dekoracyjnych i ochronnych.
Nr 5052 zapewnia użyteczną wytrzymałość, odkształcalność i odporność na korozję, ale gatunki aluminium o wyższej czystości są generalnie preferowane, gdy głównym wymaganiem jest maksymalny współczynnik odbicia optycznego.
W określeniu aluminium lustrzane nie należy zakładać stałego współczynnika odbicia. Jeżeli współczynnik odbicia jest umowny, należy określić wymaganą wartość całkowitą lub lustrzaną oraz metodę badania.
Podany zakres grubości wynosi 0,17-1,0 mm.
Podane szerokości to 1000mm, 1200mm i 1250mm.
Są to starsze wartości referencyjne w wymienionej specyfikacji. Właściwości mechaniczne AA5052 różnią się znacznie w zależności od stanu i grubości, dlatego wartości umowne należy potwierdzić w odniesieniu do zamówionego stanu i obowiązującej normy materiałowej.
Temperaturę należy dobrać w zależności od wymaganej wytrzymałości i sposobu wykonania. Stan O zapewnia większą ciągliwość, podczas gdy H32 i H34 zapewniają wyższą wytrzymałość przy zmniejszonym naddatku na formowanie.
Nie. Anodowanie może zwiększyć twardość powierzchni, ale kontakt ze środkami ściernymi i niewłaściwa obsługa mogą w dalszym ciągu zarysować lub uszkodzić jasną anodowaną powierzchnię.
Nie. Właściwe anodowanie i uszczelnianie może poprawić odporność powierzchni na korozję, ale agresywne chemikalia, nagromadzenie soli, uszkodzone obszary i kontakt galwaniczny mogą nadal wpływać na materiał.
5052 można rozważyć w przypadku odpowiednich zastosowań w dekoracji morskiej, ale dla gotowego elementu należy określić powłokę anodową, uszczelnienie, elementy złączne, ekspozycję na sól i warunki konserwacji.
Niestandardowe kolory anodowane można omówić w zależności od możliwości procesu. Jeśli ważne jest dopasowanie kolorów, zaleca się pobranie próbki wyglądu fizycznego.
Możliwe jest umiarkowane zginanie, ale ciasne zagięcia mogą w widoczny sposób wpływać na warstwę anodową lub ją pękać. Stan, grubość, promień zgięcia i wymagania dotyczące folii anodowej należy oceniać łącznie.
Można go ocenić pod kątem elementów oświetlenia dekoracyjnego, ale odbłyśnik LED o krytycznym znaczeniu dla wydajności powinien określać zmierzone wymagania dotyczące odbicia i rozproszenia. Sam opis zwierciadła nie określa sprawności optycznej.
Nie ma uniwersalnego 10-letniego lub 20-letniego okresu użytkowania dla każdej anodowanej cewki. Trwałość zależy od grubości powłoki anodowej, uszczelnienia, środowiska, środków chemicznych, czyszczenia, produkcji i warunków obsługi.
Trwałość koloru zależy od metody barwienia, powłoki anodowej, uszczelnienia i warunków ekspozycji. Wymagania dotyczące zachowania koloru na zewnątrz powinny zostać określone dla rzeczywistego wykończenia.
Podana minimalna ilość zamówienia wynosi 1 tonę zgodnie ze specyfikacją.
Podany termin dostawy wynosi około 25 dni od otrzymania uzgodnionej kaucji lub akredytywy, w zależności od specyfikacji i harmonogramu produkcji.
Proszę podać grubość, szerokość, stan, wagę cewki, wygląd lustrzany, kolor, wymagania dotyczące folii anodowej, wymagania dotyczące uszczelnienia, zmierzony współczynnik odbicia, jeśli ma to zastosowanie, dalszy proces produkcyjny, ilość, wymagania dotyczące pakowania i miejsce przeznaczenia.
Jeśli pozyskujesz cewkę aluminiową z anodyzowanego lustra 5052 do dekoracji architektonicznych, oznakowań, paneli wyposażenia, wnętrz wind, wykończenia urządzeń lub innych wyprodukowanych komponentów, prześlij nam swoje wymiary, temperament, wymagania dotyczące powierzchni, specyfikację anodowania i ilość w celu potwierdzenia technicznego i wyceny.
Produkty
Aplikacja
Szybkie linki
Skontaktuj się z nami