tuljava iz anodiziranega aluminija
DINGANG
7606125000
| Dobavljivost: | |
|---|---|
| Količina: | |
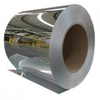
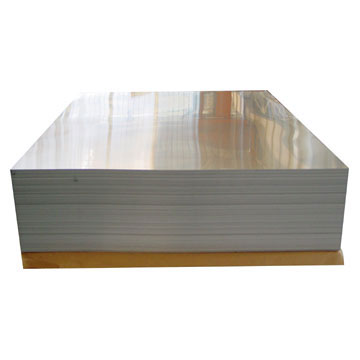
5052 anodizirana zrcalna aluminijasta tuljava združuje večjo trdnost in odpornost proti koroziji zlitine Al-Mg s svetlo, zrcalno anodizirano površino za arhitekturno dekoracijo, notranje plošče, oznake, ohišja opreme, okrasne obloge in druge izdelane komponente.
Razpoložljiva debelina je 0,17-1,0 mm, z navedenimi širinami 1000 mm, 1200 mm in 1250 mm. Material je dobavljen v obliki zvitkov za rezanje, rezanje, vtiskovanje, krivljenje in izdelavo v skladu s končno zasnovo komponente.
Izraz ogledalo opisuje svetel odsevni videz površine. Kadar projekt zahteva specifično popolno odbojnost, zrcalno odbojnost, razpršeno odbojnost ali optično učinkovitost, je treba zahtevano numerično vrednost in preskusno metodo navesti ločeno s poizvedbo.
Anodizirane barve po meri se lahko pogovarjajo glede na zahtevani videz in proizvodni proces. Ker lahko sestava zlitine, priprava površine, debelina anodnega filma, barvanje in tesnjenje vplivajo na končni videz, je za vidne dekorativne projekte priporočljiva odobritev fizičnega vzorca.
Zahtevajte ceno 5052 zrcalne aluminijaste tuljave
| parametrov | Specifikacija |
|---|---|
| Izdelek | Anodizirana zrcalna aluminijasta tuljava |
| Zlitina | AA5052 |
| Debelina | 0,17-1,0 mm |
| širina | 1000 mm / 1200 mm / 1250 mm |
| Površinski videz | Svetel / zrcalno anodiziran odsevni zaključek |
| Barve | Prilagojene anodizirane barve so odvisne od zmogljivosti postopka, odziva zlitine in odobrenega vzorca videza |
| Temper | Treba je potrditi glede na oblikovne in mehanske zahteve; običajni pogoji 5052 ploščatega izdelka vključujejo O, H32, H34 in druge uporabne temperature |
| Referenca natezne trdnosti | 130 MPa, navedeno v izvirni specifikaciji kot referenčna vrednost; končna pogodbena vrednost mora biti potrjena v skladu z dejanskim stanjem, debelino in veljavnim standardom materiala |
| Referenca meje tečenja | 115 MPa, navedeno v izvirni specifikaciji kot referenčna vrednost; končna pogodbena vrednost mora biti potrjena v skladu z dejanskim stanjem, debelino in veljavnim standardom materiala |
| Reflective Performance | Vizualni videz podoben ogledalu; številčno skupno ali zrcalno odbojnost je treba po potrebi določiti ločeno |
| Anodna prevleka | Zahteve glede debeline anodnega filma in tesnjenja je treba določiti glede na predvideno uporabo |
| Pakiranje | Izvoz standardnih lesenih palet; o pakiranju po meri se lahko pogovarjamo |
| MOQ | 1 tona po specifikaciji |
| Čas dostave | Približno 25 dni po prejemu dogovorjenega depozita ali L/C, odvisno od končne specifikacije in proizvodnega načrta |
| Plačilni pogoji | 30 % T/T depozit s 70 % stanja proti kopiji B/L ali 100 % nepreklicni L/C na vpogled v skladu z dogovorjenimi komercialnimi pogoji |
| Tipične aplikacije | Arhitekturna dekoracija, notranje plošče, oznake, ohišja opreme, plošče za dvigala, obloge aparatov, okrasni avtomobilski deli in primerni pomorski okrasni sestavni deli |
Za natančno ponudbo navedite debelino, širino, temperaturo, zrcalni videz, barvo, zahtevano debelino anodne prevleke, zahtevo za tesnjenje, zahtevo glede odbojnosti, če je primerno, postopek izdelave, težo tuljave, količino in destinacijo dostave.
Pošljite svojo tuljavo in specifikacijo površine
5052 anodizirana zrcalna aluminijasta tuljava uporablja podlago iz zlitine Al-Mg, ki je pripravljena za doseganje svetle dekorativne površine in nato anodizirana, da tvori celovito plast aluminijevega oksida.
Anodiziranje je postopek elektrokemične pretvorbe in ne nanos barvnega filma. Oksid raste iz aluminijaste površine in ga je mogoče naknadno obarvati in zatesniti v skladu z zahtevanim videzom in pogoji uporabe.
Končni videz ogledala je močno odvisen od stanja površine pred eloksiranjem. Mehansko poliranje, posvetlitev in skrbna priprava površine so zato pomembni, kjer je potrebna visoka vizualna svetlost in nizka vidna popačenost površine.
5052 je aluminijevo-magnezijeva zlitina, ki na splošno nudi večjo mehansko trdnost kot aluminij visoke čistosti serije 1xxx. To je lahko uporabno za dekorativne komponente, ki zahtevajo dodatno togost po oblikovanju.
5052 je običajno izbran za aplikacije, ki zahtevajo dobro odpornost proti koroziji. Ustrezno specificirana anodna prevleka lahko zagotovi dodatno zaščito površine in nadzorovan dekorativni zaključek.
Primerne 5052 tempere je mogoče rezati, upogniti, žigosati in oblikovati v dekorativne komponente. Pravilno stanje je treba izbrati glede na polmer krivine, debelino pločevine in zahtevano končno togost.
5052 je lahko anodiziran, vendar na njegovo končno barvo in svetlost vplivajo legirni elementi. Ne bi smeli samodejno domnevati, da proizvaja enako optično svetlost ali naravni eloksirani ton kot svetla eloksirana zlitina visoke čistosti.
Zrcalni videz, sijaj in optični odboj je treba obravnavati kot ločene nabavne lastnosti. Vizualno svetla anodizirana tuljava je lahko primerna za dekorativno uporabo, ne da bi izpolnjevala zahteve za reflektor za razsvetljavo.
Popolna odbojnost meri vso svetlobo, ki se odbije od materiala. Če je popolna odbojnost funkcionalna zahteva, navedite obseg valovnih dolžin, instrument in najmanjšo sprejemljivo vrednost.
Zrcalni odboj opisuje usmerjen, zrcalni odboj in je tesneje povezan z jasnostjo slike in nadzorovanim optičnim odbojem.
Difuzna odbojnost opisuje razpršeno svetlobo. Razsvetljava, optika in zaslonske aplikacije lahko zato zahtevajo popolne in razpršene ali zrcalne meje.
Kjer je glavna zahteva največja optična odbojnost, bo morda treba oceniti aluminij visoke čistosti ali posebno odsevno površino, namesto da bi izbrali 5052 samo zaradi njegovega zrcalnega videza.
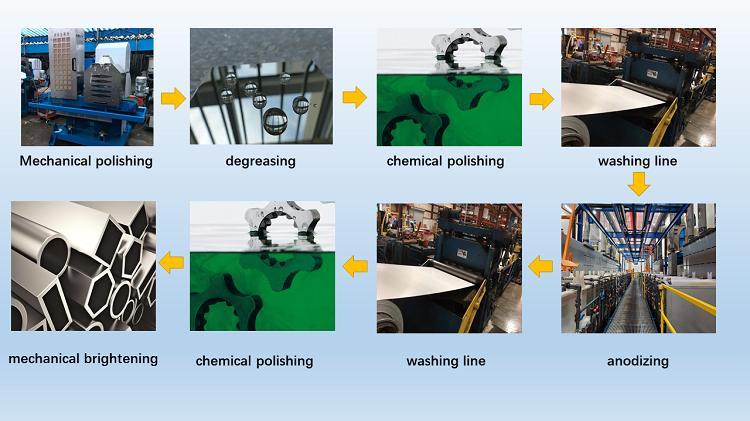
Natančna pot izdelave je odvisna od zahtevane svetlosti, barve in specifikacije anodne prevleke. Tipičen postopek svetlega dekorativnega eloksiranja lahko vključuje naslednje stopnje.
Kakovost površine vhodne tuljave je pomembna, saj lahko ostanejo praske, jamice in sledi zvitka vidne po posvetljenju in eloksiranju.
Mehansko poliranje lahko zmanjša hrapavost površine in razvije zahtevan zrcalni videz pred kemično obdelavo.
Pred eloksiranjem odstranimo olje in umazanijo pri obdelavi, ker čistoča površine močno vpliva na vizualno konsistenco.
Pred eloksiranjem lahko uporabite kemično ali elektrokemično posvetlitev, da povečate površinsko svetlost in zrcalnost. S posvetlitvijo ni mogoče v celoti odstraniti globokih prask ali večjih površinskih napak, zato je kakovost površine surovin še vedno pomembna.
Aluminijasta površina se elektrokemično pretvori v porozno plast anodnega oksida. Zahtevano debelino anodne prevleke je treba določiti glede na videz, izdelavo in okoljske zahteve.
Kjer je potrebna obarvana anodizirana zrcalna površina, se lahko pred tesnjenjem uporabi ustrezen postopek barvanja.
Tesnjenje zmanjša poroznost in absorpcijsko sposobnost anodnega premaza. Kakovost tesnjenja je treba določiti, kadar je pomembna odpornost proti madežem, ohranjanje videza ali okoljska obstojnost.
Končano tuljavo je treba pred pakiranjem pregledati glede svetlosti, barve, konsistence površine in vidnih napak. Zaščitna folija ali druga površinska zaščita se lahko določi, če je to potrebno za ravnanje na koncu toka.
Debelino anodnega premaza je treba določiti glede na končno uporabo. Dekorativna notranja komponenta in zunanja arhitekturna komponenta lahko zahtevata različne specifikacije premaza.
Pravilno tesnjenje je pomembno za zmanjšanje poroznosti po eloksiranju. Če je izvedba tesnjenja pogodbena, je treba z naročilom navesti veljavno preskusno metodo in merila sprejemljivosti.
Svetlost zrcala, naravni eloksirani ton, barvni zaključek in sprejemljiva vizualna variacija se je treba dogovoriti z uporabo odobrenega vzorca, kjer je to mogoče.
Če se zahteva ISO 7599, AAMA 611 ali druga specifikacija za eloksiranje, določite ustrezne zahteve za debelino prevleke, tesnjenje, videz in preskus pred proizvodnjo.
Naravni svetel zaključek ohranja videz kovinskega aluminija. Natančen ton je odvisen od kemije AA5052, predobdelave, površinske svetlosti in debeline anodnega premaza.
O barvah po meri se lahko pogovarjamo glede na zmogljivost postopka. Besedna zveza barva po meri ne pomeni, da je mogoče vsako konvencionalno barvo laka natančno reproducirati z eloksiranjem.
Za vidne arhitekturne in dekorativne aplikacije se priporoča fizični glavni vzorec za odobritev svetlosti, barve in celotnega videza pred množično proizvodnjo.
Kjer se morajo sosednje komponente vizualno ujemati, lahko material iz usklajenih proizvodnih serij pomaga zmanjšati vidne razlike. Merila sprejemljivosti je treba določiti pred produkcijo projektov kritičnega videza.
Tuljavo je mogoče razrezati na manjše širine za združljive spodnje komponente. Pri uporabi avtomatske opreme je treba določiti zahtevano toleranco širine, stanje robov in navitje tuljave.
Ustrezne metode rezanja in rezanja morajo zmanjšati praske, deformacije robov in vidne poškodbe površine.
Anodni oksid je trši in manj duktilen kot osnovni aluminij. Tesno upogibanje po eloksiranju lahko povzroči vidne razpoke ali razpoke na upogibu. Polmer upogiba, temperaturo, profil in anodno folijo je zato treba oceniti skupaj.
Blago oblikovanje je lahko združljivo s predhodno eloksirano tuljavo, medtem ko je za močno vlečenje ali kompleksno oblikovanje morda potrebna ocena, ali je treba izdelavo dokončati pred končno eloksacijo.
Svetla zrcalna površina lažje pokaže praske in sledi rokovanja kot mat površina. Med nadaljnjo izdelavo je treba upoštevati čisto orodje, skrbno ravnanje in ustrezno zaščitno folijo.
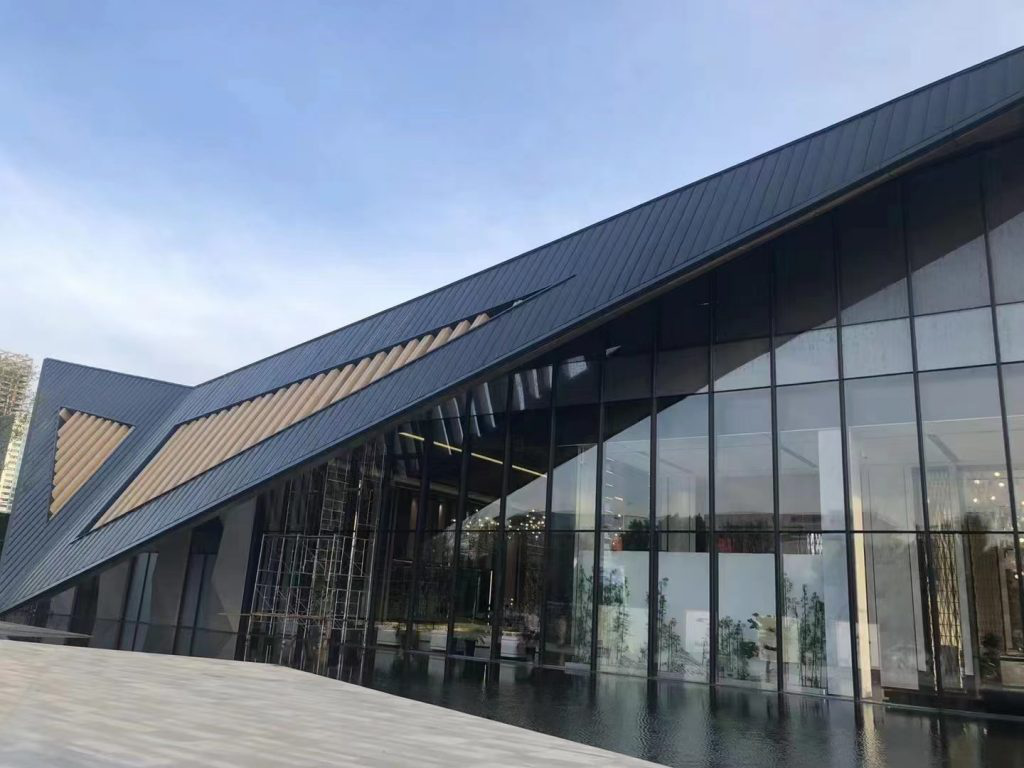
Svetlo anodizirano tuljavo 5052 je mogoče izdelati v ustrezne stenske plošče, stropne komponente, predelne stene, pokrove stebrov, notranjost dvigal in okrasne obloge.
Material je mogoče oceniti za zunanje okrasne komponente, kjer so debelina anodne prevleke, tesnjenje, pritrditev, rezani robovi, izpostavljenost okolju in projektne zahteve ustrezno določeni.
Zrcalna površina lahko zagotovi značilen kovinski videz za ustrezne znake, tablice z imeni, stojala za prikaze in sestavne dele maloprodajnih prikazov.
Anodizirano tuljavo 5052 je mogoče upoštevati za industrijska ohišja, instrumentne plošče in pokrove okrasne opreme, kjer merilne in mehanske lastnosti ustrezajo zahtevam komponent.
Ustrezen material je mogoče uporabiti za okrasne plošče aparatov in elektronike, okvirje in zunanje obloge, kjer so izpolnjene zahtevane specifikacije oblikovanja in kozmetične specifikacije.
Okrasne avtomobilske komponente je mogoče oceniti, če so končna obdelava, postopek oblikovanja, odpornost proti koroziji in zahteve za validacijo, specifične za vozilo, primerne. Komponente, ki so pomembne za varnost, zahtevajo ločeno inženirsko kvalifikacijo.
5052 je na splošno povezan z izdelanimi aplikacijami, odpornimi proti koroziji, vendar je treba anodizirano zrcalno tuljavo, namenjeno za pomorske storitve, še vedno določiti za dejansko izpostavljenost soli, tesnjenje, pritrditev in pogoje vzdrževanja.
Komponente dekorativne razsvetljave lahko uporabljajo svetel eloksiran aluminij, kjer zadostuje vizualna refleksija. Natančni LED reflektorji, optični sistemi, solarni reflektorji in druge aplikacije, ki so kritične za zmogljivost, bi morale navesti izmerjene optične lastnosti, namesto da bi se zanašale na izraz zrcalni aluminij.
Ustrezno specificirana anodna prevleka lahko izboljša površinsko odpornost proti koroziji, vendar lahko na aluminij še vedno vplivajo agresivne kemikalije, kopičenje soli, poškodovana območja, neustrezna čistila ali galvanski stik.
Za obalno uporabo navedite debelino anodnega premaza, zahteve glede tesnjenja, vrhunsko zasnovo, material pritrdilnih elementov in pogoje čiščenja ali vzdrževanja. Samo ime zlitine 5052 ne določa življenjske dobe končne anodizirane komponente.
Kadar aluminij pride v stik z različnimi kovinami v prisotnosti vlage, je treba razmisliti o ustrezni izolaciji in izbiri pritrdilnih elementov, da se zmanjša tveganje galvanske korozije.
Izogibajte se abrazivnim metodam čiščenja in močno agresivnim kemikalijam na vidnih zrcalno anodiziranih površinah, razen če je bila ugotovljena njihova združljivost z navedenim anodnim premazom.
Če sta AA5052 in določeno stanje pogodbena, ju opredelite v specifikaciji nakupa in zahtevajte ustrezno materialno dokumentacijo.
Nazivna debelina, širina in dimenzijska toleranca se morajo dogovoriti glede na postopke rezanja, oblikovanja in izdelave.
Če so natezna trdnost, meja tečenja ali raztezek pogodbeni, navedite zahtevano temperaturo in veljavni standard materiala. Vrednosti mehanskih lastnosti se ne smejo prenašati med O, H32, H34 in drugimi temperamenti.
Vidni material je treba oceniti za nesprejemljive praske, udrtine, jamice, sledi valjanja, napake pri poliranju, madeže in nedosledno svetlost pod dogovorjenimi pogoji pregleda.
Kadar je odbojnost pomembna, navedite, ali se zahteva popolna, zrcalna ali razpršena odbojnost skupaj z razponom valovnih dolžin, preskusno metodo in sprejemljivo vrednostjo.
Namesto da se zanašate samo na opis anodiziranega aluminija, navedite zahtevano debelino anodnega premaza in metodo merjenja.
Če je kakovost tesnjenja pogodbena, določite veljavna merila za preskus in sprejemljivost za končni anodni premaz.
Določite zahtevano debelino od 0,17 do 1,0 mm in zahtevano širino koluta 1000 mm, 1200 mm ali 1250 mm.
Določite O, H32, H34 ali drugo primerno temperaturo, kjer so pomembne mehanske lastnosti ali vedenje pri izdelavi.
Zagotovite odobreno referenco površine, kjer so pomembni svetlost, jasnost slike ali vizualni videz.
Če ima material funkcionalno odbojno vlogo, zagotovite minimalno popolno ali zrcalno odbojnost in zahtevano merilno metodo.
Navedite zahtevano debelino anodne folije in zahteve za tesnjenje glede na končno uporabo.
Za barvni eloksirani material zagotovite odobreno referenco barve ali fizičnega videza.
Identificirajte rezanje, rezanje, žigosanje, upogibanje ali druge postopke, tako da je mogoče zahteve glede kaljenja in površine pregledati glede na končno komponento.
Navedite zahtevano količino tuljave, želeno težo tuljave ali zahteve glede pakiranja in destinacijo. Navedena MOQ je 1 tona v skladu s specifikacijo.
Pošljite specifikacijo zrcalne tuljave
Gre za aluminijasto tuljavo AA5052 s svetlo zrcalno površino in elektrokemično oblikovanim zaključkom iz anodnega oksida za dekorativne in zaščitne namene.
Št. 5052 zagotavlja uporabno trdnost, sposobnost oblikovanja in odpornost proti koroziji, vendar so na splošno prednostni razredi aluminija z višjo čistostjo, kadar je glavna zahteva največja optična odbojnost.
Iz izraza zrcalni aluminij ne bi smeli domnevati fiksne odbojnosti. Če je odbojnost pogodbena, navedite zahtevano skupno ali zrcalno vrednost in preskusno metodo.
Naveden razpon debeline je 0,17-1,0 mm.
Navedene širine so 1000 mm, 1200 mm in 1250 mm.
To so podedovane referenčne vrednosti v navedeni specifikaciji. Mehanske lastnosti AA5052 se močno razlikujejo glede na stanje in debelino, zato je treba pogodbene vrednosti potrditi glede na naročeno stanje in veljavni standard materiala.
Kaljenje je treba izbrati glede na zahtevano trdnost in izdelavo. O temper zagotavlja večjo duktilnost, medtem ko H32 in H34 zagotavljata večjo trdnost z zmanjšanim dodatkom za oblikovanje.
Ne. Anodiziranje lahko poveča trdoto površine, vendar lahko abrazivni stik in nepravilno ravnanje še vedno opraska ali poškoduje svetlo anodizirano površino.
Ne. Ustrezna anodizacija in tesnjenje lahko izboljšata površinsko odpornost proti koroziji, vendar lahko agresivne kemikalije, kopičenje soli, poškodovana območja in galvanski stik še vedno vplivajo na material.
5052 se lahko upošteva za primerne pomorske dekorativne aplikacije, vendar je treba za končno komponento določiti anodno prevleko, tesnjenje, pritrdilne elemente, izpostavljenost soli in pogoje vzdrževanja.
Anodizirane barve po meri lahko razpravljamo glede na zmogljivost postopka. Priporočljiv je vzorec fizičnega videza, kjer je barvno ujemanje pomembno.
Možno je zmerno upogibanje, vendar lahko tesni upogibi vidno vplivajo na anodno plast ali jo počijo. Trdnost, debelino, radij upogiba in zahteve za anodno folijo je treba oceniti skupaj.
Lahko se ovrednoti za komponente dekorativne razsvetljave, vendar mora LED reflektor, ki je kritičen glede delovanja, določiti zahteve glede izmerjene odbojnosti in difuzije. Samo opis ogledala ne določa optične učinkovitosti.
Univerzalne 10- ali 20-letne življenjske dobe za vsako anodizirano tuljavo ni. Trajnost je odvisna od debeline anodnega filma, tesnjenja, okolja, kemikalij, čiščenja, izdelave in servisnih pogojev.
Stabilnost barve je odvisna od metode barvanja, anodne prevleke, tesnjenja in pogojev izpostavljenosti. Za dejanski zaključek je treba določiti zahteve glede ohranjanja barve na prostem.
Navedena najmanjša količina naročila je 1 tona po specifikaciji.
Navedeni dobavni rok je približno 25 dni po prejemu dogovorjenega depozita ali L/C, odvisno od specifikacij in proizvodnega načrta.
Navedite debelino, širino, temperament, težo tuljave, videz zrcala, barvo, zahteve za anodno folijo, zahteve za tesnjenje, izmerjeno odbojnost, če je primerno, nadaljnji postopek izdelave, količino, zahteve za pakiranje in destinacijo.
Če nabavljate eloksirano zrcalno aluminijasto tuljavo 5052 za arhitekturno dekoracijo, napise, plošče opreme, notranjost dvigal, obloge naprav ali druge izdelane komponente, nam pošljite svoje dimenzije, temperament, površinske zahteve, specifikacijo eloksiranja in količino za tehnično potrditev in ponudbo.
Izdelki
Aplikacija
Hitre povezave
Kontaktirajte nas