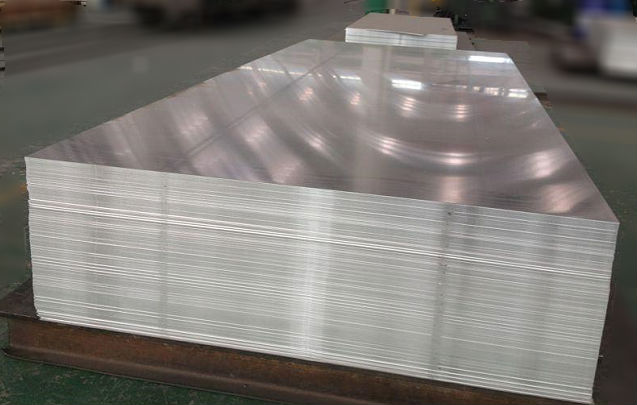
1085 anodiseret aluminiumsplade
DINGANG
7606125000
| Tilgængelighed: | |
|---|---|
| Antal: | |
1085 anodiseret spejl-aluminiumsplade er et højrent reflekterende aluminiumsmateriale til belysning af reflektorer, displaykomponenter, dekorative paneler, apparater, skilte og andre applikationer, der kræver en lys metallisk overflade med en anodiseret finish.
1085 aluminiumssubstratet behandles til at producere en spejllignende overflade og anodiseres derefter. Under anodisering omdannes aluminiumsoverfladen elektrokemisk til et aluminiumoxidlag, der er integreret med basismetallet i stedet for påført som en separat malingsfilm.
Det aktuelle produktprogram omfatter tykkelser fra 0,17 til 1,00 mm og standardbredder på 1000, 1200 og 1250 mm. Refleksion, temperament, anodisk film, overfladeudseende og formkrav bør specificeres i henhold til den endelige reflektor eller dekorative komponent.
Anmod om 1085 Spejl Aluminium Pris
| Produkt | 1085 anodiseret spejl aluminium plade |
| Legering | AA1085 |
| Tykkelse | 0,17–1,00 mm |
| Standard bredder | 1000 mm, 1200 mm, 1250 mm |
| Overflade | Spejlfinish aluminium med anodiseret overfladebehandling |
| Farve | Naturlig reflekterende finish eller tilpasset anodiseret farve underlagt prøve- og procesbekræftelse |
| Opført trækstyrkereference | 130 MPa; endelige mekaniske egenskaber skal bekræftes i henhold til det valgte temperament og købsspecifikation |
| Opført udbyttestyrke reference | 115 MPa; endelige mekaniske egenskaber skal bekræftes i henhold til det valgte temperament og købsspecifikation |
| Temperament | Skal bekræftes i henhold til krav til stivhed, planhed og formgivning |
| Refleksion | Målværdi og målemetode bør specificeres for belysning eller optiske reflektorapplikationer |
| Anodisk filmkrav | Skal bekræftes i henhold til overfladens holdbarhed, farve og servicemiljø |
| Beskyttende film | Kan specificeres, hvor yderligere beskyttelse af spejloverfladen er påkrævet under fremstilling og transport |
| Pakning | Eksportstandard træpaller i henhold til forsendelseskrav |
| Minimum ordremængde | 1 ton i henhold til specifikationen |
| Betalingsbetingelser | 30% T/T depositum med 70% balance mod B/L kopien eller 100% uigenkaldelig L/C ved syne i henhold til de anførte vilkår |
| Leveringsreference | Cirka 25 dage efter modtagelse af L/C eller depositum, underlagt endelig specifikation og produktionsplan |

AA1085 er en aluminiumskvalitet med høj renhed, hvor overfladerenhed og reflekterende udseende er vigtige. Et substrat med høj renhed giver et passende udgangsmateriale til kontrollerede glans-, polerings- og spejlbehandlingsprocesser.
Til dekorative og reflekterende applikationer er overfladekonsistens lige så vigtig som nominel legering. Poleringsmærker, dis, buler og lokale lysstyrkeforskelle kan blive meget synlige på en spejloverflade.
Det anførte tykkelsesområde fra 0,17 til 1,00 mm gør det muligt at evaluere materialet for reflektoremner, lysarmaturer, apparatbeklædning, dekorative indsatser og andre tynde fremstillede komponenter.
Aluminium giver et reflekterende metalsubstrat med relativt lav vægt, hvilket er nyttigt til belysningsarmaturer, displaysystemer og dekorative paneler, hvor komponentvægt er en vigtig designovervejelse.
Anodisering er en elektrokemisk omdannelsesproces. Under processen omdannes aluminium ved overfladen til aluminiumoxid. Det resulterende anodiske lag er derfor integreret med det underliggende aluminium i stedet for at blive påført som et separat maling- eller metallisk belægningslag.
Før forsegling har det anodiske oxid en porøs struktur, der tillader farvning eller andre kontrollerede efterbehandlingsprocesser. Forsegling stabiliserer derefter overfladen og er en vigtig del af det færdige anodiserede system.
Den endelige korrosionsbestandighed, udseende og overfladeholdbarhed afhænger af legering, overfladeforberedelse, anodiseringsforhold, filmtykkelse, tætningskvalitet og servicemiljøet.
Diskuter dine anodiseringskrav
For belysning og optiske komponenter er et spejllignende visuelt udseende ikke tilstrækkeligt til at definere ydeevne. Købere bør angive den påkrævede reflektans og målemetode før bestilling.
| Optisk parameter | Købsvederlag |
| Total Refleksion | Definerer den samlede andel af indfaldende lys, der reflekteres fra overfladen og er nyttig til generelle krav til lyseffektivitet |
| Spekulær refleksion | Vigtigt, hvor komponenten skal rette lys i en kontrolleret spejllignende retning |
| Diffus refleksion | Relevant hvor reflekteret lys skal fordeles i stedet for at koncentreres i en enkelt retning |
| Testmetode | Leverandøren og køberen bør anvende den samme aftalte målemetode, når der kræves en garanteret reflektionsværdi |
| Produktionsprøve | Anbefales til bekræftelse af både visuelt spejludseende og målt optisk ydeevne før bulkproduktion |
To aluminiumsplader kan både virke lyse og spejlagtige, mens de giver forskellige optiske resultater. Overfladeruhed, poleringskvalitet, legeringsrenhed, anodisering og efterfølgende finish kan påvirke den måde, lyset reflekteres på.
Dekorative kunder kan primært vurdere visuel lysstyrke og overfladeensartethed, mens belysningsproducenter normalt kræver en målbar optisk specifikation. Disse krav skal adskilles i indkøbsordren.
Fladhed påvirker både udseende og reflekteret lysretning. Kantbølge, centerspænde eller lokaliseret forvrængning kan producere synlig optisk forvrængning, selv når selve spejloverfladen er lys.
Købere, der bruger 1085-ark til reflektorpaneler, displaybaggrundsbelysning eller præcisionsdekorative overflader, bør derfor definere et acceptabelt planhedskrav sammen med tykkelse og bredde.
Små ridser, der kan være svære at bemærke på et mat ark, kan blive meget synlige på en spejlfinish. Kosmetiske acceptkriterier bør derfor aftales for applikationer med højt udseende.
Synlige poleringslinjer kan påvirke både det dekorative udseende og det reflekterede billede. Købere bør oplyse, om mindre retningsbestemte poleringsmærker er acceptable.
Lokaliseret uklarhed eller lysstyrkevariation kan give et inkonsekvent udseende på tværs af tilstødende reflektorer eller dekorative komponenter. Produktionspartier skal sammenlignes med en godkendt reference, hvor konsistens er kritisk.
Bukker eller trykmærker forvrænger det reflekterede billede og kan påvirke reflektorgeometrien. Paknings-, håndterings- og fremstillingsoverflader bør derfor kontrolleres omhyggeligt.
En passende aftagelig beskyttelsesfilm kan specificeres, hvor spejlfladen har brug for yderligere beskyttelse under skæring, stempling, bukning, transport eller installation.
Filmadhæsion skal vælges i henhold til den anodiserede overflade, opbevaringstid og nedstrømsproces. Film skal fjernes i henhold til den aftalte håndteringsprocedure for at reducere risikoen for klæbemiddelrester eller vanskelig fjernelse.
Anmod om en spejloverfladeprøve
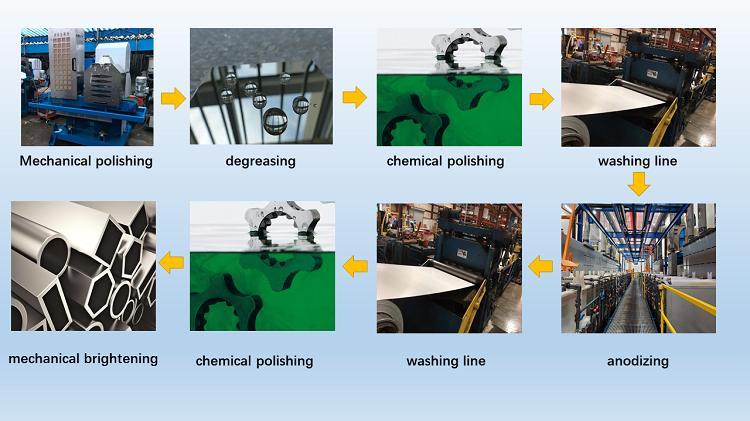
Den eksisterende produktionsbeskrivelse for dette materiale omfatter ni stadier, der dækker polering, rengøring, anodisering og forsegling. Faktiske procesparametre justeres i henhold til overfladekvalitet, legeringstilstand og anodiseringskrav.

| Trin | Eksisterende processekvens |
| 1 | Mekanisk polering |
| 2 | Affedtning |
| 3 | Vask |
| 4 | Kemisk polering |
| 5 | Vask |
| 6 | Anodisering |
| 7 | Vask |
| 8 | Forsegling |
| 9 | Mekanisk blegning i henhold til den eksisterende procesbeskrivelse |
Det anodiske oxid indeholder en porøs struktur før forsegling. Forsegling er derfor et vigtigt efterbehandlingstrin for at stabilisere den anodiserede overflade og opnå den specificerede korrosions- og udseendeydeevne.
Hvor der kræves farvet anodiseret spejlaluminium, bør farve og tætningsforhold godkendes sammen, fordi begge påvirker det færdige udseende.
Plader kan skæres eller blankes til reflektorkomponenter, dekorative indsatser og paneler. Værktøj og arbejdsflader skal forblive rene for at forhindre ridser i spejlfladen.
Lav stempling og reflektorformning kan evalueres, når legeringstemperering, pladetykkelse og krav til anodiseret overflade er forenelige med den tilsigtede deformation.
Bøjningsydelse afhænger af temperament, tykkelse, indvendig radius og anodisk filmtilstand. Tætte bøjninger bør testes før masseproduktion, hvor overfladerevner eller tab af spejludseende ville være uacceptabelt.
Monteringshuller og åbninger kan fremstilles efter den færdige komponenttegning. Grater og overfladeskader omkring behandlede kanter bør kontrolleres.
1085 spejl aluminium kan vurderes til LED-armaturer, downlights, gitterlamper, reflektorpaneler og andre belysningskomponenter. Belysningsprojekter bør definere den nødvendige optiske ydeevne i stedet for kun at stole på visuel lysstyrke.
Materialet kan bruges til kompatible displayreflektorer, oplyste reklamekomponenter og baggrundsbelysningsstrukturer, hvor der kræves en lys, letvægtsreflekterende overflade.
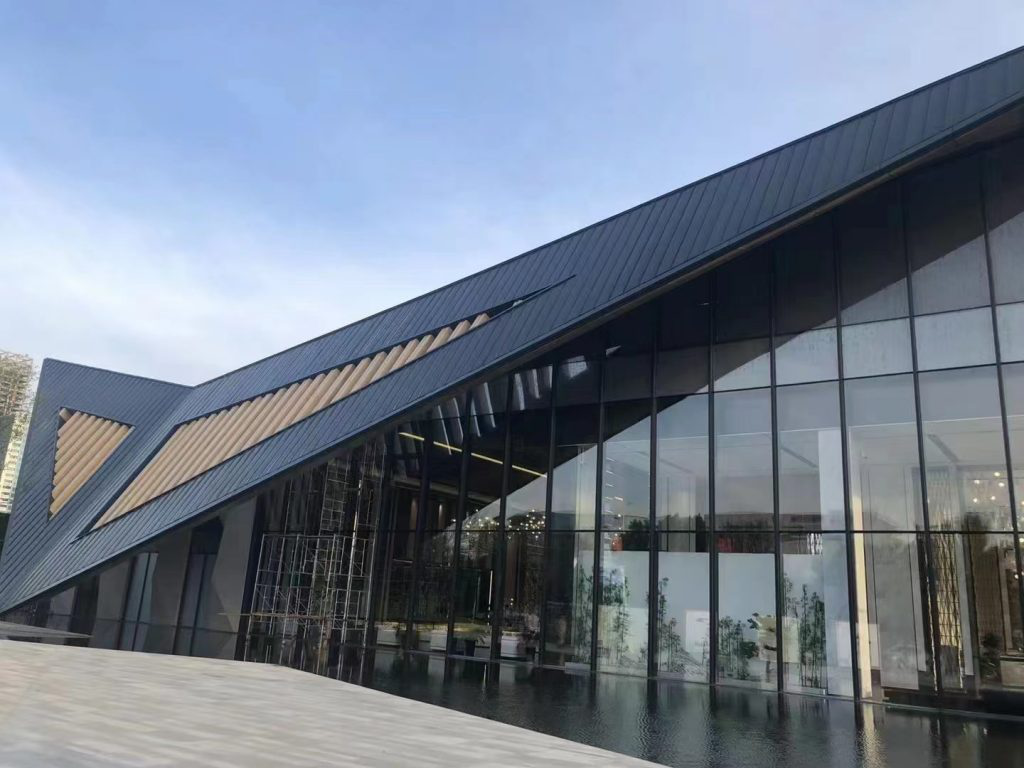
Spejlaluminium kan bruges til lofter, vægelementer, udstillingsområder, detailinteriør og dekorative paneler, hvor reflekteret lys og et metallisk spejludseende er en del af designet.
Egnede møbelapplikationer omfatter dekorative skabsfronter, møbelindsatser, displaypaneler og trimkomponenter, hvor den valgte pladetykkelse og monteringsmetode opfylder designkravene.
1085 anodiseret spejlaluminium kan evalueres for apparattrim, reflekterende indsatser, frontpaneler og andre kompatible dekorative komponenter, der kræver en blank metalfinish.
Reflekterende anodiseret aluminium kan bruges i premium skiltning, navneskilte, displaybaggrunde og oplyste skiltestrukturer, hvor spejludseende er en del af det visuelle design.
Materialet kan overvejes til udvalgte ikke-sikkerhedskritiske dekorative trim. Regulerede bilspejle, optiske systemer for forlygter og sikkerhedsrelaterede køretøjskomponenter kræver separate tekniske specifikationer og validering.

Diskuter din reflektoranvendelse
Bekræft legeringen og temperamentet i forhold til den godkendte købsspecifikation, før materialet frigives til fremstilling af reflektor eller dekorative dele.
Tjek tykkelse og anvendelig pladebredde i forhold til de påkrævede deldimensioner. De aktuelle angivne bredder er 1000, 1200 og 1250 mm.
Til funktionel belysning eller optiske applikationer måles reflektansen ved hjælp af den aftalte metode og acceptkriteriet i stedet for udelukkende at godkende materiale ved visuel inspektion.
Tjek for kantbølge, midterspænde, bue og lokaliseret forvrængning, der kan påvirke reflektorgeometri eller spejludseende.
Undersøg for ridser, buler, dis, pletter, poleringsmærker, lysstyrkevariationer og andre synlige defekter før behandling.
Hvor anodisk filmtykkelse, farve eller tætningsevne er kritisk, angiv den påkrævede værdi og inspektionsmetode i ordrespecifikationen.
For stemplede reflektorkopper, bøjede paneler eller andre formede komponenter, fremstille et repræsentativt forsøg med det tilsigtede værktøj før bulkproduktion.
Angiv, om pladen er til en lysreflektor, display, dekorationspanel, møbelkomponent, apparatdel, skiltning eller en anden anvendelse.
Angiv det nødvendige temperament, hvis det allerede er angivet. Ellers skal du sørge for delens geometri og formningsprocessen, så den nødvendige stivhed og formbarhed kan gennemgås.
Vælg tykkelse inden for det angivne 0,17–1,00 mm område og angiv 1000, 1200 eller 1250 mm bredde sammen med færdige mål og påkrævet tolerance.
Til reflektoranvendelser skal du angive den nødvendige totale, spejlende eller diffuse reflektans og den nødvendige målemetode.
Angiv naturlig eller farvet anodisering sammen med enhver påkrævet filmtykkelse, forsegling eller korrosionsydelseskrav.
Til belysningsreflektorer og store dekorative paneler skal du inkludere et acceptabelt planhedskrav for at kontrollere optisk forvrængning og panelets udseende.
Definer acceptable niveauer af ridser, poleringsmærker, buler, uklarhed og lysstyrkevariationer. En godkendt fysisk referenceprøve anbefales til projekter med højt udseende.
Angiv, om materialet skal skæres, stanses, bukkes, udstanses, bores eller limes, så materialets tilstand kan gennemgås i forhold til nedstrømsprocessen.
| Minimum ordremængde | 1 ton i henhold til specifikationen |
| Betalingsbetingelser | 30% T/T depositum med 70% balance mod B/L kopien eller 100% uigenkaldelig L/C ved syne i henhold til de anførte vilkår |
| Leveringsreference | Ca. 25 dage efter modtagelse af L/C eller depositum, afhængig af materiale- og produktionskrav |
| Pakning | Eksportstandard træpallepakning med passende overflade- og kantbeskyttelse |
| Anbefalet forespørgselsinformation | Anvendelse, temperament, tykkelse, bredde og længde, krav til reflektans, krav til anodisering, fladhed, overfladekvalitet, fremstillingsproces, mængde og destination |
Send din 1085 spejl aluminium specifikation
Det er en højrent AA1085 aluminiumsplade med en reflekterende spejllignende overflade og et anodiseret oxidlag. Det kan bruges til belysning, display og dekorative applikationer.
AA1085 er en aluminiumskvalitet med høj renhed, der giver et passende underlag til kontrolleret spejlfinish, hvor reflekterende udseende og overfladerenhed er vigtige.
Det aktuelle angivne tykkelsesområde er 0,17–1,00 mm.
De nuværende angivne standardbredder er 1000 mm, 1200 mm og 1250 mm.
Den aktuelle specifikation for denne side angiver ikke én garanteret reflektionsværdi. Til belysning og optiske applikationer skal du angive den nødvendige reflektans og målemetode til ordrebekræftelse.
Nej. En visuelt lys spejloverflade definerer ikke i sig selv total, spejlende eller diffus reflektans. Funktionelle reflektorprojekter bør bruge målbare optiske krav.
Ja, det kan evalueres for kompatible LED-reflektorpaneler og belysningskomponenter. Reflektans, reflektorgeometri, formgivning og termiske forhold bør specificeres for det faktiske armatur.
Stempling kan vurderes for passende geometrier. Temperering, pladetykkelse, formningsdybde og anodiseret overflade skal bekræftes før bulkproduktion.
Ja, når temperament, tykkelse, bøjningsradius og anodisk filmtilstand er kompatible med den påkrævede geometri. Tætte bøjninger bør prøves før masseproduktion.
Fladhed påvirker både visuel spejlkvalitet og retningen af reflekteret lys. Forvrængning, kantbølge eller midterspænde kan ændre reflektorens ydeevne.
Beskyttelsesfilm er nyttig, hvor spejlets overflade skal forblive fri for ridser under skæring, stempling, transport eller installation. Filmkompatibilitet skal bekræftes med den færdige anodiserede overflade.
Det anodiske oxid er dannet af aluminiumsoverfladen og er integreret med underlaget i stedet for at blive påført som en separat malingsfilm. Alvorlig slid eller mekanisk skade kan stadig beskadige den færdige overflade.
Anodisering forbedrer korrosionsbestandigheden, men den faktiske ydeevne afhænger stadig af filmkvalitet, forsegling, miljø, kanter, rengøringskemikalier og eksponeringsforhold.
Tilpassede anodiserede farver kan diskuteres i henhold til det krævede udseende og produktionsproces. En fysisk prøve anbefales til farve- og spejleffektgodkendelse.
Den aktuelle produktinformation angiver en minimumsbestillingsmængde på 1 ton i henhold til specifikationen.
De eksisterende produktinformationer vises cirka 25 dage efter modtagelse af L/C eller depositum. Faktisk leveringstid afhænger af materialetilstand, anodisering, dimensioner og mængde.
Angiv venligst anvendelse, temperament, hvis kendt, tykkelse, bredde og længde, krav til reflektans og testmetode, krav til anodisering, fladhed, overfladekvalitet, fremstillingsproces, krav til beskyttelsesfilm, mængde og destination.
Produkter
Anvendelse
Hurtige links
Kontakt os