1085 eloxiertes Aluminiumblech
DINGANG
7606125000
| Verfügbarkeit: | |
|---|---|
| Menge: | |
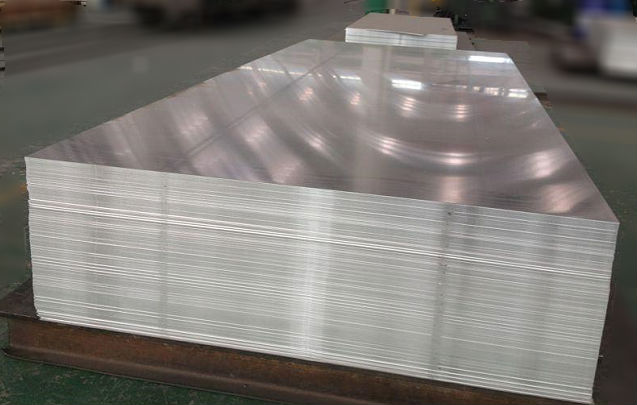
Das eloxierte Spiegelaluminiumblech 1085 ist ein hochreines reflektierendes Aluminiummaterial für Beleuchtungsreflektoren, Displaykomponenten, Dekorplatten, Geräte, Beschilderungen und andere Anwendungen, die eine helle metallische Oberfläche mit eloxierter Oberfläche erfordern.
Das 1085-Aluminiumsubstrat wird zu einer spiegelähnlichen Oberfläche verarbeitet und anschließend eloxiert. Beim Eloxieren wird die Aluminiumoberfläche elektrochemisch in eine Aluminiumoxidschicht umgewandelt, die fest mit dem Grundmetall verbunden ist und nicht als separater Lackfilm aufgetragen wird.
Die aktuelle Produktpalette umfasst Dicken von 0,17 bis 1,00 mm und Standardbreiten von 1000, 1200 und 1250 mm. Reflexionsgrad, Härte, anodischer Film, Oberflächenaussehen und Formungsanforderungen sollten entsprechend dem endgültigen Reflektor oder der dekorativen Komponente spezifiziert werden.
Fordern Sie den Preis für den Spiegel 1085 Aluminium an
| Produkt | 1085 eloxiertes Spiegelaluminiumblech |
| Legierung | AA1085 |
| Dicke | 0,17–1,00 mm |
| Standardbreiten | 1000 mm, 1200 mm, 1250 mm |
| Oberfläche | Hochglanzpoliertes Aluminium mit eloxierter Oberflächenbehandlung |
| Farbe | Natürliche reflektierende Oberfläche oder individuelle Eloxalfarbe, vorbehaltlich der Muster- und Prozessbestätigung |
| Gelistete Zugfestigkeitsreferenz | 130 MPa; Die endgültigen mechanischen Eigenschaften sollten entsprechend der gewählten Härte und Kaufspezifikation bestätigt werden |
| Gelistete Referenz zur Streckgrenze | 115 MPa; Die endgültigen mechanischen Eigenschaften sollten entsprechend der gewählten Härte und Kaufspezifikation bestätigt werden |
| Temperament | Je nach Steifigkeit, Ebenheit und Formgebungsanforderungen zu bestätigen |
| Reflexion | Für Beleuchtungs- oder optische Reflektoranwendungen sollten Zielwert und Messmethode angegeben werden |
| Anforderung an den anodischen Film | Je nach Oberflächenhaltbarkeit, Farbe und Einsatzumgebung zu bestätigen |
| Schutzfolie | Kann dort spezifiziert werden, wo zusätzlicher Schutz der Spiegeloberfläche während der Herstellung und des Transports erforderlich ist |
| Verpackung | Exportstandard-Holzpaletten entsprechend den Versandanforderungen |
| Mindestbestellmenge | 1 Tonne gemäß Spezifikation |
| Zahlungsbedingungen | 30 % T/T-Anzahlung mit 70 % Restbetrag gegenüber der B/L-Kopie oder 100 % unwiderrufliches Akkreditiv bei Sicht gemäß den aufgeführten Bedingungen |
| Lieferreferenz | Ungefähr 25 Tage nach Erhalt des Akkreditivs oder der Anzahlung, vorbehaltlich der endgültigen Spezifikation und des Produktionsplans |

AA1085 ist eine hochreine Aluminiumsorte, die dort eingesetzt wird, wo Oberflächenreinheit und reflektierendes Aussehen wichtig sind. Ein hochreines Substrat bietet ein geeignetes Ausgangsmaterial für kontrollierte Aufhellungs-, Polier- und Hochglanzveredelungsprozesse.
Für dekorative und Reflektoranwendungen ist die Oberflächenkonsistenz ebenso wichtig wie die nominale Legierung. Polierspuren, Schlieren, Dellen und örtliche Helligkeitsunterschiede können auf einer Spiegeloberfläche deutlich sichtbar werden.
Der aufgeführte Dickenbereich von 0,17 bis 1,00 mm ermöglicht die Evaluierung des Materials für Reflektorrohlinge, Beleuchtungskörper, Geräteverkleidungen, dekorative Einsätze und andere dünne gefertigte Komponenten.
Aluminium bietet ein reflektierendes Metallsubstrat bei relativ geringem Gewicht, was für Beleuchtungskörper, Anzeigesysteme und dekorative Paneele nützlich ist, bei denen das Gewicht der Komponenten ein wichtiger Designaspekt ist.
Beim Eloxieren handelt es sich um einen elektrochemischen Umwandlungsprozess. Dabei wird Aluminium an der Oberfläche in Aluminiumoxid umgewandelt. Die resultierende anodische Schicht ist daher mit dem darunter liegenden Aluminium integriert und wird nicht als separate Lack- oder Metallbeschichtungsschicht aufgetragen.
Vor dem Versiegeln weist das anodische Oxid eine poröse Struktur auf, die eine Einfärbung oder andere kontrollierte Veredelungsprozesse ermöglicht. Die Versiegelung stabilisiert anschließend die Oberfläche und ist ein wichtiger Bestandteil des fertigen Eloxalsystems.
Die endgültige Korrosionsbeständigkeit, das Aussehen und die Oberflächenbeständigkeit hängen von der Legierung, der Oberflächenvorbereitung, den Anodisierungsbedingungen, der Filmdicke, der Versiegelungsqualität und der Betriebsumgebung ab.
Besprechen Sie Ihre Anodisierungsanforderungen
Bei Beleuchtungs- und optischen Komponenten reicht ein spiegelähnliches Erscheinungsbild nicht aus, um die Leistung zu definieren. Käufer sollten vor der Bestellung den erforderlichen Reflexionsgrad und die Messmethode angeben.
| Optischer Parameter | Überlegungen zum Kauf |
| Gesamtreflexion | Definiert den Gesamtanteil des von der Oberfläche reflektierten einfallenden Lichts und ist für allgemeine Anforderungen an die Beleuchtungseffizienz nützlich |
| Spiegelreflexion | Wichtig, wenn das Bauteil das Licht in eine kontrollierte, spiegelähnliche Richtung lenken muss |
| Diffuse Reflexion | Relevant, wenn reflektiertes Licht verteilt und nicht in eine Richtung konzentriert werden muss |
| Testmethode | Wenn ein garantierter Reflexionswert erforderlich ist, sollten Lieferant und Käufer die gleiche vereinbarte Messmethode verwenden |
| Produktionsmuster | Empfohlen zur Bestätigung sowohl des visuellen Spiegelbilds als auch der gemessenen optischen Leistung vor der Massenproduktion |
Zwei Aluminiumbleche können sowohl hell als auch spiegelnd erscheinen und dabei unterschiedliche optische Ergebnisse erzielen. Oberflächenrauheit, Polierqualität, Legierungsreinheit, Eloxierung und anschließende Endbearbeitung können die Art und Weise beeinflussen, wie Licht reflektiert wird.
Kunden im dekorativen Bereich können in erster Linie die visuelle Helligkeit und die Gleichmäßigkeit der Oberfläche bewerten, während Beleuchtungshersteller normalerweise eine messbare optische Spezifikation benötigen. Diese Anforderungen sollten in der Bestellung getrennt aufgeführt werden.
Die Ebenheit beeinflusst sowohl das Erscheinungsbild als auch die Richtung des reflektierten Lichts. Randwellen, Krümmungen in der Mitte oder lokale Verzerrungen können zu sichtbaren optischen Verzerrungen führen, selbst wenn die Spiegeloberfläche selbst hell ist.
Käufer, die 1085-Platten für Reflektorplatten, Display-Hintergrundbeleuchtungen oder präzise dekorative Oberflächen verwenden, sollten daher zusammen mit Dicke und Breite eine akzeptable Ebenheitsanforderung definieren.
Feine Kratzer, die auf einem matten Blatt möglicherweise schwer zu erkennen sind, können auf einer Hochglanzoberfläche deutlich sichtbar werden. Für Anwendungen mit hohem Erscheinungsbild sollten daher kosmetische Akzeptanzkriterien vereinbart werden.
Sichtbare Polierspuren können sowohl das dekorative Erscheinungsbild als auch das Spiegelbild beeinträchtigen. Käufer sollten angeben, ob geringfügige gerichtete Polierspuren akzeptabel sind.
Lokale Trübungen oder Helligkeitsschwankungen können zu einem inkonsistenten Erscheinungsbild benachbarter Reflektoren oder dekorativer Komponenten führen. Produktionschargen sollten mit einer genehmigten Referenz verglichen werden, wenn Konsistenz entscheidend ist.
Dellen oder Druckstellen verzerren das reflektierte Bild und können die Reflektorgeometrie beeinträchtigen. Verpackung, Handhabung und Herstellungsoberflächen sollten daher sorgfältig kontrolliert werden.
Wenn die Spiegelfläche beim Schneiden, Stanzen, Biegen, Transport oder Einbau zusätzlichen Schutz benötigt, kann eine geeignete entfernbare Schutzfolie spezifiziert werden.
Die Filmhaftung sollte entsprechend der eloxierten Oberfläche, der Lagerzeit und dem nachgelagerten Prozess ausgewählt werden. Die Folie sollte gemäß dem vereinbarten Handhabungsverfahren entfernt werden, um das Risiko von Klebstoffrückständen oder einer schwierigen Entfernung zu verringern.
Fordern Sie ein Spiegeloberflächenmuster an
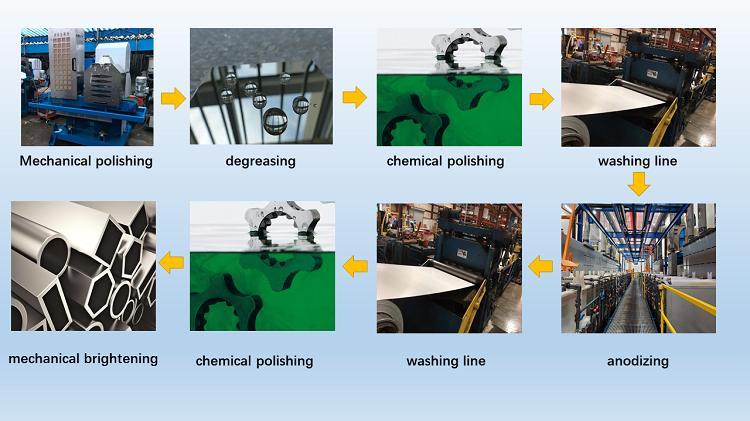
Die bestehende Produktionsbeschreibung für dieses Material umfasst neun Stufen, die Polieren, Reinigen, Eloxieren und Versiegeln umfassen. Die tatsächlichen Prozessparameter werden je nach Oberflächengüte, Legierungszustand und Anodisierungsanforderungen angepasst.

| Schritt | Vorhandener Prozessablauf |
| 1 | Mechanisches Polieren |
| 2 | Entfetten |
| 3 | Waschen |
| 4 | Chemisches Polieren |
| 5 | Waschen |
| 6 | Eloxieren |
| 7 | Waschen |
| 8 | Versiegelung |
| 9 | Mechanisches Aufhellen gemäß der vorliegenden Verfahrensbeschreibung |
Das anodische Oxid enthält vor dem Versiegeln eine poröse Struktur. Die Versiegelung ist daher ein wichtiger Endbearbeitungsschritt zur Stabilisierung der eloxierten Oberfläche und zur Erzielung der geforderten Korrosions- und Optikeigenschaften.
Wenn farbig eloxiertes Spiegelaluminium erforderlich ist, sollten Farb- und Versiegelungsbedingungen gemeinsam genehmigt werden, da beide das fertige Erscheinungsbild beeinflussen.
Bleche können zu Reflektorkomponenten, dekorativen Einsätzen und Paneelen geschnitten oder ausgestanzt werden. Werkzeuge und Arbeitsflächen sollten sauber bleiben, um Kratzer auf der Spiegelfläche zu vermeiden.
Flachstanzen und Reflektorformen können bewertet werden, wenn die Legierungstemperatur, die Blechdicke und die Anforderungen an die eloxierte Oberfläche mit der beabsichtigten Verformung kompatibel sind.
Die Biegeleistung hängt von der Härte, der Dicke, dem Innenradius und dem Zustand des anodischen Films ab. Enge Biegungen sollten vor der Massenproduktion getestet werden, wenn Oberflächenrisse oder ein Verlust des Spiegelbildes nicht akzeptabel wären.
Befestigungslöcher und Öffnungen können nach der fertigen Bauteilzeichnung gefertigt werden. Grate und Oberflächenschäden an den bearbeiteten Kanten sollten kontrolliert werden.
1085 Spiegelaluminium kann für LED-Leuchten, Downlights, Gitterlampen, Reflektorplatten und andere Beleuchtungskomponenten bewertet werden. Beleuchtungsprojekte sollten die erforderliche optische Leistung definieren und sich nicht nur auf die visuelle Helligkeit verlassen.
Das Material kann für kompatible Displayreflektoren, beleuchtete Werbekomponenten und Hintergrundbeleuchtungsstrukturen verwendet werden, bei denen eine helle, leichte reflektierende Oberfläche erforderlich ist.
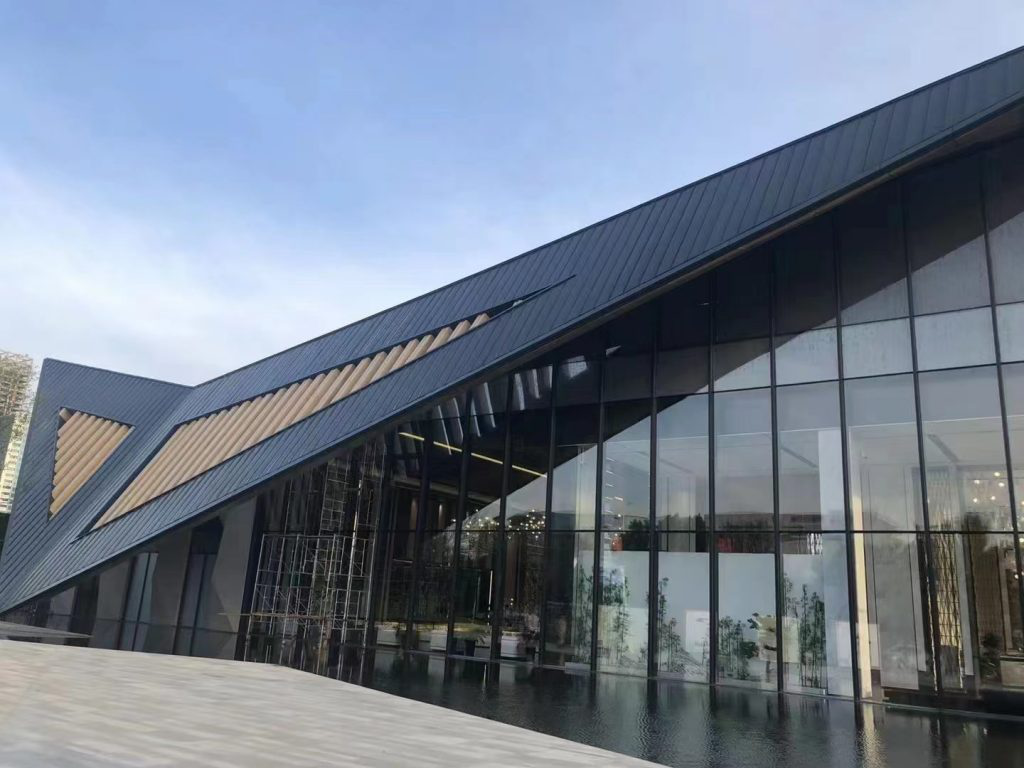
Spiegelaluminium kann für Decken, Wandelemente, Ausstellungsbereiche, Innenräume von Geschäften und dekorative Paneele verwendet werden, bei denen reflektiertes Licht und eine metallische Spiegeloptik Teil des Designs sind.
Geeignete Möbelanwendungen umfassen dekorative Schrankfronten, Möbeleinsätze, Präsentationstafeln und Verkleidungsteile, bei denen die gewählte Blechstärke und Montagemethode den Designanforderungen entsprechen.
Eloxiertes Spiegelaluminium 1085 kann für Geräteverkleidungen, reflektierende Einsätze, Frontplatten und andere kompatible dekorative Komponenten ausgewertet werden, die eine glänzende Metalloberfläche erfordern.
Reflektierendes eloxiertes Aluminium kann für hochwertige Beschilderungen, Namensschilder, Displayhintergründe und beleuchtete Schilderkonstruktionen verwendet werden, bei denen die Spiegeloptik Teil des visuellen Designs ist.
Das Material kann für ausgewählte nicht sicherheitskritische Zierteile in Betracht gezogen werden. Geregelte Automobilspiegel, optische Scheinwerfersysteme und sicherheitsrelevante Fahrzeugkomponenten erfordern separate technische Spezifikationen und Validierungen.

Besprechen Sie Ihre Reflektoranwendung
Bestätigen Sie die Legierung und Härte anhand der genehmigten Kaufspezifikation, bevor Sie Material für die Produktion von Reflektoren oder Zierteilen freigeben.
Überprüfen Sie die Dicke und die nutzbare Blechbreite anhand der erforderlichen Teileabmessungen. Die aktuell aufgeführten Breiten betragen 1000, 1200 und 1250 mm.
Für funktionale Beleuchtung oder optische Anwendungen messen Sie den Reflexionsgrad mithilfe der vereinbarten Methode und des Akzeptanzkriteriums, anstatt das Material ausschließlich durch visuelle Inspektion zu genehmigen.
Prüfen Sie auf Randwellen, Krümmungen in der Mitte, Wölbungen und lokale Verzerrungen, die die Reflektorgeometrie oder das Erscheinungsbild des Spiegels beeinträchtigen könnten.
Überprüfen Sie das Material vor der Verarbeitung auf Kratzer, Dellen, Schlieren, Flecken, Polierspuren, Helligkeitsschwankungen und andere sichtbare Mängel.
Wenn die Dicke des anodischen Films, die Farbe oder die Versiegelungsleistung entscheidend sind, geben Sie den erforderlichen Wert und die Prüfmethode in der Bestellspezifikation an.
Für gestanzte Reflektorbecher, gebogene Platten oder andere geformte Komponenten erstellen Sie vor der Massenproduktion einen repräsentativen Versuch mit den vorgesehenen Werkzeugen.
Geben Sie an, ob die Platte für einen Beleuchtungsreflektor, ein Display, eine Dekorplatte, eine Möbelkomponente, ein Geräteteil, eine Beschilderung oder eine andere Anwendung vorgesehen ist.
Geben Sie die erforderliche Härte an, falls bereits angegeben. Andernfalls stellen Sie die Teilegeometrie und den Umformprozess bereit, damit die erforderliche Steifigkeit und Formbarkeit überprüft werden kann.
Wählen Sie eine Dicke innerhalb des aufgeführten Bereichs von 0,17–1,00 mm und geben Sie eine Breite von 1000, 1200 oder 1250 mm zusammen mit den Endabmessungen und der erforderlichen Toleranz an.
Stellen Sie für Reflektoranwendungen den erforderlichen Gesamt-, Spiegel- oder diffusen Reflexionsgrad und die erforderliche Messmethode bereit.
Geben Sie die natürliche oder farbige Eloxierung zusammen mit allen erforderlichen Anforderungen an Schichtdicke, Versiegelung oder Korrosionsleistung an.
Berücksichtigen Sie bei Beleuchtungsreflektoren und großen dekorativen Paneelen eine akzeptable Ebenheitsanforderung, um optische Verzerrungen und das Erscheinungsbild des Paneels zu kontrollieren.
Definieren Sie akzeptable Werte für Kratzer, Polierspuren, Dellen, Trübungen und Helligkeitsschwankungen. Für anspruchsvolle Projekte wird ein genehmigtes physisches Referenzmuster empfohlen.
Geben Sie an, ob das Material geschnitten, gestanzt, gebogen, gestanzt, gebohrt oder geklebt wird, damit der Materialzustand anhand des nachgelagerten Prozesses überprüft werden kann.
| Mindestbestellmenge | 1 Tonne gemäß Spezifikation |
| Zahlungsbedingungen | 30 % T/T-Anzahlung mit 70 % Restbetrag gegenüber der B/L-Kopie oder 100 % unwiderrufliches Akkreditiv bei Sicht gemäß den aufgeführten Bedingungen |
| Lieferreferenz | Ungefähr 25 Tage nach Erhalt des Akkreditivs oder der Anzahlung, abhängig von Material- und Produktionsanforderungen |
| Verpackung | Exportgerechte Holzpalettenverpackung mit entsprechendem Oberflächen- und Kantenschutz |
| Empfohlene Anfrageinformationen | Anwendung, Härte, Dicke, Breite und Länge, Reflexionsanforderungen, Anodisierungsanforderungen, Ebenheit, Oberflächenqualität, Herstellungsprozess, Menge und Bestimmungsort |
Senden Sie Ihre 1085-Spiegelaluminiumspezifikation
Es handelt sich um ein hochreines AA1085-Aluminiumblech mit einer reflektierenden spiegelähnlichen Oberfläche und einer eloxierten Oxidschicht. Es kann für Beleuchtungs-, Display- und Dekorationszwecke verwendet werden.
AA1085 ist eine hochreine Aluminiumsorte, die ein geeignetes Substrat für die kontrollierte Hochglanzveredelung bietet, bei der reflektierendes Aussehen und Oberflächenreinheit wichtig sind.
Der aktuell aufgeführte Dickenbereich liegt zwischen 0,17 und 1,00 mm.
Die aktuell aufgeführten Standardbreiten sind 1000 mm, 1200 mm und 1250 mm.
Die aktuelle Spezifikation für diese Seite gibt keinen garantierten Reflexionswert an. Für Beleuchtungs- und optische Anwendungen geben Sie bei der Auftragsbestätigung das erforderliche Reflexionsvermögen und die Messmethode an.
Nein. Eine optisch helle Spiegeloberfläche allein definiert nicht die totale, spiegelnde oder diffuse Reflexion. Funktionale Reflektorprojekte sollten messbare optische Anforderungen nutzen.
Ja, es kann auf kompatible LED-Reflektorplatten und Beleuchtungskomponenten geprüft werden. Reflexionsgrad, Reflektorgeometrie, Formgebung und thermische Bedingungen sollten für die tatsächliche Leuchte angegeben werden.
Für geeignete Geometrien kann das Stanzen ausgewertet werden. Vor der Massenproduktion sollten Härte, Blechdicke, Umformtiefe und der Zustand der eloxierten Oberfläche bestätigt werden.
Ja, wenn Härte, Dicke, Biegeradius und Zustand des Anodenfilms mit der erforderlichen Geometrie kompatibel sind. Enge Biegungen sollten vor der Massenproduktion getestet werden.
Die Ebenheit beeinflusst sowohl die Qualität des visuellen Spiegels als auch die Richtung des reflektierten Lichts. Verzerrung, Randwelle oder Knickung in der Mitte können die Leistung des Reflektors beeinträchtigen.
Eine Schutzfolie ist dort nützlich, wo die Spiegeloberfläche beim Schneiden, Stanzen, Transportieren oder Installieren frei von Kratzern bleiben muss. Die Kompatibilität der Folie sollte mit der fertig eloxierten Oberfläche bestätigt werden.
Das anodische Oxid entsteht auf der Aluminiumoberfläche und ist fest mit dem Substrat verbunden, anstatt als separater Lackfilm aufgetragen zu werden. Durch starken Abrieb oder mechanische Beschädigung kann die fertige Oberfläche dennoch beschädigt werden.
Eloxieren verbessert die Korrosionsbeständigkeit, die tatsächliche Leistung hängt jedoch immer noch von der Filmqualität, der Versiegelung, der Umgebung, den Kanten, den Reinigungschemikalien und den Belichtungsbedingungen ab.
Kundenspezifische Eloxalfarben können je nach gewünschtem Erscheinungsbild und Produktionsprozess besprochen werden. Für die Farb- und Spiegeleffektfreigabe wird ein physisches Muster empfohlen.
Die aktuellen Produktinformationen geben laut Spezifikation eine Mindestbestellmenge von 1 Tonne an.
In den vorhandenen Produktinformationen ist eine Frist von ca. 25 Tagen nach Erhalt des Akkreditivs oder der Anzahlung angegeben. Die tatsächliche Lieferzeit hängt vom Materialzustand, der Eloxierung, den Abmessungen und der Menge ab.
Bitte geben Sie Anwendung, Härte (falls bekannt), Dicke, Breite und Länge, Anforderungen an das Reflexionsvermögen und Prüfverfahren, Anforderungen an die Eloxierung, Ebenheit, Oberflächenqualität, Herstellungsverfahren, Anforderungen an den Schutzfilm, Menge und Bestimmungsort an.
Holen Sie sich ein Angebot für eloxiertes Spiegelaluminium 1085
Produkte
Anwendung
Schnelle Links
Kontaktieren Sie uns