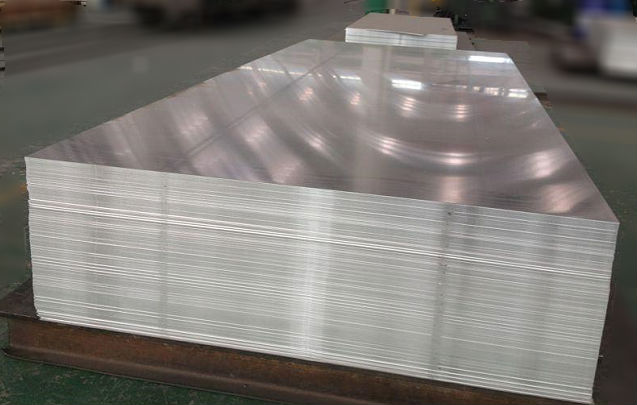
1085 陽極酸化ミラー アルミニウム シートは、照明反射板、ディスプレイ コンポーネント、装飾パネル、電化製品、看板、および陽極酸化仕上げの明るい金属表面を必要とするその他の用途に適した高純度の反射アルミニウム素材です。
1085アルミニウム基板を鏡面加工し、陽極酸化処理を施しています。陽極酸化処理中、アルミニウム表面は電気化学的に酸化アルミニウム層に変換され、別個の塗膜として適用されるのではなく、母材金属と一体化します。
現在の製品範囲には、厚さ 0.17 ~ 1.00 mm、標準幅 1000、1200、1250 mm が含まれています。反射率、焼き戻し、陽極皮膜、表面外観、および成形要件は、最終的な反射板または装飾部品に応じて指定する必要があります。
| 製品 | 1085アルマイトミラーアルミニウムシート |
| 合金 | AA1085 |
| 厚さ | 0.17~1.00mm |
| 標準幅 | 1000mm、1200mm、1250mm |
| 表面 | アルマイト表面処理を施した鏡面アルミニウム |
| 色 | 自然な反射仕上げまたはカスタマイズされた陽極酸化カラーはサンプルとプロセスの確認の対象となります |
| 記載されている引張強さの参考値 | 130MPa;最終的な機械的特性は、選択した焼き戻しおよび購入仕様に従って確認する必要があります。 |
| 記載されている耐力の参考値 | 115MPa;最終的な機械的特性は、選択した焼き戻しおよび購入仕様に従って確認する必要があります。 |
| 気性 | 剛性、平面度、成形要件に応じて確認 |
| 反射率 | 照明や光学反射板の用途には目標値と測定方法を指定する必要があります |
| 陽極皮膜の要件 | 表面の耐久性、色、使用環境に応じて確認 |
| 保護フィルム | 製造および輸送中に鏡面の追加保護が必要な場合に指定可能 |
| パッキング | 出荷要件に応じた輸出標準木製パレット |
| 最低注文数量 | 仕様によると1トン |
| 支払い条件 | 30%のT / TデポジットとB / Lコピーに対する70%の残高、またはリストされた条件に従って一目で100%取消不能なL / C |
| 配送に関するリファレンス | L/Cまたはデポジットの受領後約25日、最終仕様および生産スケジュールに応じて |

AA1085 は、表面の清浄さと反射外観が重要な場合に使用される高純度アルミニウム グレードです。高純度の基板は、制御された光沢仕上げ、研磨、鏡面仕上げプロセスに適した出発材料となります。
装飾用途や反射材用途では、表面の一貫性が公称合金と同じくらい重要です。鏡面では、研磨マーク、曇り、へこみ、局所的な明るさの違いが非常に目立つ場合があります。
記載されている厚さの範囲は 0.17 ~ 1.00 mm で、反射鏡ブランク、照明器具、器具トリム、装飾インサート、その他の薄い加工部品の材料を評価できます。
アルミニウムは比較的軽量で反射性の金属基板を提供するため、コンポーネントの重量が設計上の重要な考慮事項となる照明器具、ディスプレイ システム、装飾パネルに役立ちます。
陽極酸化は電気化学的変換プロセスです。このプロセス中に、表面のアルミニウムは酸化アルミニウムに変換されます。したがって、結果として得られる陽極層は、別個のペイントまたは金属メッキ層として適用されるのではなく、その下のアルミニウムと一体化されます。
封止前の陽極酸化物は多孔質構造をしており、着色やその他の制御された仕上げプロセスが可能です。シーリングは表面を安定させ、完成した陽極酸化システムの重要な部分となります。
最終的な耐食性、外観、表面の耐久性は、合金、表面処理、陽極酸化条件、膜厚、シール品質、使用環境によって異なります。
照明や光学部品の場合、鏡のような外観だけでは性能を定義するのに十分ではありません。購入者は注文する前に必要な反射率と測定方法を指定する必要があります。
| 光学パラメータ | 購入検討 |
| 全反射率 | 表面から反射される入射光の全体的な割合を定義し、一般的な照明効率要件に役立ちます。 |
| 鏡面反射率 | コンポーネントが制御された鏡のような方向に光を向ける必要がある場合に重要です |
| 拡散反射率 | 反射光を単一方向に集中させるのではなく分散させる必要がある場合に関連 |
| 試験方法 | 保証された反射率値が必要な場合、サプライヤーとバイヤーは合意された同じ測定方法を使用する必要があります。 |
| 製作サンプル | 量産前に視覚的なミラーの外観と測定された光学性能の両方を確認する場合に推奨 |
2 枚のアルミニウム シートは両方とも明るく鏡のように見え、異なる光学的結果を生み出すことができます。表面粗さ、研磨品質、合金純度、陽極酸化処理およびその後の仕上げは、光の反射方法に影響を与える可能性があります。
装飾品の顧客は主に視覚的な明るさと表面の均一性を評価する可能性がありますが、照明メーカーは通常、測定可能な光学仕様を必要とします。これらの要件は注文書で分離する必要があります。
平面度は外観と反射光の方向の両方に影響します。エッジの波、中央のバックル、または局所的な歪みは、鏡面自体が明るい場合でも目に見える光学的な歪みを引き起こす可能性があります。
したがって、反射パネル、ディスプレイのバックライト、または精密な装飾面に 1085 シートを使用する購入者は、厚さと幅とともに許容可能な平坦度の要件を定義する必要があります。
マットシートでは目立ちにくい微細な傷も、鏡面仕上げでは目立ちやすくなります。したがって、外観の優れた用途については、化粧品の許容基準を合意する必要があります。
目に見える研磨線は、装飾的な外観と反射された画像の両方に影響を与える可能性があります。購入者は、方向性のある小さな研磨跡が許容されるかどうかを明記する必要があります。
局所的な曇りや明るさの変化により、隣接するリフレクターや装飾コンポーネント間で外観に一貫性がなくなる可能性があります。一貫性が重要な場合は、製造ロットを承認された基準と比較する必要があります。
へこみや圧力跡は反射像を歪め、リフレクターの形状に影響を与える可能性があります。したがって、梱包、取り扱い、製造表面は注意深く管理する必要があります。
切断、スタンピング、曲げ、輸送、設置時にミラー面をさらに保護する必要がある場合は、適切な取り外し可能な保護フィルムを指定できます。
皮膜の密着性は、陽極酸化表面、保管時間、後工程に応じて選択する必要があります。接着剤が残留したり、剥がしにくくなるリスクを軽減するために、フィルムは合意された取り扱い手順に従って剥がす必要があります。
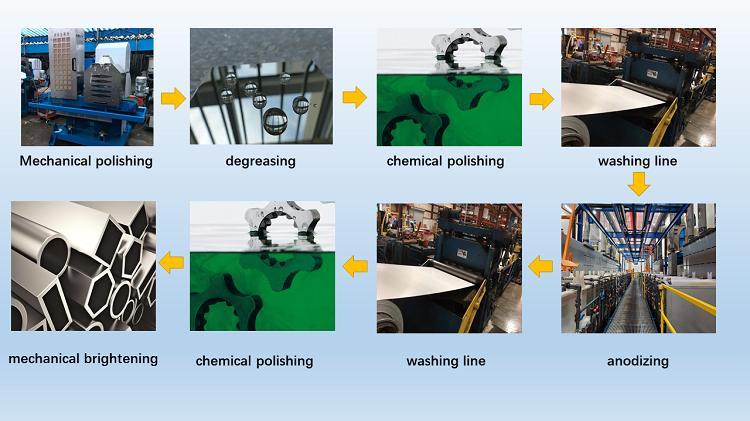
この材料の既存の製造記述には、研磨、洗浄、陽極酸化、封止をカバーする 9 つの段階が含まれています。実際のプロセスパラメータは、表面グレード、合金の状態、陽極酸化の要件に応じて調整されます。

| ステップ | 既存のプロセスシーケンス |
| 1 | 機械研磨 |
| 2 | 脱脂 |
| 3 | 洗浄 |
| 4 | 化学研磨 |
| 5 | 洗浄 |
| 6 | 陽極酸化処理 |
| 7 | 洗浄 |
| 8 | シーリング |
| 9 | 既存のプロセスの説明に従った機械的光沢仕上げ |
陽極酸化物は封孔前は多孔質構造を含んでいます。したがって、シーリングは、陽極酸化表面を安定させ、指定された腐食性能と外観性能を達成するための重要な仕上げステップです。
カラーアルマイトミラーアルミニウムが必要な場合、色とシーリング条件は両方とも仕上がりの外観に影響するため、一緒に承認する必要があります。
シートを切断または打ち抜いて、リフレクター部品、装飾インサート、およびパネルにすることができます。鏡面に傷がつかないように、工具や作業面は清潔な状態に保つ必要があります。
合金の質、シートの厚さ、および陽極酸化表面の要件が意図した変形に適合する場合、浅いスタンピングとリフレクターの成形を評価できます。
曲げ性能は、焼き質、厚さ、内側半径、陽極皮膜の状態によって異なります。表面の亀裂や鏡の外観の損失が許容できない場合、きつい曲げは量産前にテストする必要があります。
完成部品の図面に従って、取り付け穴と開口部を作成できます。加工されたエッジの周囲のバリや表面の損傷は制御する必要があります。
1085 ミラー アルミニウムは、LED 照明器具、ダウンライト、グリル ランプ、反射板、その他の照明コンポーネントとして評価できます。照明プロジェクトでは、視覚的な明るさだけに依存するのではなく、必要な光学性能を定義する必要があります。
この材料は、互換性のあるディスプレイ反射板、照明付き広告コンポーネント、および明るく軽量な反射面が必要なバックライト構造に使用できます。
ミラーアルミニウムは、天井、壁、展示エリア、小売店の内装、装飾パネルなどに使用でき、反射光と金属鏡の外観がデザインの一部を形成します。
適切な家具用途には、装飾キャビネットの前面、家具のインサート、ディスプレイパネル、トリムコンポーネントが含まれ、選択されたシートの厚さと取り付け方法が設計要件を満たします。
1085 陽極酸化ミラー アルミニウムは、家電製品のトリム、反射インサート、フェイス パネル、および明るい金属仕上げを必要とするその他の互換性のある装飾コンポーネントとして評価できます。
反射陽極酸化アルミニウムは、鏡の外観が視覚デザインの一部である高級看板、ネームプレート、ディスプレイの背景、照明付きサイン構造に使用できます。
この材料は、安全性が重要ではない選択された装飾トリムとして検討できます。規制対象の自動車ミラー、ヘッドランプ光学システム、および安全関連の車両コンポーネントには、個別のエンジニアリング仕様と検証が必要です。

リフレクターまたは装飾部品の製造用に材料をリリースする前に、承認された購入仕様に照らして合金と焼き戻しを確認してください。
厚みと使用可能なシート幅を必要な部品寸法と比較して確認してください。現在リストされている幅は 1000、1200、1250 mm です。
機能照明または光学用途の場合は、目視検査のみで材料を承認するのではなく、合意された方法と合格基準を使用して反射率を測定します。
リフレクターの形状やミラーの外観に影響を与える可能性のある、エッジの波、中央のバックル、湾曲、および局所的な歪みを確認します。
加工前に、傷、へこみ、曇り、汚れ、研磨跡、明るさのばらつき、その他の目に見える欠陥がないか検査してください。
陽極皮膜の厚さ、色、シール性能が重要な場合は、注文仕様書に必要な値と検査方法を明記してください。
型抜きされた反射カップ、曲げパネル、またはその他の成形コンポーネントの場合は、大量生産の前に、目的の工具を使用して代表的な試作を作成します。
シートが照明反射板、ディスプレイ、装飾パネル、家具部品、家電部品、看板、またはその他の用途のいずれであるかを指定します。
すでに指定されている場合は、必要なテンパーを指定します。それ以外の場合は、必要な剛性と成形性を検討できるように、部品の形状と成形プロセスを提供します。
リストにある 0.17 ~ 1.00 mm の範囲内で厚さを選択し、仕上がり寸法と必要な公差とともに幅 1000、1200、または 1250 mm を指定します。
反射板アプリケーションの場合は、必要な全反射率、鏡面反射率、または拡散反射率、および必要な測定方法を提供します。
必要な膜厚、シーリング、または腐食性能の要件とともに、自然または着色された陽極酸化処理を記載します。
照明反射板および大型の装飾パネルには、光学歪みとパネルの外観を制御するために許容可能な平面度要件を含めます。
傷、研磨マーク、へこみ、曇り、明るさのばらつきの許容レベルを定義します。外観の高いプロジェクトには、承認された物理的参照サンプルが推奨されます。
材料の状態を下流のプロセスに対してレビューできるように、材料が切断、打ち抜き、曲げ、打ち抜き、穴あけ、または接着されるかどうかを明記します。
| 最低注文数量 | 仕様によると1トン |
| 支払い条件 | 30%のT / TデポジットとB / Lコピーに対する70%の残高、またはリストされた条件に従って一目で100%取消不能なL / C |
| 配送に関するリファレンス | L/C またはデポジットの受領後約 25 日(材料および生産要件に応じて) |
| パッキング | 適切な表面と端を保護した輸出標準の木製パレット梱包 |
| おすすめのお問い合わせ情報 | 用途、質、厚さ、幅と長さ、反射率の要件、陽極処理の要件、平坦度、表面品質、製造プロセス、数量、送り先 |
反射鏡のような表面と陽極酸化皮膜を備えた高純度AA1085アルミニウム板です。照明、ディスプレイ、装飾用途に使用できます。
AA1085 は、反射外観と表面の清浄さが重要な制御された鏡面仕上げに適した基板を提供する高純度アルミニウム グレードです。
現在記載されている厚さの範囲は 0.17 ~ 1.00 mm です。
現在リストされている標準幅は 1000 mm、1200 mm、1250 mm です。
このページの現在の仕様には、保証された反射率値が 1 つだけ記載されていません。照明および光学用途の場合は、注文確認のために必要な反射率と測定方法を提供してください。
いいえ。視覚的に明るい鏡面は、それ自体で全反射、正反射、または拡散反射を定義するものではありません。機能的なリフレクターのプロジェクトでは、測定可能な光学要件を使用する必要があります。
はい、互換性のある LED リフレクター パネルと照明コンポーネントを評価できます。実際の器具については、反射率、反射体の形状、成形および熱条件を指定する必要があります。
スタンピングは、適切な形状について評価できます。バルク生産前に、焼き質、板厚、成形深さ、アルマイト表面の状態を確認する必要があります。
はい、焼き戻し、厚さ、曲げ半径、および陽極皮膜の状態が必要な形状と互換性がある場合に可能です。きつい曲げは量産前に試用する必要があります。
平面度は、視覚的なミラーの品質と反射光の方向の両方に影響します。歪み、エッジの波、中央のバックルにより、リフレクターの性能が変化する可能性があります。
保護フィルムは、切断、スタンピング、輸送、設置の際に鏡面に傷が付かないようにする必要がある場合に役立ちます。皮膜の適合性は、仕上げられた陽極酸化表面で確認する必要があります。
陽極酸化物はアルミニウム表面から形成され、別個の塗膜として塗布されるのではなく、基材と一体化します。ひどい磨耗や機械的損傷は、仕上げ面に損傷を与える可能性があります。
陽極酸化により耐食性は向上しますが、実際の性能は依然として膜の品質、シーリング、環境、エッジ、洗浄剤、および暴露条件に依存します。
必要な外観と生産プロセスに応じて、カスタマイズされたアルマイト色の議論が可能です。色とミラー効果の承認には、物理サンプルをお勧めします。
現在の製品情報には、仕様に従って最小注文数量が 1 トンと記載されています。
既存の商品情報にはL/Cまたはデポジットの受領後約25日が記載されています。実際のリードタイムは、材料の状態、陽極酸化処理、寸法、数量によって異なります。
用途、焼戻し(既知の場合)、厚さ、幅と長さ、反射率の要件と試験方法、陽極酸化の要件、平坦度、表面品質、製造プロセス、保護フィルムの要件、数量と送り先をお知らせください。
製品
お問い合わせ