Durchgang 1085 anodiséierter Aluminiumplack
DINGANG
7606125000
| Disponibilitéit: | |
|---|---|
| Quantitéit: | |
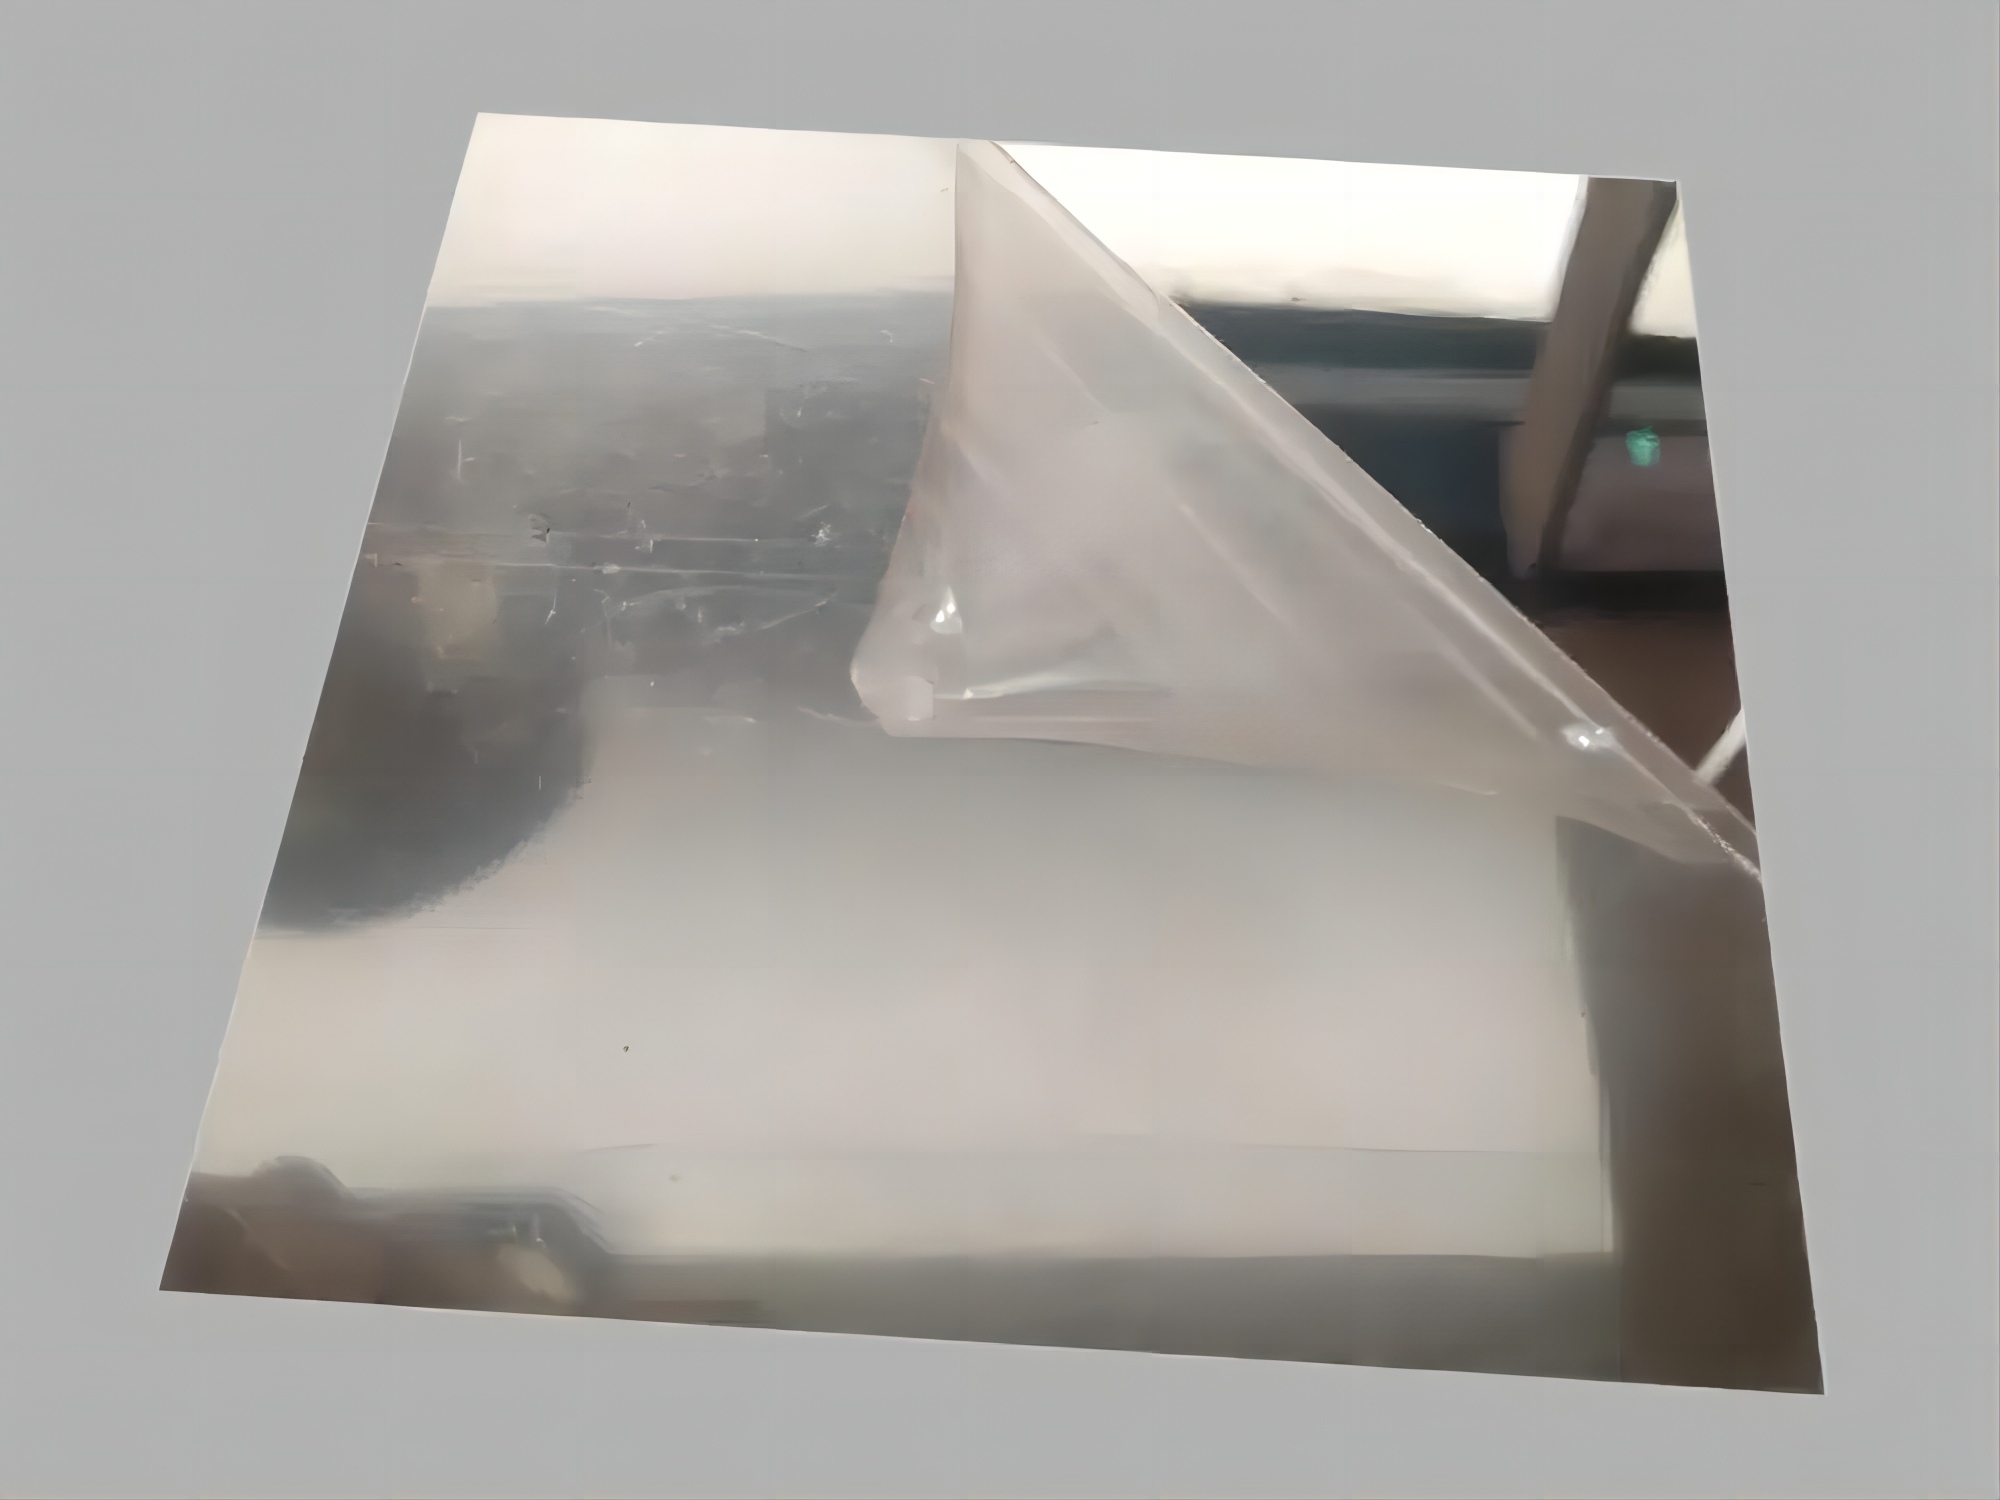
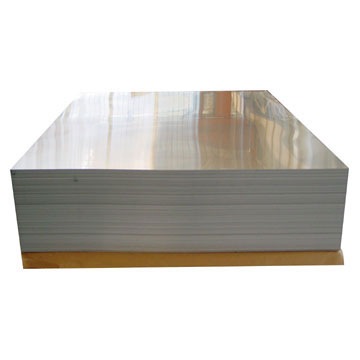
1085 anodiséiert Spigel Aluminiumplack ass e reflektivt Aluminiummaterial fir Beliichtungsreflektoren, dekorativ Paneele, Displaykomponenten, Apparater an aner Uwendungen déi eng helle metallesch Uewerfläch erfuerderen kombinéiert mat der Haltbarkeet vun engem anodiséierte Finish.
D'Spigel Uewerfläch gëtt virum oder als Deel vum Veraarbechtungsprozess virbereet, an d'Anodiséierung konvertéiert dann d'Aluminiumfläch an eng integral Aluminiumoxidschicht. Am Géigesaz zu engem gemoolten Topcoat gëtt d'anodic Schicht aus dem Aluminiumsubstrat selwer geformt a kann duerno versiegelt oder faarweg ginn.
AA1085 ass déi primär Materialpositionéierung fir dëst Produkt, während AA1060 an AA3003 och als verfügbar Optiounen opgelëscht sinn. Material kann an Dicke vun 0,17 bis 1,00 mm a Standard Breet vun 1000, 1200 an 1250 mm geliwwert ginn.
| Produit | Anodiséierte Spigel Aluminiumplack |
| Primär Legierung | AA1085 |
| Aner opgezielt Alliagen | AA 1060, AA 3003 |
| Dicke | 0,17-1,00 mm |
| Standard Breet | 1000 mm, 1200 mm, 1250 mm |
| Uewerfläch | Spigelfinish Aluminium mat anodiséierter Uewerflächbehandlung |
| Faarf | Natierlech Spigelfinish a personaliséiert anodiséierte Faarwen ënnerleien dem Prozess a Probe Bestätegung |
| Opgezielt Tensile Strength Referenz | 130 MPa no den existente Produktdaten; genee mechanesch Eegeschafte muss fir déi ausgewielt durchgang an temperament bestätegt ginn |
| Listed Yield Strength Reference | 115 MPa no den existente Produktdaten; genee mechanesch Eegeschafte muss fir déi ausgewielt durchgang an temperament bestätegt ginn |
| Reflexioun | Fir spezifizéiert a bestätegt no Spigelgrad, Miessmethod an Endverbrauchfuerderung |
| Anodesch Filmdicke | No der erfuerderter Uewerfläch Haltbarkeet, Faarf an Uwendung ausgemaach ze ginn |
| Temperament | Fir ze bestätegt no Legierung, erfuerderlech Steifheet a Formungsprozess |
| Verpakung | Export-Standard hëlzent Paletten no Liwwerung Ufuerderunge |
| Minimum Bestellung Quantitéit | 1 Metresch Ton no Spezifizéierung |
| Bezuelungsbedéngungen | 30% T/T Depot mat 70% Gläichgewiicht géint d'B/L Kopie, oder 100% irrevocable L/C op Siicht no den opgezielte Begrëffer |
| Liwwerung Referenz | Ongeféier 25 Deeg no der Empfang vum L / C oder Depot, ënnerleien der definitiver Spezifizéierung a Produktiounsplang |

Spigelaluminium gëtt produzéiert fir eng hell, héichreflektiv metallesch Uewerfläch ze kreéieren. Uewerflächepräparatioun, Legierungsreinheet, Rollqualitéit, Polieren a spéider Veraarbechtung all beaflossen dat definitiv visuellt an optesch Resultat.
Anodiséierung ass en elektrochemesche Konversiounsprozess. D'Aluminiumfläch gëtt an Aluminiumoxid ëmgewandelt anstatt einfach mat engem separaten Lackfilm bedeckt. Dëst anodescht Oxid gëtt Deel vun der Aluminiumfläch a kann dann versiegelt oder faarweg ginn.
Eng richteg spezifizéiert anodiséiert Uewerfläch bitt eng erhéicht Resistenz géint Korrosioun an Uewerflächeverschleiung am Verglach mat onbehandelt Aluminium. Tatsächlech Leeschtung hänkt vun anodesche Filmdicke, Dichtungsqualitéit, Legierung, Ëmfeld an Ëmganksbedingungen of.
Déi porös anodesch Schicht kann virum Versiegelung faarweg ginn. Natierlech Sëlwer Spigelfinishen an dekorativ anodiséierte Faarwen kënnen dofir diskutéiert ginn no der erfuerderter Erscheinung an dem Endverbrauchsëmfeld.
AA1085 gëtt allgemeng fir Spigelfinish Aluminium ausgewielt wou Keefer eng propper reflektiv Uewerfläch prioritären. En héije Puritéit Aluminiumsubstrat bitt allgemeng eng méi gëeegent Startfläch fir kontrolléiert Spigelveraarbechtung wéi Legierungen, déi haaptsächlech fir méi héich mechanesch Kraaft ausgewielt ginn.
Fir Beliichtung a Reflektorapplikatiounen, sollt AA1085 dofir als éischt bewäert ginn wann optesch Erscheinung eng grouss Fuerderung ass. D'Finale Leeschtung sollt nach ëmmer duerch gemoossene Reflexioun bestätegt ginn anstatt Legierungsbezeechnung eleng.
AA1060 ka fir gëeegent reflektiv an dekorativ Uwendungen ugesi ginn, wou gutt Uewerflächqualitéit, Formbarkeet a kommerziell Disponibilitéit wichteg sinn. Reflektive Leeschtung soll op der guttgeheescht Produktioun Prouf bestätegt ginn.
AA3003 bitt méi héich Kraaft wéi kommerziell pure Aluminiumqualitéiten a ka fir dekorativ Paneele oder fabrizéierte Komponenten bewäert ginn, wou mechanesch Steifheet méi wichteg ass. Seng Uewerfläch Erscheinung a gemooss Reflexioun soll separat guttgeheescht ginn.
Diskutéieren 1085, 1060 oder 3003 Material
E Spigel Erscheinung eleng definéiert net optesch Leeschtung. Zwee Blieder kënne béid hell op d'Ae kucken wärend verschidde gemoossene Reflexiounseigenschaften produzéieren.
Fir LED Beliichtung, Luuchten, Display-Beleuchtung oder aner optesch Uwendungen, sollt de Keefer déi erfuerderlech Reflexioun zesumme mat der Testmethod spezifizéieren an ob total, spekulär oder diffus Reflexioun wichteg ass.
| Optesch Ufuerderung | Firwat Et Matters |
| Total Reflexioun | Gëtt un d'Gesamtbetrag vun infallend Liicht un, dat vun der Uewerfläch reflektéiert gëtt |
| Spekularesch Reflexioun | Wichteg wou d'Liicht an enger kontrolléierter spigelähnlecher Richtung reflektéiert muss ginn |
| Diffus Reflexioun | Relevant wou e méi mëllt oder méi verdeelt reflektéiert Liichtmuster erfuerderlech ass |
| Miessmethod | Sollt ausgemaach ginn sou datt de Fournisseur a Keefer Wäerter vergläichen, déi ënner de selwechte Konditioune gemooss ginn |
| Produktioun Prouf | Erlaabt visuell Erscheinung a gemoossene optesch Leeschtung virun der Masseproduktioun guttgeheescht ze ginn |
| Material Typ | Haaptcharakteristik | Typesch Auswiel Basis |
| Poléiert / Spigel Aluminium | Hell reflektiv Uewerfläch produzéiert duerch Walzen, Polieren oder aner Spigelveraarbechtungsprozesser | Dekorativ Erscheinung an allgemeng reflektiv Uwendungen |
| Anodiséierte Spigel Aluminium | Spigeloberfläche kombinéiert mat enger integraler anodescher Oxidschicht | Reflexiv Erscheinung plus verbessert Uewerfläch Haltbarkeet a Korrosiounsbeständegkeet |
| Héichreflektiv optesch Aluminium | Ingenieur Uewerfläch System mat kontrolléiert haten optesch Leeschtung | Uwendungen déi eng spezifizéiert gemooss Reflexioun erfuerderen anstatt e Spigel Erscheinung eleng |
| Faarweg anodiséierte Spigel | Reflektéiert metallesch Erscheinung kombinéiert mat anodiséierter Faarf | Dekorativ Interieur, Affichage, Miwwelen an Ausgesinn-Undriff Komponenten |
De existente Prozessfloss fir dëst Produkt enthält Uewerflächepräparatioun, Polieren, Anodiséierung, Wäschen a Versiegelung. Tatsächlech Produktiounsparameter kënne variéieren jee no Legierung, Spigelgrad, Anodfilmfuerderung a Faarf.

| Schrëtt | Bestehend Prozess Referenz |
| 1 | Mechanesch poléieren |
| 2 | Offetten |
| 3 | Wäschen |
| 4 | Chemesch poléieren |
| 5 | Wäschen |
| 6 | Anodiséieren |
| 7 | Wäschen |
| 8 | Versiegelung |
| 9 | Finale mechanesch Hellegkeet no der bestehend Prozessbeschreiwung |
Déi anodesch Oxidschicht ass porös virum Versiegelung. Dichtung mécht d'Porestruktur zou oder stabiliséiert an ass e wichtege Bestanddeel fir déi erfuerderlech Korrosiounsbeständegkeet a laangfristeg Uewerflächleistung z'erreechen.
Fir faarweg anodiséiert Spigelplack gëtt d'Faarwen normalerweis virum Versiegelung stattfonnt. Keefer, déi kontrolléiert Faarf Erscheinung erfuerderen, solle souwuel d'Faarf wéi och de Spigeleffekt op enger kierperlecher Produktiounsprobe approuvéieren.
Flaachheet beaflosst direkt d'visuell Qualitéit vun enger Spigelfläch an d'Richtung vum reflektéierte Liicht. Keefer, déi d'Material an der Beliichtung, Affichage oder grouss dekorative Brieder benotzen, sollten eng akzeptabel Flaachheet spezifizéieren anstatt nëmmen op Dicke a Breet ze vertrauen.
Kleng Kratzer, Zänn an Drockmarken kënnen op engem Spigelfinish héich sichtbar sinn. Uewerfläch Akzeptanz Critèren a Schutzmoossnamen Ëmgank sollen dofir ausgemaach ginn virun Liwwerung.
Siichtbar Differenzen am Polieren, Glanz oder Anodiséierung kënnen onkonsequent Reflexioun iwwer ugrenzend Deeler erstellen. Fir héich-Erscheinung Projeten, Produktioun vill soll mat engem guttgeheescht Referenz Prouf verglach ginn.
Ueleg, Fangerofdréck, Reschter an abrasiv Kontaminatioun sollten während der Veraarbechtung an der Installatioun vermeit ginn. Reinigungsmethoden musse mat der anodiséierter Uewerfläch kompatibel sinn.
Spigelaluminiumflächen erfuerderen virsiichteg Handhabung well kosmetesch Mängel méi sichtbar sinn wéi op matte oder gemooltem Material. Wou Schutzfilm erfuerderlech ass, soll d'Filmspezifikatioun no de spéideren Ausschneiden, Stampingen, Biegen, Lagerung an Installatiounsbedingunge ausgemaach ginn.
D'Placke sollen an engem propperen, dréchenen Ëmfeld gespäichert ginn a vun abrasive Partikelen getrennt ginn. D'Bedreiwer sollten vermeiden eng Spigelfläch iwwer eng aner ze zéien wärend der Handhabung.
Anodiséiert Spigelaluminiumplack kann a Reflektorplacke, dekorative Brieder an aner Komponenten geschnidden ginn. Tooling an Aarbechtsfläche solle propper gehal ginn fir de Spigelgesicht ze kraazzen.
Forming Leeschtung hänkt vun durchgang, temperament, deck, béien Radius an anodic-film Zoustand. Fir Reflektoren oder dekorative Komponenten mat wesentlecher Verformung, soll de proposéierten Deel virum Bulkproduktioun gepréift ginn.
Enk Béie kann héich Belaaschtung souwuel op den Aluminiumsubstrat wéi och op anodiséierter Uewerfläch setzen. Keefer sollen den erfuerderleche Béiwénkel a banneschten Radius ubidden, sou datt eng passend Legierung an Temperament iwwerpréift kënne ginn.
Wou d'Blat mat engem anere Substrat gebonnen gëtt, soll d'Klebstoffkompatibilitéit géint déi aktuell anodiséiert oder ëmgedréint Uewerfläch virun der Masseproduktioun getest ginn.
Anodiséiert Spigel Aluminium kann fir LED Luuchten, Reflektorplacke, Downlights, Displaybeleuchtung an aner Beliichtungskomponenten bewäert ginn. Déi erfuerderlech Gesamt- oder Spekularreflexioun sollt an der Kafspezifikatioun uginn.
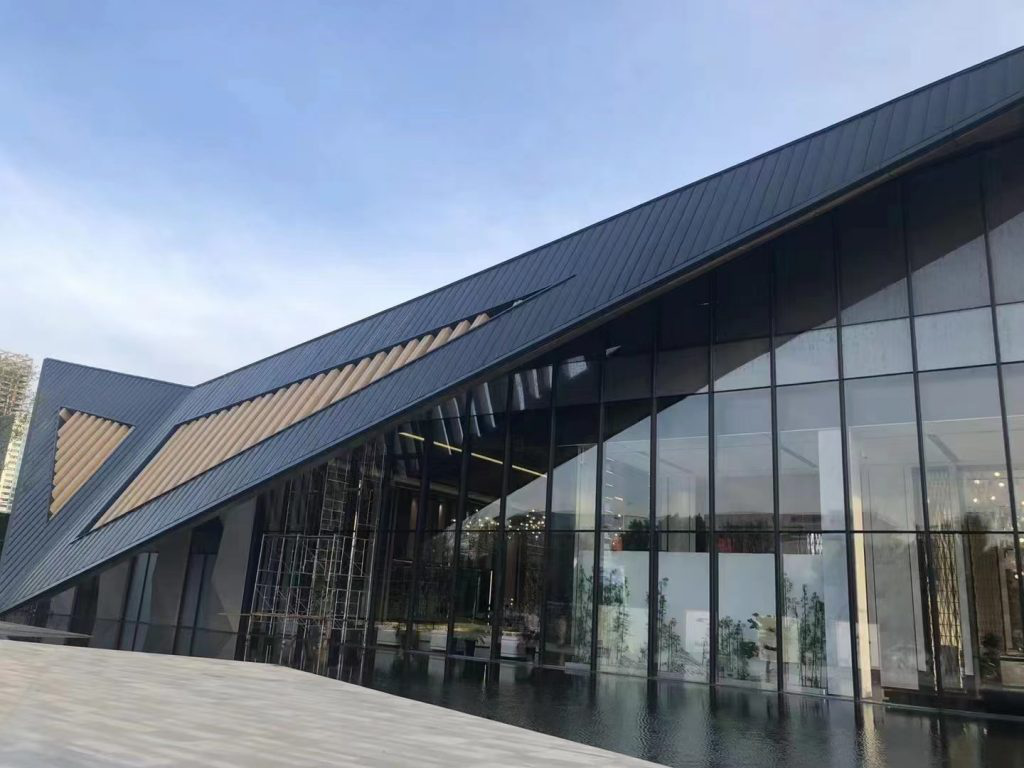
Spigelaluminium kann fir dekorativ Wandplacke, Plafongen, Feature Panelen, Displayberäicher an aner architektonesch Komponenten benotzt ginn, wou e liicht reflektiv metallescht Erscheinungsbild erfuerderlech ass.
Reflektéiert anodiséiert Aluminium kann fir gëeegent Schrankdieren, Miwwelinserts, Displaymiwwelen an dekorative Flächen benotzt ginn, wou d'gewielt Dicke an d'Montagesystem den Designfuerderunge entspriechen.
D'Material kann fir dekorativen Apparat Paneele considéréiert ginn, bezels a reflektiv Komponente wou e metallesche Spigel Finish an anodized Uewerfläch néideg sinn.
Spigel Aluminium kann an Affichagehannergrënn, beliichte Schëlder, Retail Ariichtungen a Markendekoratiounsplacke benotzt ginn, wou reflektéiert Liicht oder e Premium metallescht Erscheinungsbild Deel vum Design ass.
Anodiséierte Spigelaluminium kann fir ausgewielte net-sécherheetskritesch dekorativen Trimm- an Erscheinungskomponenten evaluéiert ginn. Optesch hënneschter Vue Spigelen an aner reglementéiert Gefier Komponente verlaangen getrennt guttgeheescht Spezifikatioune a sollen net mat dekorativen Spigel Blat ouni Ingenieur Validatioun ersat ginn.

Bestätegt d'Legierung an d'Temperatur virum Ausschneiden oder Formen. Déi selwecht Dicke kann sech anescht behuelen ofhängeg vum ausgewielten Materialbedingung.
Vergewëssert d'Blatdicke an d'brauchbar Breet géint déi guttgeheescht Spezifizéierung. Aktuell opgezielt Breeten sinn 1000, 1200 an 1250 mm.
Fir Beliichtung an optesch Uwendungen, kontrolléiert a moosst d'Reflexioun no der ausgemaacher Testmethod anstatt d'Material nëmmen duerch visuell Hellegkeet z'approuvéieren.
Kontrolléiert fir Kratzer, Polierlinnen, Zänn, Flecken, Niwwel, Faarfvariatioun a lokaliséierter Uewerflächefehler, déi dekorativ oder optesch Leeschtung beaflosse kënnen.
Wou d'Anod-Filmdicke, d'Versiegelungsleistung oder d'Faarf kritesch ass, enthält den erfuerderleche Wäert an d'Inspektiounsmethod an der guttgeheescht Akafsspezifikatioun.
Fir gestempelt Reflektoren, gebéit dekorativ Brieder oder aner geformte Komponenten, produzéiere e representativen Test mat dem virgesinnen Tooling ier Dir d'Massproduktioun guttgeheescht.
Ufro Material fir e Reflektor Prozess
Gitt fest, ob d'Material fir e Beliichtungsreflektor, dekorative Mauer, Plafong, Miwwelpanel, Apparatkomponent, Display oder eng aner Applikatioun benotzt gëtt.
AA1085 ass déi primär Wiel fir dëst Produkt. AA1060 an AA3003 sinn och opgezielt a kënne bewäert ginn, wou Formung, mechanesch Kraaft, Uewerflächenausgesinn oder kommerziell Ufuerderungen ënnerscheeden.
Gitt déi erfuerderlech Temperament wann et scho spezifizéiert ass, oder liwwert de fäerdege Komponent a Formungsprozess sou datt déi erfuerderlech Steifheet a Formbarkeet iwwerpréift kënne ginn.
Déi opgezielt Dickeberäich ass 0,17-1,00 mm an déi opgezielt Standardbreeten sinn 1000, 1200 an 1250 mm. Gitt fäerdeg Dimensiounen an Dimensiounstoleranzen fir endgülteg Bestätegung.
Fir funktionell Reflektoren, spezifizéiert déi erfuerderlech Gesamt-, Spekular- oder diffus Reflexioun an déi applicabel Miessmethod. Vertrau net nëmmen op d'Beschreiwung 'Spigelfinish.'
Spezifizéiert natierleche Spigel oder déi erfuerderlech anodiséiert Faarf zesumme mat all anodesche Film, Dichtungs- oder Uewerflächehaltbarkeetsfuerderung.
Staat akzeptabel Limite fir Kratzer, Dents, Polierlinnen, Haze, Faarfvariatioun an aner siichtbar Mängel, besonnesch fir Beliichtung an héich-Ausgesin dekorativ Uwendungen.
Gitt de virgesinnen Ausschneiden, Stampingen, Biegen, Bueren oder Bindungsprozess sou datt déi gewielte Legierung, Temperament an anodiséierter Finish géint déi erfuerderlech Fabrikatioun iwwerpréift kënne ginn.
| Minimum Bestellung Quantitéit | 1 Metresch Ton no Spezifizéierung |
| Bezuelen | 30% T/T Depot mat 70% Gläichgewiicht géint d'B/L Kopie, oder 100% irrevocable L/C op Siicht no den opgezielte Begrëffer |
| Liwwerung Referenz | Ongeféier 25 Deeg no der Empfang vum L / C oder Depot, ënnerleien der definitiver Produktiounsspezifikatioun |
| Verpakung | Export-Standard hëlzent Paletten mat Uewerfläch a Rand Schutz no Liwwerung Ufuerderunge |
| Recommandéiert Enquêtekommissioun Informatiounen | Uwendung, Legierung, Temperament, Dicke, Breet a Längt, Reflexiounsfuerderung, Anodiséierungsfuerderung, Faarf, Surface Akzeptanz, Fabrikatiounsprozess, Quantitéit an Destinatioun |
Et ass Aluminium mat enger reflektéierter Spigel-ähnlecher Uewerfläch gefollegt vun Anodiséierung, déi d'Uewerfläch an eng integral Aluminiumoxidschicht konvertéiert fir d'Uewerflächehaltbarkeet a Korrosiounsbeständegkeet ze verbesseren.
AA1085 ass eng héich Rengheet Aluminiumsgrad allgemeng ausgewielt fir Spigelveraarbechtung wou propper Uewerflächqualitéit a reflektiv Leeschtung wichteg sinn. Finale optesch Leeschtung sollt nach ëmmer duerch Messung bestätegt ginn.
Déi aktuell Produktspezifikatioun enthält och AA1060 an AA3003. Hir Gëeegentheet hänkt vun der erfuerderlecher Reflexivitéit, der Form, der Kraaft an der fäerdeger Erscheinung of.
Déi aktuell opgezielt Dickebereich ass 0,17-1,00 mm.
Déi aktuell opgezielt Standardbreet sinn 1000 mm, 1200 mm an 1250 mm.
Déi bestehend Spezifizéierung fir dëst Produkt seet keen eenzege garantéierte Reflexiounswäert. Keefer, déi optesch Leeschtung erfuerderen, sollten déi erfuerderlech Reflexioun an Testmethod fir Bestätegung spezifizéieren ier Dir bestellt.
Nee, eng visuell helle Spigelfinish definéiert net eleng total, spekulär oder diffus Reflexioun. Funktionell Reflektorapplikatioune solle gemoossene optesch Wäerter benotzen.
Jo, et kann evaluéiert ginn fir kompatibel LED- a Beliichtungsreflektorkomponenten. Déi erfuerderlech Reflexioun, Uewerflächegeometrie, Formungsprozess an thermesch Ëmfeld solle virum Materialgenehmegung spezifizéiert ginn.
Et kann gebéit ginn wann d'Legierung, d'Temperatur, d'Dicke, de Béi Radius an d'anodiséiert Uewerfläch mat der erfuerderter Geometrie kompatibel sinn. Dicht Béi solle virum Masseproduktioun gepréift ginn.
Stamping kann fir gëeegent Reflektorgeometrie bewäert ginn. Keefer solle bildend Déift ubidden, Deel Zeechnen an Temperament Ufuerderunge sou datt d'Material virun der Produktioun iwwerpréift ka ginn.
Personnaliséiert Faarwen kënnen diskutéiert ginn no dem Anodiséierungsprozess a genehmegt kierperlecht Probe. Faarf, Spigeleffekt a Versiegelungsfuerderung sollten zesumme guttgeheescht ginn.
Den anodesche Oxid gëtt aus der Aluminiumoberfläch geformt an ass integral mam Substrat anstatt als separat Lackfilm applizéiert ze ginn. Uewerflächeschued ass ëmmer nach méiglech duerch schwéier Abrasioun, Impakt oder onpassend Veraarbechtung.
Anodiséieren verbessert d'Korrosiounsbeständegkeet, awer d'Performance hänkt nach ëmmer vun der Anodfilmqualitéit, Dichtung, Ëmfeld, Botzenchemikalien, Kanten a laangfristeg Belaaschtungsbedéngungen of.
Bestätegt Legierung, Temperament, Dicke, Reflexiounstyp a Wäert, Testmethod, Flaachheet, Uewerflächdefektkriterien, Anodiséierungsfuerderung, Formungsprozess a Schutzfilmfuerderung.
Déi aktuell Produktinformatioun listet eng Mindestbestellungsquantitéit vun 1 Metresch Tonn no Spezifizéierung.
Déi existent Produktinformatioun listet ongeféier 25 Deeg no der Empfang vum L / C oder Depot. Tatsächlech Leadzäit hänkt vun der Legierung, Dimensiounen, Anodiséierung, Faarf a Quantitéit of.
Gitt w.e.g. Uwendung, Legierung an Temperament wann bekannt, Dicke, Breet a Längt, erfuerderlech Reflexiouns- a Miessmethod, Anodfilmfuerderung, Faarf, Fabrikatiounsprozess, Uewerflächqualitéitfuerderung, Quantitéit an Destinatioun.
Produkter
Applikatioun
Quick Linken
Kontaktéiert eis