Eloxiertes Aluminiumblech der Legierung 1085
DINGANG
7606125000
| Verfügbarkeit: | |
|---|---|
| Menge: | |
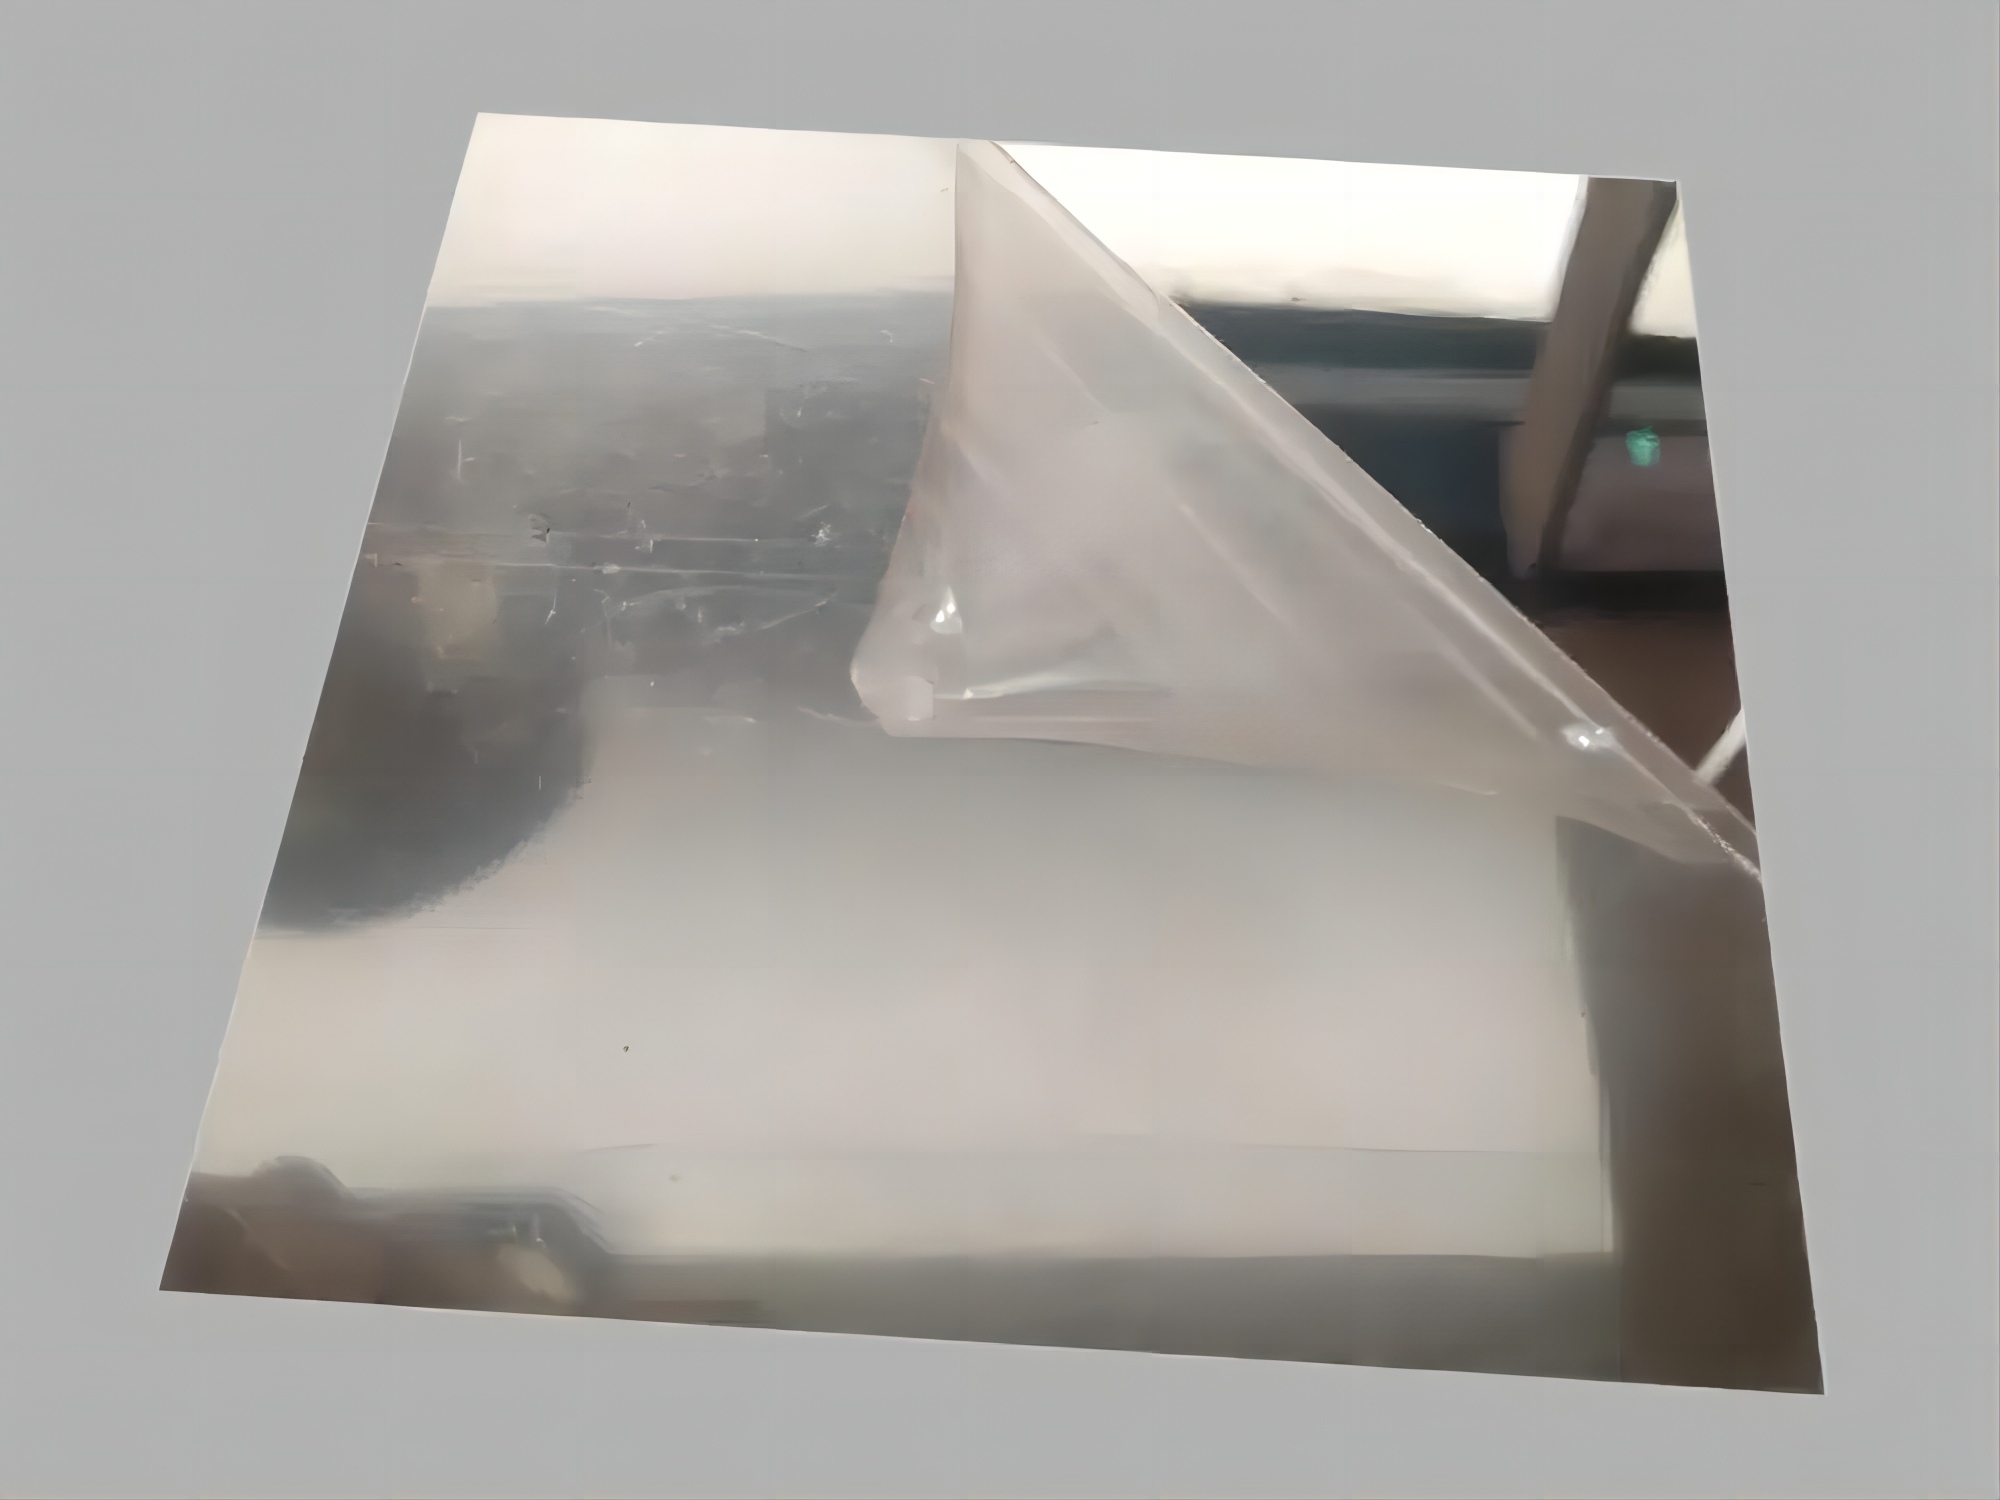
1085 eloxiertes Spiegelaluminiumblech ist ein reflektierendes Aluminiummaterial für Beleuchtungsreflektoren, Dekorplatten, Displaykomponenten, Geräte und andere Anwendungen, die eine helle metallische Oberfläche kombiniert mit der Haltbarkeit einer eloxierten Oberfläche erfordern.
Die Spiegeloberfläche wird vor oder im Rahmen des Endbearbeitungsprozesses vorbereitet und durch Eloxieren wird die Aluminiumoberfläche anschließend in eine integrale Aluminiumoxidschicht umgewandelt. Im Gegensatz zu einer lackierten Deckschicht wird die Anodenschicht aus dem Aluminiumsubstrat selbst gebildet und kann anschließend versiegelt oder eingefärbt werden.
AA1085 ist die primäre Materialpositionierung für dieses Produkt, während AA1060 und AA3003 ebenfalls als verfügbare Optionen aufgeführt sind. Das Material ist in den Stärken 0,17 bis 1,00 mm und den Standardbreiten 1000, 1200 und 1250 mm lieferbar.
Fordern Sie den Preis für eloxiertes Spiegelaluminium an
| Produkt | Eloxiertes, verspiegeltes Aluminiumblech |
| Primärlegierung | AA1085 |
| Andere aufgeführte Legierungen | AA1060, AA3003 |
| Dicke | 0,17–1,00 mm |
| Standardbreiten | 1000 mm, 1200 mm, 1250 mm |
| Oberfläche | Hochglanzpoliertes Aluminium mit eloxierter Oberflächenbehandlung |
| Farbe | Natürliches Hochglanzfinish und maßgeschneiderte Eloxalfarben vorbehaltlich der Prozess- und Musterbestätigung |
| Gelistete Zugfestigkeitsreferenz | 130 MPa gemäß den vorliegenden Produktdaten; Für die ausgewählte Legierung und Härte müssen genaue mechanische Eigenschaften bestätigt werden |
| Gelistete Referenz zur Streckgrenze | 115 MPa gemäß den vorliegenden Produktdaten; Für die ausgewählte Legierung und Härte müssen genaue mechanische Eigenschaften bestätigt werden |
| Reflexion | Muss entsprechend der Spiegelgüte, der Messmethode und den Endverwendungsanforderungen spezifiziert und bestätigt werden |
| Anodische Filmdicke | Je nach gewünschter Oberflächenhaltbarkeit, Farbe und Anwendung abzustimmen |
| Temperament | Je nach Legierung, erforderlicher Steifigkeit und Umformverfahren zu bestätigen |
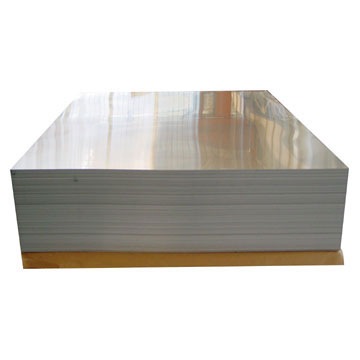
| Verpackung | Exportstandard-Holzpaletten entsprechend den Versandanforderungen |
| Mindestbestellmenge | 1 Tonne gemäß Spezifikation |
| Zahlungsbedingungen | 30 % T/T-Anzahlung mit 70 % Restbetrag gegenüber der B/L-Kopie oder 100 % unwiderrufliches Akkreditiv bei Sicht gemäß den aufgeführten Bedingungen |
| Lieferreferenz | Ungefähr 25 Tage nach Erhalt des Akkreditivs oder der Anzahlung, vorbehaltlich der endgültigen Spezifikation und des Produktionsplans |

Spiegelaluminium wird hergestellt, um eine helle, stark reflektierende metallische Oberfläche zu erzeugen. Oberflächenvorbereitung, Legierungsreinheit, Walzqualität, Polieren und anschließende Veredelung beeinflussen das endgültige optische und optische Ergebnis.
Beim Eloxieren handelt es sich um einen elektrochemischen Umwandlungsprozess. Die Aluminiumoberfläche wird in Aluminiumoxid umgewandelt und nicht einfach mit einem separaten Lackfilm überzogen. Dieses anodische Oxid wird Teil der Aluminiumoberfläche und kann dann versiegelt oder eingefärbt werden.
Eine ordnungsgemäß spezifizierte eloxierte Oberfläche bietet im Vergleich zu unbehandeltem Aluminium eine erhöhte Beständigkeit gegen Korrosion und Oberflächenverschleiß. Die tatsächliche Leistung hängt von der Dicke des anodischen Films, der Versiegelungsqualität, der Legierung, der Umgebung und den Handhabungsbedingungen ab.
Die poröse Anodenschicht kann vor dem Versiegeln eingefärbt werden. Natürliche Silberspiegeloberflächen und dekorative Eloxalfarben können daher je nach gewünschtem Erscheinungsbild und Endanwendungsumgebung besprochen werden.
AA1085 wird häufig für hochglanzpoliertes Aluminium verwendet, bei dem Käufer Wert auf eine saubere, reflektierende Oberfläche legen. Ein Substrat aus hochreinem Aluminium bietet im Allgemeinen eine geeignetere Ausgangsoberfläche für eine kontrollierte Hochglanzbearbeitung als Legierungen, die in erster Linie wegen höherer mechanischer Festigkeit ausgewählt werden.
Für Beleuchtungs- und Reflektoranwendungen sollte AA1085 daher zuerst bewertet werden, wenn das optische Erscheinungsbild eine wichtige Anforderung ist. Die endgültige Leistung sollte immer noch durch das gemessene Reflexionsvermögen und nicht allein durch die Legierungsbezeichnung bestätigt werden.
AA1060 kann für geeignete reflektierende und dekorative Anwendungen in Betracht gezogen werden, bei denen eine gute Oberflächenqualität, Formbarkeit und kommerzielle Verfügbarkeit wichtig sind. Die reflektierende Leistung sollte anhand des genehmigten Produktionsmusters bestätigt werden.
AA3003 bietet eine höhere Festigkeit als kommerziell reine Aluminiumsorten und kann für dekorative Paneele oder gefertigte Komponenten bewertet werden, bei denen mechanische Steifigkeit wichtiger ist. Das Aussehen der Oberfläche und der gemessene Reflexionsgrad sollten separat genehmigt werden.
Besprechen Sie das Material 1085, 1060 oder 3003
Ein Spiegelbild allein definiert nicht die optische Leistung. Zwei Blätter können für das Auge hell aussehen und gleichzeitig unterschiedliche gemessene Reflexionseigenschaften erzeugen.
Für LED-Beleuchtungen, Leuchten, Display-Hintergrundbeleuchtungen oder andere optische Anwendungen sollte der Käufer den erforderlichen Reflexionsgrad zusammen mit der Prüfmethode angeben und angeben, ob Gesamt-, Spiegel- oder diffuse Reflexion wichtig ist.
| Optische Anforderung | Warum es wichtig ist |
| Gesamtreflexion | Gibt die Gesamtmenge des einfallenden Lichts an, das von der Oberfläche reflektiert wird |
| Spiegelreflexion | Wichtig, wenn Licht in eine kontrollierte, spiegelähnliche Richtung reflektiert werden muss |
| Diffuse Reflexion | Relevant, wenn ein weicheres oder stärker verteiltes Muster des reflektierten Lichts erforderlich ist |
| Messmethode | Es sollte vereinbart werden, dass Lieferant und Käufer Werte vergleichen, die unter denselben Bedingungen gemessen wurden |
| Produktionsmuster | Ermöglicht die Genehmigung des visuellen Erscheinungsbilds und der gemessenen optischen Leistung vor der Massenproduktion |
| Materialtyp | Hauptmerkmal | Typische Auswahlbasis |
| Poliertes/spiegelndes Aluminium | Helle, reflektierende Oberfläche, die durch Walzen, Polieren oder andere Hochglanzveredelungsverfahren hergestellt wird | Dekoratives Erscheinungsbild und allgemeine reflektierende Anwendungen |
| Eloxiertes Spiegelaluminium | Spiegeloberfläche kombiniert mit einer integrierten anodischen Oxidschicht | Reflektierendes Erscheinungsbild sowie verbesserte Oberflächenhaltbarkeit und Korrosionsbeständigkeit |
| Hochreflektierendes optisches Aluminium | Entwickeltes Oberflächensystem mit kontrollierter optischer Leistung | Anwendungen, die ein spezifiziertes gemessenes Reflexionsvermögen und nicht nur ein Spiegelbild erfordern |
| Farbiger eloxierter Spiegel | Reflektierendes metallisches Aussehen kombiniert mit eloxierter Farbgebung | Dekorative Innenräume, Displays, Möbel und optisch ansprechende Komponenten |
Der bestehende Prozessablauf für dieses Produkt umfasst Oberflächenvorbereitung, Polieren, Eloxieren, Waschen und Versiegeln. Die tatsächlichen Produktionsparameter können je nach Legierung, Spiegelqualität, Anforderungen an den Anodenfilm und Farbe variieren.

| Schritt | Vorhandene Prozessreferenz |
| 1 | Mechanisches Polieren |
| 2 | Entfetten |
| 3 | Waschen |
| 4 | Chemisches Polieren |
| 5 | Waschen |
| 6 | Eloxieren |
| 7 | Waschen |
| 8 | Versiegelung |
| 9 | Abschließendes mechanisches Aufhellen gemäß der vorliegenden Verfahrensbeschreibung |
Die anodische Oxidschicht ist vor dem Versiegeln porös. Die Versiegelung verschließt bzw. stabilisiert die Porenstruktur und ist ein wichtiger Bestandteil zur Erzielung der erforderlichen Korrosionsbeständigkeit und langfristigen Oberflächenleistung.
Bei farbig eloxierten Spiegelplatten erfolgt das Einfärben normalerweise vor dem Versiegeln. Käufer, die eine kontrollierte Farbdarstellung benötigen, sollten sowohl die Farbe als auch den Spiegeleffekt anhand eines physischen Produktionsmusters genehmigen.
Die Ebenheit wirkt sich direkt auf die visuelle Qualität einer Spiegeloberfläche und die Richtung des reflektierten Lichts aus. Käufer, die das Material für Beleuchtungen, Displays oder große dekorative Paneele verwenden, sollten eine akzeptable Ebenheit angeben und sich nicht nur auf Dicke und Breite verlassen.
Kleinere Kratzer, Dellen und Druckstellen können auf einer Hochglanzoberfläche deutlich sichtbar sein. Daher sollten vor dem Versand Oberflächenakzeptanzkriterien und eine schonende Handhabung vereinbart werden.
Sichtbare Unterschiede beim Polieren, Glanz oder Eloxieren können zu ungleichmäßigen Reflexionen benachbarter Teile führen. Bei anspruchsvollen Projekten sollten Produktionslose mit einem genehmigten Referenzmuster verglichen werden.
Öl, Fingerabdrücke, Rückstände und abrasive Verunreinigungen sollten bei der Verarbeitung und Installation vermieden werden. Die Reinigungsmethoden müssen mit der eloxierten Oberfläche kompatibel sein.
Spiegelaluminiumoberflächen erfordern eine sorgfältige Handhabung, da kosmetische Mängel deutlicher sichtbar sind als auf matten oder blankgeschliffenen Materialien. Wenn eine Schutzfolie erforderlich ist, sollten die Folienspezifikationen entsprechend den späteren Schneid-, Stanz-, Biege-, Lager- und Installationsbedingungen vereinbart werden.
Die Platten sollten in einer sauberen, trockenen Umgebung und frei von abrasiven Partikeln gelagert werden. Bediener sollten es vermeiden, während der Handhabung eine Spiegeloberfläche über eine andere zu ziehen.
Fordern Sie Spiegeloberflächenmuster an
Eloxiertes Spiegelaluminiumblech kann in Reflektorrohlinge, Dekorplatten und andere Komponenten geschnitten werden. Werkzeuge und Arbeitsflächen sollten sauber gehalten werden, um Kratzer auf der Spiegelfläche zu vermeiden.
Die Umformleistung hängt von der Legierung, dem Härtegrad, der Dicke, dem Biegeradius und dem Zustand des anodischen Films ab. Bei Reflektoren oder dekorativen Bauteilen mit erheblicher Verformung sollte das vorgeschlagene Teil vor der Massenproduktion getestet werden.
Starkes Biegen kann sowohl das Aluminiumsubstrat als auch die eloxierte Oberfläche stark belasten. Käufer sollten den erforderlichen Biegewinkel und Innenradius angeben, damit eine geeignete Legierung und Härte geprüft werden kann.
Wenn die Platte auf ein anderes Substrat geklebt werden soll, sollte die Klebstoffverträglichkeit vor der Massenproduktion mit der tatsächlichen eloxierten Oberfläche oder der Rückseite getestet werden.
Eloxiertes Spiegelaluminium kann für LED-Leuchten, Reflektorplatten, Downlights, Displaybeleuchtung und andere Beleuchtungskomponenten bewertet werden. Der erforderliche Gesamt- oder Spiegelreflexionsgrad sollte in der Kaufspezifikation angegeben werden.
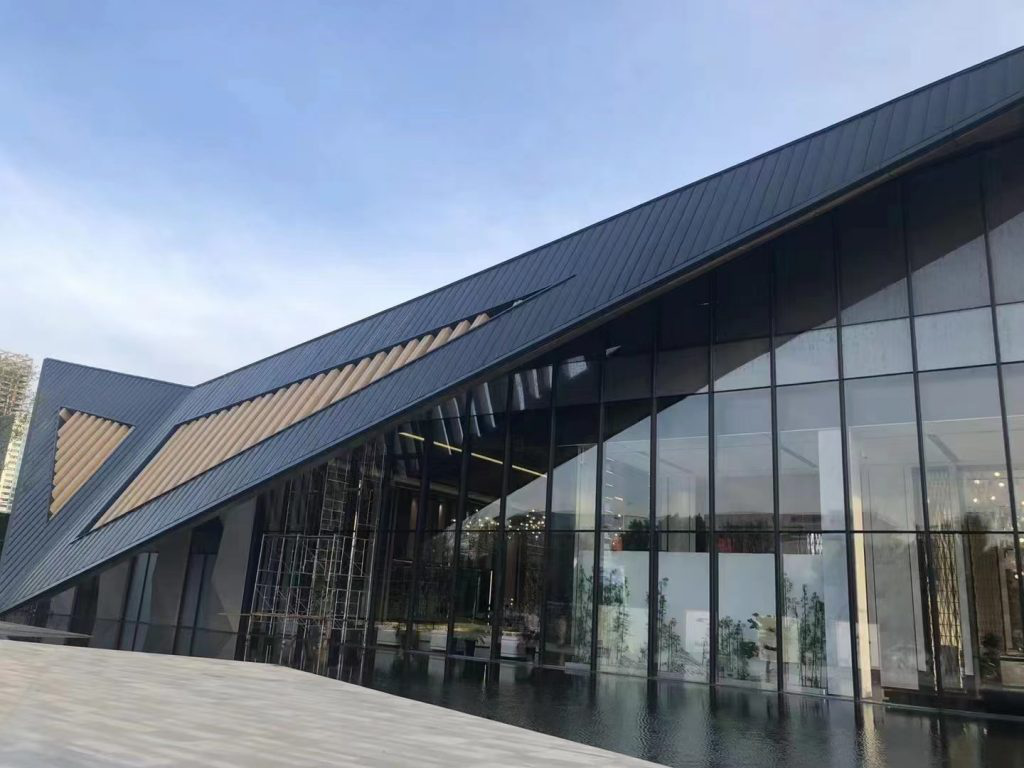
Spiegelaluminium kann für dekorative Wandpaneele, Decken, Ziertafeln, Ausstellungsbereiche und andere architektonische Komponenten verwendet werden, bei denen ein leichtes, reflektierendes metallisches Erscheinungsbild erforderlich ist.
Reflektierendes eloxiertes Aluminium kann für geeignete Schranktüren, Möbeleinsätze, Ausstellungsmöbel und dekorative Oberflächen verwendet werden, wenn die gewählte Dicke und das Montagesystem den Designanforderungen entsprechen.
Das Material kommt für dekorative Gerätepaneele, Blenden und reflektierende Komponenten in Betracht, bei denen ein metallischer Spiegelglanz und eine eloxierte Oberfläche erforderlich sind.
Spiegelaluminium kann für Displayhintergründe, beleuchtete Schilder, Einzelhandelseinrichtungen und Markendekorplatten verwendet werden, bei denen reflektiertes Licht oder ein hochwertiges metallisches Erscheinungsbild Teil des Designs sind.
Eloxiertes Spiegelaluminium kann für ausgewählte, nicht sicherheitskritische dekorative Zier- und Optikkomponenten bewertet werden. Optische Rückspiegel und andere regulierte Fahrzeugkomponenten erfordern separate genehmigte Spezifikationen und sollten nicht ohne technische Validierung durch dekorative Spiegelfolien ersetzt werden.

Bestätigen Sie Legierung und Härte, bevor Sie schneiden oder formen. Je nach gewähltem Materialzustand kann sich die gleiche Dicke unterschiedlich verhalten.
Überprüfen Sie die Blechdicke und die nutzbare Breite anhand der genehmigten Spezifikation. Die aktuell aufgeführten Breiten sind 1000, 1200 und 1250 mm.
Überprüfen und messen Sie bei Beleuchtungs- und optischen Anwendungen den Reflexionsgrad gemäß der vereinbarten Testmethode, anstatt das Material nur anhand der visuellen Helligkeit zu genehmigen.
Überprüfen Sie die Oberfläche auf Kratzer, Polierlinien, Dellen, Flecken, Trübungen, Farbabweichungen und lokale Oberflächenfehler, die die dekorative oder optische Leistung beeinträchtigen könnten.
Wenn die Dicke des anodischen Films, die Versiegelungsleistung oder die Farbe von entscheidender Bedeutung sind, nehmen Sie den erforderlichen Wert und die Prüfmethode in die genehmigte Kaufspezifikation auf.
Erstellen Sie für gestanzte Reflektoren, gebogene Dekorplatten oder andere geformte Komponenten einen repräsentativen Test mit den vorgesehenen Werkzeugen, bevor Sie die Massenproduktion genehmigen.
Fordern Sie Material für einen Reflektorversuch an
Geben Sie an, ob das Material für einen Beleuchtungsreflektor, eine dekorative Wand, eine Decke, eine Möbelplatte, eine Gerätekomponente, ein Display oder eine andere Anwendung verwendet wird.
AA1085 ist die erste Wahl für dieses Produkt. AA1060 und AA3003 sind ebenfalls aufgeführt und können bewertet werden, wenn Formung, mechanische Festigkeit, Oberflächenaussehen oder kommerzielle Anforderungen unterschiedlich sind.
Stellen Sie die erforderliche Härte bereit, sofern bereits angegeben, oder stellen Sie die fertige Komponente und den Umformprozess bereit, damit die erforderliche Steifigkeit und Formbarkeit überprüft werden kann.
Der aufgeführte Dickenbereich beträgt 0,17–1,00 mm und die aufgeführten Standardbreiten sind 1000, 1200 und 1250 mm. Geben Sie zur endgültigen Bestätigung die fertigen Abmessungen und Maßtoleranzen an.
Geben Sie bei Funktionsreflektoren den erforderlichen Gesamt-, Spiegel- oder Diffusreflexionsgrad und die anwendbare Messmethode an. Verlassen Sie sich nicht nur auf die Beschreibung „Spiegelglanz“.
Geben Sie den natürlichen Spiegel oder die erforderliche Eloxalfarbe zusammen mit allen Anforderungen an den Eloxalfilm, die Versiegelung oder die Oberflächenbeständigkeit an.
Geben Sie akzeptable Grenzwerte für Kratzer, Dellen, Polierlinien, Trübungen, Farbabweichungen und andere sichtbare Mängel an, insbesondere für Beleuchtungs- und dekorative Anwendungen mit hohem Erscheinungsbild.
Stellen Sie den vorgesehenen Schneid-, Stanz-, Biege-, Bohr- oder Klebeprozess bereit, damit die ausgewählte Legierung, Härte und eloxierte Oberfläche mit der erforderlichen Fertigung verglichen werden kann.
| Mindestbestellmenge | 1 Tonne gemäß Spezifikation |
| Zahlung | 30 % T/T-Anzahlung mit 70 % Restbetrag gegenüber der B/L-Kopie oder 100 % unwiderrufliches Akkreditiv bei Sicht gemäß den aufgeführten Bedingungen |
| Lieferreferenz | Ungefähr 25 Tage nach Erhalt des Akkreditivs oder der Anzahlung, vorbehaltlich der endgültigen Produktionsspezifikation |
| Verpackung | Exportgerechte Holzpaletten mit Oberflächen- und Kantenschutz entsprechend den Versandanforderungen |
| Empfohlene Anfrageinformationen | Anwendung, Legierung, Härte, Dicke, Breite und Länge, Reflexionsanforderungen, Anodisierungsanforderungen, Farbe, Oberflächenakzeptanz, Herstellungsprozess, Menge und Bestimmungsort |
Es handelt sich um Aluminium mit einer reflektierenden, spiegelähnlichen Oberfläche, gefolgt von einer Eloxierung, die die Oberfläche in eine integrierte Aluminiumoxidschicht umwandelt, um die Haltbarkeit und Korrosionsbeständigkeit der Oberfläche zu verbessern.
AA1085 ist eine hochreine Aluminiumsorte, die häufig für die Hochglanzveredelung verwendet wird, wo saubere Oberflächenqualität und Reflexionsleistung wichtig sind. Die endgültige optische Leistung sollte noch durch Messung bestätigt werden.
In der aktuellen Produktspezifikation sind auch AA1060 und AA3003 aufgeführt. Ihre Eignung hängt vom erforderlichen Reflexionsvermögen, der Formgebung, der Festigkeit und dem fertigen Erscheinungsbild ab.
Der aktuell aufgeführte Dickenbereich liegt zwischen 0,17 und 1,00 mm.
Die aktuell aufgeführten Standardbreiten sind 1000 mm, 1200 mm und 1250 mm.
Die bestehende Spezifikation für dieses Produkt gibt keinen einzigen garantierten Reflexionswert an. Käufer, die eine optische Leistung benötigen, sollten vor der Bestellung das erforderliche Reflexionsvermögen und die Testmethode zur Bestätigung angeben.
Nein. Eine optisch helle Spiegeloberfläche allein definiert nicht die totale, spiegelnde oder diffuse Reflexion. Funktionelle Reflektoranwendungen sollten gemessene optische Werte verwenden.
Ja, es kann auf kompatible LED- und Beleuchtungsreflektorkomponenten geprüft werden. Der erforderliche Reflexionsgrad, die Oberflächengeometrie, der Formungsprozess und die thermische Umgebung sollten vor der Materialfreigabe festgelegt werden.
Es kann gebogen werden, wenn Legierung, Härte, Dicke, Biegeradius und eloxierte Oberfläche mit der erforderlichen Geometrie kompatibel sind. Enge Biegungen sollten vor der Massenproduktion getestet werden.
Für geeignete Reflektorgeometrien kann das Prägen ausgewertet werden. Käufer sollten die Anforderungen an Formungstiefe, Teilezeichnung und Härte angeben, damit das Material vor der Produktion überprüft werden kann.
Kundenspezifische Farben können entsprechend dem Eloxalverfahren und dem genehmigten physischen Muster besprochen werden. Farbe, Spiegeleffekt und Versiegelungsanforderungen sollten gemeinsam genehmigt werden.
Das anodische Oxid entsteht auf der Aluminiumoberfläche und ist fest mit dem Substrat verbunden, anstatt als separater Lackfilm aufgetragen zu werden. Durch starken Abrieb, Stöße oder unsachgemäße Bearbeitung sind dennoch Oberflächenschäden möglich.
Eloxieren verbessert die Korrosionsbeständigkeit, die Leistung hängt jedoch immer noch von der Qualität des Eloxalfilms, der Versiegelung, der Umgebung, den Reinigungschemikalien, den Kanten und den Langzeiteinwirkungsbedingungen ab.
Bestätigen Sie Legierung, Härte, Dicke, Art und Wert des Reflexionsgrads, Prüfmethode, Ebenheit, Kriterien für Oberflächenfehler, Anodisierungsanforderungen, Formungsprozess und Anforderungen an den Schutzfilm.
Die aktuellen Produktinformationen geben laut Spezifikation eine Mindestbestellmenge von 1 Tonne an.
In den vorhandenen Produktinformationen ist eine Frist von etwa 25 Tagen nach Erhalt des Akkreditivs oder der Anzahlung angegeben. Die tatsächliche Lieferzeit hängt von der Legierung, den Abmessungen, der Eloxierung, der Farbe und der Menge ab.
Bitte geben Sie Anwendung, Legierung und Härte (falls bekannt), Dicke, Breite und Länge, erforderliches Reflexionsvermögen und Messverfahren, Anforderungen an den anodischen Film, Farbe, Herstellungsprozess, Anforderungen an die Oberflächenqualität, Menge und Bestimmungsort an.
Produkte
Anwendung
Schnelle Links
Kontaktieren Sie uns