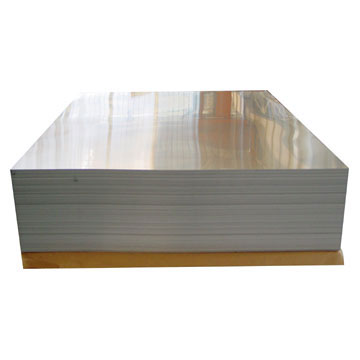
Legering 1085 eloxerad aluminiumplåt
DINGANG
7606125000
| Tillgänglighet: | |
|---|---|
| Kvantitet: | |
1085 anodiserad spegelaluminiumplåt är ett reflekterande aluminiummaterial för belysningsreflektorer, dekorativa paneler, displaykomponenter, apparater och andra applikationer som kräver en ljus metallyta kombinerat med hållbarheten hos en anodiserad finish.
Spegelytan förbereds före eller som en del av efterbehandlingsprocessen, och anodisering omvandlar sedan aluminiumytan till ett integrerat aluminiumoxidskikt. Till skillnad från en målad topplack bildas anodskiktet av själva aluminiumsubstratet och kan därefter förseglas eller färgas.
AA1085 är den primära materialpositioneringen för denna produkt, medan AA1060 och AA3003 också är listade som tillgängliga alternativ. Material kan levereras i tjocklekar från 0,17 till 1,00 mm och standardbredder 1000, 1200 och 1250 mm.
Begär anodiserad spegel aluminiumpris
| Produkt | Anodiserad spegelaluminiumplåt |
| Primär legering | AA1085 |
| Andra listade legeringar | AA1060, AA3003 |
| Tjocklek | 0,17–1,00 mm |
| Standardbredder | 1000 mm, 1200 mm, 1250 mm |
| Yta | Spegellackerad aluminium med anodiserad ytbehandling |
| Färg | Naturlig spegelfinish och anpassade anodiserade färger med förbehåll för process- och provbekräftelse |
| Listad draghållfasthetsreferens | 130 MPa enligt befintlig produktdata; Exakta mekaniska egenskaper måste bekräftas för den valda legeringen och tempereringen |
| Listad referens för avkastningsstyrka | 115 MPa enligt befintlig produktdata; Exakta mekaniska egenskaper måste bekräftas för den valda legeringen och tempereringen |
| Reflexion | Specificeras och bekräftas enligt spegelkvalitet, mätmetod och slutanvändningskrav |
| Anodisk filmtjocklek | Bestämmas efter erforderlig ythållbarhet, färg och applicering |
| Humör | Ska bekräftas enligt legering, erforderlig styvhet och formningsprocess |
| Förpackning | Exportstandard träpallar enligt leveranskrav |
| Minsta orderkvantitet | 1 ton enligt specifikation |
| Betalningsvillkor | 30 % T/T-deposition med 70 % saldo mot B/L-kopian, eller 100 % oåterkallelig L/C vid sikte enligt de angivna villkoren |
| Leveransreferens | Cirka 25 dagar efter mottagandet av L/C eller deposition, beroende på slutlig specifikation och produktionsschema |

Spegelaluminium tillverkas för att skapa en ljus, mycket reflekterande metallyta. Ytförberedelse, legeringsrenhet, valskvalitet, polering och efterföljande efterbehandling påverkar det slutliga visuella och optiska resultatet.
Anodisering är en elektrokemisk omvandlingsprocess. Aluminiumytan omvandlas till aluminiumoxid istället för att bara täckas med en separat färgfilm. Denna anodoxid blir en del av aluminiumytan och kan sedan förseglas eller färgas.
En korrekt specificerad anodiserad yta ger ökat motstånd mot korrosion och ytslitage jämfört med obehandlad aluminium. Faktisk prestanda beror på anodfilmtjocklek, tätningskvalitet, legering, miljö och hanteringsförhållanden.
Det porösa anodskiktet kan färgas innan förslutning. Spegelfinish i natursilver och dekorativa eloxerade färger kan därför diskuteras beroende på önskat utseende och slutanvändningsmiljö.
AA1085 väljs vanligtvis för spegelblank aluminium där köpare prioriterar en ren reflekterande yta. Ett aluminiumsubstrat med hög renhet ger i allmänhet en mer lämplig startyta för kontrollerad spegelfinish än legeringar som primärt valts för högre mekanisk hållfasthet.
För belysnings- och reflektorapplikationer bör därför AA1085 utvärderas först när optiskt utseende är ett stort krav. Slutlig prestanda bör fortfarande bekräftas med uppmätt reflektans snarare än enbart legeringsbeteckning.
AA1060 kan övervägas för lämpliga reflekterande och dekorativa applikationer där god ytkvalitet, formbarhet och kommersiell tillgänglighet är viktigt. Reflekterande prestanda bör bekräftas på det godkända produktionsprovet.
AA3003 ger högre hållfasthet än kommersiellt rena aluminiumkvaliteter och kan utvärderas för dekorativa paneler eller tillverkade komponenter där mekanisk styvhet är viktigare. Dess ytutseende och uppmätta reflektionsförmåga bör godkännas separat.
Diskutera 1085, 1060 eller 3003 Material
Enbart ett spegelutseende definierar inte optisk prestanda. Två ark kan båda se ljusa ut samtidigt som de ger olika uppmätta reflektionsegenskaper.
För LED-belysning, armaturer, displaybakgrundsbelysning eller andra optiska applikationer bör köparen specificera erforderlig reflektans tillsammans med testmetoden och om total, spegel eller diffus reflektion är viktig.
| Optiskt krav | Varför det spelar roll |
| Total reflektion | Indikerar den totala mängden infallande ljus som reflekteras av ytan |
| Speglande reflektion | Viktigt där ljus ska reflekteras i en kontrollerad spegelliknande riktning |
| Diffus reflektans | Relevant där ett mjukare eller mer fördelat reflekterat ljusmönster krävs |
| Mätmetod | Bör komma överens så att leverantör och köpare jämför värden uppmätta under samma villkor |
| Produktionsprov | Tillåter att visuellt utseende och uppmätt optisk prestanda godkänns före bulkproduktion |
| Materialtyp | Huvudkaraktär | Typisk urvalsgrund |
| Polerad / Spegel aluminium | Ljus reflekterande yta producerad genom valsning, polering eller andra spegelbehandlingsprocesser | Dekorativt utseende och allmänna reflekterande applikationer |
| Anodiserad spegel aluminium | Spegelyta kombinerad med ett integrerat anodisk oxidskikt | Reflekterande utseende plus förbättrad ythållbarhet och korrosionsbeständighet |
| Högreflekterande optiskt aluminium | Konstruerat ytsystem med kontrollerad optisk prestanda | Tillämpningar som kräver en specificerad uppmätt reflektans snarare än enbart spegelutseende |
| Färgad anodiserad spegel | Reflekterande metalliskt utseende kombinerat med anodiserad färg | Dekorativa interiörer, displayer, möbler och utseendestyrda komponenter |
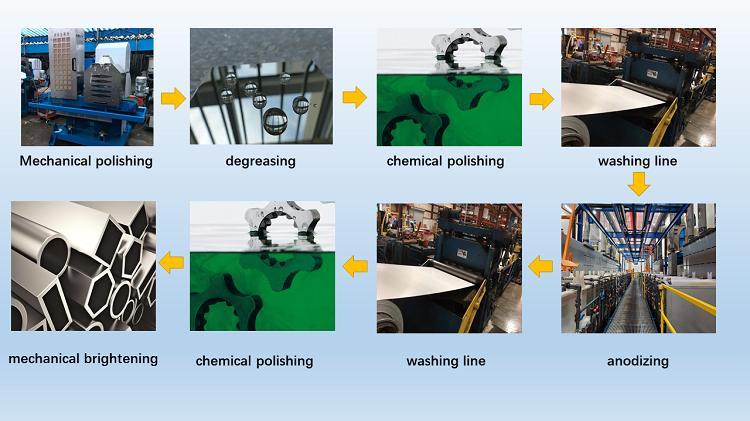
Det befintliga processflödet för denna produkt inkluderar ytbehandling, polering, anodisering, tvättning och tätning. Faktiska produktionsparametrar kan variera beroende på legering, spegelkvalitet, krav på anodfilm och färg.

| Steg | Befintlig processreferens |
| 1 | Mekanisk polering |
| 2 | Avfettning |
| 3 | Tvättning |
| 4 | Kemisk polering |
| 5 | Tvättning |
| 6 | Anodisering |
| 7 | Tvättning |
| 8 | Tätning |
| 9 | Slutlig mekanisk blekning enligt befintlig processbeskrivning |
Det anodiska oxidskiktet är poröst före förslutning. Tätning tillsluter eller stabiliserar porstrukturen och är en viktig del för att uppnå erforderlig korrosionsbeständighet och långsiktig ytprestanda.
För färgad anodiserad spegelplåt sker färgning normalt före försegling. Köpare som kräver kontrollerat färgutseende bör godkänna både färg- och spegeleffekten på ett fysiskt produktionsprov.
Planhet påverkar direkt den visuella kvaliteten på en spegelyta och riktningen för det reflekterade ljuset. Köpare som använder materialet i belysning, displayer eller stora dekorativa paneler bör ange acceptabel planhet snarare än att endast förlita sig på tjocklek och bredd.
Mindre repor, bucklor och tryckmärken kan vara mycket synliga på en spegelfinish. Ytacceptanskriterier och skyddshantering bör därför överenskommas före leverans.
Synliga skillnader i polering, glans eller anodisering kan skapa inkonsekvent reflektion över intilliggande delar. För projekt med högt utseende bör produktionspartier jämföras med ett godkänt referensprov.
Olja, fingeravtryck, rester och nötande föroreningar bör undvikas under bearbetning och installation. Rengöringsmetoderna måste vara kompatibla med den anodiserade ytan.
Spegelaluminiumytor kräver noggrann hantering eftersom kosmetiska defekter är mer synliga än på matt eller fräst material. Om skyddsfilm krävs, bör filmspecifikationen överenskommas enligt efterföljande skärnings-, stansnings-, bocknings-, lagrings- och installationsförhållanden.
Ark bör förvaras i en ren, torr miljö och separeras från slipande partiklar. Operatörer bör undvika att dra en spegelyta över en annan under hanteringen.
Anodiserad spegelaluminiumplåt kan skäras till reflektorämnen, dekorativa paneler och andra komponenter. Verktyg och arbetsytor bör hållas rena för att undvika repor på spegelytan.
Formningsprestanda beror på legering, härdning, tjocklek, böjradie och anodfilmens tillstånd. För reflektorer eller dekorativa komponenter med betydande deformation bör den föreslagna delen provas före bulkproduktion.
Tät böjning kan orsaka hög belastning på både aluminiumsubstratet och den anodiserade ytan. Köpare bör tillhandahålla den erforderliga böjningsvinkeln och innerradien så att en lämplig legering och temperament kan ses över.
Om arket kommer att bindas till ett annat underlag, bör adhesivkompatibiliteten testas mot den faktiska anodiserade eller omvända ytan innan massproduktion.
Anodiserad spegelaluminium kan utvärderas för LED-armaturer, reflektorpaneler, downlights, displaybelysning och andra belysningskomponenter. Erforderlig total- eller spegelreflektans bör anges i inköpsspecifikationen.
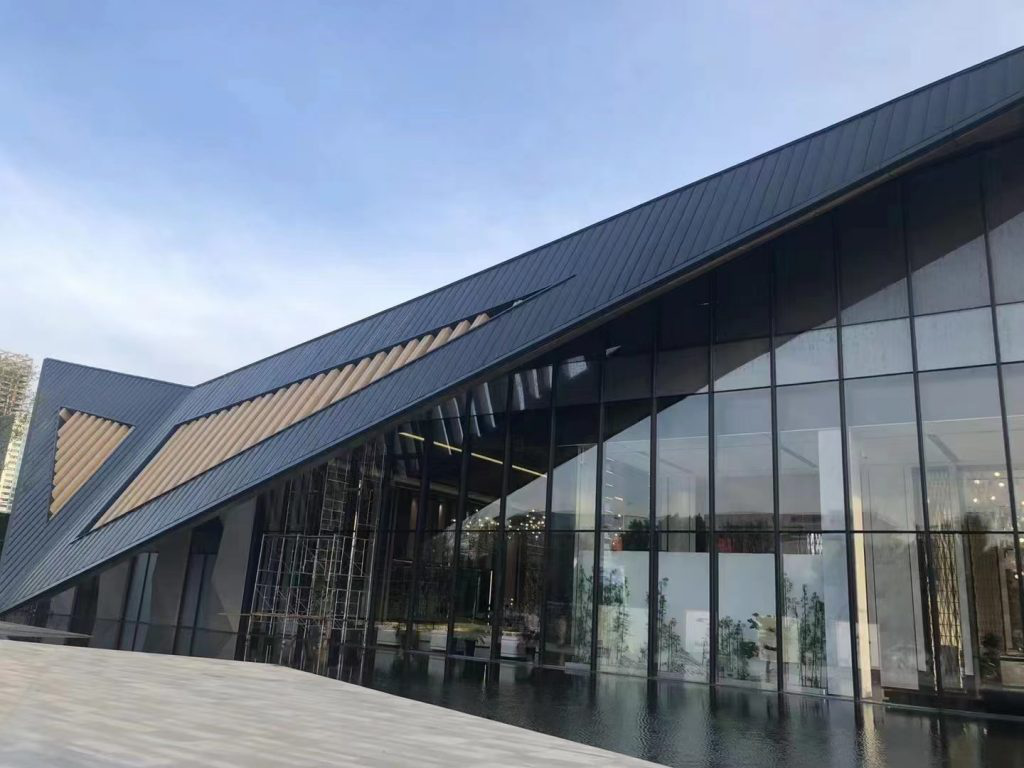
Spegelaluminium kan användas för dekorativa väggpaneler, tak, funktionspaneler, utställningsytor och andra arkitektoniska komponenter där ett lätt reflekterande metalliskt utseende krävs.
Reflekterande anodiserad aluminium kan användas till lämpliga skåpdörrar, möbelinsatser, utställningsmöbler och dekorativa ytor där vald tjocklek och monteringssystem uppfyller designkraven.
Materialet kan övervägas för dekorativa apparatpaneler, ramar och reflekterande komponenter där en metallisk spegelfinish och anodiserad yta krävs.
Spegelaluminium kan användas i displaybakgrunder, upplysta skyltar, butiksarmaturer och märkesdekorativa paneler där reflekterat ljus eller ett förstklassigt metalliskt utseende är en del av designen.
Anodiserad spegelaluminium kan utvärderas för utvalda icke-säkerhetskritiska dekorativa trim- och utseendekomponenter. Optiska backspeglar och andra reglerade fordonskomponenter kräver separata godkända specifikationer och bör inte ersättas med dekorativa spegelark utan teknisk validering.

Bekräfta legeringen och härdningen innan skärning eller formning. Samma tjocklek kan bete sig olika beroende på det valda materialtillståndet.
Verifiera plåttjocklek och användbar bredd mot den godkända specifikationen. Nuvarande listade bredder är 1000, 1200 och 1250 mm.
För belysning och optiska tillämpningar, inspektera och mät reflektansen enligt den överenskomna testmetoden istället för att godkänna material endast genom visuell ljusstyrka.
Inspektera för repor, polerlinjer, bucklor, fläckar, dis, färgvariationer och lokala ytdefekter som kan påverka dekorativa eller optiska prestanda.
Om anodfilmtjocklek, tätningsprestanda eller färg är avgörande, inkludera det erforderliga värdet och inspektionsmetoden i den godkända inköpsspecifikationen.
För stämplade reflektorer, böjda dekorativa paneler eller andra formade komponenter, gör ett representativt försök med det avsedda verktyget innan bulkproduktion godkänns.
Begär material för ett reflektorförsök
Ange om materialet ska användas till belysningsreflektor, dekorativ vägg, tak, möbelpanel, apparatkomponent, display eller annan applikation.
AA1085 är det primära valet för denna produkt. AA1060 och AA3003 är också listade och kan utvärderas där formning, mekanisk hållfasthet, ytutseende eller kommersiella krav skiljer sig åt.
Tillhandahåll det erforderliga temperamentet om det redan är specificerat, eller tillhandahåll den färdiga komponenten och formningsprocessen så att den erforderliga styvheten och formbarheten kan ses över.
Det listade tjockleksintervallet är 0,17–1,00 mm och de angivna standardbredderna är 1000, 1200 och 1250 mm. Ange färdiga mått och måtttoleranser för slutlig bekräftelse.
För funktionella reflektorer, specificera erforderlig total, speglande eller diffus reflektans och tillämplig mätmetod. Lita inte bara på beskrivningen 'spegelfinish.'
Ange naturlig spegel eller önskad anodiserad färg tillsammans med eventuella krav på anodfilm, tätning eller ythållbarhet.
Ange acceptabla gränser för repor, bucklor, polerlinjer, dis, färgvariationer och andra synliga defekter, särskilt för belysning och dekorativa applikationer med högt utseende.
Tillhandahåll den avsedda skärnings-, stämplings-, bocknings-, borr- eller limningsprocessen så att den valda legeringen, härdningen och den anodiserade finishen kan granskas mot den nödvändiga tillverkningen.
| Minsta orderkvantitet | 1 ton enligt specifikation |
| Betalning | 30 % T/T-deposition med 70 % saldo mot B/L-kopian, eller 100 % oåterkallelig L/C vid sikte enligt de angivna villkoren |
| Leveransreferens | Cirka 25 dagar efter mottagandet av L/C eller deposition, beroende på slutlig produktionsspecifikation |
| Förpackning | Exportstandard träpallar med yt- och kantskydd enligt leveranskrav |
| Rekommenderad förfrågningsinformation | Applicering, legering, temperament, tjocklek, bredd och längd, reflektanskrav, anodiseringskrav, färg, ytacceptans, tillverkningsprocess, kvantitet och destination |
Det är aluminium med en reflekterande spegelliknande yta följt av anodisering, som omvandlar ytan till ett integrerat aluminiumoxidskikt för att förbättra ytans hållbarhet och korrosionsbeständighet.
AA1085 är en aluminiumkvalitet av hög renhet som vanligtvis väljs för spegelbehandling där ren ytkvalitet och reflekterande prestanda är viktigt. Slutlig optisk prestanda bör fortfarande bekräftas genom mätning.
Den aktuella produktspecifikationen listar också AA1060 och AA3003. Deras lämplighet beror på erforderlig reflektivitet, formning, styrka och färdigt utseende.
Det aktuella tjockleksintervallet är 0,17–1,00 mm.
De nuvarande angivna standardbredderna är 1000 mm, 1200 mm och 1250 mm.
Den befintliga specifikationen för denna produkt anger inte ett enda garanterat reflektionsvärde. Köpare som kräver optisk prestanda bör specificera erforderlig reflektans och testmetod för bekräftelse innan beställning.
Nej. En visuellt ljus spegelfinish definierar inte i sig själv total, speglande eller diffus reflektans. Funktionella reflektorapplikationer bör använda uppmätta optiska värden.
Ja, det kan utvärderas för kompatibla LED- och belysningsreflektorkomponenter. Erforderlig reflektans, ytgeometri, formningsprocess och termisk miljö bör specificeras innan materialgodkännande.
Den kan böjas när legeringen, tempereringen, tjockleken, böjradien och den anodiserade ytan är kompatibla med den erforderliga geometrin. Snäva böjar bör provas före massproduktion.
Stämpling kan utvärderas för lämpliga reflektorgeometrier. Köpare bör tillhandahålla formdjup, delritning och tempereringskrav så att materialet kan granskas före produktion.
Anpassade färger kan diskuteras enligt anodiseringsprocessen och godkänt fysiskt prov. Färg, spegeleffekt och tätningskrav bör godkännas tillsammans.
Den anodiska oxiden bildas av aluminiumytan och är integrerad med substratet snarare än att appliceras som en separat färgfilm. Ytskador är fortfarande möjliga genom kraftig nötning, stöt eller olämplig bearbetning.
Anodisering förbättrar korrosionsbeständigheten, men prestanda beror fortfarande på anodfilmens kvalitet, tätning, miljö, rengöringskemikalier, kanter och långtidsexponeringsförhållanden.
Bekräfta legering, temperering, tjocklek, reflektanstyp och värde, testmetod, planhet, ytdefektkriterier, anodiseringskrav, formningsprocess och krav på skyddsfilm.
Den aktuella produktinformationen listar en minsta beställningskvantitet på 1 ton enligt specifikation.
Den befintliga produktinformationen listas cirka 25 dagar efter mottagandet av L/C eller deposition. Faktisk ledtid beror på legering, dimensioner, anodisering, färg och kvantitet.
Ange applikation, legering och härdning om känt, tjocklek, bredd och längd, erforderlig reflektans och mätmetod, krav på anodfilm, färg, tillverkningsprocess, krav på ytkvalitet, kvantitet och destination.
Produkter
Ansökan
Snabblänkar
Kontakta oss