Tôle d'aluminium anodisée en alliage 1085
DINGANG
7606125000
| Disponibilité : | |
|---|---|
| Quantité : | |
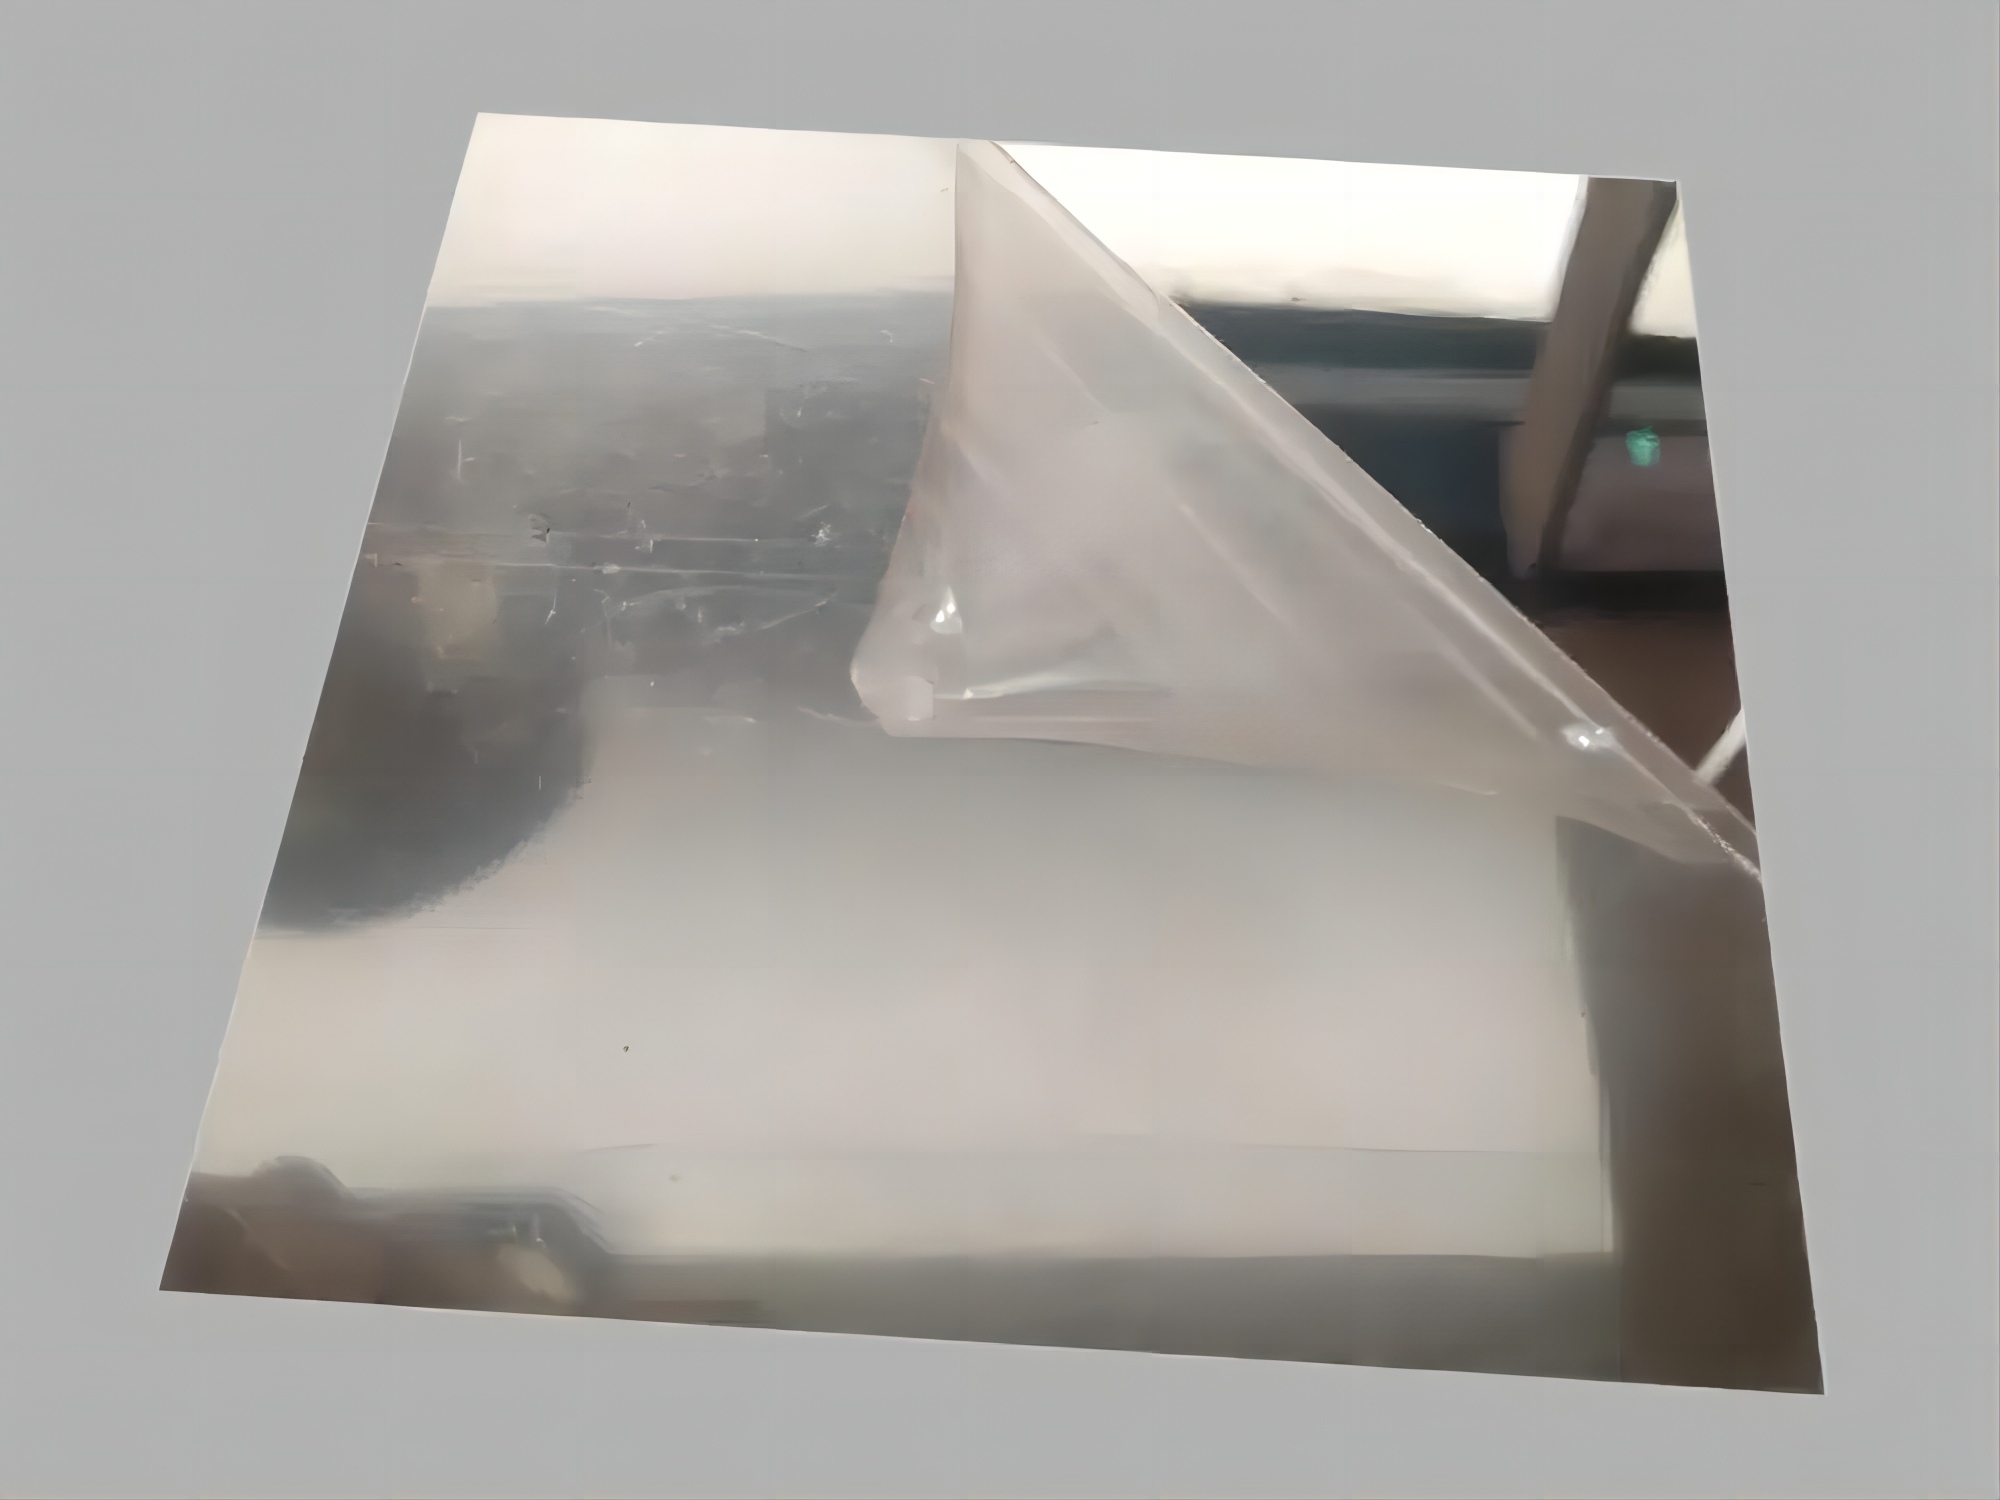
La feuille d'aluminium miroir anodisée 1085 est un matériau réfléchissant en aluminium pour les réflecteurs d'éclairage, les panneaux décoratifs, les composants d'affichage, les appareils électroménagers et autres applications nécessitant une surface métallique brillante combinée à la durabilité d'une finition anodisée.
La surface du miroir est préparée avant ou dans le cadre du processus de finition, et l'anodisation convertit ensuite la surface en aluminium en une couche intégrale d'oxyde d'aluminium. Contrairement à une couche de finition peinte, la couche anodique est formée à partir du substrat en aluminium lui-même et peut ensuite être scellée ou colorée.
AA1085 est le matériau principal de ce produit, tandis que AA1060 et AA3003 sont également répertoriés comme options disponibles. Le matériau peut être fourni dans des épaisseurs de 0,17 à 1,00 mm et des largeurs standard de 1 000, 1 200 et 1 250 mm.
Demander un prix en aluminium miroir anodisé
| Produit | Feuille d'aluminium miroir anodisé |
| Alliage primaire | AA1085 |
| Autres alliages répertoriés | AA1060, AA3003 |
| Épaisseur | 0,17 à 1,00 mm |
| Largeurs standards | 1 000 mm, 1 200 mm, 1 250 mm |
| Surface | Aluminium finition miroir avec traitement de surface anodisé |
| Couleur | Finition miroir naturel et couleurs anodisées personnalisées sous réserve de confirmation du processus et de l'échantillon |
| Référence de résistance à la traction répertoriée | 130 MPa selon les données produit existantes ; les propriétés mécaniques exactes doivent être confirmées pour l'alliage et l'état sélectionnés |
| Référence de limite d'élasticité répertoriée | 115 MPa selon les données produit existantes ; les propriétés mécaniques exactes doivent être confirmées pour l'alliage et l'état sélectionnés |
| Réflectance | À spécifier et confirmer en fonction de la qualité du miroir, de la méthode de mesure et des exigences d'utilisation finale |
| Épaisseur du film anodique | A convenir en fonction de la durabilité de surface, de la couleur et de l'application souhaitées |
| Caractère | A confirmer selon l'alliage, la rigidité requise et le procédé de mise en forme |
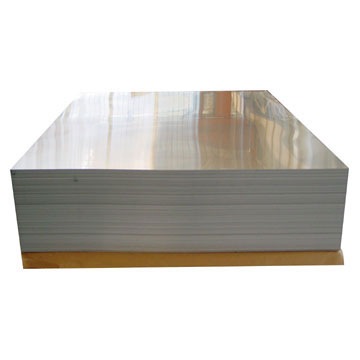
| Emballage | Palettes en bois standard d'exportation selon les exigences d'expédition |
| Quantité minimum de commande | 1 tonne selon spécification |
| Conditions de paiement | Dépôt de 30 % T/T avec 70 % de solde contre la copie B/L, ou 100 % L/C irrévocable à vue selon les conditions indiquées |
| Référence de livraison | Environ 25 jours après réception du L/C ou du dépôt, sous réserve des spécifications finales et du calendrier de production |

L'aluminium miroir est produit pour créer une surface métallique brillante et hautement réfléchissante. La préparation de la surface, la pureté de l'alliage, la qualité du laminage, le polissage et la finition ultérieure influencent tous le résultat visuel et optique final.
L'anodisation est un processus de conversion électrochimique. La surface de l'aluminium est transformée en oxyde d'aluminium plutôt que simplement recouverte d'un film de peinture séparé. Cet oxyde anodique fait partie de la surface de l'aluminium et peut ensuite être scellé ou coloré.
Une surface anodisée correctement spécifiée offre une résistance accrue à la corrosion et à l'usure de la surface par rapport à l'aluminium non traité. Les performances réelles dépendent de l'épaisseur du film anodique, de la qualité du scellement, de l'alliage, de l'environnement et des conditions de manipulation.
La couche anodique poreuse peut être colorée avant le scellement. Les finitions miroir en argent naturel et les couleurs anodisées décoratives peuvent donc être discutées en fonction de l'apparence requise et de l'environnement d'utilisation finale.
AA1085 est généralement sélectionné pour l’aluminium à finition miroir où les acheteurs privilégient une surface réfléchissante propre. Un substrat en aluminium de haute pureté fournit généralement une surface de départ plus appropriée pour une finition miroir contrôlée que les alliages sélectionnés principalement pour leur résistance mécanique supérieure.
Pour les applications d'éclairage et de réflecteur, AA1085 doit donc être évalué en premier lorsque l'apparence optique est une exigence majeure. Les performances finales doivent toujours être confirmées par la réflectance mesurée plutôt que par la seule désignation de l'alliage.
AA1060 peut être envisagé pour des applications réfléchissantes et décoratives appropriées où une bonne qualité de surface, une bonne formabilité et une disponibilité commerciale sont importantes. Les performances réfléchissantes doivent être confirmées sur l’échantillon de production approuvé.
AA3003 offre une résistance supérieure à celle des qualités d'aluminium commercialement pur et peut être évalué pour les panneaux décoratifs ou les composants fabriqués où la rigidité mécanique est plus importante. Son aspect de surface et sa réflectance mesurée doivent être approuvés séparément.
Discutez du matériel 1085, 1060 ou 3003
L’apparence d’un miroir ne définit pas à elle seule les performances optiques. Deux feuilles peuvent toutes deux paraître brillantes à l’œil tout en produisant des caractéristiques de réflexion mesurées différentes.
Pour l'éclairage LED, les luminaires, le rétroéclairage d'écran ou d'autres applications optiques, l'acheteur doit spécifier la réflectance requise ainsi que la méthode de test et si la réflexion totale, spéculaire ou diffuse est importante.
| Exigence optique | Pourquoi c'est important |
| Réflexion totale | Indique la quantité globale de lumière incidente réfléchie par la surface |
| Réflexion spéculaire | Important lorsque la lumière doit être réfléchie dans une direction contrôlée semblable à un miroir |
| Réflexion diffuse | Pertinent lorsqu'un motif de lumière réfléchie plus doux ou plus distribué est requis |
| Méthode de mesure | Doit être convenu pour que le fournisseur et l'acheteur comparent les valeurs mesurées dans les mêmes conditions |
| Échantillon de production | Permet d'approuver l'apparence visuelle et les performances optiques mesurées avant la production en vrac |
| Type de matériau | Caractéristique principale | Base de sélection typique |
| Aluminium poli/miroir | Surface réfléchissante brillante produite par laminage, polissage ou autres processus de finition miroir | Aspect décoratif et applications réfléchissantes générales |
| Aluminium miroir anodisé | Surface miroir combinée à une couche d'oxyde anodique intégrée | Aspect réfléchissant ainsi qu'une durabilité de surface et une résistance à la corrosion améliorées |
| Aluminium optique hautement réfléchissant | Système de surface technique avec performances optiques contrôlées | Applications nécessitant une réflectance mesurée spécifiée plutôt qu'un simple aspect miroir |
| Miroir anodisé coloré | Aspect métallique réfléchissant combiné à une coloration anodisée | Intérieurs décoratifs, présentoirs, meubles et composants axés sur l'apparence |
Le flux de processus existant pour ce produit comprend la préparation de la surface, le polissage, l'anodisation, le lavage et le scellement. Les paramètres de production réels peuvent varier en fonction de l'alliage, de la qualité du miroir, des exigences du film anodique et de la couleur.

| Étape | Référence de processus existante |
| 1 | Polissage mécanique |
| 2 | Dégraissage |
| 3 | Lavage |
| 4 | Polissage chimique |
| 5 | Lavage |
| 6 | Anodisation |
| 7 | Lavage |
| 8 | Scellage |
| 9 | Azurage mécanique final selon la description du processus existante |
La couche d'oxyde anodique est poreuse avant scellement. Le scellement ferme ou stabilise la structure des pores et constitue un élément important pour obtenir la résistance à la corrosion et les performances de surface à long terme requises.
Pour les feuilles de miroir anodisées colorées, la coloration a normalement lieu avant le scellement. Les acheteurs exigeant une apparence de couleur contrôlée doivent approuver à la fois la couleur et l’effet miroir sur un échantillon de production physique.
La planéité affecte directement la qualité visuelle de la surface d'un miroir et la direction de la lumière réfléchie. Les acheteurs utilisant le matériau dans l'éclairage, les présentoirs ou les grands panneaux décoratifs doivent spécifier une planéité acceptable plutôt que de se fier uniquement à l'épaisseur et à la largeur.
Des rayures mineures, des bosses et des marques de pression peuvent être très visibles sur une finition miroir. Les critères d'acceptation de la surface et la manipulation protectrice doivent donc être convenus avant l'expédition.
Des différences visibles de polissage, de brillance ou d'anodisation peuvent créer une réflexion incohérente sur les pièces adjacentes. Pour les projets à haute apparence, les lots de production doivent être comparés à un échantillon de référence approuvé.
L'huile, les empreintes digitales, les résidus et la contamination abrasive doivent être évités pendant le traitement et l'installation. Les méthodes de nettoyage doivent être compatibles avec la surface anodisée.
Les surfaces en aluminium miroir nécessitent une manipulation soigneuse car les défauts cosmétiques sont plus visibles que sur un matériau mat ou poli. Lorsqu'un film protecteur est requis, les spécifications du film doivent être convenues en fonction des conditions ultérieures de découpe, d'estampage, de pliage, de stockage et d'installation.
Les feuilles doivent être stockées dans un environnement propre et sec et séparées des particules abrasives. Les opérateurs doivent éviter de faire glisser une surface de miroir sur une autre pendant la manipulation.
Demander des échantillons de surface de miroir
La feuille d'aluminium miroir anodisée peut être découpée en ébauches de réflecteurs, panneaux décoratifs et autres composants. Les outils et les surfaces de travail doivent être maintenus propres pour éviter de rayer la face du miroir.
Les performances de formage dépendent de l'alliage, de la trempe, de l'épaisseur, du rayon de courbure et de l'état du film anodique. Pour les réflecteurs ou éléments décoratifs présentant une déformation importante, la pièce proposée devra être testée avant production en série.
Une flexion serrée peut exercer de fortes contraintes à la fois sur le substrat en aluminium et sur la surface anodisée. Les acheteurs doivent fournir l'angle de courbure et le rayon intérieur requis afin qu'un alliage et un état appropriés puissent être examinés.
Lorsque la feuille sera collée à un autre substrat, la compatibilité adhésive doit être testée par rapport à la surface anodisée ou inversée avant la production en série.
L'aluminium miroir anodisé peut être évalué pour les luminaires LED, les panneaux réflecteurs, les downlights, l'éclairage d'affichage et d'autres composants d'éclairage. La réflectance totale ou spéculaire requise doit être indiquée dans les spécifications d'achat.
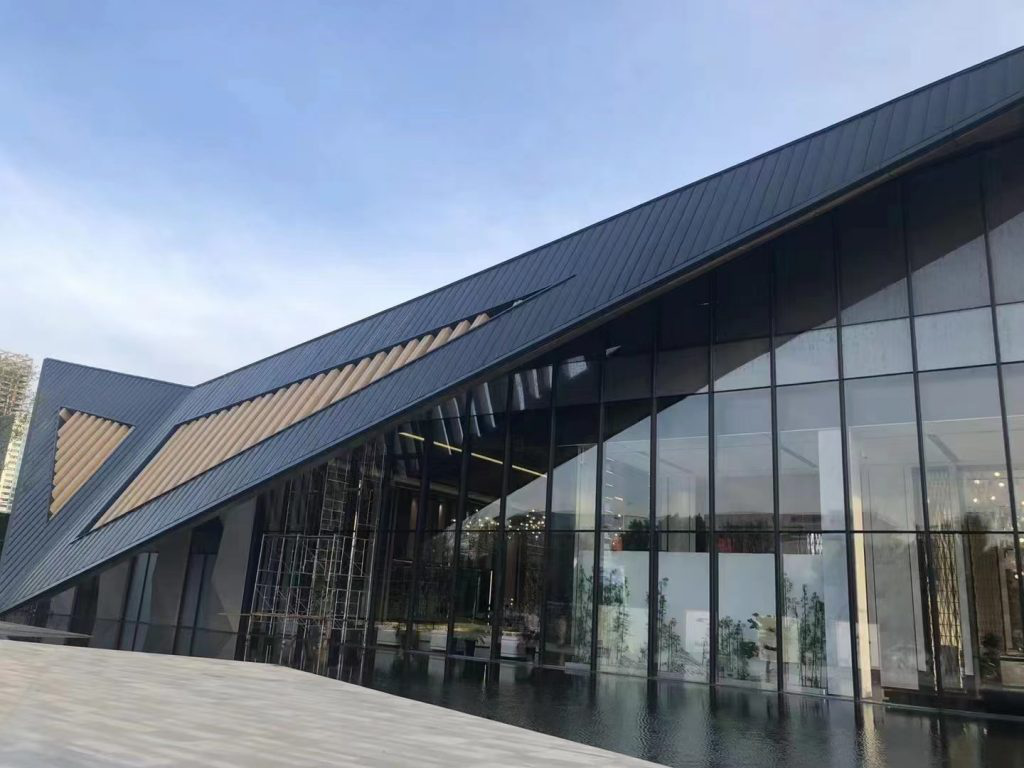
L'aluminium miroir peut être utilisé pour les panneaux muraux décoratifs, les plafonds, les panneaux décoratifs, les zones d'affichage et autres composants architecturaux où un aspect métallique réfléchissant léger est requis.
L'aluminium anodisé réfléchissant peut être utilisé pour les portes d'armoires, les inserts de meubles, les meubles d'exposition et les surfaces décoratives appropriés lorsque l'épaisseur et le système de montage sélectionnés répondent aux exigences de conception.
Le matériau peut être envisagé pour les panneaux d'appareils décoratifs, les cadres et les composants réfléchissants lorsqu'une finition miroir métallique et une surface anodisée sont requises.
L'aluminium miroir peut être utilisé dans les arrière-plans d'affichage, la signalisation lumineuse, les luminaires de vente au détail et les panneaux décoratifs de marque où la lumière réfléchie ou un aspect métallique haut de gamme fait partie du design.
L’aluminium miroir anodisé peut être évalué pour certains composants décoratifs et d’apparence non critiques pour la sécurité. Les rétroviseurs optiques et autres composants de véhicules réglementés nécessitent des spécifications approuvées distinctes et ne doivent pas être remplacés par une feuille de miroir décoratif sans validation technique.

Confirmez l'alliage et la trempe avant de couper ou de former. La même épaisseur peut se comporter différemment selon l'état du matériau sélectionné.
Vérifiez l’épaisseur de la feuille et la largeur utilisable par rapport aux spécifications approuvées. Les largeurs actuellement répertoriées sont de 1 000, 1 200 et 1 250 mm.
Pour les applications d'éclairage et d'optique, inspectez et mesurez la réflectance selon la méthode de test convenue plutôt que d'approuver le matériau uniquement par la luminosité visuelle.
Inspectez les rayures, les lignes de polissage, les bosses, les taches, la brume, les variations de couleur et les défauts de surface localisés qui pourraient affecter les performances décoratives ou optiques.
Lorsque l'épaisseur du film anodique, les performances d'étanchéité ou la couleur sont critiques, incluez la valeur requise et la méthode d'inspection dans les spécifications d'achat approuvées.
Pour les réflecteurs estampés, les panneaux décoratifs pliés ou autres composants formés, effectuez un essai représentatif en utilisant l'outillage prévu avant d'approuver la production en vrac.
Demander du matériel pour un essai de réflecteur
Indiquez si le matériau sera utilisé pour un réflecteur d'éclairage, un mur décoratif, un plafond, un panneau de meuble, un composant d'appareil électroménager, un présentoir ou une autre application.
AA1085 est le premier choix pour ce produit. AA1060 et AA3003 sont également répertoriés et peuvent être évalués lorsque la forme, la résistance mécanique, l'apparence de surface ou les exigences commerciales diffèrent.
Fournissez la trempe requise si elle est déjà spécifiée, ou fournissez le composant fini et le processus de formage afin que la rigidité et la formabilité requises puissent être revues.
La plage d'épaisseurs indiquée est de 0,17 à 1,00 mm et les largeurs standard indiquées sont de 1 000, 1 200 et 1 250 mm. Fournir les dimensions finies et les tolérances dimensionnelles pour la confirmation finale.
Pour les réflecteurs fonctionnels, préciser la réflectance totale, spéculaire ou diffuse requise et la méthode de mesure applicable. Ne vous fiez pas uniquement à la description « finition miroir ».
Spécifiez le miroir naturel ou la couleur anodisée requise ainsi que toute exigence de film anodique, d'étanchéité ou de durabilité de surface.
Indiquer les limites acceptables pour les rayures, les bosses, les lignes de polissage, le voile, la variation de couleur et autres défauts visibles, en particulier pour l'éclairage et les applications décoratives à haute apparence.
Fournir le processus de découpe, d'estampage, de pliage, de perçage ou de collage prévu afin que l'alliage, la trempe et la finition anodisée sélectionnés puissent être examinés par rapport à la fabrication requise.
| Quantité minimum de commande | 1 tonne selon spécification |
| Paiement | Dépôt de 30 % T/T avec 70 % de solde contre la copie B/L, ou 100 % L/C irrévocable à vue selon les conditions indiquées |
| Référence de livraison | Environ 25 jours après réception du L/C ou du dépôt, sous réserve des spécifications de production finales |
| Emballage | Palettes en bois conformes aux normes d'exportation avec protection de surface et de bord selon les exigences d'expédition |
| Informations de demande recommandées | Application, alliage, état, épaisseur, largeur et longueur, exigence de réflectance, exigence d'anodisation, couleur, acceptation de surface, processus de fabrication, quantité et destination |
Il s'agit d'aluminium avec une surface réfléchissante semblable à un miroir suivie d'une anodisation, qui convertit la surface en une couche intégrale d'oxyde d'aluminium pour améliorer la durabilité de la surface et la résistance à la corrosion.
AA1085 est une qualité d'aluminium de haute pureté couramment sélectionnée pour la finition miroir où la qualité de la surface propre et les performances réfléchissantes sont importantes. Les performances optiques finales doivent encore être confirmées par des mesures.
Les spécifications actuelles du produit répertorient également les AA1060 et AA3003. Leur adéquation dépend de la réflectivité, de la forme, de la résistance et de l’aspect fini requis.
La plage d’épaisseur actuellement répertoriée est de 0,17 à 1,00 mm.
Les largeurs standard actuellement répertoriées sont 1 000 mm, 1 200 mm et 1 250 mm.
La spécification existante pour ce produit ne mentionne pas une seule valeur de réflectance garantie. Les acheteurs exigeant des performances optiques doivent spécifier la réflectance requise et la méthode de test pour confirmation avant de commander.
Non. Une finition miroir visuellement brillante ne définit pas en soi une réflectance totale, spéculaire ou diffuse. Les applications de réflecteurs fonctionnels doivent utiliser des valeurs optiques mesurées.
Oui, il peut être évalué pour les composants LED et réflecteurs d’éclairage compatibles. La réflectance requise, la géométrie de la surface, le processus de formage et l'environnement thermique doivent être spécifiés avant l'approbation du matériau.
Il peut être plié lorsque l'alliage, l'état, l'épaisseur, le rayon de courbure et la surface anodisée sont compatibles avec la géométrie requise. Les virages serrés doivent être testés avant la production en série.
L'estampage peut être évalué pour des géométries de réflecteurs appropriées. Les acheteurs doivent fournir des exigences en matière de profondeur de formage, de dessin des pièces et de trempe afin que le matériau puisse être examiné avant la production.
Les couleurs personnalisées peuvent être discutées en fonction du processus d'anodisation et de l'échantillon physique approuvé. La couleur, l’effet miroir et les exigences d’étanchéité doivent être approuvés ensemble.
L'oxyde anodique est formé à partir de la surface de l'aluminium et fait partie intégrante du substrat plutôt que d'être appliqué sous forme de film de peinture séparé. Des dommages superficiels restent possibles en raison d'une forte abrasion, d'un impact ou d'un traitement inapproprié.
L'anodisation améliore la résistance à la corrosion, mais les performances dépendent toujours de la qualité du film anodique, de l'étanchéité, de l'environnement, des produits chimiques de nettoyage, des bords et des conditions d'exposition à long terme.
Confirmez l'alliage, l'état, l'épaisseur, le type et la valeur de réflectance, la méthode d'essai, la planéité, les critères de défaut de surface, les exigences d'anodisation, le processus de formage et les exigences en matière de film protecteur.
Les informations actuelles sur le produit indiquent une quantité minimale de commande de 1 tonne selon les spécifications.
Les informations existantes sur le produit indiquent environ 25 jours après réception du L/C ou du dépôt. Le délai de livraison réel dépend de l’alliage, des dimensions, de l’anodisation, de la couleur et de la quantité.
Veuillez fournir l'application, l'alliage et la trempe si connus, l'épaisseur, la largeur et la longueur, la réflectance requise et la méthode de mesure, les exigences en matière de film anodique, la couleur, le processus de fabrication, les exigences en matière de qualité de surface, la quantité et la destination.
Produits
Application
Liens rapides
Contactez-nous