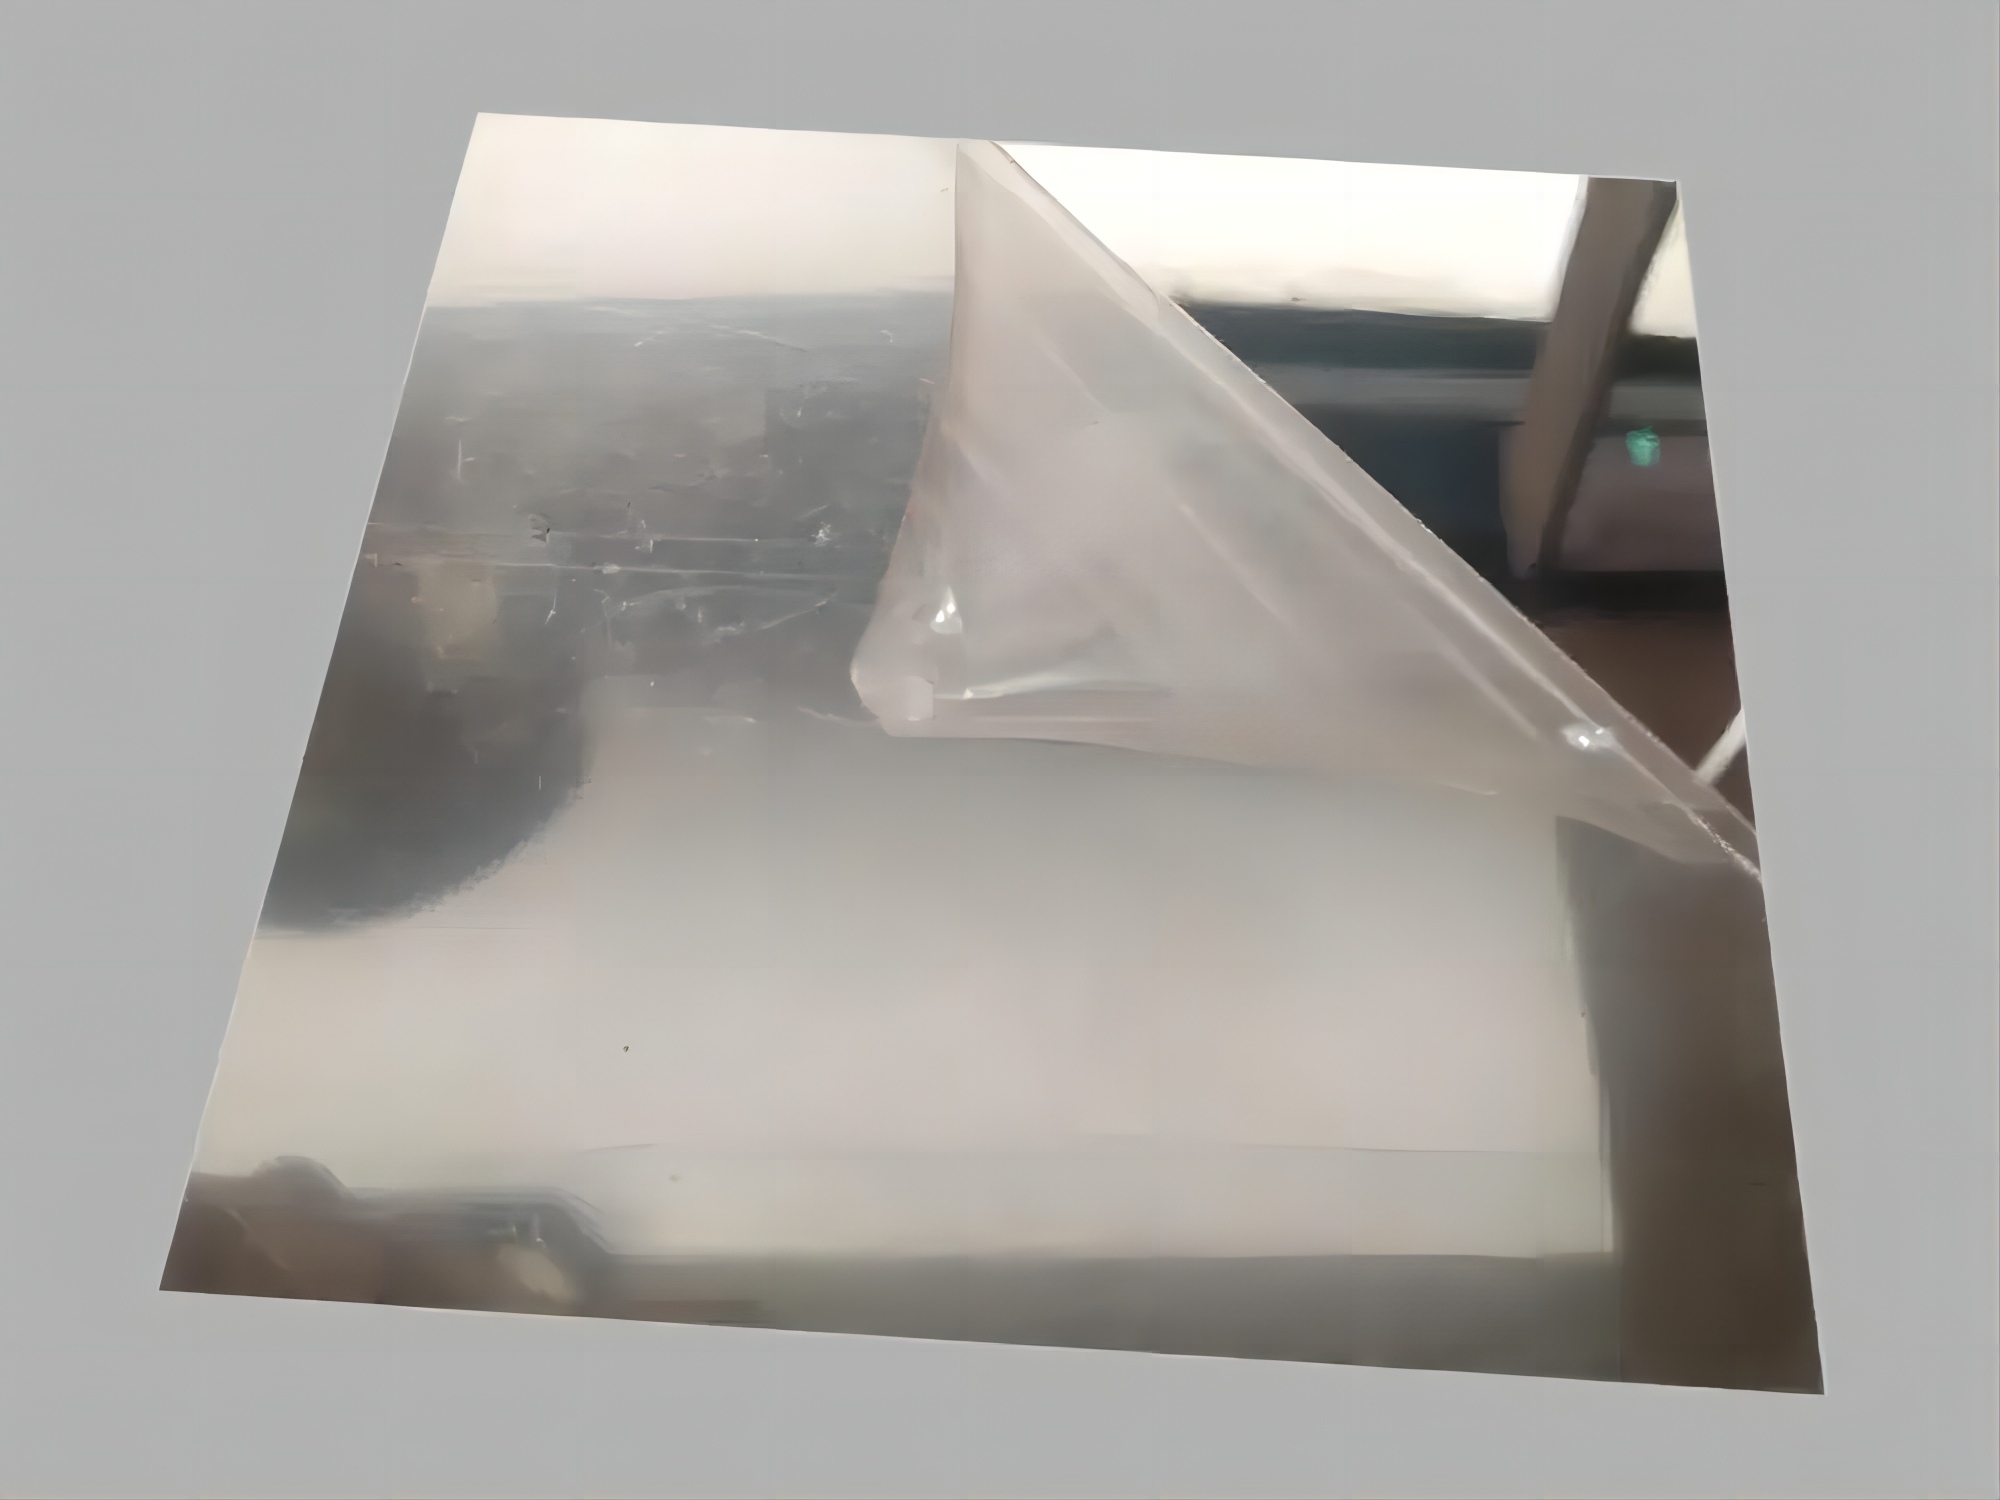
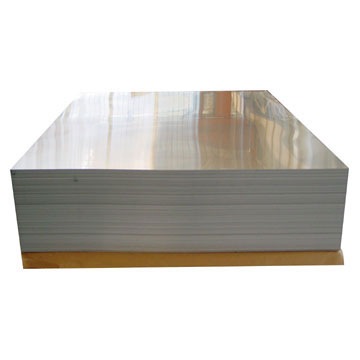
1085 陽極酸化ミラー アルミニウム シートは、照明反射板、装飾パネル、ディスプレイ コンポーネント、電化製品、および陽極酸化仕上げの耐久性と組み合わせた明るい金属表面を必要とするその他の用途向けの反射アルミニウム素材です。
鏡面は仕上げプロセスの前またはその一部として準備され、その後陽極酸化処理によってアルミニウム表面が一体化した酸化アルミニウム層に変換されます。塗装されたトップコートとは異なり、陽極層はアルミニウム基板自体から形成され、その後シールまたは着色することができます。
AA1085 はこの製品の主要な材質の位置付けですが、AA1060 および AA3003 も利用可能なオプションとしてリストされています。材料の厚さは 0.17 ~ 1.00 mm、標準幅は 1000、1200、1250 mm で供給できます。
| 製品 | アルマイトミラーアルミシート |
| 一次合金 | AA1085 |
| その他のリストに記載されている合金 | AA1060、AA3003 |
| 厚さ | 0.17~1.00mm |
| 標準幅 | 1000mm、1200mm、1250mm |
| 表面 | アルマイト表面処理を施した鏡面アルミニウム |
| 色 | ナチュラルな鏡面仕上げとカスタマイズされた陽極酸化カラーは、プロセスとサンプル確認の対象となります |
| 記載されている引張強さの参考値 | 既存の製品データによると 130 MPa。選択した合金と焼き戻しについて正確な機械的特性を確認する必要があります |
| 記載されている耐力の参考値 | 既存の製品データによると 115 MPa。選択した合金と焼き戻しについて正確な機械的特性を確認する必要があります |
| 反射率 | ミラーのグレード、測定方法、最終用途の要件に従って指定および確認されます |
| 陽極膜の厚さ | 必要な表面耐久性、色、用途に応じて合意される |
| 気性 | 合金、必要な剛性、成形方法に応じて確認 |
| パッキング | 出荷要件に応じた輸出標準木製パレット |
| 最低注文数量 | 仕様によると1トン |
| 支払い条件 | 30%のT / TデポジットとB / Lコピーに対する70%の残高、またはリストされた条件に従って一目で100%取消不能なL / C |
| 配送に関するリファレンス | L/Cまたはデポジットの受領後約25日、最終仕様および生産スケジュールに応じて |

ミラーアルミニウムは、明るく高反射の金属表面を作り出すために製造されています。表面処理、合金純度、圧延品質、研磨とその後の仕上げはすべて、最終的な視覚的および光学的結果に影響します。
陽極酸化は電気化学的変換プロセスです。アルミニウムの表面は、単に別の塗膜で覆われているのではなく、酸化アルミニウムに変換されます。この陽極酸化物はアルミニウムの表面の一部となり、封止したり着色したりすることができます。
適切に指定された陽極酸化表面により、未処理のアルミニウムと比較して耐腐食性と表面摩耗に対する耐性が向上します。実際の性能は、陽極膜の厚さ、シールの品質、合金、環境、取り扱い条件によって異なります。
多孔質陽極層は、封止前に着色することができる。したがって、必要な外観と最終使用環境に応じて、ナチュラルシルバー鏡面仕上げと装飾アルマイト色を検討できます。
AA1085 は、購入者がきれいな反射面を優先する鏡面仕上げのアルミニウムによく選ばれます。一般に、高純度アルミニウム基板は、主に機械的強度を高める目的で選択された合金よりも、制御された鏡面仕上げに適した開始面を提供します。
したがって、照明および反射板用途において、光学的外観が主要な要件である場合には、AA1085 を最初に評価する必要があります。最終的な性能は、合金の指定だけではなく、反射率の測定によって確認する必要があります。
AA1060 は、良好な表面品質、成形性、商業的入手可能性が重要な、適切な反射および装飾用途に検討できます。反射性能は承認された製造サンプルで確認する必要があります。
AA3003 は、市販の純アルミニウム グレードよりも高い強度を備えており、機械的剛性がより重要な装飾パネルや加工コンポーネント用に評価できます。その表面の外観と測定された反射率は個別に承認される必要があります。
1085、1060、または 3003 マテリアルについて話し合う
鏡の外観だけでは光学性能は決まりません。 2 つのシートは両方とも目には明るく見えますが、測定された反射特性は異なります。
LED 照明、照明器具、ディスプレイのバックライト、またはその他の光学用途の場合、購入者はテスト方法とともに必要な反射率、および全反射、正反射、拡散反射のいずれが重要であるかを指定する必要があります。
| 光学要件 | なぜそれが重要なのか |
| 全反射率 | 表面で反射された入射光の総量を示します。 |
| 鏡面反射率 | 光を制御された鏡のような方向に反射する必要がある場合に重要 |
| 拡散反射率 | より柔らかい、またはより分散された反射光パターンが必要な場合に関連 |
| 測定方法 | サプライヤーとバイヤーが同じ条件下で測定された値を比較するように合意する必要があります |
| 製作サンプル | 大量生産前に外観と測定された光学性能を承認することが可能 |
| 材質の種類 | 主な特徴 | 一般的な選択基準 |
| ポリッシュ/ミラーアルミニウム | 転造、研磨等の鏡面加工により明るい反射面を実現 | 装飾的な外観と一般的な反射用途 |
| アルマイトミラーアルミニウム | 一体化した陽極酸化皮膜を組み合わせた鏡面 | 反射性の外観に加え、表面の耐久性と耐食性が向上 |
| 高反射光学アルミニウム | 制御された光学性能を備えた人工表面システム | 鏡の外観だけではなく、指定された測定された反射率を必要とするアプリケーション |
| カラーアルマイトミラー | 陽極酸化処理された着色と組み合わせた反射金属外観 | 装飾的なインテリア、ディスプレイ、家具、外観重視のコンポーネント |
この製品の既存のプロセス フローには、表面処理、研磨、陽極酸化処理、洗浄、封止が含まれます。実際の製造パラメータは、合金、ミラーグレード、陽極膜の要件、色によって異なります。

| ステップ | 既存のプロセスの参照 |
| 1 | 機械研磨 |
| 2 | 脱脂 |
| 3 | 洗浄 |
| 4 | 化学研磨 |
| 5 | 洗浄 |
| 6 | 陽極酸化処理 |
| 7 | 洗浄 |
| 8 | シーリング |
| 9 | 既存のプロセスの説明に従った最終的な機械的光沢仕上げ |
封止前の陽極酸化層は多孔質です。シーリングは細孔構造を閉じるか安定させ、必要な耐食性と長期的な表面性能を達成するために重要な部分です。
カラーアルマイトミラーシートの場合、通常は封着前に着色を行っております。制御された色の外観を必要とするバイヤーは、物理的な製品サンプルの色とミラー効果の両方を承認する必要があります。
平面度は鏡面の見た目の良さや反射光の方向に直接影響します。照明、ディスプレイ、または大型の装飾パネルに材料を使用する購入者は、厚さと幅だけに依存するのではなく、許容可能な平面度を指定する必要があります。
鏡面仕上げでは、小さな傷、へこみ、圧力跡が非常に目立つ場合があります。したがって、表面の許容基準と保護的な取り扱いについては、出荷前に合意する必要があります。
研磨、光沢、または陽極酸化処理に目に見える違いがあると、隣接する部品間で不均一な反射が生じる可能性があります。外観の高いプロジェクトの場合、生産ロットを承認された参照サンプルと比較する必要があります。
加工および取り付け中は、油、指紋、残留物、研磨剤による汚染を避ける必要があります。洗浄方法は陽極酸化表面に適合する必要があります。
アルミニウムの鏡面は、マット仕上げやミル仕上げの素材よりも表面上の欠陥が目立ちやすいため、慎重な取り扱いが必要です。保護フィルムが必要な場合は、その後の切断、スタンピング、曲げ、保管および設置条件に応じてフィルムの仕様に同意する必要があります。
シートは清潔で乾燥した環境に保管し、研磨粒子から離してください。オペレータは、取り扱い中に 1 つのミラー面を別のミラー面にドラッグすることを避けてください。
陽極酸化されたミラーアルミニウムシートは、リフレクターブランク、装飾パネル、その他のコンポーネントに切断できます。鏡面に傷がつかないように、工具や作業面は清潔に保つ必要があります。
成形性能は合金、質、厚さ、曲げ半径、陽極皮膜の状態によって異なります。大幅な変形を伴う反射板や装飾部品の場合は、提案された部品を大量生産する前に試用する必要があります。
きつく曲げると、アルミニウム基板と陽極酸化表面の両方に大きな歪みがかかる可能性があります。購入者は、適切な合金と質を検討できるように、必要な曲げ角度と内側半径を提供する必要があります。
シートを別の基材に接着する場合は、量産前に実際の陽極酸化表面または裏面に対して接着剤の適合性をテストする必要があります。
陽極酸化ミラーアルミニウムは、LED 照明器具、反射板、ダウンライト、ディスプレイ照明、その他の照明コンポーネントとして評価できます。必要な全反射率または鏡面反射率は、購入仕様書に記載する必要があります。
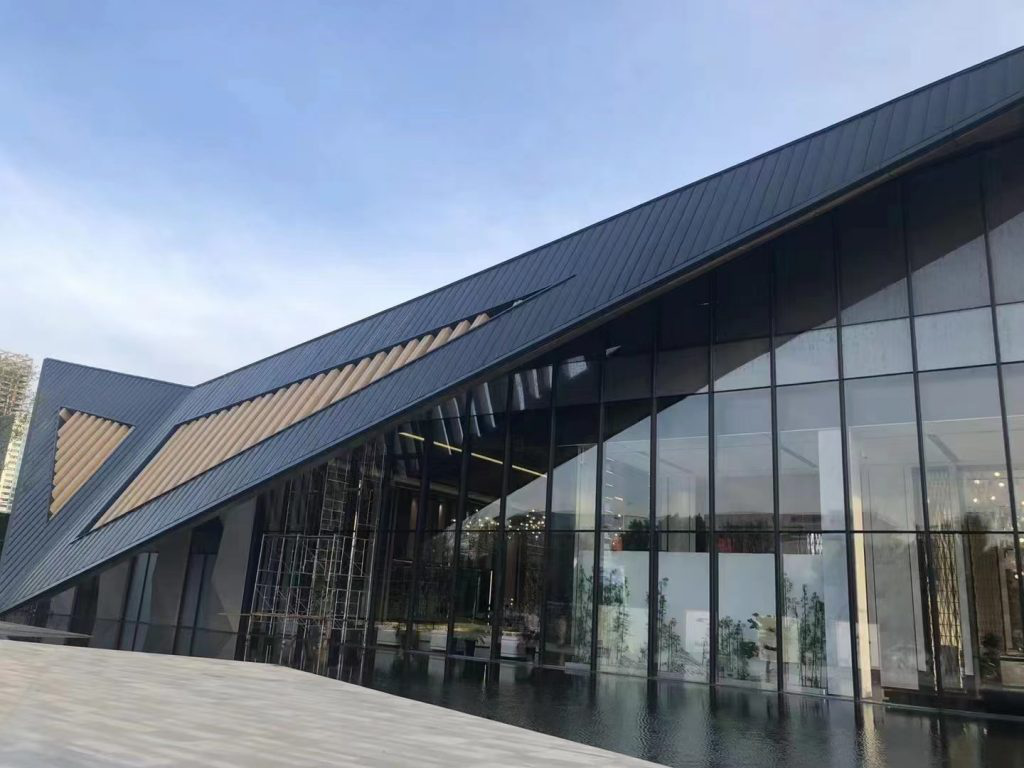
ミラーアルミニウムは、装飾的な壁パネル、天井、機能パネル、展示エリア、および軽量の反射金属外観が必要なその他の建築コンポーネントに使用できます。
反射陽極酸化アルミニウムは、選択された厚さと取り付けシステムが設計要件を満たす適切なキャビネットのドア、家具インサート、ディスプレイ家具、装飾表面に使用できます。
この材料は、金属鏡面仕上げと陽極酸化表面が必要とされる装飾家電パネル、ベゼル、反射コンポーネント用として検討できます。
ミラーアルミニウムは、反射光や高級な金属の外観がデザインの一部となるディスプレイの背景、照明看板、小売什器、ブランドの装飾パネルなどに使用できます。
陽極酸化ミラーアルミニウムは、安全性が重要ではない装飾トリムおよび外観コンポーネントを選択して評価できます。光学バックミラーおよびその他の規制対象車両コンポーネントには、別途承認された仕様が必要であり、技術的検証なしに装飾ミラー シートに置き換えるべきではありません。

切断や成形の前に合金と焼き戻しを確認してください。同じ厚さであっても、選択した材料の条件に応じて異なる動作をすることがあります。
シートの厚さと使用可能な幅を承認された仕様に照らして確認します。現在リストされている幅は 1000、1200、1250 mm です。
照明および光学用途の場合は、視覚的な明るさだけで材料を承認するのではなく、合意された試験方法に従って反射率を検査および測定します。
装飾的または光学的性能に影響を与える可能性のある傷、研磨線、へこみ、汚れ、曇り、色の変化、および局所的な表面欠陥を検査します。
陽極皮膜の厚さ、シール性能、色が重要な場合は、承認された購入仕様書に必要な値と検査方法を含めてください。
打ち抜き反射板、曲げ装飾パネル、その他の成形部品の場合は、大量生産を承認する前に、目的の工具を使用して代表的な試作を行ってください。
材料が照明反射板、装飾壁、天井、家具パネル、家電部品、ディスプレイ、またはその他の用途に使用されるかどうかを記載します。
この製品の主な選択肢は AA1085 です。 AA1060 および AA3003 もリストされており、成形、機械的強度、表面外観、または商業的要件が異なる場合に評価できます。
すでに指定されている場合は必要な焼き戻しを提供するか、完成したコンポーネントと成形プロセスを提供して、必要な剛性と成形性をレビューできるようにします。
記載されている厚さの範囲は 0.17 ~ 1.00 mm で、記載されている標準幅は 1000、1200、および 1250 mm です。最終確認のために仕上がり寸法と寸法公差をご提供ください。
機能性反射体の場合は、必要な全反射率、鏡面反射率、または拡散反射率、および適用可能な測定方法を指定します。 「鏡面仕上げ」という説明だけを信用しないでください。
天然鏡または必要な陽極酸化色を、陽極酸化皮膜、シーリング、または表面耐久性の要件とともに指定します。
特に照明や高外観の装飾用途の場合、傷、へこみ、研磨線、曇り、色の変化、その他の目に見える欠陥の許容限度を明記します。
目的の切断、スタンピング、曲げ、穴あけ、または接合プロセスを提供し、選択した合金、焼き戻し、および陽極酸化仕上げを必要な製造に対してレビューできるようにします。
| 最低注文数量 | 仕様によると1トン |
| 支払い | 30%のT / TデポジットとB / Lコピーに対する70%の残高、またはリストされた条件に従って一目で100%取消不能なL / C |
| 配送に関するリファレンス | L/C またはデポジットの受領後約 25 日、最終生産仕様の影響を受ける |
| パッキング | 出荷要件に応じて表面と端を保護した輸出標準木製パレット |
| おすすめのお問い合わせ情報 | 用途、合金、質、厚さ、幅と長さ、反射率の要件、陽極処理の要件、色、表面の許容性、製造プロセス、数量および送り先 |
これは、反射鏡のような表面を備えたアルミニウムで、その後陽極酸化処理が施され、表面を一体の酸化アルミニウム層に変換して、表面の耐久性と耐食性を向上させます。
AA1085 は、きれいな表面品質と反射性能が重要な鏡面仕上げによく選ばれる高純度アルミニウム グレードです。最終的な光学性能は測定によって確認する必要があります。
現在の製品仕様には、AA1060 および AA3003 も記載されています。それらの適合性は、必要な反射率、形成、強度、および仕上がりの外観によって決まります。
現在記載されている厚さの範囲は 0.17 ~ 1.00 mm です。
現在リストされている標準幅は 1000 mm、1200 mm、1250 mm です。
この製品の既存の仕様には、単一の保証された反射率値が記載されていません。光学性能を必要とする購入者は、注文前に必要な反射率と確認のためのテスト方法を指定する必要があります。
いいえ、視覚的に明るい鏡面仕上げは、それ自体で全反射、正反射、または拡散反射を定義するものではありません。機能的な反射板の用途では、測定された光学値を使用する必要があります。
はい、互換性のある LED および照明リフレクター コンポーネントについて評価できます。材料の承認前に、必要な反射率、表面形状、成形プロセス、熱環境を指定する必要があります。
合金、焼き戻し、厚さ、曲げ半径、および陽極酸化表面が必要な形状と互換性がある場合、曲げることができます。きつい曲げは量産前に試用する必要があります。
スタンピングを評価して、適切なリフレクター形状を得ることができます。購入者は、製造前に材料をレビューできるように、成形深さ、部品の絞り、焼き戻しの要件を提供する必要があります。
カスタマイズされた色は、陽極酸化プロセスと承認された物理サンプルに従って議論することができます。色、ミラー効果、シーリング要件を合わせて承認する必要があります。
陽極酸化物はアルミニウム表面から形成され、別個の塗膜として塗布されるのではなく、基材と一体化します。激しい磨耗、衝撃、または不適切な処理によって、表面に損傷が生じる可能性があります。
陽極酸化により耐食性は向上しますが、性能は依然として陽極皮膜の品質、シーリング、環境、洗浄剤、エッジ、および長期暴露条件に依存します。
合金、質質、厚さ、反射率の種類と値、試験方法、平坦度、表面欠陥基準、陽極酸化条件、成形プロセス、保護膜条件を確認します。
現在の製品情報には、仕様に従って最小注文数量が 1 トンと記載されています。
既存の商品情報にはL/Cまたはデポジットの受領後約25日が記載されています。実際の納期は合金、寸法、陽極酸化処理、色、数量によって異なります。
用途、合金と質(既知の場合)、厚さ、幅と長さ、必要な反射率と測定方法、陽極膜の要件、色、製造プロセス、表面品質の要件、数量、および送り先を提供してください。
製品
お問い合わせ