Anodowana blacha aluminiowa Alloy 1085
DINGANG
7606125000
| Dostępność: | |
|---|---|
| Ilość: | |
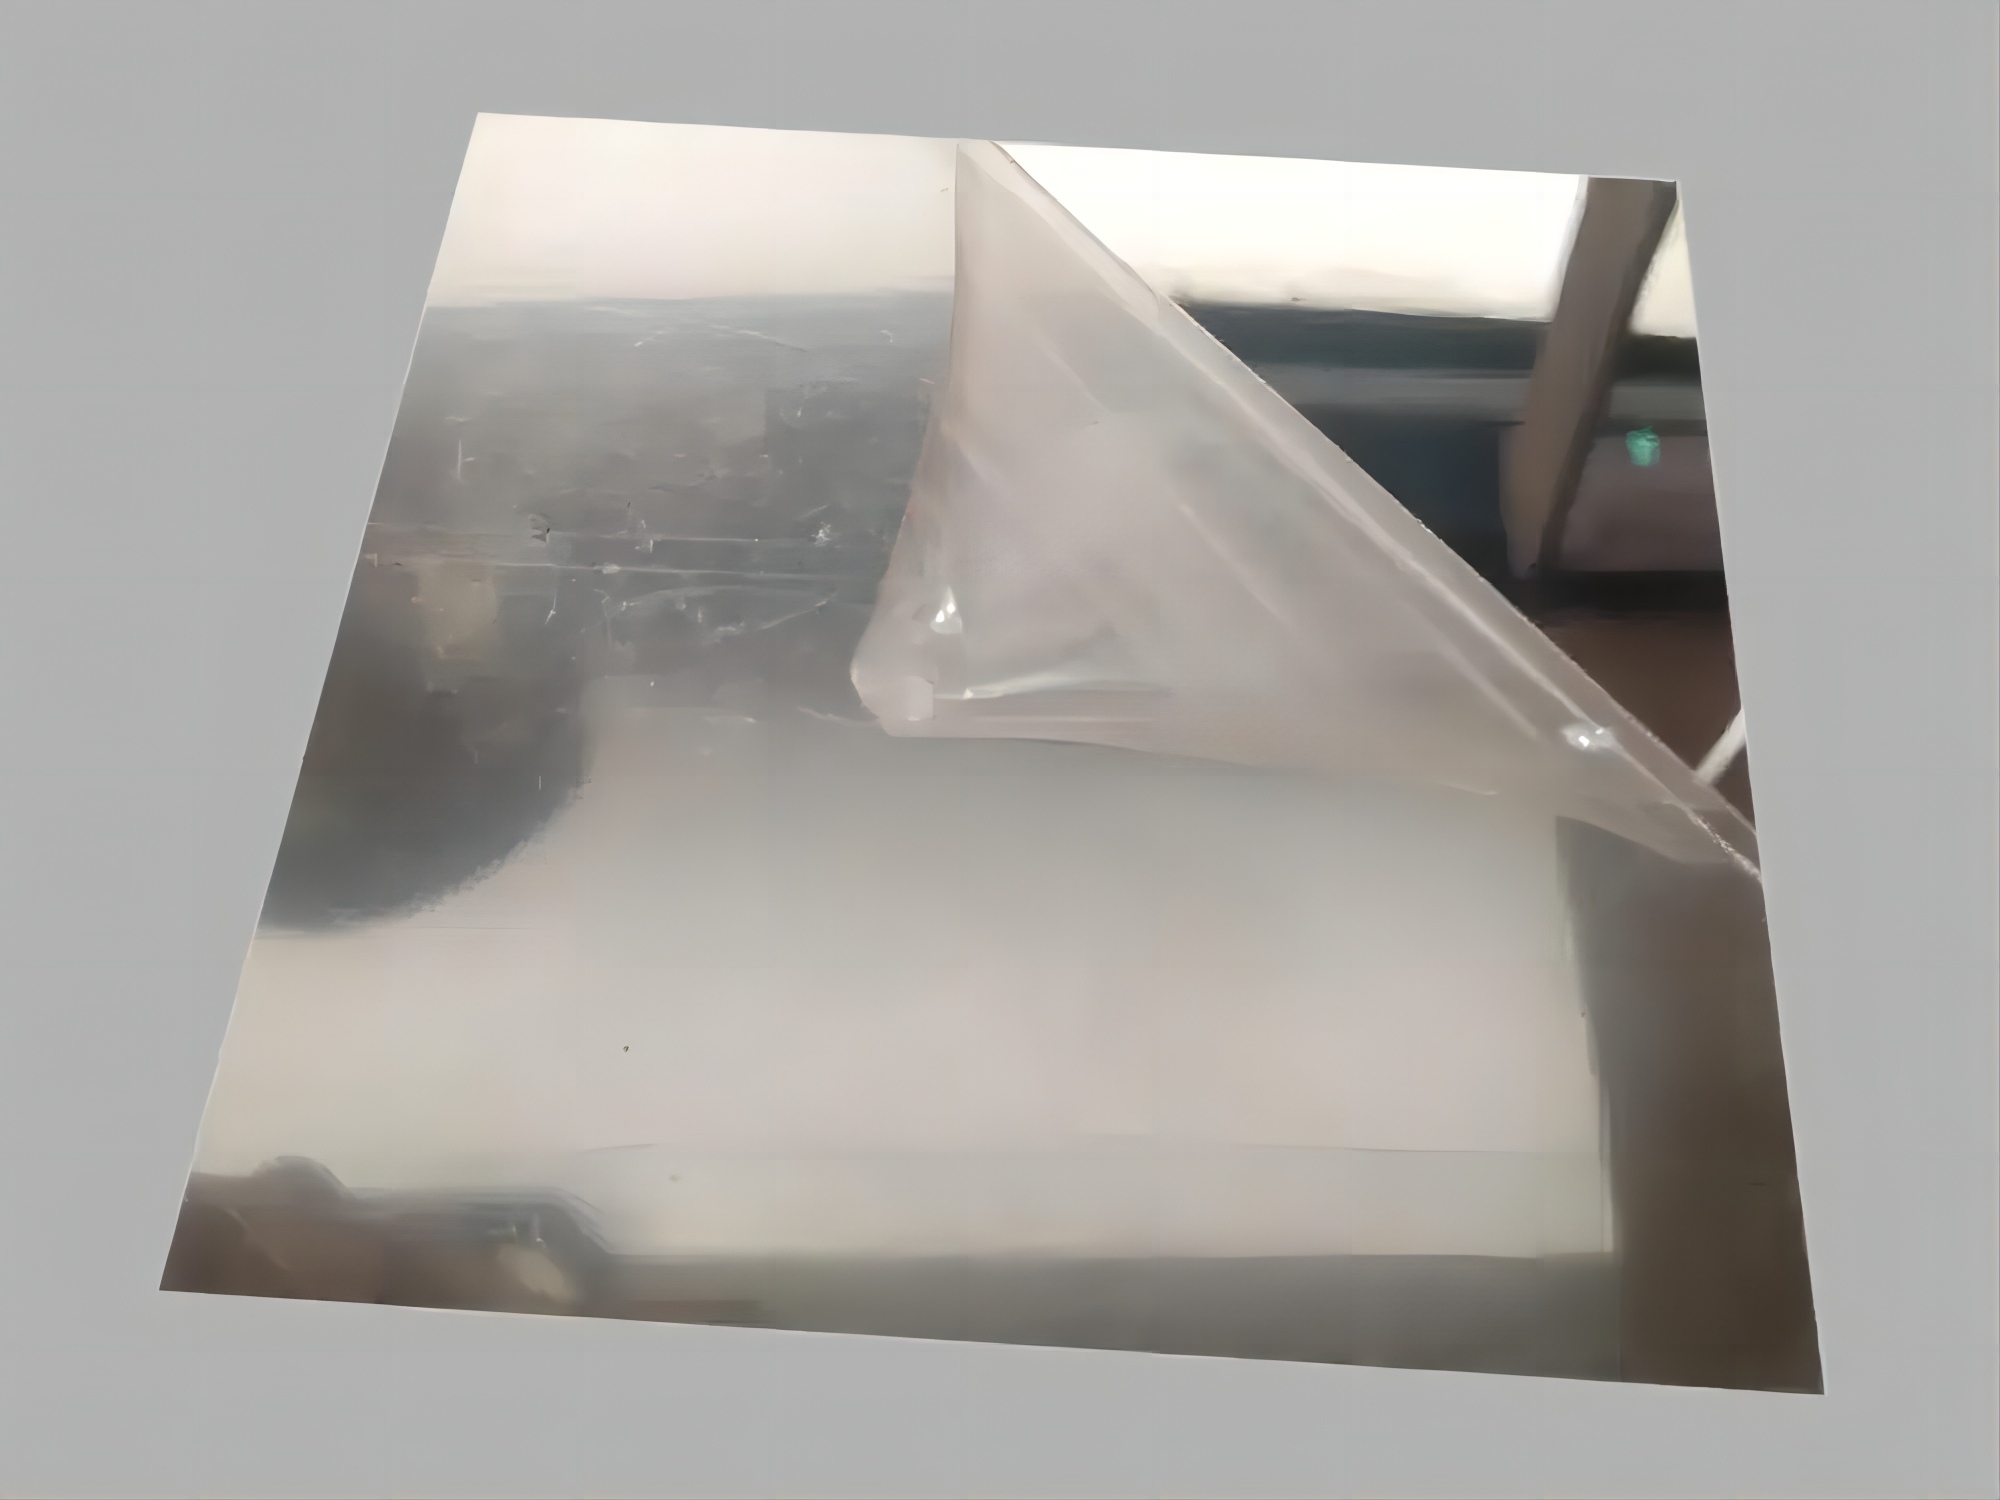
Anodowana blacha aluminiowa z lustrem 1085 to odblaskowy materiał aluminiowy do reflektorów oświetleniowych, paneli dekoracyjnych, elementów wyświetlaczy, urządzeń i innych zastosowań wymagających jasnej metalicznej powierzchni w połączeniu z trwałością anodowanego wykończenia.
Powierzchnię lustra przygotowuje się przed lub w ramach procesu wykańczania, a następnie anodowanie przekształca powierzchnię aluminium w integralną warstwę tlenku glinu. W przeciwieństwie do lakierowanej powłoki nawierzchniowej, warstwa anodowa tworzona jest z samego podłoża aluminiowego i może być następnie uszczelniana lub barwiona.
AA1085 to podstawowe położenie materiału dla tego produktu, natomiast AA1060 i AA3003 są również wymienione jako dostępne opcje. Materiał może być dostarczony w grubościach od 0,17 do 1,00 mm i standardowych szerokościach 1000, 1200 i 1250 mm.
Zapytaj o cenę aluminium anodyzowanego z lustrem
| Produkt | Anodowana, lustrzana blacha aluminiowa |
| Podstawowy stop | AA1085 |
| Inne wymienione stopy | AA1060, AA3003 |
| Grubość | 0,17–1,00 mm |
| Standardowe szerokości | 1000 mm, 1200 mm, 1250 mm |
| Powierzchnia | Lustrzane wykończenie aluminium z anodowaną powierzchnią |
| Kolor | Naturalne lustrzane wykończenie i niestandardowe kolory anodowane podlegają potwierdzeniu procesu i próbki |
| Wymienione odniesienie do wytrzymałości na rozciąganie | 130 MPa zgodnie z istniejącymi danymi produktu; dokładne właściwości mechaniczne muszą zostać potwierdzone dla wybranego stopu i stanu |
| Wymienione odniesienie do granicy plastyczności | 115 MPa zgodnie z istniejącymi danymi produktu; dokładne właściwości mechaniczne muszą zostać potwierdzone dla wybranego stopu i stanu |
| Odbicie | Należy określić i potwierdzić zgodnie z klasą lustra, metodą pomiaru i wymaganiami dotyczącymi zastosowania końcowego |
| Grubość warstwy anodowej | Do uzgodnienia w zależności od wymaganej trwałości powierzchni, koloru i zastosowania |
| Hartować | Należy potwierdzić w zależności od stopu, wymaganej sztywności i procesu formowania |
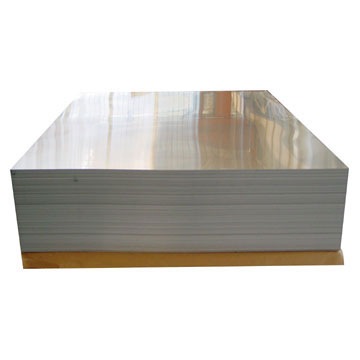
| Uszczelka | Palety drewniane w standardzie eksportowym zgodnie z wymaganiami wysyłki |
| Minimalna ilość zamówienia | 1 tona metryczna zgodnie ze specyfikacją |
| Warunki płatności | 30% depozytu T/T z 70% saldem w stosunku do kopii B/L lub 100% nieodwołalnej akredytywy na widoku zgodnie z wymienionymi warunkami |
| Odniesienie do dostawy | Około 25 dni od otrzymania akredytywy lub depozytu, w zależności od ostatecznej specyfikacji i harmonogramu produkcji |

Lustrzane aluminium jest produkowane w celu uzyskania jasnej, silnie odblaskowej metalicznej powierzchni. Przygotowanie powierzchni, czystość stopu, jakość walcowania, polerowanie i późniejsze wykończenie mają wpływ na końcowy efekt wizualny i optyczny.
Anodowanie to proces konwersji elektrochemicznej. Powierzchnia aluminium jest przekształcana w tlenek glinu, a nie po prostu pokrywana oddzielną warstwą farby. Ten anodowy tlenek staje się częścią powierzchni aluminium i można go następnie uszczelnić lub pokolorować.
Odpowiednio dobrana anodowana powierzchnia zapewnia zwiększoną odporność na korozję i zużycie powierzchni w porównaniu z nieobrobionym aluminium. Rzeczywista wydajność zależy od grubości powłoki anodowej, jakości uszczelnienia, stopu, środowiska i warunków obsługi.
Porowatą warstwę anodową można zabarwić przed uszczelnieniem. Dlatego też wykończenia lustrzane w kolorze naturalnego srebra i dekoracyjne kolory anodowane można omawiać w zależności od wymaganego wyglądu i środowiska użytkowania końcowego.
AA1085 jest powszechnie wybierany do lustrzanego wykończenia aluminium, gdzie kupujący priorytetowo traktują czystą powierzchnię odbijającą światło. Podłoże aluminiowe o wysokiej czystości zazwyczaj zapewnia bardziej odpowiednią powierzchnię początkową dla kontrolowanego wykończenia lustrzanego niż stopy wybrane przede wszystkim ze względu na wyższą wytrzymałość mechaniczną.
Dlatego też w przypadku zastosowań oświetleniowych i odbłyśnikowych należy najpierw ocenić AA1085, gdy głównym wymaganiem jest wygląd optyczny. Ostateczną wydajność należy nadal potwierdzać na podstawie zmierzonego współczynnika odbicia, a nie samego oznaczenia stopu.
AA1060 można rozważyć do odpowiednich zastosowań odblaskowych i dekoracyjnych, gdzie ważna jest dobra jakość powierzchni, odkształcalność i dostępność komercyjna. Właściwości odblaskowe należy potwierdzić na zatwierdzonej próbce produkcyjnej.
AA3003 zapewnia wyższą wytrzymałość niż dostępne na rynku gatunki aluminium i może być stosowany do paneli dekoracyjnych lub prefabrykowanych komponentów, gdzie ważniejsza jest sztywność mechaniczna. Wygląd powierzchni i zmierzony współczynnik odbicia należy zatwierdzić osobno.
Omów materiał 1085, 1060 lub 3003
Sam wygląd lustrzany nie definiuje wydajności optycznej. Obydwa arkusze mogą wyglądać jasno dla oka, a jednocześnie dawać różne zmierzone charakterystyki odbicia.
W przypadku oświetlenia LED, opraw oświetleniowych, podświetlenia wyświetlaczy lub innych zastosowań optycznych kupujący powinien określić wymagany współczynnik odbicia wraz z metodą badania oraz czy ważne jest odbicie całkowite, lustrzane czy rozproszone.
| Wymagania optyczne | Dlaczego to ma znaczenie |
| Całkowite odbicie | Wskazuje całkowitą ilość padającego światła odbitego przez powierzchnię |
| Odbicie lustrzane | Ważne, gdy światło musi być odbijane w kontrolowanym kierunku przypominającym lustro |
| Odbicie rozproszone | Odpowiednie, gdy wymagany jest bardziej miękki lub bardziej rozproszony wzór światła odbitego |
| Metoda pomiaru | Należy uzgodnić, aby dostawca i kupujący porównywali wartości zmierzone w tych samych warunkach |
| Próbka produkcyjna | Umożliwia zatwierdzenie wyglądu i zmierzonych właściwości optycznych przed produkcją masową |
| Rodzaj materiału | Główna charakterystyka | Typowa podstawa wyboru |
| Polerowane/lustrzane aluminium | Jasna powierzchnia odblaskowa powstająca w wyniku walcowania, polerowania lub innych procesów wykańczania lustrzanego | Dekoracyjny wygląd i ogólne zastosowania odblaskowe |
| Anodowane lustrzane aluminium | Powierzchnia lustrzana połączona ze zintegrowaną anodową warstwą tlenku | Odblaskowy wygląd oraz poprawiona trwałość powierzchni i odporność na korozję |
| Odblaskowe aluminium optyczne | Zaprojektowany system powierzchniowy z kontrolowaną wydajnością optyczną | Zastosowania wymagające określonego zmierzonego współczynnika odbicia, a nie samego wyglądu lustrzanego |
| Kolorowe anodowane lustro | Odblaskowy metaliczny wygląd w połączeniu z anodowanym zabarwieniem | Dekoracyjne wnętrza, ekspozycje, meble i komponenty oparte na wyglądzie |
Istniejący przebieg procesu dla tego produktu obejmuje przygotowanie powierzchni, polerowanie, anodowanie, mycie i uszczelnianie. Rzeczywiste parametry produkcji mogą się różnić w zależności od stopu, gatunku lustra, wymagań dotyczących folii anodowej i koloru.

| Krok | Istniejące odniesienie do procesu |
| 1 | Polerowanie mechaniczne |
| 2 | Odtłuszczanie |
| 3 | Mycie |
| 4 | Polerowanie chemiczne |
| 5 | Mycie |
| 6 | Anodowanie |
| 7 | Mycie |
| 8 | Opieczętowanie |
| 9 | Końcowe rozjaśnienie mechaniczne zgodnie z istniejącym opisem procesu |
Anodowa warstwa tlenku jest porowata przed uszczelnieniem. Uszczelnianie zamyka lub stabilizuje strukturę porów i jest ważnym elementem osiągnięcia wymaganej odporności na korozję i długotrwałej wydajności powierzchni.
W przypadku kolorowej anodowanej blachy lustrzanej barwienie zwykle odbywa się przed uszczelnieniem. Kupujący wymagający kontrolowanego wyglądu koloru powinni zatwierdzić zarówno kolor, jak i efekt lustrzany na fizycznej próbce produkcyjnej.
Płaskość bezpośrednio wpływa na jakość wizualną powierzchni lustra i kierunek odbitego światła. Kupujący wykorzystujący ten materiał do oświetlenia, ekspozycji lub dużych paneli dekoracyjnych, powinni określić akceptowalną płaskość, a nie polegać wyłącznie na grubości i szerokości.
Drobne zadrapania, wgniecenia i ślady nacisku mogą być dobrze widoczne na lustrzanym wykończeniu. Dlatego przed wysyłką należy uzgodnić kryteria akceptacji powierzchni i sposób postępowania zabezpieczającego.
Widoczne różnice w polerowaniu, połysku lub anodowaniu mogą powodować niespójne odbicia na sąsiadujących częściach. W przypadku projektów o wysokim wyglądzie partie produkcyjne należy porównać z zatwierdzoną próbką referencyjną.
Podczas obróbki i montażu należy unikać oleju, odcisków palców, pozostałości i zanieczyszczeń ściernych. Metody czyszczenia muszą być dostosowane do anodowanej powierzchni.
Lustrzane powierzchnie aluminiowe wymagają ostrożnego obchodzenia się, ponieważ defekty kosmetyczne są bardziej widoczne niż w przypadku materiału matowego lub polerowanego. Jeżeli wymagana jest folia ochronna, specyfikację folii należy uzgodnić uwzględniając późniejsze warunki cięcia, tłoczenia, gięcia, przechowywania i montażu.
Arkusze należy przechowywać w czystym, suchym pomieszczeniu i oddzielić od cząstek ściernych. Operatorzy powinni unikać przeciągania jednej powierzchni lustra po drugiej podczas obsługi.
Poproś o próbki powierzchni lustrzanych
Anodowaną lustrzaną blachę aluminiową można pociąć na półwyroby reflektorów, panele dekoracyjne i inne elementy. Narzędzia i powierzchnie robocze należy utrzymywać w czystości, aby uniknąć zarysowania powierzchni lustra.
Wydajność formowania zależy od stopu, stanu, grubości, promienia zgięcia i stanu powłoki anodowej. W przypadku odbłyśników lub elementów dekoracyjnych wykazujących znaczne odkształcenia proponowaną część należy przetestować przed produkcją seryjną.
Ciasne zginanie może powodować duże obciążenie zarówno podłoża aluminiowego, jak i anodowanej powierzchni. Kupujący powinni podać wymagany kąt zgięcia i promień wewnętrzny, aby można było sprawdzić odpowiedni stop i stan.
Jeżeli arkusz będzie łączony z innym podłożem, przed produkcją masową należy sprawdzić kompatybilność kleju z rzeczywistą powierzchnią anodowaną lub odwrotną stroną.
Anodowane aluminium lustrzane można zastosować w przypadku opraw LED, paneli odblaskowych, opraw typu downlight, oświetlenia wyświetlaczy i innych elementów oświetleniowych. Wymagany współczynnik odbicia całkowitego lub zwierciadlanego należy podać w specyfikacji zakupu.
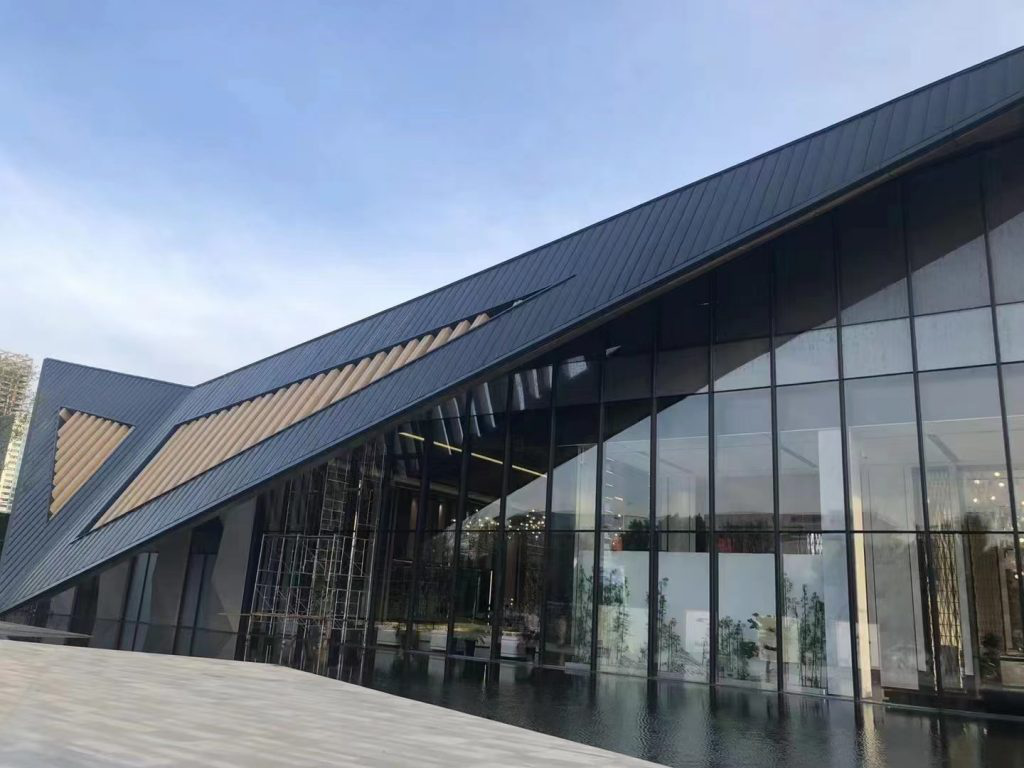
Lustrzane aluminium można stosować do dekoracyjnych paneli ściennych, sufitów, paneli funkcyjnych, obszarów wystawowych i innych elementów architektonicznych, gdzie wymagany jest lekki, odblaskowy metaliczny wygląd.
Odblaskowe anodyzowane aluminium można zastosować do odpowiednich drzwi szafek, wkładek meblowych, mebli wystawowych i powierzchni dekoracyjnych, gdzie wybrana grubość i system montażu spełniają wymagania projektowe.
Materiał ten można wykorzystać na dekoracyjne panele urządzeń, ramki i elementy odblaskowe, gdzie wymagane jest metaliczne lustrzane wykończenie i anodowana powierzchnia.
Lustrzane aluminium można stosować w tłach wystawowych, podświetlanych oznakowaniach, elementach wyposażenia sklepów i markowych panelach dekoracyjnych, gdzie częścią projektu jest odbite światło lub luksusowy metaliczny wygląd.
Anodowane aluminium lustrzane można ocenić pod kątem wybranych elementów dekoracyjnych i elementów wyglądu, które nie mają krytycznego znaczenia dla bezpieczeństwa. Optyczne lusterka wsteczne i inne podlegające przepisom elementy pojazdu wymagają odrębnych zatwierdzonych specyfikacji i nie należy ich zastępować dekoracyjną taflą lusterek bez zatwierdzenia technicznego.

Potwierdź stop i stan przed cięciem lub formowaniem. Ta sama grubość może zachowywać się inaczej w zależności od wybranego stanu materiału.
Sprawdź grubość blachy i szerokość użytkową zgodnie z zatwierdzoną specyfikacją. Aktualne szerokości to 1000, 1200 i 1250 mm.
W przypadku zastosowań oświetleniowych i optycznych należy sprawdzać i mierzyć współczynnik odbicia zgodnie z ustaloną metodą testową, a nie zatwierdzać materiał jedynie na podstawie jasności wizualnej.
Sprawdź pod kątem zadrapań, linii polerowania, wgnieceń, plam, zmętnień, zmian koloru i zlokalizowanych defektów powierzchni, które mogą mieć wpływ na właściwości dekoracyjne lub optyczne.
Jeżeli grubość powłoki anodowej, właściwości uszczelniające lub kolor mają kluczowe znaczenie, należy podać wymaganą wartość i metodę kontroli w zatwierdzonej specyfikacji zakupu.
W przypadku odbłyśników tłoczonych, giętych paneli dekoracyjnych lub innych elementów formowanych należy przeprowadzić reprezentatywną próbę przy użyciu przewidzianych narzędzi przed zatwierdzeniem produkcji masowej.
Poproś o materiał do próby reflektora
Należy określić, czy materiał będzie używany na odbłyśnik oświetleniowy, ścianę dekoracyjną, sufit, panel meblowy, element urządzenia, wyświetlacz lub do innego zastosowania.
Podstawowym wyborem dla tego produktu jest AA1085. Na liście znajdują się również AA1060 i AA3003, które można ocenić w przypadku różnic w zakresie formowania, wytrzymałości mechanicznej, wyglądu powierzchni lub wymagań handlowych.
Podaj wymagany stan, jeśli został już określony, lub zapewnij gotowy element i proces formowania, aby można było sprawdzić wymaganą sztywność i odkształcalność.
Podany zakres grubości wynosi 0,17–1,00 mm, a wymienione szerokości standardowe to 1000, 1200 i 1250 mm. Podaj gotowe wymiary i tolerancje wymiarowe w celu ostatecznego potwierdzenia.
W przypadku reflektorów funkcjonalnych należy określić wymagany współczynnik odbicia całkowitego, zwierciadlanego lub rozproszonego oraz obowiązującą metodę pomiaru. Nie polegaj wyłącznie na opisie „wykończenie lustrzane”.
Określ lustro naturalne lub wymagany kolor anodowany wraz z wszelkimi wymaganiami dotyczącymi folii anodowej, uszczelnienia lub trwałości powierzchni.
Określ dopuszczalne limity zadrapań, wgnieceń, linii polerowania, zmętnienia, zmian koloru i innych widocznych defektów, szczególnie w przypadku zastosowań oświetleniowych i dekoracyjnych o wysokim wyglądzie.
Podaj zamierzony proces cięcia, tłoczenia, gięcia, wiercenia lub spajania, aby można było porównać wybrany stop, stan techniczny i wykończenie anodowane pod kątem wymaganej produkcji.
| Minimalna ilość zamówienia | 1 tona metryczna zgodnie ze specyfikacją |
| Zapłata | 30% depozytu T/T z 70% saldem w stosunku do kopii B/L lub 100% nieodwołalnej akredytywy na widoku zgodnie z wymienionymi warunkami |
| Odniesienie do dostawy | Około 25 dni od otrzymania akredytywy lub depozytu, w zależności od ostatecznej specyfikacji produkcji |
| Uszczelka | Palety drewniane w standardzie eksportowym z zabezpieczeniem powierzchni i krawędzi zgodnie z wymaganiami wysyłki |
| Zalecane informacje dotyczące zapytania | Zastosowanie, stop, stan, grubość, szerokość i długość, wymagania dotyczące odbicia, wymagania dotyczące anodowania, kolor, akceptacja powierzchni, proces produkcyjny, ilość i miejsce przeznaczenia |
Jest to aluminium z odblaskową, lustrzaną powierzchnią, po którym następuje anodowanie, które przekształca powierzchnię w integralną warstwę tlenku glinu, aby poprawić trwałość powierzchni i odporność na korozję.
AA1085 to gatunek aluminium o wysokiej czystości, powszechnie wybierany do wykańczania luster, gdzie ważna jest jakość czystej powierzchni i właściwości odblaskowe. Ostateczne właściwości optyczne należy jeszcze potwierdzić pomiarem.
Aktualna specyfikacja produktu wymienia również AA1060 i AA3003. Ich przydatność zależy od wymaganego współczynnika odbicia, formowania, wytrzymałości i gotowego wyglądu.
Aktualnie podany zakres grubości wynosi 0,17–1,00 mm.
Obecnie wymienione standardowe szerokości to 1000 mm, 1200 mm i 1250 mm.
Istniejąca specyfikacja tego produktu nie podaje jednej gwarantowanej wartości współczynnika odbicia. Kupujący wymagający parametrów optycznych powinni określić wymagany współczynnik odbicia i metodę testową w celu potwierdzenia przed złożeniem zamówienia.
Nie. Wizualnie jasne lustrzane wykończenie samo w sobie nie definiuje całkowitego, lustrzanego lub rozproszonego współczynnika odbicia. Funkcjonalne zastosowania reflektorów powinny wykorzystywać zmierzone wartości optyczne.
Tak, można go ocenić pod kątem kompatybilnych komponentów LED i reflektorów oświetleniowych. Wymagany współczynnik odbicia, geometrię powierzchni, proces formowania i środowisko termiczne należy określić przed zatwierdzeniem materiału.
Można go giąć, gdy stop, stan, grubość, promień gięcia i powierzchnia anodowana są zgodne z wymaganą geometrią. Ciasne zakręty należy wypróbować przed masową produkcją.
Tłoczenie można ocenić pod kątem odpowiedniej geometrii reflektora. Kupujący powinni podać głębokość formowania, rysunek części i wymagania dotyczące temperamentu, aby materiał mógł zostać sprawdzony przed produkcją.
Niestandardowe kolory można omówić zgodnie z procesem anodowania i zatwierdzoną próbką fizyczną. Kolor, efekt lustra i wymagania dotyczące uszczelnienia powinny zostać zatwierdzone łącznie.
Tlenek anodowy powstaje na powierzchni aluminium i stanowi integralną część podłoża, a nie jest nakładany jako osobna warstwa farby. Uszkodzenie powierzchni jest nadal możliwe w wyniku silnego ścierania, uderzenia lub niewłaściwej obróbki.
Anodowanie poprawia odporność na korozję, ale wydajność nadal zależy od jakości powłoki anodowej, uszczelnienia, środowiska, środków czyszczących, krawędzi i warunków długotrwałego narażenia.
Potwierdź stop, stan, grubość, typ i wartość odbicia, metodę badania, płaskość, kryteria wad powierzchni, wymagania dotyczące anodowania, proces formowania i wymagania dotyczące folii ochronnej.
W aktualnych informacjach o produkcie minimalna wielkość zamówienia wynosi 1 tonę metryczną, zgodnie ze specyfikacją.
Istniejące informacje o produkcie obejmują około 25 dni od otrzymania akredytywy lub depozytu. Rzeczywisty czas realizacji zależy od stopu, wymiarów, anodowania, koloru i ilości.
Proszę podać zastosowanie, stop i stan, jeśli są znane, grubość, szerokość i długość, wymagany współczynnik odbicia i metodę pomiaru, wymagania dotyczące folii anodowej, kolor, proces produkcyjny, wymagania dotyczące jakości powierzchni, ilość i miejsce przeznaczenia.
Produkty
Aplikacja
Szybkie linki
Skontaktuj się z nami