Legering 1085 anodisert aluminiumsplate
DINGANG
7606125000
| Tilgjengelighet: | |
|---|---|
| Antall: | |
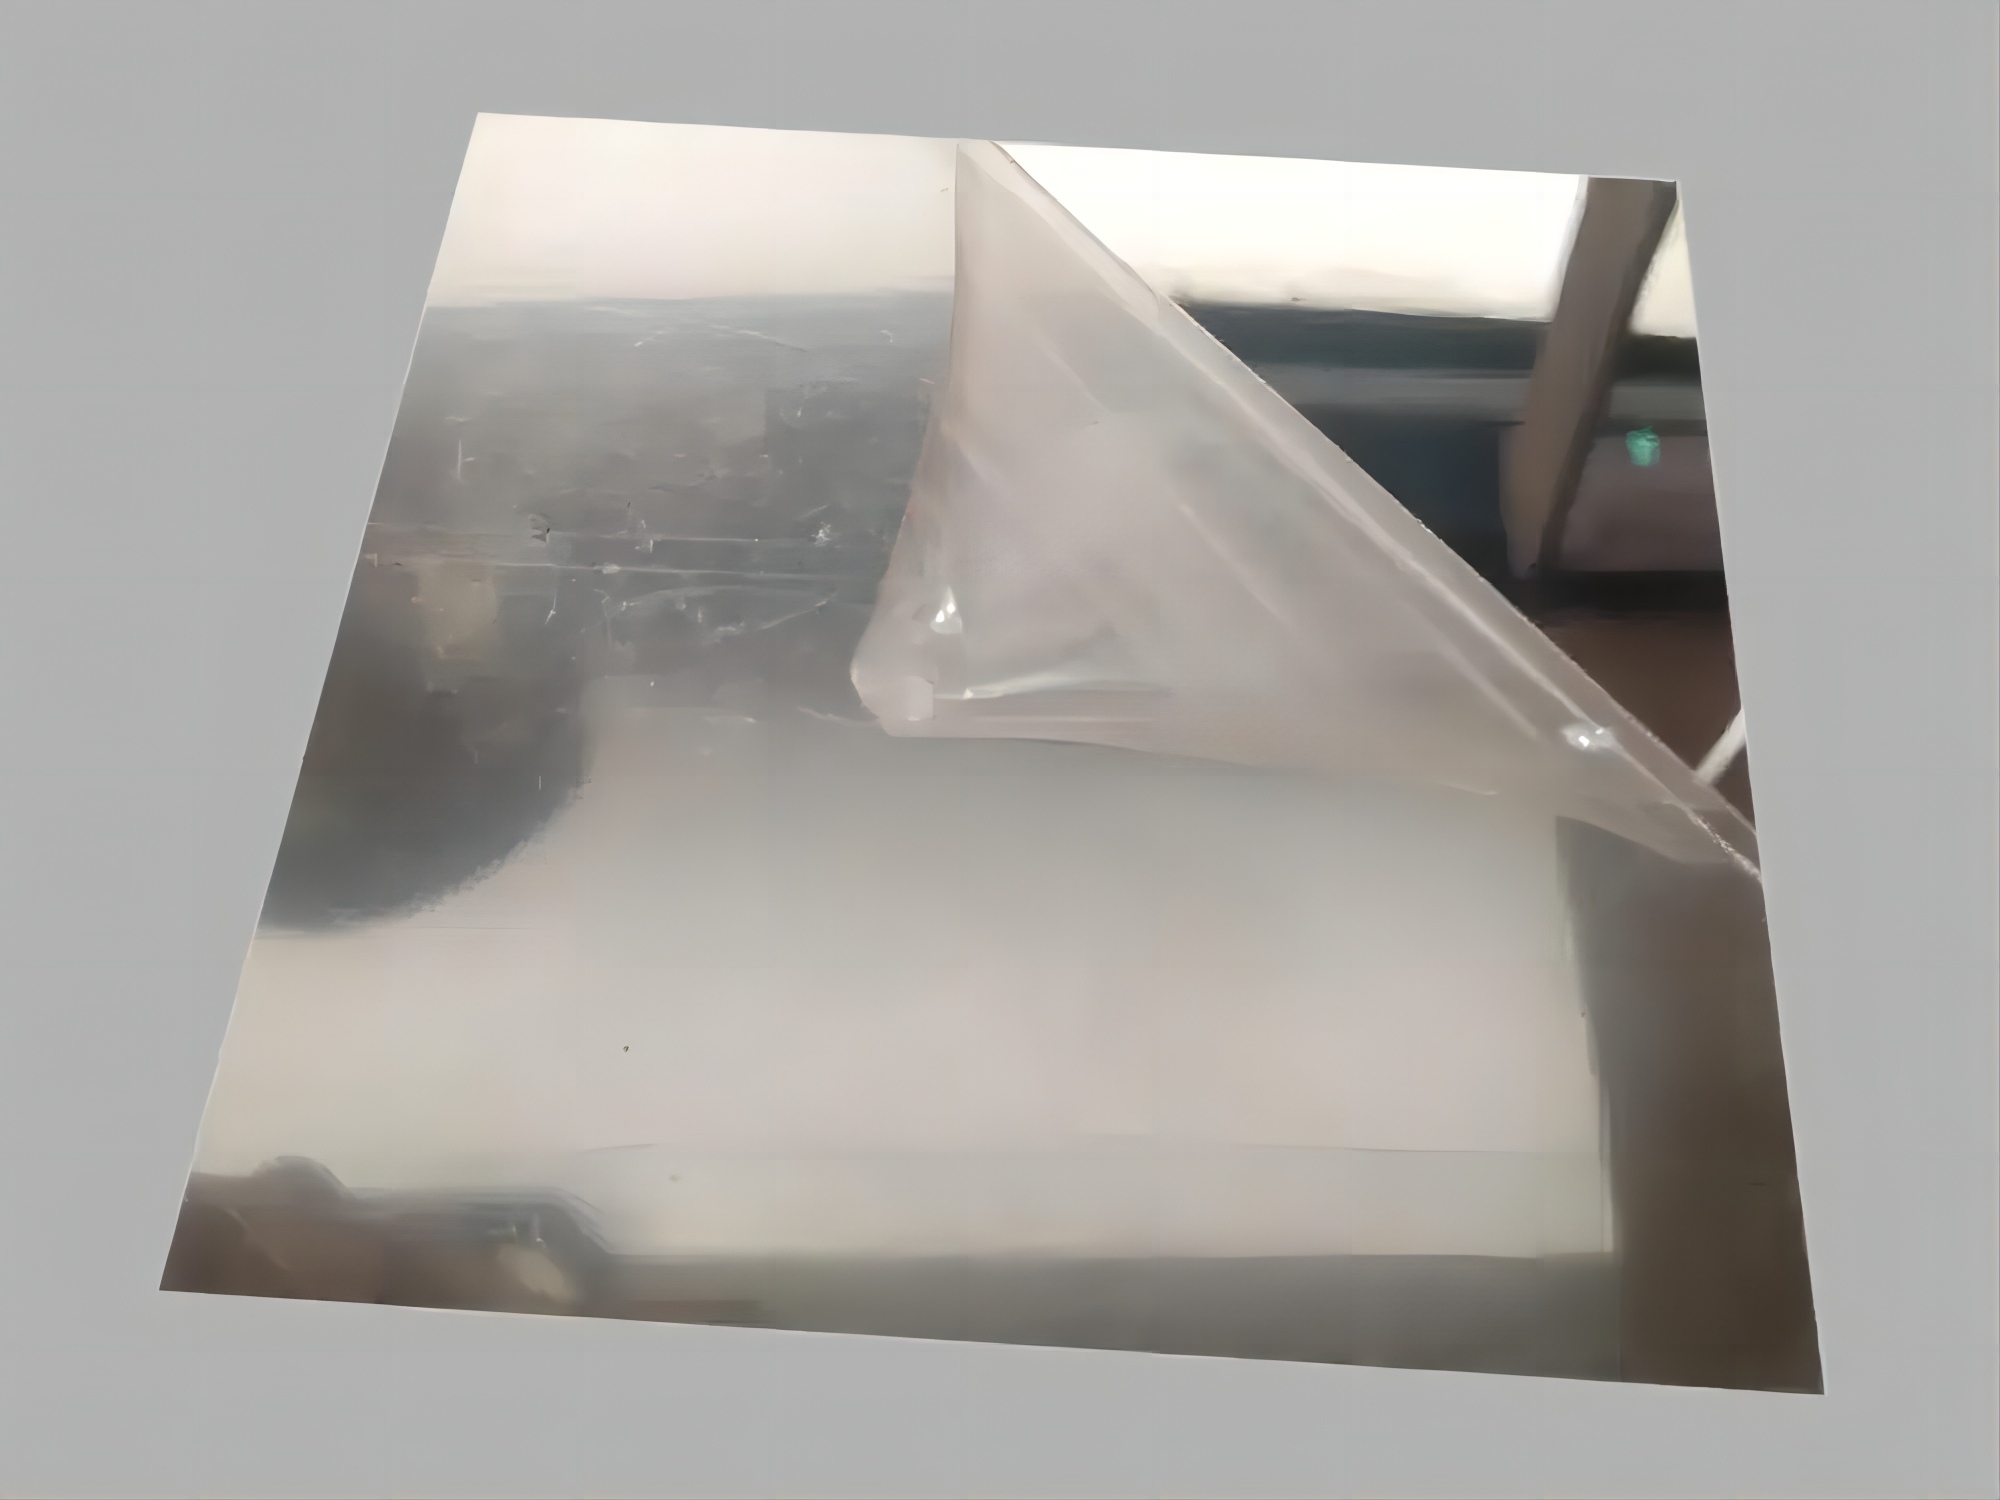
1085 anodisert speilaluminiumsplate er et reflekterende aluminiumsmateriale for belysning av reflektorer, dekorative paneler, displaykomponenter, apparater og andre applikasjoner som krever en lys metallisk overflate kombinert med holdbarheten til en anodisert finish.
Speiloverflaten klargjøres før eller som en del av etterbehandlingsprosessen, og anodisering konverterer deretter aluminiumsoverflaten til et integrert aluminiumoksidlag. I motsetning til et malt toppstrøk, dannes det anodiske laget av selve aluminiumssubstratet og kan deretter forsegles eller farges.
AA1085 er den primære materialposisjoneringen for dette produktet, mens AA1060 og AA3003 også er oppført som tilgjengelige alternativer. Materiale kan leveres i tykkelser fra 0,17 til 1,00 mm og standard bredder på 1000, 1200 og 1250 mm.
Be om pris anodisert speil aluminium
| Produkt | Anodisert speil aluminiumsplate |
| Primær legering | AA1085 |
| Andre listede legeringer | AA1060, AA3003 |
| Tykkelse | 0,17–1,00 mm |
| Standard bredder | 1000 mm, 1200 mm, 1250 mm |
| Flate | Speilfinish aluminium med eloksert overflatebehandling |
| Farge | Naturlig speilfinish og tilpassede anodiserte farger underlagt prosess- og prøvebekreftelse |
| Oppført strekkstyrkereferanse | 130 MPa i henhold til eksisterende produktdata; eksakte mekaniske egenskaper må bekreftes for den valgte legeringen og temperamentet |
| Oppført referanse for avkastningsstyrke | 115 MPa i henhold til eksisterende produktdata; eksakte mekaniske egenskaper må bekreftes for den valgte legeringen og temperamentet |
| Refleksjon | Spesifiseres og bekreftes i henhold til speilklasse, målemetode og krav til sluttbruk |
| Anodisk filmtykkelse | Avtales i henhold til nødvendig overflatebestandighet, farge og påføring |
| Temperament | Skal bekreftes i henhold til legering, nødvendig stivhet og formingsprosess |
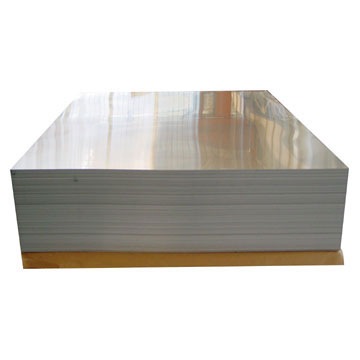
| Pakking | Eksportstandard trepaller i henhold til forsendelseskrav |
| Minimum bestillingsantall | 1 tonn i henhold til spesifikasjonen |
| Betalingsbetingelser | 30 % T/T innskudd med 70 % saldo mot B/L kopien, eller 100 % ugjenkallelig L/C ved sikte i henhold til de oppførte vilkårene |
| Leveringsreferanse | Omtrent 25 dager etter mottak av L/C eller depositum, underlagt endelig spesifikasjon og produksjonsplan |

Speilaluminium er produsert for å skape en lys, svært reflekterende metallisk overflate. Overflateforberedelse, legeringsrenhet, rullekvalitet, polering og påfølgende etterbehandling påvirker det endelige visuelle og optiske resultatet.
Anodisering er en elektrokjemisk konverteringsprosess. Aluminiumsoverflaten omdannes til aluminiumoksid i stedet for bare å dekkes med en separat malingsfilm. Dette anodoksydet blir en del av aluminiumsoverflaten og kan deretter forsegles eller farges.
En riktig anodisert overflate gir økt motstand mot korrosjon og overflateslitasje sammenlignet med ubehandlet aluminium. Faktisk ytelse avhenger av anodisk filmtykkelse, tetningskvalitet, legering, miljø og håndteringsforhold.
Det porøse anodiske laget kan farges før forsegling. Naturlig sølv speilfinish og dekorative anodiserte farger kan derfor diskuteres i henhold til ønsket utseende og sluttbruksmiljø.
AA1085 er ofte valgt for aluminium med speilfinish der kjøpere prioriterer en ren reflekterende overflate. Et aluminiumssubstrat med høy renhet gir generelt en mer egnet startoverflate for kontrollert speilbehandling enn legeringer valgt primært for høyere mekanisk styrke.
For belysnings- og reflektorapplikasjoner bør AA1085 derfor vurderes først når optisk utseende er et stort krav. Den endelige ytelsen bør fortsatt bekreftes med målt reflektans i stedet for legeringsbetegnelse alene.
AA1060 kan vurderes for passende reflekterende og dekorative bruksområder hvor god overflatekvalitet, formbarhet og kommersiell tilgjengelighet er viktig. Reflekterende ytelse bør bekreftes på den godkjente produksjonsprøven.
AA3003 gir høyere styrke enn kommersielt rene aluminiumskvaliteter og kan evalueres for dekorative paneler eller fabrikerte komponenter der mekanisk stivhet er viktigere. Dens overflateutseende og målte reflektans bør godkjennes separat.
Diskuter 1085, 1060 eller 3003 materiale
Et speilutseende alene definerer ikke optisk ytelse. To ark kan begge se lyse ut for øyet samtidig som de produserer forskjellige målte refleksjonsegenskaper.
For LED-belysning, armaturer, displaybakgrunnsbelysning eller andre optiske applikasjoner bør kjøper spesifisere nødvendig refleksjon sammen med testmetode og om total, speilende eller diffus refleksjon er viktig.
| Optisk krav | Hvorfor det betyr noe |
| Total refleksjon | Indikerer den totale mengden innfallende lys som reflekteres av overflaten |
| Spekulær refleksjon | Viktig hvor lys skal reflekteres i kontrollert speillignende retning |
| Diffus refleksjon | Relevant der det kreves et mykere eller mer distribuert reflektert lysmønster |
| Målemetode | Bør avtales slik at leverandør og kjøper sammenligner verdier målt under samme betingelser |
| Produksjonseksempel | Lar visuelt utseende og målt optisk ytelse godkjennes før bulkproduksjon |
| Materialtype | Hovedkarakteristikk | Typisk utvalgsgrunnlag |
| Polert / Speil Aluminium | Lys reflekterende overflate produsert gjennom rulling, polering eller andre speilbehandlingsprosesser | Dekorativt utseende og generelle reflekterende bruksområder |
| Anodisert speil aluminium | Speiloverflate kombinert med et integrert anodisk oksidlag | Reflekterende utseende pluss forbedret overflatebestandighet og korrosjonsbestandighet |
| Høyreflekterende optisk aluminium | Konstruert overflatesystem med kontrollert optisk ytelse | Applikasjoner som krever en spesifisert målt reflektans i stedet for speilutseende alene |
| Farget anodisert speil | Reflekterende metallisk utseende kombinert med anodisert farge | Dekorativt interiør, utstillinger, møbler og utseendestyrte komponenter |
Den eksisterende prosessflyten for dette produktet inkluderer overflatebehandling, polering, anodisering, vasking og forsegling. Faktiske produksjonsparametre kan variere i henhold til legering, speilkvalitet, krav til anodisk film og farge.

| Skritt | Eksisterende prosessreferanse |
| 1 | Mekanisk polering |
| 2 | Avfetting |
| 3 | Vasking |
| 4 | Kjemisk polering |
| 5 | Vasking |
| 6 | Anodisering |
| 7 | Vasking |
| 8 | Forsegling |
| 9 | Endelig mekanisk lysing i henhold til eksisterende prosessbeskrivelse |
Det anodiske oksidlaget er porøst før forsegling. Forsegling lukker eller stabiliserer porestrukturen og er en viktig del for å oppnå nødvendig korrosjonsmotstand og langsiktig overflateytelse.
For farget anodisert speilplate skjer farging normalt før forsegling. Kjøpere som krever kontrollert fargeutseende bør godkjenne både farge- og speileffekten på en fysisk produksjonsprøve.
Flathet påvirker direkte den visuelle kvaliteten til en speiloverflate og retningen til reflektert lys. Kjøpere som bruker materialet i belysning, skjermer eller store dekorative paneler bør spesifisere akseptabel flathet i stedet for kun å stole på tykkelse og bredde.
Mindre riper, bulker og trykkmerker kan være godt synlige på en speilfinish. Overflateakseptkriterier og beskyttelseshåndtering bør derfor avtales før forsendelse.
Synlige forskjeller i polering, glans eller anodisering kan skape inkonsekvent refleksjon over tilstøtende deler. For fremtredende prosjekter bør produksjonspartier sammenlignes med en godkjent referanseprøve.
Olje, fingeravtrykk, rester og slipende forurensning bør unngås under bearbeiding og installasjon. Rengjøringsmetoder må være kompatible med den anodiserte overflaten.
Speil-aluminiumsoverflater krever forsiktig håndtering fordi kosmetiske defekter er mer synlige enn på matte eller malede materialer. Der det kreves beskyttelsesfilm, bør filmspesifikasjonen avtales i henhold til påfølgende skjærings-, stemplings-, bøynings-, lagrings- og installasjonsforhold.
Ark skal oppbevares i et rent, tørt miljø og adskilt fra slipende partikler. Operatører bør unngå å dra en speilflate over en annen under håndtering.
Anodisert speilaluminiumsplate kan kuttes til reflektoremner, dekorative paneler og andre komponenter. Verktøy og arbeidsflater bør holdes rene for å unngå riper i speilflaten.
Formingsytelsen avhenger av legering, temperament, tykkelse, bøyeradius og anodisk filmtilstand. For reflektorer eller dekorative komponenter med betydelig deformasjon bør den foreslåtte delen prøves før bulkproduksjon.
Tett bøying kan gi høy belastning på både aluminiumsunderlaget og den anodiserte overflaten. Kjøpere bør gi nødvendig bøyevinkel og innvendig radius slik at en passende legering og temperament kan vurderes.
Der arket skal limes til et annet underlag, bør limkompatibilitet testes mot den faktiske anodiserte eller motsatt sideoverflaten før masseproduksjon.
Anodisert speilaluminium kan evalueres for LED-armaturer, reflektorpaneler, downlights, displaybelysning og andre lyskomponenter. Nødvendig total- eller speilreflektans skal oppgis i kjøpsspesifikasjonen.
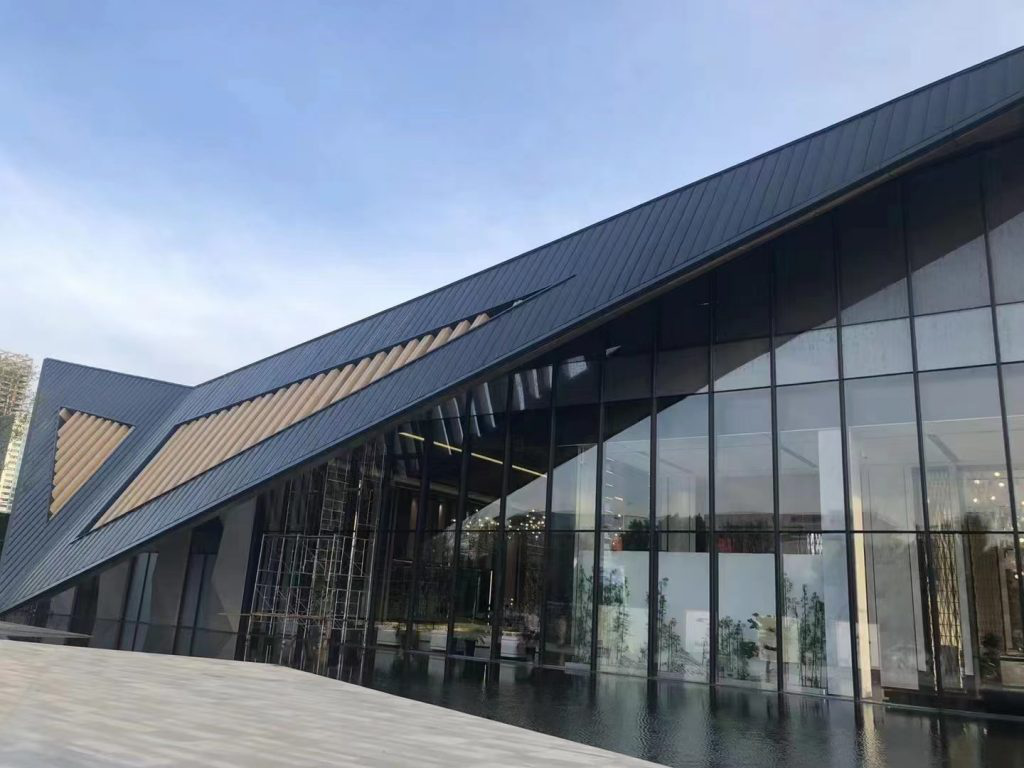
Speilaluminium kan brukes til dekorative veggpaneler, tak, funksjonspaneler, utstillingsområder og andre arkitektoniske komponenter der det kreves et lett reflekterende metallisk utseende.
Reflekterende eloksert aluminium kan brukes til passende skapdører, møbelinnsatser, utstillingsmøbler og dekorative overflater hvor valgt tykkelse og monteringssystem oppfyller designkravene.
Materialet kan vurderes for dekorative apparatpaneler, rammer og reflekterende komponenter der det kreves en metallisk speilfinish og anodisert overflate.
Speilaluminium kan brukes i skjermbakgrunner, opplyst skilting, detaljhandelsarmaturer og merkede dekorative paneler der reflektert lys eller et premium metallisk utseende er en del av designet.
Anodisert speilaluminium kan vurderes for utvalgte ikke-sikkerhetskritiske dekorative trim- og utseendekomponenter. Optiske bakspeil og andre regulerte kjøretøykomponenter krever separate godkjente spesifikasjoner og bør ikke erstattes med dekorative speilark uten teknisk validering.

Bekreft legering og temperering før skjæring eller forming. Den samme tykkelsen kan oppføre seg forskjellig avhengig av den valgte materialtilstanden.
Verifiser arktykkelse og brukbar bredde mot godkjent spesifikasjon. Gjeldende oppførte bredder er 1000, 1200 og 1250 mm.
For belysning og optiske applikasjoner, inspiser og mål reflektansen i henhold til den avtalte testmetoden i stedet for å godkjenne materiale kun ved visuell lysstyrke.
Inspiser for riper, poleringslinjer, bulker, flekker, uklarhet, fargevariasjoner og lokale overflatedefekter som kan påvirke dekorativ eller optisk ytelse.
Der anodisk filmtykkelse, forseglingsytelse eller farge er kritisk, inkludere den nødvendige verdien og inspeksjonsmetoden i den godkjente kjøpsspesifikasjonen.
For stemplede reflektorer, bøyde dekorative paneler eller andre formede komponenter, produsere et representativt forsøk med tiltenkt verktøy før godkjenning av bulkproduksjon.
Be om materiale for en reflektorprøve
Oppgi om materialet skal brukes til belysningsreflektor, dekorativ vegg, tak, møbelpanel, apparatkomponent, display eller annen bruk.
AA1085 er det primære valget for dette produktet. AA1060 og AA3003 er også oppført og kan evalueres der forming, mekanisk styrke, overflateutseende eller kommersielle krav er forskjellige.
Gi nødvendig temperament hvis det allerede er spesifisert, eller gi den ferdige komponenten og formingsprosessen slik at den nødvendige stivheten og formbarheten kan vurderes.
Det oppførte tykkelsesområdet er 0,17–1,00 mm og de oppførte standardbreddene er 1000, 1200 og 1250 mm. Oppgi ferdige dimensjoner og dimensjonstoleranser for endelig bekreftelse.
For funksjonelle reflektorer, spesifiser den nødvendige totale, speilende eller diffuse reflektansen og gjeldende målemetode. Ikke stol bare på beskrivelsen 'speilfinish.'
Spesifiser naturlig speil eller nødvendig anodisert farge sammen med eventuelle krav til anodisk film, forsegling eller overflateholdbarhet.
Angi akseptable grenser for riper, bulker, poleringslinjer, dis, fargevariasjoner og andre synlige defekter, spesielt for belysning og dekorative applikasjoner med høyt utseende.
Gi den tiltenkte kutte-, stemplings-, bøye-, bore- eller limingsprosessen slik at den valgte legeringen, temperamentet og den anodiserte finishen kan vurderes mot den nødvendige fabrikasjonen.
| Minimum bestillingsantall | 1 tonn i henhold til spesifikasjonen |
| Betaling | 30 % T/T innskudd med 70 % balanse mot B/L kopien, eller 100 % ugjenkallelig L/C ved sikte i henhold til de oppførte vilkårene |
| Leveringsreferanse | Omtrent 25 dager etter mottak av L/C eller depositum, underlagt endelig produksjonsspesifikasjon |
| Pakking | Eksportstandard trepaller med overflate- og kantbeskyttelse i henhold til forsendelseskrav |
| Anbefalt forespørselsinformasjon | Påføring, legering, temperament, tykkelse, bredde og lengde, refleksjonskrav, anodiseringskrav, farge, overflateaksept, fabrikasjonsprosess, mengde og destinasjon |
Det er aluminium med en reflekterende speillignende overflate etterfulgt av anodisering, som omdanner overflaten til et integrert aluminiumoksidlag for å forbedre overflatens holdbarhet og korrosjonsbestandighet.
AA1085 er en aluminiumskvalitet med høy renhet som ofte velges for speilfinish hvor ren overflatekvalitet og reflekterende ytelse er viktig. Endelig optisk ytelse bør fortsatt bekreftes ved måling.
Den gjeldende produktspesifikasjonen viser også AA1060 og AA3003. Deres egnethet avhenger av nødvendig reflektivitet, forming, styrke og ferdig utseende.
Det gjeldende oppførte tykkelsesområdet er 0,17–1,00 mm.
De gjeldende oppførte standardbreddene er 1000 mm, 1200 mm og 1250 mm.
Den eksisterende spesifikasjonen for dette produktet angir ikke en enkelt garantert refleksjonsverdi. Kjøpere som krever optisk ytelse bør spesifisere nødvendig refleksjon og testmetode for bekreftelse før bestilling.
Nei. En visuelt lys speilfinish definerer ikke i seg selv total, speilende eller diffus reflektans. Funksjonelle reflektorapplikasjoner bør bruke målte optiske verdier.
Ja, den kan evalueres for kompatible LED- og lysreflektorkomponenter. Nødvendig reflektans, overflategeometri, formingsprosess og termisk miljø bør spesifiseres før materialgodkjenning.
Den kan bøyes når legeringen, temperamentet, tykkelsen, bøyeradiusen og den anodiserte overflaten er kompatible med den nødvendige geometrien. Trange bend bør prøves før masseproduksjon.
Stempling kan vurderes for passende reflektorgeometrier. Kjøpere bør gi formingsdybde, deltegning og tempereringskrav slik at materialet kan gjennomgås før produksjon.
Tilpassede farger kan diskuteres i henhold til anodiseringsprosessen og godkjent fysisk prøve. Farge, speileffekt og forseglingskrav bør godkjennes sammen.
Det anodiske oksidet dannes fra aluminiumsoverflaten og er integrert med underlaget i stedet for å påføres som en separat malingsfilm. Overflateskader er fortsatt mulig på grunn av kraftig slitasje, støt eller uegnet bearbeiding.
Anodisering forbedrer korrosjonsbestandigheten, men ytelsen avhenger fortsatt av anodisk filmkvalitet, forsegling, miljø, rengjøringskjemikalier, kanter og langtidseksponeringsforhold.
Bekreft legering, temperament, tykkelse, reflektanstype og verdi, testmetode, flathet, overflatedefektkriterier, krav til anodisering, formingsprosess og krav til beskyttelsesfilm.
Den gjeldende produktinformasjonen viser en minimumsbestillingsmengde på 1 tonn i henhold til spesifikasjonen.
Den eksisterende produktinformasjonen vises omtrent 25 dager etter mottak av L/C eller depositum. Faktisk ledetid avhenger av legering, dimensjoner, anodisering, farge og mengde.
Vennligst oppgi påføring, legering og temperament hvis kjent, tykkelse, bredde og lengde, nødvendig reflektans og målemetode, krav til anodisk film, farge, fabrikasjonsprosess, krav til overflatekvalitet, mengde og destinasjon.
Produkter
Søknad
Hurtigkoblinger
Kontakt oss