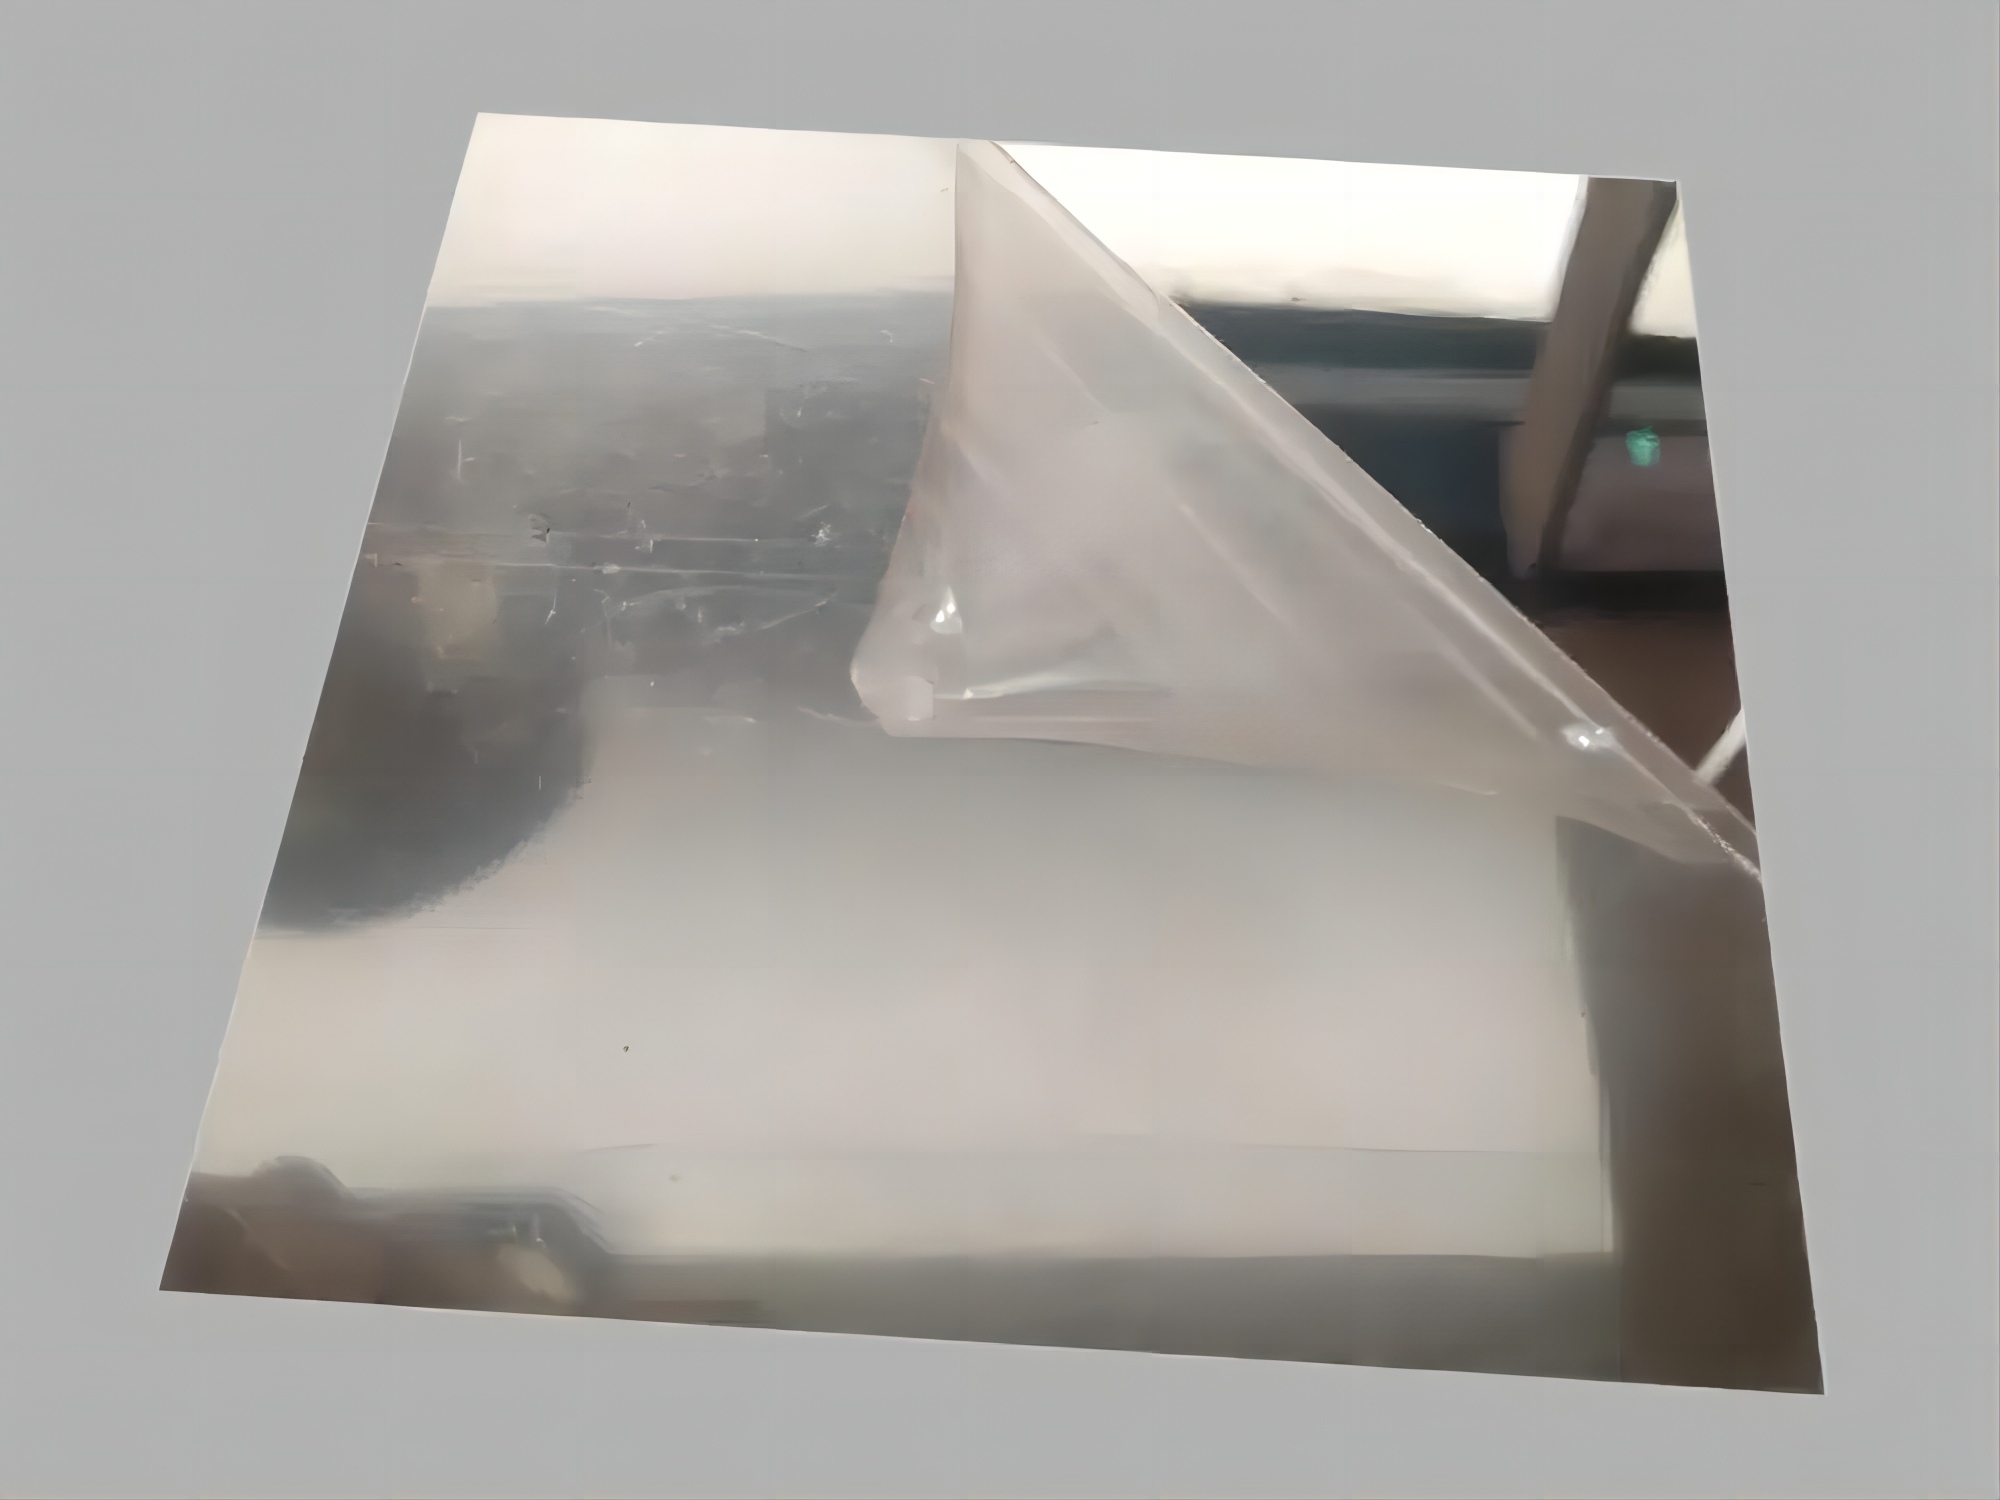
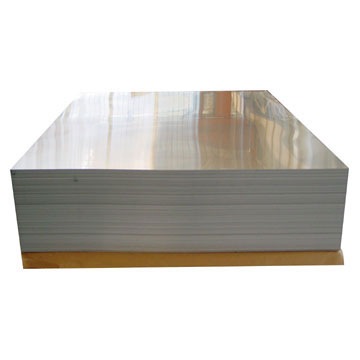
Eloxovaný hliníkový plech Alloy 1085
DINGANG
7606125000
| Dostupnost: | |
|---|---|
| Množství: | |
Eloxovaný zrcadlový hliníkový plech 1085 je reflexní hliníkový materiál pro osvětlovací reflektory, dekorativní panely, komponenty displejů, spotřebiče a další aplikace vyžadující lesklý kovový povrch kombinovaný s odolností eloxovaného povrchu.
Zrcadlový povrch je připraven před nebo jako součást dokončovacího procesu a eloxování pak přemění hliníkový povrch na integrální vrstvu oxidu hliníku. Na rozdíl od lakovaného vrchního laku je anodická vrstva tvořena ze samotného hliníkového substrátu a lze ji následně utěsnit nebo obarvit.
AA1085 je primární umístění materiálu pro tento produkt, zatímco AA1060 a AA3003 jsou také uvedeny jako dostupné možnosti. Materiál je možné dodat v tloušťkách od 0,17 do 1,00 mm a standardních šířkách 1000, 1200 a 1250 mm.
Vyžádejte si cenu eloxovaného hliníku
| Produkt | Eloxovaný zrcadlový hliníkový plech |
| Primární slitina | AA1085 |
| Ostatní uvedené slitiny | AA1060, AA3003 |
| Tloušťka | 0,17–1,00 mm |
| Standardní šířky | 1000 mm, 1200 mm, 1250 mm |
| Povrch | Hliník v zrcadlové úpravě s eloxovanou povrchovou úpravou |
| Barva | Přírodní zrcadlový povrch a přizpůsobené eloxované barvy podléhají procesu a potvrzení vzorku |
| Uvedená reference pevnosti v tahu | 130 MPa podle stávajících údajů o výrobku; přesné mechanické vlastnosti musí být potvrzeny pro vybranou slitinu a temperaci |
| Uvedená reference meze kluzu | 115 MPa dle stávajících údajů o výrobku; přesné mechanické vlastnosti musí být potvrzeny pro vybranou slitinu a temperaci |
| Odrazivost | Bude specifikováno a potvrzeno podle jakosti zrcadla, metody měření a požadavků na konečné použití |
| Tloušťka anodického filmu | Po dohodě dle požadované trvanlivosti povrchu, barvy a použití |
| Zmírnit | Bude potvrzeno podle slitiny, požadované tuhosti a procesu tváření |
| Balení | Exportní standardní dřevěné palety podle požadavků na přepravu |
| Minimální objednané množství | 1 metrická tuna dle specifikace |
| Platební podmínky | 30% vklad T/T se 70% zůstatkem proti B/L kopii nebo 100% neodvolatelný akreditiv na viděnou podle uvedených podmínek |
| Reference dodávky | Přibližně 25 dní po obdržení akreditivu nebo zálohy, v závislosti na konečné specifikaci a výrobním plánu |

Zrcadlový hliník se vyrábí tak, aby vytvořil jasný, vysoce reflexní kovový povrch. Příprava povrchu, čistota slitiny, kvalita válcování, leštění a následná konečná úprava, to vše ovlivňuje konečný vizuální a optický výsledek.
Eloxování je proces elektrochemické přeměny. Hliníkový povrch je přeměněn na oxid hlinitý spíše než jednoduše pokryt samostatným nátěrovým filmem. Tento anodický oxid se stává součástí hliníkového povrchu a může být poté zapečetěn nebo obarven.
Správně specifikovaný eloxovaný povrch poskytuje zvýšenou odolnost proti korozi a opotřebení povrchu ve srovnání s neošetřeným hliníkem. Skutečný výkon závisí na tloušťce anodového filmu, kvalitě těsnění, slitině, prostředí a podmínkách manipulace.
Porézní anodickou vrstvu lze před zatavením obarvit. Přírodní stříbrné zrcadlové povrchy a dekorativní eloxované barvy lze proto diskutovat podle požadovaného vzhledu a prostředí konečného použití.
AA1085 je běžně vybírán pro hliník se zrcadlovou povrchovou úpravou, kde kupující upřednostňují čistý reflexní povrch. Vysoce čistý hliníkový substrát obecně poskytuje vhodnější výchozí povrch pro řízenou zrcadlovou úpravu než slitiny vybrané primárně pro vyšší mechanickou pevnost.
Pro osvětlení a reflektorové aplikace by proto měl být AA1085 hodnocen jako první, pokud je hlavním požadavkem optický vzhled. Konečný výkon by měl být stále potvrzen naměřenou odrazivostí spíše než samotným označením slitiny.
AA1060 lze zvážit pro vhodné reflexní a dekorativní aplikace, kde je důležitá dobrá kvalita povrchu, tvarovatelnost a komerční dostupnost. Reflexní vlastnosti by měly být potvrzeny na schváleném výrobním vzorku.
AA3003 poskytuje vyšší pevnost než komerčně čisté druhy hliníku a lze jej hodnotit pro dekorativní panely nebo vyrobené komponenty, kde je důležitější mechanická tuhost. Jeho povrchový vzhled a naměřená odrazivost by měly být schváleny samostatně.
Diskutujte o materiálu 1085, 1060 nebo 3003
Samotný zrcadlový vzhled nedefinuje optický výkon. Dvě fólie mohou vypadat jasně pro oko a zároveň produkovat různé měřené odrazové charakteristiky.
U LED osvětlení, svítidel, podsvícení displeje nebo jiných optických aplikací by měl kupující specifikovat požadovanou odrazivost spolu s testovací metodou a zda je důležitý celkový, zrcadlový nebo difúzní odraz.
| Optický požadavek | Proč na tom záleží |
| Celková odrazivost | Udává celkové množství dopadajícího světla odraženého povrchem |
| Zrcadlová odrazivost | Důležité tam, kde se světlo musí odrážet v kontrolovaném zrcadlovém směru |
| Difuzní odrazivost | Relevantní tam, kde je vyžadován měkčí nebo více distribuovaný vzor odraženého světla |
| Metoda měření | Mělo by být dohodnuto tak, že dodavatel a kupující porovnávají hodnoty naměřené za stejných podmínek |
| Výrobní vzorek | Umožňuje schválení vizuálního vzhledu a měřeného optického výkonu před hromadnou výrobou |
| Typ materiálu | Hlavní charakteristika | Typický základ výběru |
| Leštěný / zrcadlový hliník | Jasný reflexní povrch vyrobený válcováním, leštěním nebo jinými procesy zrcadlení | Dekorativní vzhled a obecné reflexní aplikace |
| Eloxované zrcadlo z hliníku | Zrcadlový povrch kombinovaný s integrální vrstvou anodického oxidu | Reflexní vzhled plus zlepšená životnost povrchu a odolnost proti korozi |
| Vysoce reflexní optický hliník | Upravený povrchový systém s kontrolovaným optickým výkonem | Aplikace vyžadující specifikovanou naměřenou odrazivost spíše než samotný zrcadlový vzhled |
| Barevné eloxované zrcadlo | Reflexní kovový vzhled kombinovaný s eloxovaným zabarvením | Dekorativní interiéry, displeje, nábytek a vzhledově orientované komponenty |
Stávající procesní tok tohoto produktu zahrnuje přípravu povrchu, leštění, eloxování, mytí a těsnění. Skutečné výrobní parametry se mohou lišit v závislosti na slitině, kvalitě zrcadlení, požadavku na anodický film a barvě.

| Krok | Odkaz na existující proces |
| 1 | Mechanické leštění |
| 2 | Odmašťování |
| 3 | Mytí |
| 4 | Chemické leštění |
| 5 | Mytí |
| 6 | Eloxování |
| 7 | Mytí |
| 8 | Těsnění |
| 9 | Konečné mechanické leštění podle stávajícího popisu procesu |
Vrstva anodického oxidu je před utěsněním porézní. Těsnění uzavírá nebo stabilizuje strukturu pórů a je důležitou součástí dosažení požadované odolnosti proti korozi a dlouhodobého výkonu povrchu.
U barevných eloxovaných zrcadlových plechů se barvení obvykle provádí před zatavením. Kupující vyžadující kontrolovaný barevný vzhled by měli schválit jak barevný, tak zrcadlový efekt na fyzickém výrobním vzorku.
Rovinnost přímo ovlivňuje vizuální kvalitu zrcadlového povrchu a směr odraženého světla. Kupující používající materiál pro osvětlení, displeje nebo velké dekorativní panely by měli spíše specifikovat přijatelnou rovinnost, než se spoléhat pouze na tloušťku a šířku.
Drobné škrábance, promáčkliny a otlaky mohou být na zrcadlovém povrchu dobře viditelné. Kritéria přijatelnosti povrchu a ochranná manipulace by proto měly být dohodnuty před odesláním.
Viditelné rozdíly v leštění, lesku nebo eloxování mohou vytvářet nekonzistentní odrazy napříč sousedními díly. U projektů vysokého vzhledu by měly být výrobní šarže porovnány se schváleným referenčním vzorkem.
Během zpracování a instalace je třeba se vyvarovat znečištění olejem, otisky prstů, zbytky a abrazivním materiálem. Metody čištění musí být kompatibilní s eloxovaným povrchem.
Zrcadlové hliníkové povrchy vyžadují pečlivé zacházení, protože kosmetické vady jsou viditelnější než na matném nebo frézovaném materiálu. Pokud je požadována ochranná fólie, měla by být specifikace fólie dohodnuta podle následného řezání, ražení, ohýbání, skladování a podmínek instalace.
Plechy by měly být skladovány v čistém, suchém prostředí a odděleny od abrazivních částic. Obsluha by se měla během manipulace vyvarovat přetahování jednoho povrchu zrcadla přes druhý.
Vyžádejte si vzorky zrcadlového povrchu
Eloxovaný zrcadlový hliníkový plech lze řezat na polotovary reflektorů, dekorativní panely a další komponenty. Nástroje a pracovní plochy by měly být udržovány v čistotě, aby nedošlo k poškrábání zrcadlové plochy.
Výkon tváření závisí na slitině, temperaci, tloušťce, poloměru ohybu a stavu anodického filmu. U reflektorů nebo dekorativních součástí s výraznou deformací by měl být navržený díl před hromadnou výrobou odzkoušen.
Pevné ohýbání může způsobit vysoké namáhání hliníkového substrátu i eloxovaného povrchu. Kupující by měli poskytnout požadovaný úhel ohybu a vnitřní poloměr, aby bylo možné zkontrolovat vhodnou slitinu a temperování.
Tam, kde bude deska lepena k jinému substrátu, měla by být kompatibilita lepidla otestována proti skutečnému eloxovanému povrchu nebo povrchu na zadní straně před hromadnou výrobou.
Eloxovaný zrcadlový hliník lze hodnotit pro LED svítidla, reflektorové panely, stropní svítidla, osvětlení displeje a další osvětlovací komponenty. Požadovaná celková nebo zrcadlová odrazivost by měla být uvedena v nákupní specifikaci.
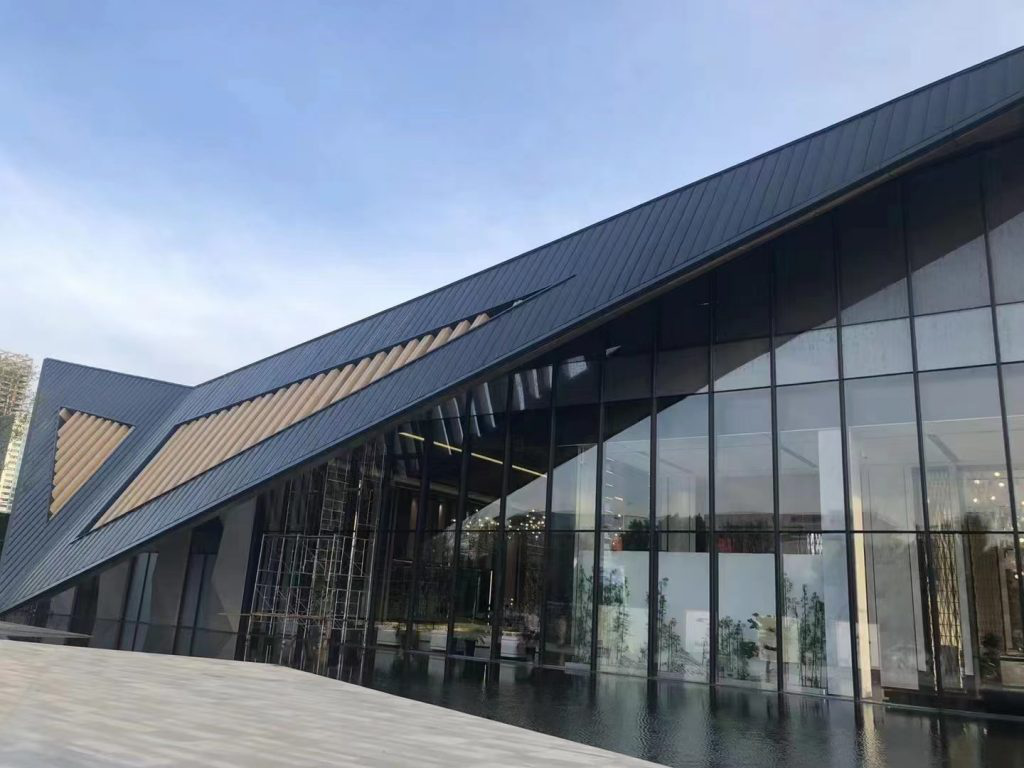
Zrcadlový hliník lze použít pro dekorativní stěnové panely, stropy, panely prvků, výstavní plochy a další architektonické komponenty, kde je vyžadován lehký reflexní kovový vzhled.
Reflexně eloxovaný hliník lze použít pro vhodná dvířka skříní, nábytkové vložky, výstavní nábytek a dekorativní povrchy, kde zvolená tloušťka a montážní systém splňují požadavky na design.
Materiál lze zvážit pro dekorativní panely spotřebičů, rámečky a reflexní součásti, kde je vyžadována kovová zrcadlová úprava a eloxovaný povrch.
Zrcadlový hliník lze použít na pozadí displejů, světelné nápisy, maloobchodní příslušenství a značkové dekorativní panely, kde je součástí designu odražené světlo nebo prémiový kovový vzhled.
Eloxovaný zrcadlový hliník lze hodnotit pro vybrané dekorativní ozdobné prvky a vzhledové komponenty, které nejsou kritické z hlediska bezpečnosti. Optická zpětná zrcátka a další regulované součásti vozidla vyžadují samostatné schválené specifikace a neměly by být nahrazeny dekorativním zrcadlovým plechem bez technického ověření.

Před řezáním nebo tvářením ověřte slitinu a temperování. Stejná tloušťka se může chovat odlišně v závislosti na zvoleném stavu materiálu.
Ověřte tloušťku plechu a použitelnou šířku podle schválené specifikace. Aktuální uváděné šířky jsou 1000, 1200 a 1250 mm.
U osvětlovacích a optických aplikací kontrolujte a měřte odrazivost podle dohodnuté zkušební metody spíše než schvalování materiálu pouze podle vizuálního jasu.
Zkontrolujte škrábance, leštěné linie, promáčkliny, skvrny, zákal, barevné variace a lokalizované povrchové vady, které by mohly ovlivnit dekorativní nebo optický výkon.
Tam, kde je kritická tloušťka anodického filmu, výkon těsnění nebo barva, uveďte požadovanou hodnotu a metodu kontroly do schválené specifikace nákupu.
U lisovaných reflektorů, ohýbaných dekorativních panelů nebo jiných tvarovaných součástí před schválením hromadné výroby vyrobte reprezentativní zkoušku pomocí zamýšlených nástrojů.
Vyžádejte si materiál na zkoušku reflektoru
Uveďte, zda bude materiál použit pro osvětlovací reflektor, dekorativní stěnu, strop, nábytkový panel, součást spotřebiče, displej nebo jinou aplikaci.
AA1085 je primární volbou pro tento produkt. AA1060 a AA3003 jsou také uvedeny a mohou být hodnoceny tam, kde se liší tvarování, mechanická pevnost, vzhled povrchu nebo komerční požadavky.
Uveďte požadovanou teplotu, pokud již byla specifikována, nebo poskytněte hotovou součást a proces tváření, aby bylo možné zkontrolovat požadovanou tuhost a tvarovatelnost.
Uvedený rozsah tloušťky je 0,17–1,00 mm a uvedené standardní šířky jsou 1000, 1200 a 1250 mm. Poskytněte hotové rozměry a rozměrové tolerance pro konečné potvrzení.
U funkčních reflektorů specifikujte požadovanou celkovou, zrcadlovou nebo difuzní odrazivost a použitelnou metodu měření. Nespoléhejte pouze na popis 'zrcadlová úprava.'
Specifikujte přírodní zrcadlo nebo požadovanou eloxovanou barvu spolu s jakýmkoli požadavkem na anodický film, těsnění nebo povrchovou odolnost.
Uveďte přijatelné limity pro škrábance, promáčkliny, leštěné čáry, zákal, barevné variace a jiné viditelné vady, zejména pro osvětlení a dekorativní aplikace s vysokým vzhledem.
Zajistěte zamýšlený proces řezání, ražení, ohýbání, vrtání nebo lepení, aby bylo možné zvolenou slitinu, temperování a eloxovaný povrch porovnat s požadovaným zpracováním.
| Minimální objednané množství | 1 metrická tuna dle specifikace |
| Platba | 30% vklad T/T se 70% zůstatkem proti B/L kopii nebo 100% neodvolatelný akreditiv na viděnou podle uvedených podmínek |
| Reference dodávky | Přibližně 25 dní po obdržení akreditivu nebo zálohy, v závislosti na konečné výrobní specifikaci |
| Balení | Exportní standardní dřevěné palety s ochranou povrchu a hran dle požadavků na přepravu |
| Doporučené informace o poptávce | Aplikace, slitina, tvrdost, tloušťka, šířka a délka, požadavek na odrazivost, požadavek na eloxování, barva, přijetí povrchu, výrobní proces, množství a místo určení |
Jedná se o hliník s reflexním zrcadlovým povrchem s následnou anodizací, která přeměňuje povrch na integrální vrstvu oxidu hliníku pro zlepšení trvanlivosti povrchu a odolnosti proti korozi.
AA1085 je jakost vysoce čistého hliníku běžně vybraná pro zrcadlovou úpravu, kde je důležitá čistá kvalita povrchu a odrazivost. Konečný optický výkon by měl být ještě potvrzen měřením.
Aktuální specifikace produktu také uvádí AA1060 a AA3003. Jejich vhodnost závisí na požadované odrazivosti, tvarování, pevnosti a konečném vzhledu.
Aktuální rozsah tloušťky je 0,17–1,00 mm.
Současné uvedené standardní šířky jsou 1000 mm, 1200 mm a 1250 mm.
Stávající specifikace pro tento produkt neuvádí jedinou garantovanou hodnotu odrazivosti. Kupující požadující optický výkon by měli před objednávkou specifikovat požadovanou odrazivost a zkušební metodu pro potvrzení.
Ne. Vizuálně jasný zrcadlový povrch sám o sobě nedefinuje celkovou, zrcadlovou nebo difúzní odrazivost. Funkční reflektorové aplikace by měly používat naměřené optické hodnoty.
Ano, lze jej vyhodnotit z hlediska kompatibilních komponent LED a světelných reflektorů. Před schválením materiálu by měla být specifikována požadovaná odrazivost, geometrie povrchu, proces tváření a tepelné prostředí.
Lze jej ohýbat, když slitina, tvrdost, tloušťka, poloměr ohybu a eloxovaný povrch jsou kompatibilní s požadovanou geometrií. Těsné ohyby by měly být před sériovou výrobou vyzkoušeny.
Lisování lze vyhodnotit pro vhodné geometrie reflektoru. Kupující by měli poskytnout hloubku tváření, výkres součásti a požadavky na temperování, aby bylo možné materiál zkontrolovat před výrobou.
Přizpůsobené barvy lze projednat podle procesu eloxování a schváleného fyzického vzorku. Požadavky na barvu, zrcadlový efekt a těsnění by měly být schváleny společně.
Anodický oxid je vytvořen z hliníkového povrchu a je integrální se substrátem, spíše než aby byl aplikován jako samostatný nátěrový film. Stále je možné poškození povrchu silným oděrem, nárazem nebo nevhodným zpracováním.
Eloxování zlepšuje odolnost proti korozi, ale výkon stále závisí na kvalitě anodického filmu, těsnění, prostředí, čistících chemikáliích, hranách a podmínkách dlouhodobé expozice.
Potvrďte slitinu, tvrdost, tloušťku, typ a hodnotu odrazivosti, zkušební metodu, rovinnost, kritéria povrchových vad, požadavek na eloxování, proces tváření a požadavek na ochranný film.
Aktuální informace o produktu uvádí minimální objednací množství 1 metrická tuna podle specifikace.
Stávající informace o produktu uvádí přibližně 25 dní po obdržení akreditivu nebo zálohy. Skutečná dodací lhůta závisí na slitině, rozměrech, eloxování, barvě a množství.
Uveďte prosím aplikaci, slitinu a temperaci, pokud jsou známy, tloušťku, šířku a délku, požadovanou odrazivost a metodu měření, požadavek na anodický film, barvu, výrobní proces, požadavek na kvalitu povrchu, množství a místo určení.
Produkty
Aplikace
Rychlé odkazy
Kontaktujte nás