Hliníkové kruhy na nádobí a spotřební zboží

Hliníková řešení pro nádobí a spotřební zboží

Tvarovací kruhy a polotovary s řízenou kvalitou povrchu a hran

Nádobí kruhy Hluboké kreslení potažené záslepky Víka Díly spotřebičů Záslepky

Nádobí začíná pečlivě vybraným substrátem. Slitina, temperování, struktura zrna, válcovací dráha a kvalita polotovaru ovlivňují hloubku tažení, klasovitost, stejnoměrnost stěny a konečný povrch po leštění nebo nátěru.

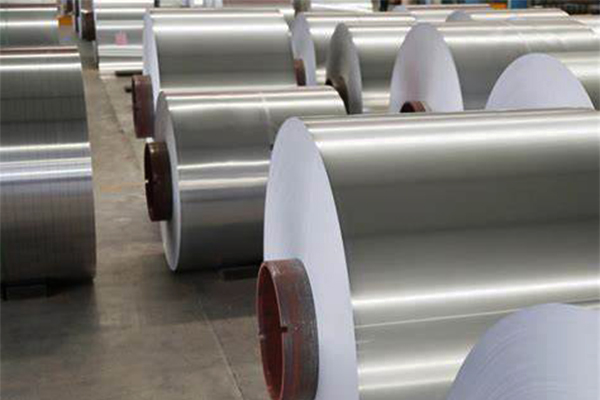
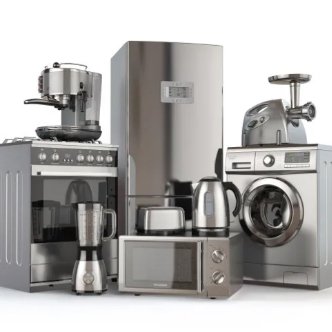
Ding'ang dodává hliníkové svitky, plechy, kruhy a zakázkové polotovary pro frézování pánví, hrnců, poklic, rýžovarů, tlakových hrnců, malých spotřebičů, dopravních značek a dalších spotřebních výrobků.

Předem natřené kruhy nebo kruhy s nepřilnavým povlakem lze také hodnotit tam, kde je povlak navržen a ověřen pro zamýšlený proces tváření a servisu.

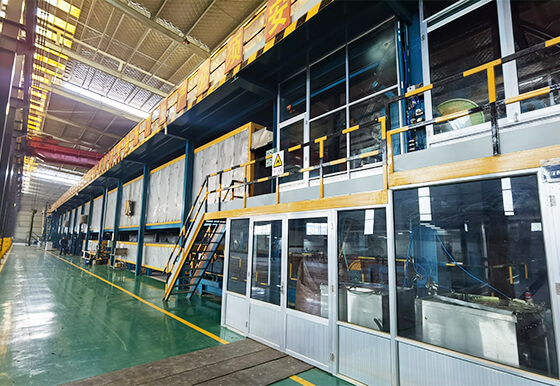
Výrobní linka na výrobu lakovaného hliníku

Materiál vybraný kolem tvářecí trasy

Dva díly nádobí se stejnými konečnými rozměry mohou vyžadovat odlišný výchozí materiál, pokud je jeden tažený hluboko, jeden je spřádán a jeden je lepený nárazem.

Ding'ang pomáhá kupujícím definovat:

  • Slitina a temper pro hloubku kresby
  • Přímo chlazený nebo kontinuálně litý výchozí materiál
  • Tolerance tloušťky a průměru
  • Mechanické vlastnosti a tažnost
  • Struktura zrna a kontrola klasů
  • Kvalita povrchu pro leštění, eloxování nebo lakování
  • Mazání a čistota
  • Otřepy, stav hran a rovinnost polotovaru
  • Chování předem potaženého povrchu během tváření
  • Obal, který zabraňuje poškrábání a poškození vlhkostí

Doporučené kruhové a prázdné produkty

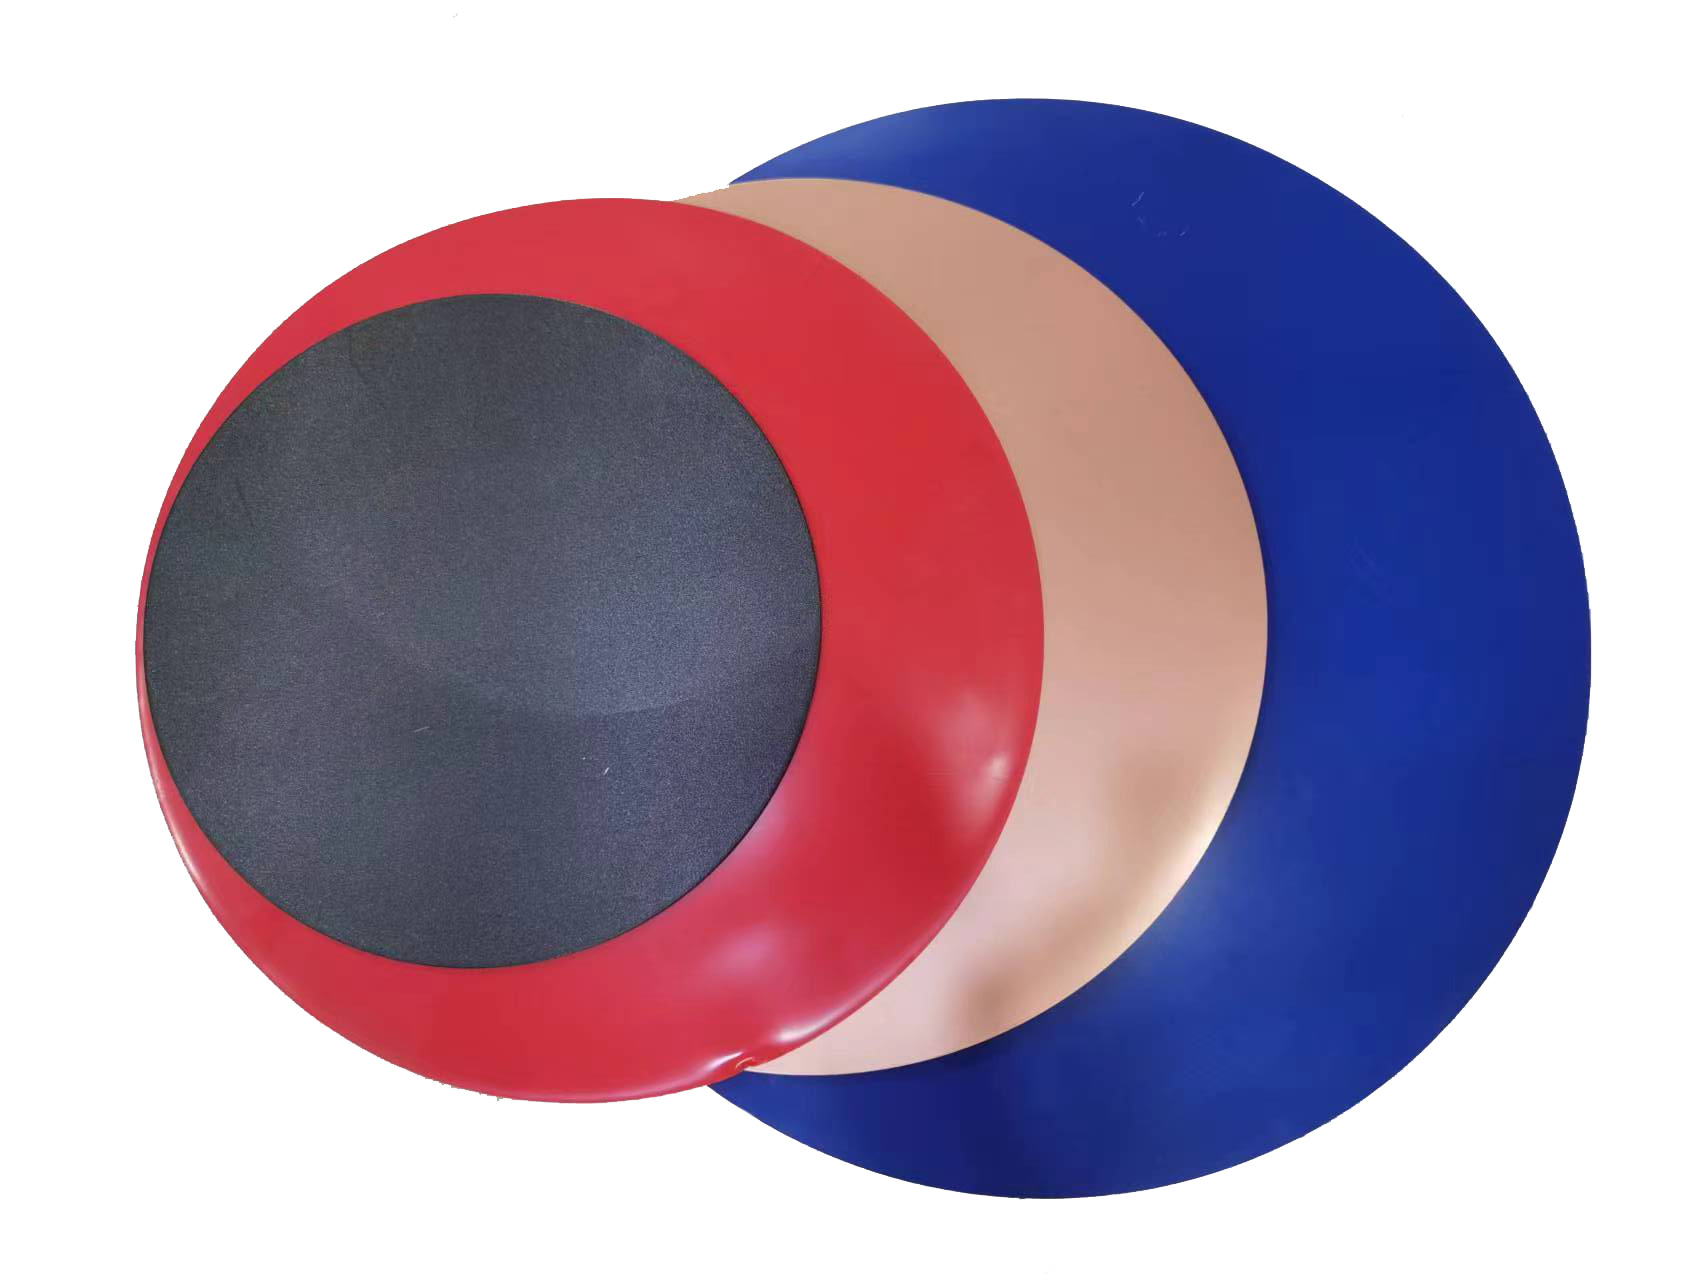
Předbarvené hliníkové kruhy

Předmalované hliníkové kruhy

Barevně potažené kruhy na víka, nápisy, součásti spotřebičů, dekorativní výrobky a vybrané díly s mělkým tvarem.

Pokud se polotovar vytvoří po nanesení povlaku, musí být navržený nátěrový systém testován při skutečné hloubce tažení a poloměru ohybu. Obecná specifikace předbarvené cívky nezaručuje vhodnost pro náročné tažení.

Potažený hliník pro nepřilnavé nádobí

Nepřilnavé hliníkové nádobí

Hliníkový substrát nebo potažené přířezy specifické pro použití pro pánve, grily, plechy na pečení a součásti nádobí.

U běžného nádobí je běžnou cestou nejprve vytvořit polotovar a poté aplikovat nepřilnavý systém. Předem potažené polotovary lze vzít v úvahu pouze tehdy, když dodavatel povlaku, proces tváření a konečné použití potvrdí vhodnost.

Hliníkové víka a přířezy spotřebičů

Hliníková víka a záslepky spotřebičů

Kruhy a tvarované polotovary pro poklice nádobí, rýžovary, tlakové hrnce, komponenty ventilátorů, reflektory osvětlení a díly malých spotřebičů.

Materiál může být frézovaný, eloxovaný, kartáčovaný, ražený nebo předbarvený podle součásti.

Typické materiálové konfigurace

Použití Běžná slitina a temperování Typická tloušťka Typická dodávka
Hlubokotažené nádobí AA1050, AA1060, AA1070 nebo AA1100, běžně O temper Přibližně 0,50–2,50 mm Frézovací kruhy nebo cívky
Obecné hrnce a pokličky AA1050, AA1060, AA1100 nebo AA3003, O/H12/H14 podle potřeby Přibližně 0,30–2,50 mm Kruh, list nebo vlastní přířez
Díly nádobí s vyšší pevností AA3003 a slitiny specifické pro použití Projektově specifické Kruh nebo list
Předbarvená víčka a součásti Tvarovatelný substrát řady 1000 nebo 3000 Projektově specifické Předmalovaný kruh nebo prázdné
Nepřilnavé nádobí Hliník třídy tváření kompatibilní s vybraným procesem povlakování Projektově specifické Frézování substrátu nebo validovaný potažený
polotovar Dopravní značky AA1050, AA1100, AA3003 nebo AA5052 Běžně asi 1,00–3,00 mm Kruh, obdélníkový polotovar nebo list

Materiál s přímým chlazením a kontinuálním litím

  • Materiál s přímým chlazením (DC) je často preferován pro náročné hluboké tažení, protože jeho způsob zpracování může poskytnout řízenou metalurgickou strukturu a odezvu tváření.
  • Materiál kontinuálně litého (CC) může být vhodný pro mělčí tvarování, víka, dopravní značky a obecné produkty citlivé na náklady.
  • Samotná cesta lití neurčuje výkon. Hotový materiál musí ještě splňovat dohodnuté mechanické vlastnosti, ušívání, zrnitost a zkoušku tváření.

Vlastní možnosti převodu

  • Průměr kruhu podle výkresové specifikace
  • Tolerance tloušťky a průměru
  • Středový otvor nebo další otvory
  • Kulaté, obdélníkové nebo zakázkově tvarované polotovary
  • Stav zbavený otřepů nebo řízených hran
  • Odmašťování povrchu
  • Ochranný papír nebo fólie
  • Mazané polotovary, podléhající schválenému mazivu
  • Povrchová úprava frézováním, reliéfní, kartáčovaný nebo potahovaný povrch
  • Exportní paleta nebo balení připravené na výrobní linku

Hluboko tažené hrnce a pánve

Hluboké tažení redistribuuje kov z polotovaru do stěny součásti. Nerovnoměrné vlastnosti mohou způsobit nadměrné ušívání, ztenčování stěn, trhání nebo vrásnění.

Výrobce by měl poskytnout:

  • Výkres hotového dílu
  • Prázdný průměr
  • Počet fází kreslení
  • Poměr tahu
  • Poloměry razníku a matrice
  • Lubrikant
  • Žíhání mezi fázemi, pokud existuje
  • Minimální tloušťka stěny
  • Kritéria přijatelnosti ucha a povrchu

Aplikační zkouška by měla potvrdit konečnou slitinu, tvrdost a průměr polotovaru.

Diskutujte o hluboce tažených hrncích pánve

Odstředěné nádobí a poklice

Předení vyžaduje materiál, který se postupně deformuje, aniž by se rozštěpil nebo vytvořil nepřijatelný povrch.

Mezi klíčové ovládací prvky patří soustřednost, kruhová rovinnost, kvalita břitu, směr válcování a mazání. Do hodnocení vzorku by měly být zahrnuty nástroje a rychlost odstřeďování.

Diskutujte o odstředěných víčkách nádobí

Potahované nádobí

Nepřilnavé a dekorativní nátěry musí vydržet výrobní cestu a zamýšlené použití.

U nádobí s dodatečným povlakem by měl být hliníkový povrch vhodný pro čištění, zdrsnění, předúpravu a přilnavost povlaku po tvarování.

U předem potažených polotovarů by validace měla zahrnovat:

  • Vytváření trhlin
  • Přilnavost povlaku
  • Změna barvy nebo lesku
  • Poškození povrchu nástroji
  • Tepelné cyklování
  • Oděr a čištění
  • Kde je to vhodné, vhodnost pro styk s potravinami
Diskutujte o potaženém nádobí

Rýžovary a malé spotřebiče

Vnitřní hrnce, topné součásti, poklice a dekorativní kryty mohou vyžadovat různé druhy hliníku a povrchy. Vnitřní nádoba může upřednostňovat kresbu a kompatibilitu povlaku, zatímco vnější kryt může upřednostňovat barvu a vzhled.

Oddělte požadavky na komponenty namísto použití jedné specifikace materiálu na celý spotřebič.

Diskutujte o malých spotřebičích vařičů rýže

Značky a obecné polotovary

Přířezy silničních značek a spotřebního zboží upřednostňují rovinnost, tuhost, čisté hrany a kompatibilitu s povrchem. Vzory otvorů, poloměry rohů a příprava povrchu by měly být dodány výkresem.

Diskutujte o znameních General Blanks

Požadavky na výkon a kvalitu

V závislosti na procesu tvarování definujte:

  • Slitina, temperování a způsob výroby
  • Chemické složení
  • Pevnost v tahu, mez kluzu a tažnost
  • Procento a orientace uší
  • Požadavek na velikost zrna nebo mikrostrukturu
  • Tolerance tloušťky a průměru
  • Rovinnost a soustřednost
  • Otřepy na hraně a praskliny na hraně
  • Drsnost povrchu
  • Limity oleje, skvrn, škrábanců a inkluzí
  • Specifikace čistoty nebo maziva
  • Přilnavost a tvarovatelnost povlaku, je-li předem natřen
  • Orientace balení a materiál separátoru

U nádobí přicházejícího do styku s potravinami musí být posouzena vhodnost pro hotový výrobek, včetně substrátu, předúpravy, nátěru, teploty použití a regulace cílového trhu.

Proč Ding'ang pro kruhy a spotřební hliník?

01

Více možností slitin a temperování

Materiály 1000, 3000 a vybrané řady 5000 mohou podporovat různé požadavky na tažení, spřádání a tuhost.

02

Zásobování z cívky na prázdno

Zákazníci mohou získat hlavní materiál, řezat kruhy, plechy nebo vlastní polotovary podle svého výrobního modelu.

03

Flexibilita povrchu

Mohou být vyhodnoceny možnosti frézování, reliéfní, kartáčované, předbarvené a specifické pro aplikaci.

04

Aplikačně orientované ukázkové zkoušky

Materiál může být před opakovanými objednávkami odebrán podle výkresu zákazníka, pořadí nástrojů a tvarování.

05

Exportní balení

Kruhy a polotovary lze oddělit a paletizovat, aby se snížilo poškození hran, poškrábání a vystavení vlhkosti při přepravě.

Kruh a prázdný proces vývoje

  1. 01

    Zkontrolujte Dokončenou část

    — Potvrďte geometrii, tvarovací cestu, servisní použití a povrchovou úpravu.

  2. 02

    Vypočítejte počáteční prázdné místo

    — Definujte průměr, tloušťku, otvory a stav hran.

  3. 03

    Vyberte Materiál

    — Potvrďte slitinu, temperování, výrobní cestu a mechanické terče.

  4. 04

    Připravte zkušební polotovary

    — Dodat vzorky pro kreslení, spřádání nebo ražení.

  5. 05

    Zkontrolujte tvarovaný díl

    — Zkontrolujte ušní, trhání, tloušťku stěny a povrch.

  6. 06

    Potvrďte povrchovou trasu

    — Ověřte leštění, eloxování, lakování nebo nepřilnavý povlak.

  7. 07

    Zmrazit specifikaci

    — Zaznamenejte tolerance, zkoušky, balení a sledovatelnost.

  8. 08

    Vyrobte a dodejte

    — Převeďte a zkontrolujte podle schválené normy.

Často kladené otázky

Která slitina se běžně používá pro hlubokotažné nádobí?

Běžnými výchozími body jsou AA1050, AA1060, AA1070 a AA1100 v měkkém provedení. AA3003 lze vybrat tam, kde je vyžadována dodatečná pevnost. Geometrie součásti a trasa kreslení určují konečný sklon.

Jaký je typický rozsah tloušťky kruhů na nádobí?

Mnoho kruhů nádobí a spotřebního zboží spadá mezi přibližně 0,30 a 2,50 mm. Správný rozměr závisí na průměru, hloubce tažení, tloušťce hotové stěny a požadavku na tuhost.

Je materiál DC vždy lepší než materiál CC?

Ne pro každou část. Materiál DC se často vybírá pro náročné hluboké tažení, zatímco materiál CC může být vhodný pro mělké díly, víka a obecné polotovary. Rozhodnutí by mělo být založeno na vlastnostech a zkouškách tváření.

Dají se předmalované kruhy hluboce kreslit?

Pouze v případě, že konkrétní substrát a povlak jsou validovány pro skutečný proces kreslení. Silná kresba může prasknout nebo poškodit konvenční předlakovaný povrch.

Měl by být před nebo po tvarování aplikován nepřilnavý povlak?

U mnoha produktů na vaření je bezpečnější a flexibilnější způsob nejprve tvarování a následné potahování. Předem potažené polotovary vyžadují nátěrový systém speciálně navržený a testovaný na deformaci po potažení.

Můžete dodat vlastní průměry a otvory?

Ano. Poskytněte výkres s průměrem, tolerancemi, velikostí a polohou otvoru, limitem otřepů a množstvím.

Můžete certifikovat hotové nádobí pro styk s potravinami?

Za kompletní konstrukci nádobí je zodpovědný výrobce hotového výrobku. Ding'ang může poskytnout prohlášení specifická pro materiál nebo zkušební dokumenty, pokud jsou k dispozici, ale konečná vhodnost závisí na všech vrstvách a zamýšlených podmínkách použití.

Rozvíjejte svůj kruh nebo prázdnou specifikaci

Zašlete nám výkres hotového dílu, sled tváření, cílovou plochu a roční množství. Ding'ang doporučí výchozí materiál a specifikaci zkušebního slepého pokusu.

Poraďte se s námi a získejte řešení hliníku na míru

Pomůžeme vám vyhnout se úskalím při dodání kvality a zhodnocení vaší potřeby hliníku, včas a v rámci rozpočtu.

Produkty

Aplikace

Rychlé odkazy

Sledujte nás

Kontaktujte nás

    joey@cnchangsong.com
    +86- 18602595888
   Budova 2, Zhixing Business Plaza, No.25 North Street, Zhonglou District, Changzhou City, provincie Jiangsu, Čína
    Silnice Chaoyang, oblast ekonomického rozvoje Konggang, Lianshui, město Huai'an, Jiangsu, Čína
© COPYRIGHT 2026 CHANGZHOU DINGANG METAL MATERIÁL CO., LTD. VŠECHNA PRÁVA VYHRAZENA.