Cercles en aluminium pour ustensiles de cuisine et produits de consommation

Solutions en aluminium pour les ustensiles de cuisine et les produits de consommation

Cercles et ébauches de qualité formage avec qualité de surface et de bord contrôlée

Cercles d'ustensiles de cuisine, emboutissage profond, couvercles vierges enduits , pièces d'appareils , signes vierges

Les ustensiles de cuisine commencent par un substrat soigneusement sélectionné. L'alliage, l'état, la structure des grains, le trajet de laminage et la qualité du flan influencent la profondeur d'emboutissage, l'uniformité des parois et la surface finale après polissage ou revêtement.

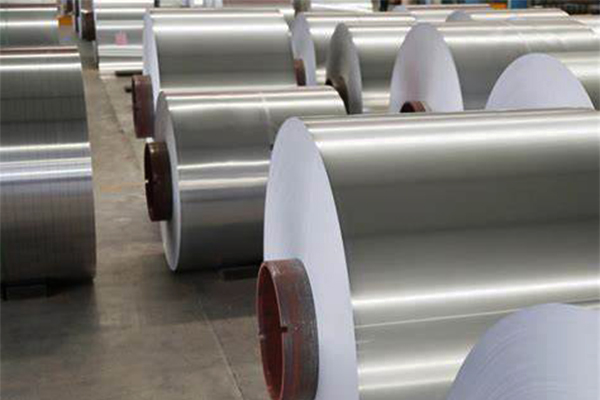
Ding'ang fournit des bobines, des feuilles, des cercles et des flans personnalisés en aluminium usiné pour poêles à frire, casseroles, couvercles, cuiseurs à riz, autocuiseurs, petits appareils électroménagers, panneaux routiers et autres produits de consommation.

Les cercles prépeints ou à revêtement antiadhésif peuvent également être évalués lorsque le revêtement est conçu et validé pour le processus de formage et de service prévu.

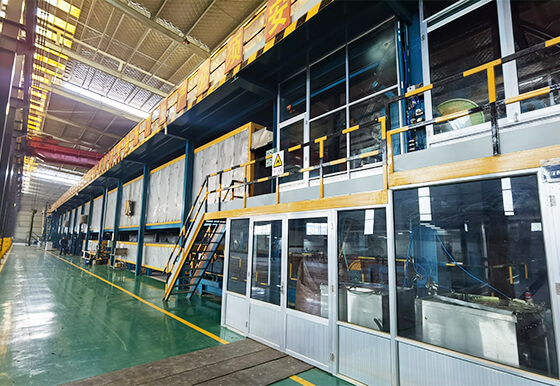
Ligne de production de revêtement d'aluminium pré-peint

Matériau sélectionné autour de l'itinéraire de formage

Deux pièces d'ustensiles de cuisine ayant les mêmes dimensions finies peuvent nécessiter un matériau de départ différent si l'une est emboutie profondément, l'autre est filée et l'autre est liée par impact.

Ding'ang aide les acheteurs à définir :

  • Alliage et trempe pour la profondeur d'emboutissage
  • Matériau de départ à refroidissement direct ou à coulée continue
  • Tolérance d'épaisseur et de diamètre
  • Propriétés mécaniques et allongement
  • Structure des grains et contrôle de l’épiaison
  • Qualité de surface pour polissage, anodisation ou revêtement
  • Lubrification et propreté
  • Bavure, état des bords et planéité du flan
  • Comportement de la surface prérevêtue lors du formage
  • Emballage qui évite les rayures et les dommages causés par l'humidité

Produits circulaires et vierges recommandés

Disques d'emboutissage en aluminium

Disques en aluminium pour emboutissage profond

Cercles de formage sélectionnés pour les casseroles, poêles, corps d'autocuiseurs, revêtements de cuiseurs à riz, bouilloires et autres composants étirés.

Les spécifications du matériau ne doivent pas se limiter à l’alliage et à l’état. Les propriétés de traction, l'allongement, l'épiage, l'état du grain, la variation de l'épaisseur et le bord du flan affectent tous le rendement de production.

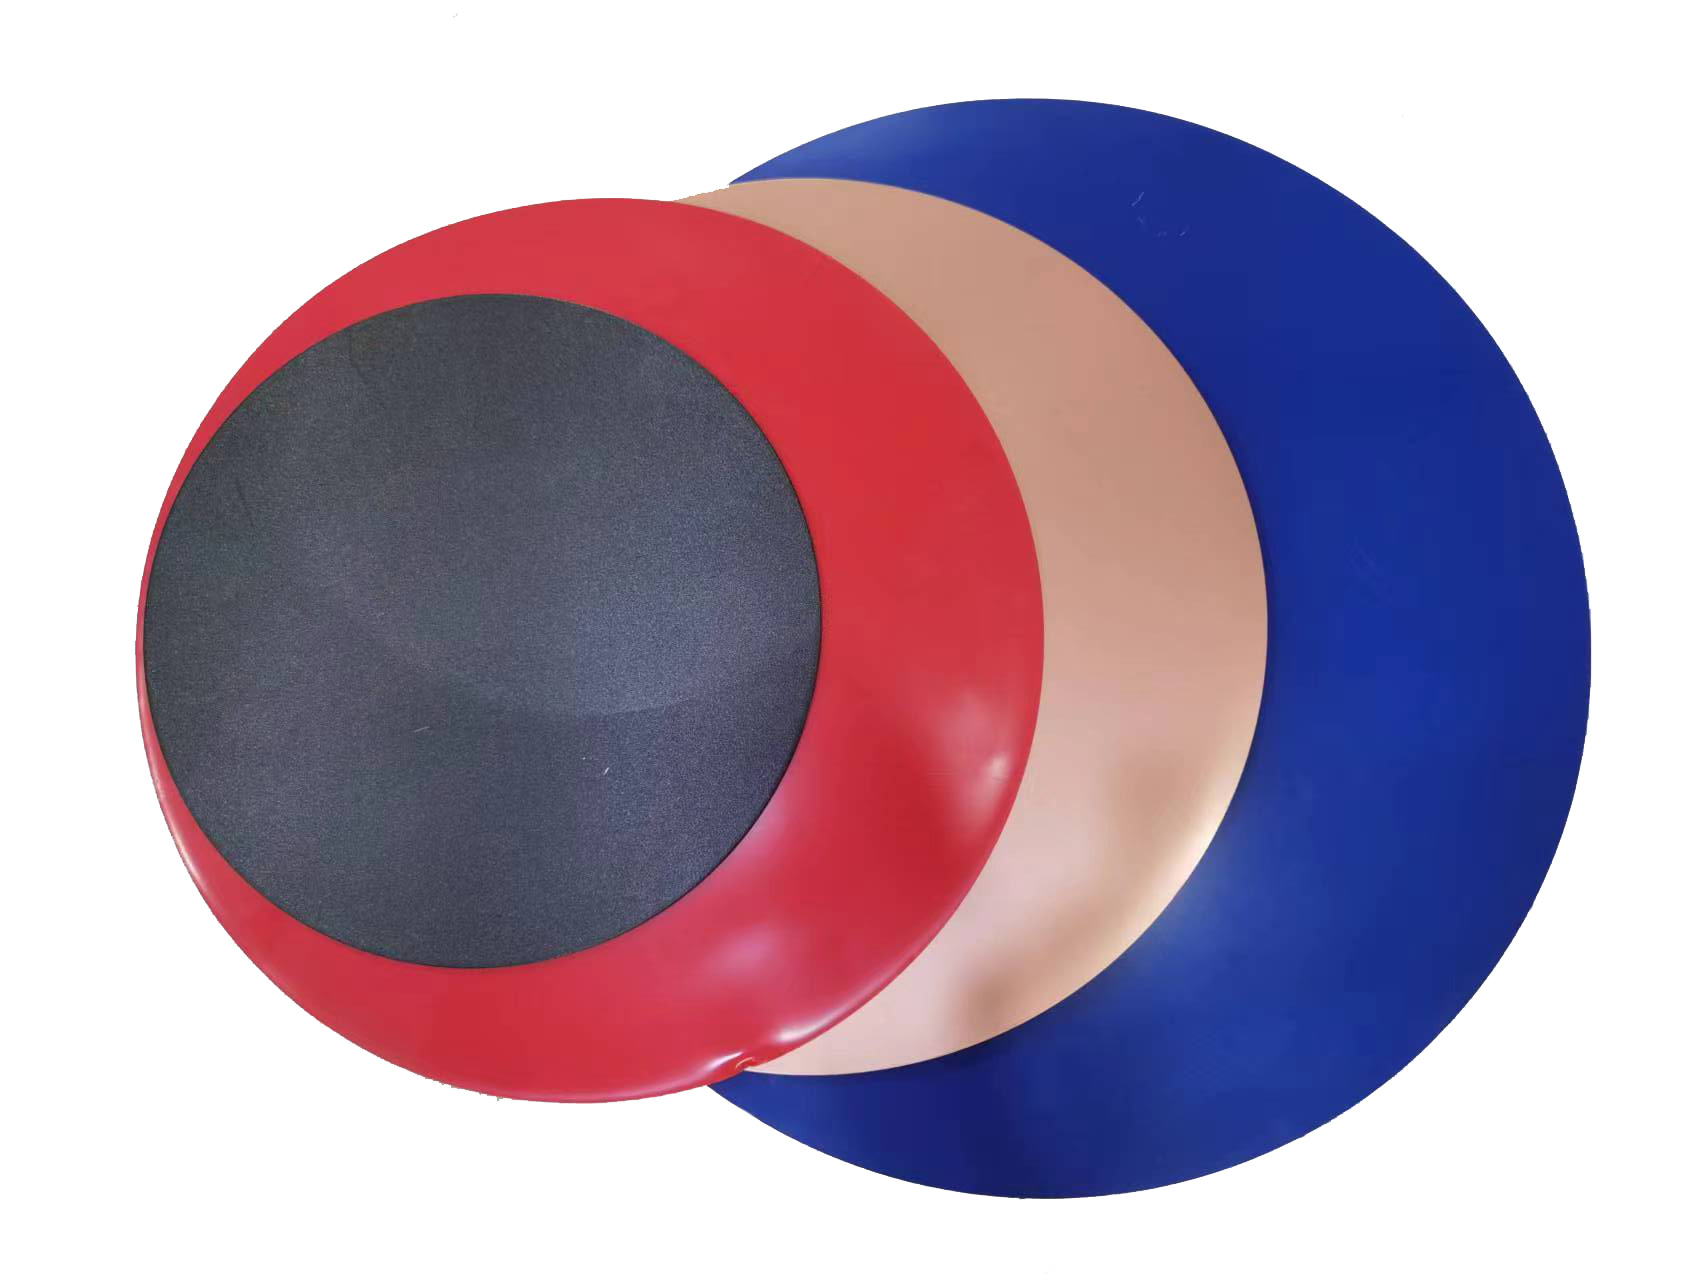
Cercles en aluminium prélaqué

Cercles en aluminium prépeints

Cercles colorés pour couvercles, panneaux, composants d'appareils électroménagers, produits décoratifs et pièces sélectionnées de forme peu profonde.

Si l'ébauche doit être formée après le revêtement, le système de peinture proposé doit être testé à la profondeur d'emboutissage et au rayon de courbure réels. Les spécifications générales des bobines prépeintes ne garantissent pas l’adéquation à un étirage sévère.

Aluminium revêtu pour ustensiles de cuisine antiadhésifs

Batterie de cuisine antiadhésive en aluminium

Substrat en aluminium ou flans revêtus spécifiques à l'application pour poêles à frire, grils, plaques à pâtisserie et composants d'ustensiles de cuisine.

Pour les ustensiles de cuisine conventionnels, la méthode courante consiste à former d’abord l’ébauche de finition et à appliquer ensuite le système antiadhésif. Les flans prérevêtus ne peuvent être pris en compte que lorsque le fournisseur de revêtement, le processus de formage et les tests d'utilisation finie confirment leur adéquation.

Configurations matérielles typiques

Application Alliage et trempe courants Épaisseur typique Fourniture typique Batterie
de cuisine emboutie AA1050, AA1060, AA1070 ou AA1100, généralement trempe O Environ 0,50 à 2,50 mm Cercles ou bobines usinés
Pots et couvercles généraux AA1050, AA1060, AA1100 ou AA3003, O/H12/H14 selon les besoins Environ 0,30 à 2,50 mm Cercle, feuille ou pièce vierge personnalisée
Pièces d'ustensiles de cuisine à plus haute résistance AA3003 et alliages spécifiques à des applications Spécifique au projet Cercle ou feuille
Couvercles et composants prépeints Substrat formable série 1000 ou 3000 Spécifique au projet Cercle prépeint ou vierge
Batterie de cuisine antiadhésive Aluminium de qualité formage compatible avec le procédé de revêtement sélectionné Spécifique au projet Substrat laminé ou flan enduit
validé AA1050, AA1100, AA3003 ou AA5052 Généralement environ 1,00 à 3,00 mm Cercle, flan rectangulaire ou feuille

Matériau à refroidissement direct et à coulée continue

  • Le matériau à refroidissement direct (DC) est souvent préféré pour les emboutissages profonds exigeants, car son mode de traitement peut fournir une structure métallurgique et une réponse de formage contrôlées.
  • Le matériau coulé en continu (CC) peut convenir au formage peu profond, aux couvercles, aux panneaux routiers et aux produits généraux sensibles aux coûts.
  • Le parcours de lancer à lui seul ne détermine pas les performances. Le matériau fini doit toujours répondre aux propriétés mécaniques, aux essais d'épiage, de grain et de formage convenus.

Options de conversion personnalisées

  • Diamètre du cercle selon les spécifications du dessin
  • Tolérance d'épaisseur et de diamètre
  • Trou central ou trous supplémentaires
  • Flans ronds, rectangulaires ou de forme personnalisée
  • État ébavuré ou à bord contrôlé
  • Dégraissage des surfaces
  • Papier ou film de protection
  • Flans lubrifiés, soumis à un lubrifiant approuvé
  • Finition usinée, surface gaufrée, brossée ou enduite
  • Palette d'exportation ou emballage prêt pour la ligne de production

Casseroles et poêles embouties

L'emboutissage redistribue le métal du flan dans la paroi de la pièce. Des propriétés inégales peuvent produire un gonflement excessif, un amincissement des parois, des déchirures ou des rides.

Le fabricant doit fournir :

  • Dessin de la pièce finie
  • Diamètre du blanc
  • Nombre d'étapes de dessin
  • Taux de tirage
  • Rayons de poinçonnage et de matrice
  • Lubrifiant
  • Recuit entre les étapes, le cas échéant
  • Épaisseur minimale de paroi
  • Critères d'acceptation des oreilles et des surfaces

Un essai d'application doit confirmer l'alliage final, l'état et le diamètre de l'ébauche.

Discutez des casseroles embouties

Batterie de cuisine et couvercles filés

La filature nécessite un matériau qui se déforme progressivement sans se fendre ni développer une surface inacceptable.

Les contrôles clés incluent la concentricité, la planéité du cercle, la qualité des bords, le sens de roulement et la lubrification. L'outillage et la vitesse de filage doivent être inclus dans l'évaluation de l'échantillon.

Discutez des couvercles d’ustensiles de cuisine filés

Batterie de cuisine enduite

Les revêtements antiadhésifs et décoratifs doivent survivre au processus de fabrication et à l’utilisation prévue.

Pour les ustensiles de cuisine post-revêtus, la surface en aluminium doit être adaptée au nettoyage, au rendu rugueux, au prétraitement et à l'adhérence du revêtement après formage.

Pour les flans prérevêtus, la validation doit inclure :

  • Former des fissures
  • Adhésion du revêtement
  • Changement de couleur ou de brillance
  • Dommages superficiels dus à l'outillage
  • Cyclisme thermique
  • Abrasion et nettoyage
  • Aptitude au contact alimentaire le cas échéant
Discutez des ustensiles de cuisine à revêtement

Cuiseurs à riz et petits appareils électroménagers

Les pots intérieurs, les composants chauffants, les couvercles et les boîtiers décoratifs peuvent nécessiter différentes qualités et surfaces d'aluminium. Le pot intérieur peut donner la priorité à la compatibilité du dessin et du revêtement, tandis que le boîtier extérieur peut donner la priorité à la couleur et à l'apparence.

Séparez les exigences en matière de composants au lieu d’appliquer une seule spécification de matériau à l’ensemble de l’appareil.

Discutez des petits appareils électroménagers des cuiseurs à riz

Panneaux et blancs généraux

Les flans de panneaux routiers et de produits de consommation privilégient la planéité, la rigidité, les bords nets et la compatibilité des surfaces. Les schémas de trous, les rayons des coins et la préparation de la surface doivent être fournis par dessin.

Discuter des signes vierges généraux

Exigences de performance et de qualité

En fonction du procédé de formage, définissez :

  • Alliage, trempe et voie de production
  • Composition chimique
  • Résistance à la traction, limite d'élasticité et allongement
  • Pourcentage d’écoute et orientation
  • Exigence en matière de granulométrie ou de microstructure
  • Tolérance d'épaisseur et de diamètre
  • Planéité et concentricité
  • Bavures et fissures sur les bords
  • Rugosité de la surface
  • Limites d’huile, de taches, de rayures et d’inclusions
  • Spécification de propreté ou de lubrifiant
  • Adhérence et formabilité du revêtement, si pré-enduit
  • Orientation de l'emballage et matériau de séparation

Pour les ustensiles de cuisine entrant en contact avec des aliments, leur adéquation doit être évaluée pour le produit fini, y compris le substrat, le prétraitement, le revêtement, la température d'utilisation et la réglementation du marché cible.

Pourquoi Ding'ang pour les cercles et l'aluminium de produits de consommation ?

01

Plusieurs options d'alliage et de trempe

Les matériaux des séries 1000, 3000 et 5000 sélectionnés peuvent répondre à différentes exigences d’étirage, de filage et de rigidité.

02

Alimentation bobine à blanc

Les clients peuvent se procurer du matériau maître, des cercles découpés, des feuilles ou des flans personnalisés en fonction de leur modèle de production.

03

Flexibilité des surfaces

Les options de finition usinée, gaufrée, brossée, prépeinte et enduite spécifique à l'application peuvent être évaluées.

04

Exemples d’essais orientés application

Le matériau peut être échantillonné par rapport à la séquence de dessin, d'outillage et de formage du client avant de répéter les commandes.

05

Emballage d'exportation

Les cercles et les flans peuvent être séparés et palettisés pour réduire les dommages sur les bords, les rayures et l'exposition à l'humidité pendant le transport.

Processus de développement de cercles et de blancs

  1. 01

    Vérifier la pièce finie

    — Confirmer la géométrie, le tracé de formage, l'utilisation du service et le traitement de surface.

  2. 02

    Calculer le blanc de départ

    — Définir le diamètre, l'épaisseur, les trous et l'état des bords.

  3. 03

    Sélectionnez le matériau

    — Confirmer l'alliage, l'état, l'itinéraire de production et les cibles mécaniques.

  4. 04

    Préparer les blancs d'essai

    — Fournir des échantillons pour emboutissage, filage ou estampage.

  5. 05

    Inspecter la partie formée

    — Examinez le vieillissement, le déchirement, l'épaisseur de la paroi et la surface.

  6. 06

    Confirmer l'itinéraire de surface

    — Valider le polissage, l'anodisation, la peinture ou le revêtement antiadhésif.

  7. 07

    Geler la spécification

    — Enregistrer les tolérances, les tests, l'emballage et la traçabilité.

  8. 08

    Produire et livrer

    — Convertir et inspecter par rapport à la norme approuvée.

Foire aux questions

Quel alliage est couramment utilisé pour les ustensiles de cuisine emboutis ?

AA1050, AA1060, AA1070 et AA1100 en humeur douce sont des points de départ courants. AA3003 peut être sélectionné lorsqu'une résistance supplémentaire est requise. La géométrie de la pièce et le tracé du dessin déterminent la qualité finale.

Quelle est la plage d’épaisseur typique des cercles d’ustensiles de cuisine ?

De nombreux cercles d'ustensiles de cuisine et de produits de consommation mesurent entre 0,30 et 2,50 mm environ. Le calibre correct dépend du diamètre, de la profondeur d'emboutissage, de l'épaisseur de la paroi finie et des exigences de rigidité.

Le matériel DC est-il toujours meilleur que le matériel CC ?

Pas pour chaque partie. Le matériau DC est souvent sélectionné pour l'emboutissage profond exigeant, tandis que le matériau CC peut convenir aux pièces peu profondes, aux couvercles et aux ébauches générales. La décision doit être basée sur les propriétés et les essais de formation.

Les cercles prépeints peuvent-ils être emboutis en profondeur ?

Uniquement si le substrat et le revêtement spécifiques sont validés pour le processus d'étirage proprement dit. Un dessin sévère peut fissurer ou endommager une surface prépeinte conventionnelle.

Faut-il appliquer un revêtement antiadhésif avant ou après le formage ?

Pour de nombreux produits d’ustensiles de cuisine, le formage d’abord et l’enrobage ensuite constituent la voie la plus sûre et la plus flexible. Les flans pré-revêtus nécessitent un système de revêtement spécialement conçu et testé pour la déformation après revêtement.

Pouvez-vous fournir des diamètres et des trous personnalisés ?

Oui. Fournissez un dessin avec le diamètre, les tolérances, la taille et la position du trou, la limite et la quantité de bavures.

Pouvez-vous certifier les ustensiles de cuisine finis pour le contact alimentaire ?

Le fabricant du produit fini est responsable de la construction complète de la batterie de cuisine. Ding'ang peut fournir des déclarations spécifiques au matériau ou des documents de test lorsqu'ils sont disponibles, mais l'adéquation finale dépend de toutes les couches et des conditions d'utilisation prévues.

Développez votre cercle ou votre spécification vierge

Envoyez-nous le dessin de la pièce finie, la séquence de formage, la surface cible et la quantité annuelle. Ding'ang recommandera un matériau de départ et une spécification à blanc d'essai.

Consultez-nous pour obtenir votre solution aluminium personnalisée

Nous vous aidons à éviter les pièges pour fournir la qualité et la valeur dont vous avez besoin en aluminium, dans les délais et dans le respect du budget.

Produits

Application

Liens rapides

Suivez-nous

Contactez-nous

    joey@cnchangsong.com
    +86- 18602595888
   Bâtiment 2, Zhixing Business Plaza, n°25 North Street, district de Zhonglou, ville de Changzhou, province du Jiangsu, Chine
    Route de Chaoyang, zone de développement économique de Konggang, Lianshui, ville de Huai'an, Jiangsu, Chine
© COPYRIGHT 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. TOUS DROITS RÉSERVÉS.