PPAL
DINGANG
| Dostupnost: | |
|---|---|
| Množství: | |
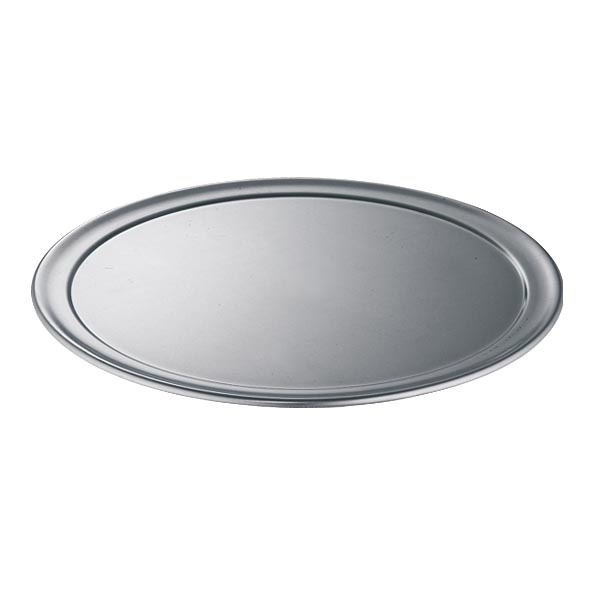
Hliníkové kruhové disky AA1060 jsou kulaté přířezy nádobí vyrobené z komerčně čistého hliníku obsahujícího minimálně 99,60 % hliníku. Materiál kombinuje vysokou tvárnost, dobrou tepelnou vodivost, nízkou hustotu a odolnost proti korozi, díky čemuž je vhodný pro výrobce nádobí, kteří používají lisování, tažení, spřádání a související tvářecí procesy.
Tento výrobek lze dodat v různých teplotách a povrchových podmínkách podle geometrie hotového nádobí. Popouštění O, H12 a H14 jsou vhodnou volbou pro různé hloubky tváření, zatímco tvrdší popouštění lze hodnotit tam, kde je vyžadována větší tuhost hotového dílu a nižší deformace.
Standardní průměry kruhů se pohybují od 100 mm do 800 mm, s běžnými velikostmi včetně 300 mm, 400 mm, 500 mm, 600 mm a 800 mm. Současný výrobní sortiment děrovaných kotoučů podporuje tloušťky až 1,20 mm, přičemž vlastní průměr, tvrdost, barva a specifikace povlaku jsou k dispozici na základě potvrzení výroby.
Vyžádejte si cenovou nabídku na nádobí 1060 Vyžádejte si vzorky a barevné možnosti
AA1060 je komerčně čistý hliník obsahující alespoň 99,60 % hliníku. Jeho nízký obsah slitiny poskytuje vysokou tažnost a dobrou tepelnou vodivost, díky čemuž je praktickým substrátem pro těla nádobí, které je třeba vytvarovat z plochých kruhových polotovarů.
Výroba nádobí značně zatěžuje hliníkový polotovar. Správná slitina, temperování, průměr kotouče, stav hran a konzistence materiálu pomáhají snižovat riziko roztržení, nadměrného ušívání a nerovnoměrné tloušťky stěny během tažení nebo předení.
Pro hluboké hrnce nebo součásti vyžadující podstatnou deformaci jsou obecně preferovány měkčí teploty. Pro mělce tažené nádobí, poklice nebo součásti vyžadující větší konečnou tuhost lze hodnotit H12 nebo H14 podle procesu tváření.
Hliník 1060 má ve srovnání s mnoha běžnými konstrukčními kovy vysokou tepelnou vodivost. Díky tomu je vhodný jako základní materiál pro hrnce, pánve a jiné nádobí, kde je vyžadován rychlý přenos tepla skrz hliníkové tělo.
Nízká hustota hliníku pomáhá snižovat hmotnost hotového nádobí a zjednodušuje manipulaci s polotovary, podávání lisu a následnou výrobu ve srovnání s těžšími kovovými substráty.

| parametru | Specifikace |
|---|---|
| Primární slitina | AA1060, minimálně 99,60 % hliníku |
| Další dostupné slitiny | 1050 / 1100 / 3003 / 3005 / 3105 podléhá žádosti |
| Zmírnit | O/H12/H14; tam, kde je to vhodné, jsou k dispozici tvrdší tempery jako H18 nebo H24 |
| Rozsah průměru | 100 mm – 800 mm |
| Běžné průměry | 300 / 400 / 500 / 600 / 800 mm |
| Aktuální rozsah tloušťky děrování | Až 1,20 mm |
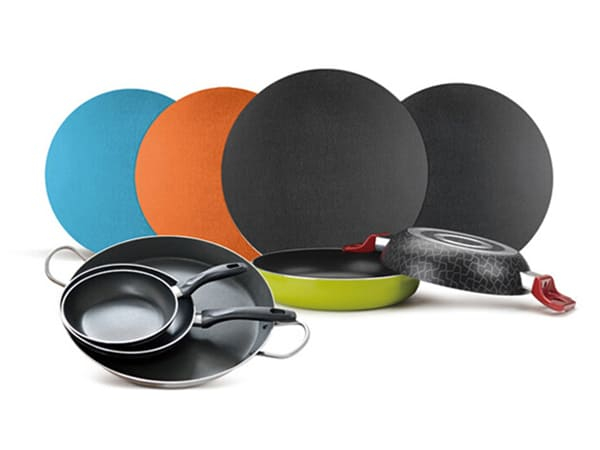
| Možnosti povrchu | Povrchová úprava frézováním / Předbarvené / Vlastní barevný nátěr podle aplikace |
| Typické zpracování | Lisování / Hluboké tažení / Spinning / Řezání / Lemování |
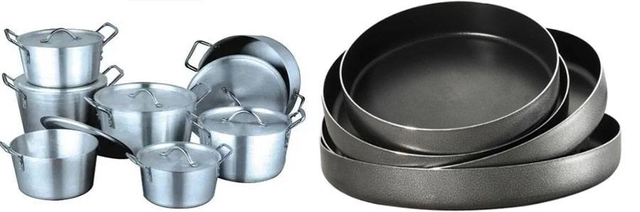
| Typické aplikace nádobí | Hrnce / Pánve / Poklice / Komponenty nádobí / Kuchyňské nádobí |
| MOQ | 1000 kg na velikost |
| Typická dodací lhůta | Do 30 dnů, v závislosti na specifikaci a množství objednávky |
| Platební podmínky | T/T nebo neodvolatelný L/C na dohled |
Poznámka ke specifikaci: Správná teplota a velikost přířezu závisí na průměru nádobí, hloubce tvarování, profilu stěny, poloměru rohu, počtu tažných fází a konečné povrchové úpravě. Pro opakovanou výrobu se pro potvrzení materiálu doporučují výkresy hotových dílů a data stávajících nástrojů.
Pošlete svůj průměr, tloušťku a teplotu
O temper je plně žíhaný a poskytuje nejvyšší tažnost mezi běžnými temperami nádobí 1060. Je to obecně preferovaná výchozí podmínka pro hlubší hrnce, vícestupňové tažení a součásti vyžadující podstatnou plastickou deformaci.
H12 a H14 poskytují větší počáteční tuhost než temperování O a mohou být vhodné pro mělké tažení, odstřeďování, dna nádobí, pokličky a další části, kde je náročnost tvarování nižší a je užitečné další zachování tvaru.
Tvrdší temperování nabízí zvýšenou pevnost, ale sníženou tažnost. Měly by být proto vybírány pouze tehdy, když jsou dokončená geometrie, poloměr ohybu a způsob tváření kompatibilní s nižším prodloužením.
Kruhy Mill-finish 1060 jsou vhodné tam, kde výrobce nádobí nejprve provede tvarování a poté následuje leštění, eloxování, keramické, nepřilnavé nebo jiné konečné povrchové úpravy.
Předbarvené kruhy mohou být dodány tam, kde je vyžadován pružný povlak před vhodným ražením nebo tvarováním. Povlak musí být přizpůsoben tahovému poměru, poloměru ohybu a konečnému použití, protože silná deformace může způsobit značné namáhání nátěrového filmu.
Obecný PE nebo PVDF dekorativní nátěr by neměl být automaticky považován za nátěr pro přímý styk s potravinami nebo za nátěr při vaření při vysoké teplotě. Pokud se potažený povrch dostane do kontaktu s potravinami, přesné složení nátěru, typ potraviny, kontaktní teplota, doba trvání a požadavky cílového trhu by měly být potvrzeny samostatně.
Následující hodnoty jsou referenčními cílovými hodnotami z dostupného předbarveného hliníkového nátěrového systému. Jsou nejrelevantnější pro dekorativní povrchy nebo povrchy, které nejsou v přímém kontaktu s potravinami. Přesné zkušební normy, příprava vzorků a kritéria přijatelnosti by měly být potvrzeny pro objednaný nátěr před výrobou.
| Zkušební předmět | PVDF | PE a další nátěry | |||
|---|---|---|---|---|---|
| S lakem | Bez laku | ||||
| Reference | Reference | Reference | |||
| Tloušťka nátěrového filmu, μm | ≥22 | ≥30 | ≥18 | ||
| Tolerance lesku | Lesk ≥80 jednotek: ±10 jednotek | ||||
| Lesk 20–80 jednotek: ±7 jednotek | |||||
| Lesk <20 jednotek: ±5 jednotek | |||||
| Tvrdost tužky | ≥1H | ||||
| Odolnost proti oděru, L/μm | ≥5 | — | |||
| T-Bend | ≤2T | ≤3T | |||
| Rázová síla | 50 kg·cm bez viditelné ztráty barvy nebo popraskání podle potvrzené zkušební metody | ||||
| Třída přilnavosti | ≥1 | ||||
| Odolnost proti vroucí vodě | Žádná viditelná změna za potvrzených testovacích podmínek | ||||
| Chemická odolnost | Odolnost vůči kyselinám | Žádná viditelná změna za potvrzených testovacích podmínek | |||
| Odolnost proti alkáliím | Žádná viditelná změna za potvrzených testovacích podmínek | ||||
| Odolnost proti oleji | Žádná viditelná změna za potvrzených testovacích podmínek | ||||
| Odolnost vůči rozpouštědlům | ≥70 | ≥50 | |||
| Odolnost proti drhnutí | ≥10 000 cyklů bez viditelné změny podle potvrzené metody | ||||
| Odolnost proti nečistotám | ≤ 15 % | — | |||
| Odolnost vůči solnému spreji | ≥2 třída | — | |||
Poznámka k nátěru: Tyto hodnoty nátěru by neměly být používány jako důkaz vhodnosti pro styk s potravinami. Tam, kde se povrchová úprava stane povrchem pro vaření nebo stykem s potravinami, musí být příslušná specifikace povrchové úpravy a regulační dokumentace potvrzeny nezávisle.
Hliníkové kruhy 1060 lze tvarovat do lehkých a středně velkých těles hrnců a rendlíků. O temperování je vhodnější tam, kde je vyžadována větší hloubka tažení, zatímco průměr polotovaru by měl zahrnovat přídavek na tvarování a ořezávání, který vyžaduje geometrie hotového nádobí.
U mělčích forem nádobí lze 1060 kruhů vyrazit nebo stočit do těles pánví a souvisejících součástí. Konečná tuhost závisí na tloušťce, tvrdosti, geometrii stěny a případné lepené nebo vyztužené spodní konstrukci.
Kruhy H12 nebo H14 lze hodnotit pro víka a součásti s mělkým tvarem, kde je velké prodloužení při hlubokém tažení méně kritické a je užitečná větší tuhost hotového dílu.
Předbarvené kruhy lze použít pro vhodné dekorativní exteriérové komponenty, kde je zvolený nátěr kompatibilní s tvarováním, teplotami vytvrzování, čistícími chemikáliemi a finálním designem výrobku.
Výběr hliníkové cívky → kontrola tloušťky a povrchu → vyrovnání → vyříznutí nebo řezání kruhů → úprava temperování nebo žíhání v případě potřeby → kontrola hran → volitelná povrchová úprava nebo nátěr → kontrola rozměrů → balení.
U zavedených výrobních linek nádobí pomáhá kontrola průměru polotovaru, tloušťky, temperování, otřepů na hranách a konzistence šarže udržovat opakovatelná nastavení lisu a snižuje odchylky během tažení a spřádání.


Hliníková těla nádobí jsou poměrně lehká, což může zlepšit manipulaci jak pro výrobce nádobí, tak pro koncové uživatele.
Hliník 1060 efektivně přenáší teplo skrz tělo nádoby. Konečná stejnoměrnost ohřevu také závisí na geometrii pánve, tloušťce základny, zdroji tepla a jakékoli spojené indukční nebo vícevrstvé konstrukci základny.
Kulaté hliníkové polotovary lze lisovat, točit, táhnout, ořezávat a obrubovat do mnoha tvarů nádobí. Díky tomu je kruhový formát vhodný pro velkoobjemovou výrobu nádobí.
Po vytvarování mohou vhodná těla nádobí 1060 projít leštěním, eloxováním nebo aplikací kompatibilních dekorativních a povrchových nátěrů nádobí podle výrobního postupu výrobce.
Hliník je recyklovatelný a výrobní odpad vzniklý během vyřezávání a ořezávání kruhů lze získat zpět prostřednictvím vhodných recyklačních toků.
Ověření slitiny a temperování
Měření tloušťky
Kontrola průměru a kruhovitosti
Kontrola rovinnosti
Kontrola otřepů a poškození hran
Kontrola povrchu na škrábance, promáčkliny, olejové skvrny a oxidaci
Testování tloušťky povlaku a přilnavosti tam, kde je specifikován předem natřený materiál
Zkouška tvarování tam, kde je vyžadována náročná geometrie nádobí
Vyžádejte si technická data a vzorky
Pro přesnou cenu a technickou kontrolu uveďte slitinu, temperaci, tloušťku, průměr disku, množství, použití nádobí, proces tvarování a požadovaný stav povrchu.
U hlubokotažených květináčů uveďte také hotový průměr nádoby, hloubku, poloměr rohu, počet tažných fází a přídavek na ořez, pokud je k dispozici. U předem natřených kruhů určete typ povlaku, barvu, potaženou stranu a zda bude potažený povrch v kontaktu s potravinami.
Získejte návrh kruhu na vaření na míru
Současný sortiment podporuje průměry od 100 mm do 800 mm. Mezi běžné velikosti patří 300 mm, 400 mm, 500 mm, 600 mm a 800 mm a lze diskutovat o vlastních průměrech.
U této produktové řady podporuje aktuální řada děrovaných kotoučů tloušťky až 1,20 mm. Pro potvrzení výroby uveďte přesnou kombinaci průměru a tloušťky.
O temperování je obecně preferováno pro hlubší tažení, protože poskytuje největší tažnost. H12 nebo H14 mohou být vhodné pro mělčí tvarování, kde je vyžadována dodatečná konečná tuhost.
Ano. Malé vzorky mohou být prodiskutovány pro kontrolu kvality povrchu, barvy a stavu povlaku před hromadnou výrobou. Pro ověření tváření by kupující měli specifikovat požadovanou tloušťku, tvrdost a průměr.
Ano. Předbarvené hliníkové disky mohou být vyrobeny podle dohodnuté barevné reference nebo schváleného fyzického vzorku, s výhradou systému povrchové úpravy a potvrzení objednávky.
Mohou být vytvořeny, když má povlak dostatečnou flexibilitu pro zamýšlenou geometrii. Před sériovou výrobou by měl být ověřen poměr tažení, nástroje, mazání, tloušťka povlaku a náročnost ohybu.
Vhodnost pro přímý styk s potravinami nelze určit pouze podle názvu skupiny nátěrů. Pro konkrétní nátěrový systém musí být potvrzeno přesné složení, zamýšlený typ potraviny, kontaktní teplota, doba trvání a požadavky cílového trhu.
Nadměrné otřepy, poškození hran nebo nepravidelné polotovary mohou přispívat k praskání během tažení, narušovat centrování a zvyšovat opotřebení nástrojů. Kontrolované vysekávání a kontrola hran zlepšují opakovatelnost při výrobě lisů.
Uveďte prosím slitinu, temperaci, tloušťku, průměr, požadavek na povrch nebo povlak, množství a místo určení. Pro výrobu nádobí jsou také rozměry hotové nádoby a způsob tvarování užitečné pro potvrzení specifikace materiálu.

Pokud vyrábíte hrnce, pánve, pokličky nebo jiné tvarované kuchyňské nádobí, zašlete nám požadovaný průměr, tloušťku, tvrdost, stav povrchu, požadavek na povrchovou úpravu a nákupní množství. Náš technický prodejní tým může zkontrolovat specifikaci a připravit cenovou nabídku a vzorový návrh.
Produkty
Aplikace
Rychlé odkazy
Kontaktujte nás