AA1060 Dischi circolari in alluminio rivestito per pentole da cucina
Ti trovi qui: Casa » Superficie spazzolata » Per forma » Cerchio in alluminio preverniciato » AA1060 Dischi Circolari in Alluminio Rivestito per Pentole

caricamento

Condividi su:
pulsante di condivisione di Facebook
pulsante di condivisione su Twitter
pulsante di condivisione della linea
pulsante di condivisione wechat
pulsante di condivisione linkedin
pulsante di condivisione di Pinterest
pulsante di condivisione di whatsapp
condividi questo pulsante di condivisione

AA1060 Dischi circolari in alluminio rivestito per pentole da cucina

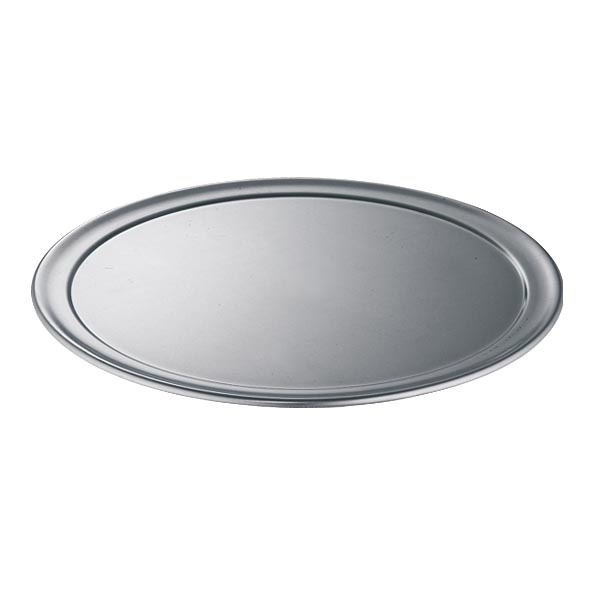
Dischi circolari in alluminio AA1060 per pentole e padelle da cucina, forniti in diametri e tempere personalizzati per imbutitura profonda, stampaggio e filatura, con rivestimenti opzionali per i modelli di pentole.
  • PPAL

  • DINGANG

Disponibilità:
Quantità:

AA1060 Dischi circolari in alluminio rivestito per pentole da cucina

I dischi circolari in alluminio AA1060 sono pezzi grezzi per pentole rotondi prodotti in alluminio commercialmente puro contenente almeno il 99,60% di alluminio. Il materiale combina elevata formabilità, buona conduttività termica, bassa densità e resistenza alla corrosione, rendendolo adatto ai produttori di pentole che utilizzano processi di stampaggio, trafilatura, filatura e relativi processi di formatura.

Questo prodotto può essere fornito in diverse tempre e condizioni superficiali a seconda della geometria delle pentole finite. Gli stati O, H12 e H14 sono opzioni adatte per diverse profondità di formatura, mentre gli stati più duri possono essere valutati dove sono richieste maggiore rigidità del pezzo finito e minore deformazione.

I diametri dei cerchi standard vanno da 100 mm a 800 mm, con dimensioni comuni che includono 300 mm, 400 mm, 500 mm, 600 mm e 800 mm. L'attuale gamma di produzione di dischi perforati supporta spessori fino a 1,20 mm, con specifiche personalizzate di diametro, stato, colore e rivestimento disponibili previa conferma della produzione.

         Richiedi un preventivo per il disco per pentole 1060                  Richiedi campioni e opzioni colore      

Perché utilizzare il cerchio in alluminio 1060 per le pentole?

Contenuto minimo di alluminio 99,60%.

AA1060 è un grado di alluminio commercialmente puro contenente almeno il 99,60% di alluminio. Il suo basso contenuto di lega fornisce elevata duttilità e buona conduttività termica, rendendolo un substrato pratico per i corpi di pentole che devono essere formati da grezzi circolari piatti.

Adatto per disegno, stampaggio e filatura

La produzione di pentole mette a dura prova il pezzo grezzo in alluminio. La lega, lo stato d'animo, il diametro del disco, le condizioni dei bordi e la consistenza del materiale corretti aiutano a ridurre il rischio di lacerazioni, sgualciture eccessive e spessore della parete irregolare durante la trafilatura o la filatura.

Per vasi profondi o componenti che richiedono una deformazione sostanziale, sono generalmente preferite le tempre più morbide. Per pentole, coperchi o componenti poco profondi che richiedono una maggiore rigidità finita, è possibile valutare H12 o H14 a seconda del processo di formatura.

Trasferimento di calore efficiente

L'alluminio 1060 ha un'elevata conduttività termica rispetto a molti metalli strutturali comuni. Ciò lo rende adatto come materiale di base per pentole, padelle e altre pentole dove è richiesto un rapido trasferimento di calore attraverso il corpo in alluminio.

Substrato leggero per pentole

La bassa densità dell'alluminio aiuta a ridurre il peso delle pentole finite e semplifica la gestione dei pezzi grezzi, l'alimentazione della pressa e la fabbricazione a valle rispetto ai substrati metallici più pesanti.

Dischi circolari in alluminio AA1060 per pentole pentolame e imbutitura profonda

Specifiche tecniche

dei parametri Specifica
Lega primaria AA1060, minimo 99,60% alluminio
Altre leghe disponibili 1050 / 1100 / 3003 / 3005 / 3105 previa applicazione
Temperare O/H12/H14; Tempi più duri come H18 o H24 sono disponibili dove adatti
Gamma di diametri 100 mm – 800 mm
Diametri comuni 300 / 400 / 500 / 600 / 800mm
Gamma attuale di spessori punzonati Fino a 1,20 mm
Opzioni di superficie Finitura di lavorazione / Preverniciato / Rivestimento con colore personalizzato in base all'applicazione
Elaborazione tipica Stampaggio / Imbutitura / Filatura / Taglio / Flangiatura
Applicazioni tipiche delle pentole Pentole/Padelle/Coperchi/Componenti per pentole/Utensili da cucina
MOQ 1000 kg per dimensione
Tempi di consegna tipici Entro 30 giorni, in base alle specifiche e alla quantità dell'ordine
Termini di pagamento T/T o L/C irrevocabile a vista

Nota sulle specifiche: lo stato corretto e la dimensione del pezzo grezzo dipendono dal diametro delle pentole, dalla profondità di formatura, dal profilo della parete, dal raggio dell'angolo, dal numero di fasi di trafilatura e dal trattamento superficiale finale. Per la produzione ripetuta, si consiglia di utilizzare i disegni delle parti finite e i dati degli utensili esistenti per la conferma del materiale.

         Invia il tuo diametro, spessore e temperamento      

Scegliere la tempra corretta per la formatura delle pentole

O Tempera per imbutitura profonda

La tempra O è completamente ricotta e fornisce la massima duttilità tra le comuni tempre per pentole 1060. È generalmente la condizione di partenza preferita per vasi più profondi, imbutitura multistadio e componenti che richiedono una sostanziale deformazione plastica.

H12 e H14 per una formatura meno profonda

H12 e H14 forniscono una maggiore rigidità iniziale rispetto allo stato O e possono essere adatti per imbutitura superficiale, filatura, fondi di pentole, coperchi e altre parti in cui la gravità della formatura è inferiore ed è utile un ulteriore mantenimento della forma.

H18 e H24 per applicazioni selezionate

Gli stati più duri offrono maggiore resistenza ma ridotta duttilità. Dovrebbero quindi essere selezionati solo quando la geometria finita, il raggio di curvatura e il metodo di formatura sono compatibili con l'allungamento inferiore.

Opzioni di superficie e rivestimento

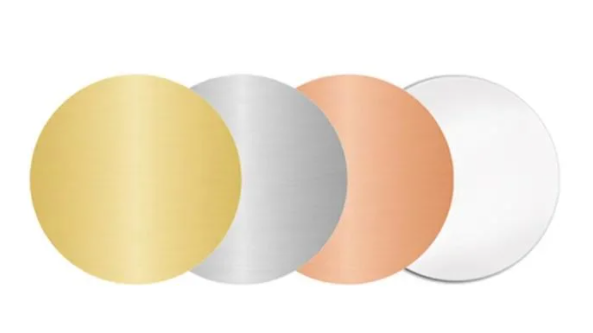
Cerchi in alluminio con finitura fresata

I cerchi 1060 con finitura fresata sono adatti laddove il produttore di pentole esegue prima la formatura e poi applica a valle lucidatura, anodizzazione, ceramica, antiaderente o altri trattamenti superficiali finiti.

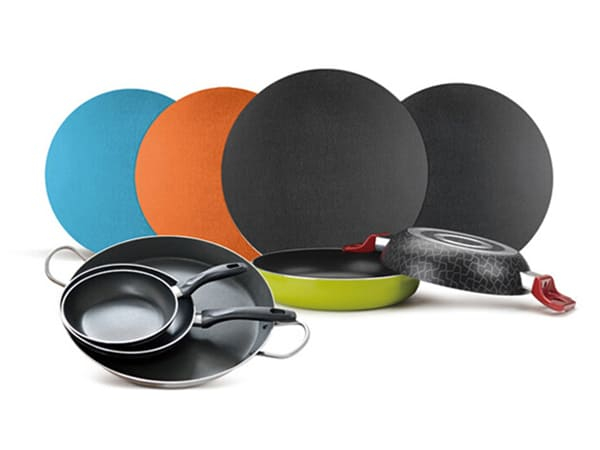
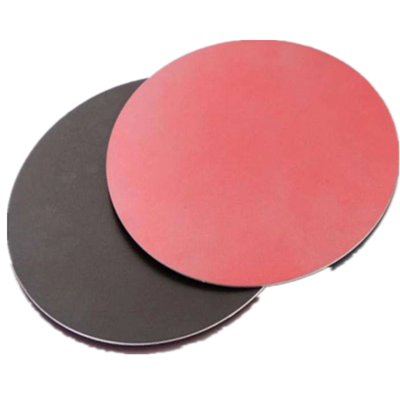
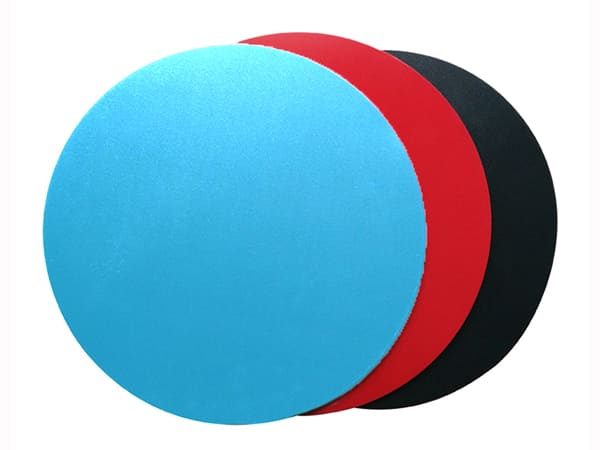
Cerchi preverniciati e rivestiti decorativi

Possono essere forniti cerchi preverniciati laddove è richiesto un rivestimento flessibile prima dello stampaggio o della formatura adeguati. Il rivestimento deve essere adattato al rapporto di trafilatura, al raggio di curvatura e all'uso finale poiché una grave deformazione può sottoporre la pellicola di vernice a sollecitazioni sostanziali.

Superfici a diretto contatto con gli alimenti

Un rivestimento decorativo generale in PE o PVDF non deve essere automaticamente trattato come un rivestimento a contatto diretto con gli alimenti o per cottura ad alta temperatura. Se una faccia rivestita entra in contatto con gli alimenti, l'esatta formulazione del rivestimento, il tipo di cibo, la temperatura di contatto, la durata e i requisiti del mercato di destinazione devono essere confermati separatamente.

Prestazioni di rivestimento decorativo opzionali

I seguenti valori sono obiettivi di riferimento del sistema di rivestimento in alluminio preverniciato disponibile. Sono più rilevanti per le superfici decorative o a contatto non diretto con gli alimenti. Gli standard di prova esatti, la preparazione dei campioni e i criteri di accettazione devono essere confermati per il rivestimento ordinato prima della produzione.

Elemento di prova PVDF PE e altri rivestimenti
Con vernice Senza vernice
Riferimento Riferimento Riferimento
Spessore del film di vernice, μm ≥22 ≥30 ≥18
Tolleranza alla brillantezza Lucentezza ≥80 unità: ±10 unità
Lucentezza 20–80 unità: ±7 unità
Lucentezza <20 unità: ±5 unità
Durezza della matita ≥1H
Resistenza all'abrasione, L/μm ≥5 —
Curva a T ≤2T ≤3T
Forza d'impatto 50 kg·cm senza perdita visibile di vernice o screpolature secondo il metodo di prova confermato
Classe di adesione ≥1
Resistenza all'acqua bollente Nessun cambiamento visibile nelle condizioni di prova confermate
Resistenza chimica Resistenza agli acidi Nessun cambiamento visibile nelle condizioni di prova confermate
Resistenza agli alcali Nessun cambiamento visibile nelle condizioni di prova confermate
Resistenza all'olio Nessun cambiamento visibile nelle condizioni di prova confermate
Resistenza ai solventi ≥70 ≥50
Resistenza allo sfregamento ≥10.000 cicli senza cambiamenti visibili con il metodo confermato
Resistenza allo sporco ≤15% —
Resistenza alla nebbia salina ≥2 classe —

Nota sul rivestimento: questi valori di rivestimento non devono essere utilizzati come prova dell'idoneità al contatto con gli alimenti. Laddove un rivestimento diventi una superficie interna per la cottura o a contatto con gli alimenti, le specifiche del rivestimento applicabile e la documentazione normativa devono essere confermate in modo indipendente.

Applicazioni per pentole

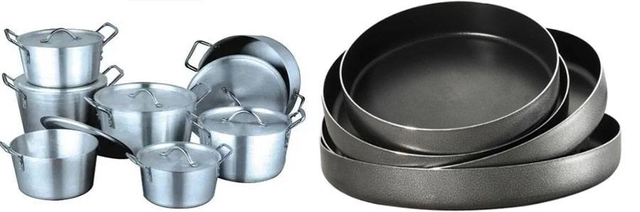
Pentole e pentole

I cerchi in alluminio 1060 possono essere formati in corpi di pentole e casseruole di calibro leggero e medio. La tempra O è preferibile quando è richiesta una maggiore profondità di imbutitura, mentre il diametro del pezzo grezzo dovrebbe includere il margine di formatura e rifilatura richiesto dalla geometria della pentola finita.

Componenti per padelle e pentole poco profonde

Per forme di pentole meno profonde, è possibile stampare o inserire 1060 cerchi nei corpi delle pentole e nei relativi componenti. La rigidità finale dipende dallo spessore, dalla tempra, dalla geometria della parete e da qualsiasi struttura del fondo incollata o rinforzata.

Coperchi di pentole e parti poco profonde

I cerchi H12 o H14 possono essere valutati per coperchi e componenti poco profondi dove l'elevato allungamento per imbutitura profonda è meno critico ed è utile una maggiore rigidità della parte finita.

Componenti per pentole decorative ed esterne

I cerchi preverniciati possono essere utilizzati per componenti decorativi esterni idonei in cui il rivestimento selezionato è compatibile con la formatura, le temperature di polimerizzazione, i prodotti chimici per la pulizia e il design del prodotto finale.

Produzione e lavorazione

Selezione della bobina di alluminio → ispezione dello spessore e della superficie → livellamento → tranciatura o taglio del cerchio → regolazione della tempra o ricottura dove richiesto → ispezione dei bordi → trattamento superficiale o rivestimento opzionale → ispezione dimensionale → imballaggio.

Per le linee di produzione di pentole consolidate, il controllo del diametro del pezzo grezzo, dello spessore, della tempra, delle bave sui bordi e della consistenza del lotto aiuta a mantenere impostazioni di stampa ripetibili e riduce le variazioni durante la trafilatura e la filatura.

Linea di produzione

Linea di produzione cerchi in alluminio preverniciato

Linea di produzione per il rivestimento e la lavorazione del disco in alluminio

Perché i cerchi in alluminio sono ampiamente utilizzati nelle pentole

Peso ridotto

I corpi delle pentole in alluminio sono relativamente leggeri, il che può migliorarne la maneggevolezza sia per i produttori di pentole che per gli utenti finali.

Elevata conduttività termica

L'alluminio 1060 trasferisce il calore in modo efficiente attraverso il corpo della pentola. L'uniformità del riscaldamento finale dipende anche dalla geometria della pentola, dallo spessore della base, dalla fonte di calore e da qualsiasi struttura della base a induzione o multistrato.

Percorsi di produzione flessibili

I pezzi grezzi rotondi in alluminio possono essere stampati, filati, trafilati, rifilati e flangiati in molte forme di pentole. Ciò rende il formato circolare conveniente per la produzione di pentole in grandi volumi.

Compatibile con molteplici trattamenti superficiali

Dopo la formatura, i corpi delle pentole 1060 idonei possono essere sottoposti a lucidatura, anodizzazione o applicazione di sistemi di rivestimento decorativi e per pentole compatibili in base al percorso di produzione del produttore.

Substrato in alluminio riciclabile

L'alluminio è riciclabile e gli scarti di produzione generati durante la tranciatura e la rifilatura dei cerchi possono essere recuperati attraverso adeguati flussi di riciclaggio.

Controllo di qualità per i circoli di pentole

  • Verifica delle leghe e della tempra

  • Misurazione dello spessore

  • Controllo diametro e rotondità

  • Ispezione della planarità

  • Ispezione di bave e danni ai bordi

  • Ispezione della superficie per graffi, ammaccature, macchie d'olio e ossidazioni

  • Test di spessore del rivestimento e adesione laddove è specificato il materiale preverniciato

  • Prova di formatura dove richiesto per la geometria impegnativa delle pentole

         Richiedi dati tecnici e campioni      

Informazioni necessarie per un preventivo

Per prezzi accurati e revisioni tecniche, fornire lega, stato d'animo, spessore, diametro del disco, quantità, applicazione delle pentole, processo di formatura e condizioni superficiali richieste.

Per i vasi imbutiti, fornire anche il diametro del vaso finito, la profondità, il raggio dell'angolo, il numero di fasi di imbutitura e il margine di rifilatura, ove disponibile. Per i cerchi preverniciati, specificare il tipo di rivestimento, il colore, il lato rivestito e se la superficie rivestita sarà a contatto con gli alimenti.

         Ricevi una proposta per il circolo di pentole personalizzate      

Domande frequenti

Che diametro del cerchio di alluminio 1060 potete fornire?

L'attuale gamma di prodotti supporta diametri da 100 mm a 800 mm. Le dimensioni comuni includono 300 mm, 400 mm, 500 mm, 600 mm e 800 mm ed è possibile discutere diametri personalizzati.

Quale spessore del disco di alluminio può essere perforato?

Per questa linea di prodotti, l'attuale gamma di dischi forati supporta spessori fino a 1,20 mm. Si prega di fornire l'esatta combinazione di diametro e spessore per la conferma della produzione.

Qual è la temperatura migliore per le pentole imbutite?

La tempra O è generalmente preferita per l'imbutitura più profonda perché fornisce la massima duttilità. H12 o H14 possono essere adatti per formature meno profonde dove è richiesta ulteriore rigidità finale.

È possibile fornire campioni prima di un ordine all'ingrosso?

SÌ. È possibile discutere piccoli campioni per verificare la qualità della superficie, il colore e le condizioni del rivestimento prima della produzione in serie. Per la convalida della formatura, gli acquirenti devono specificare lo spessore, la tempra e il diametro richiesti.

È possibile produrre colori personalizzati?

SÌ. I dischi in alluminio preverniciato possono essere prodotti secondo un riferimento di colore concordato o un campione fisico approvato, soggetto al sistema di rivestimento e alla conferma dell'ordine.

I dischi in alluminio preverniciato possono essere imbutiti?

Possono essere formati quando il rivestimento ha flessibilità sufficiente per la geometria prevista. Il rapporto di stiro, gli utensili, la lubrificazione, lo spessore del rivestimento e la gravità della piegatura devono essere verificati prima della produzione in serie.

Il rivestimento decorativo standard in PVDF o PE può entrare direttamente in contatto con gli alimenti?

L'idoneità al contatto diretto con gli alimenti non può essere determinata solo dal nome della famiglia del rivestimento. La formulazione esatta, il tipo di alimento previsto, la temperatura di contatto, la durata e i requisiti del mercato di destinazione devono essere confermati per il sistema di rivestimento specifico.

Perché la qualità dei bordi è importante per i dischi da cucina?

Bave eccessive, danni ai bordi o sbozzi irregolari possono contribuire alla rottura durante la trafilatura, interferire con il centraggio e aumentare l'usura degli utensili. La tranciatura controllata e l'ispezione dei bordi migliorano la ripetibilità nella produzione delle macchine da stampa.

Quali informazioni sono necessarie per ottenere prezzi accurati?

Si prega di fornire lega, stato d'animo, spessore, diametro, requisiti di superficie o rivestimento, quantità e destinazione. Per la produzione di pentole, anche le dimensioni finite della pentola e il metodo di formatura sono utili per confermare le specifiche del materiale.

Dischi circolari in alluminio rivestito 1060 per la produzione di pentole

Richiedi un preventivo per disco circolare in alluminio 1060

Se produci pentole, padelle, coperchi o altri utensili da cucina formati, inviaci il diametro, lo spessore, la tempra, le condizioni della superficie, i requisiti di rivestimento e la quantità di acquisto richiesti. Il nostro team tecnico-commerciale può esaminare le specifiche e preparare un preventivo e una proposta di esempio.

         Contattaci per prezzi e campioni      

Precedente: 
Prossimo: 

Categoria di prodotto

Consultateci per ottenere la vostra soluzione in alluminio personalizzata

Vi aiutiamo a evitare le insidie ​​​​per fornire la qualità e il valore di cui avete bisogno in termini di alluminio, rispettando tempi e budget.

Prodotti

Applicazione

Collegamenti rapidi

Seguici

Contattaci

    joey@cnchangsong.com
    + 18602595888
   Edificio 2, Zhixing Business Plaza, No.25 North Street, distretto di Zhonglou, città di Changzhou, provincia di Jiangsu, Cina
    Strada di Chaoyang, area di sviluppo economico di Konggang, Lianshui, città di Huai'an, Jiangsu, Cina
© COPYRIGHT 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. TUTTI I DIRITTI RISERVATI.