PPAL
DINGANG
| Disponibilidade: | |
|---|---|
| Quantidade: | |
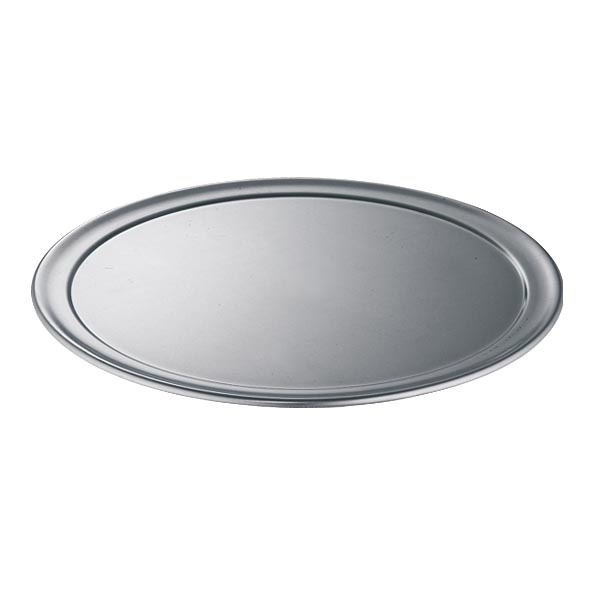
Os discos circulares de alumínio AA1060 são peças redondas para panelas produzidas a partir de alumínio comercialmente puro contendo pelo menos 99,60% de alumínio. O material combina alta conformabilidade, boa condutividade térmica, baixa densidade e resistência à corrosão, tornando-o adequado para fabricantes de utensílios de cozinha que utilizam processos de estampagem, trefilação, fiação e conformação relacionada.
Este produto pode ser fornecido em diferentes têmperas e condições de superfície de acordo com a geometria da panela acabada. As têmperas O, H12 e H14 são opções adequadas para diferentes profundidades de conformação, enquanto as têmperas mais duras podem ser avaliadas onde são necessárias maior rigidez da peça acabada e menor deformação.
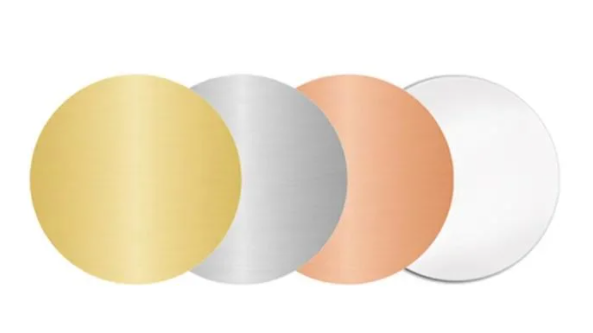
Os diâmetros circulares padrão variam de 100 mm a 800 mm, com tamanhos comuns incluindo 300 mm, 400 mm, 500 mm, 600 mm e 800 mm. A atual linha de produção de discos perfurados suporta espessuras de até 1,20 mm, com especificações personalizadas de diâmetro, têmpera, cor e revestimento disponíveis, sujeitas à confirmação da produção.
Solicite um orçamento de disco para panelas 1060 Solicite amostras e opções de cores
AA1060 é um tipo de alumínio comercialmente puro contendo pelo menos 99,60% de alumínio. Seu baixo teor de liga proporciona alta ductilidade e boa condutividade térmica, tornando-o um substrato prático para corpos de panelas que precisam ser formados a partir de peças circulares planas.
A produção de panelas exerce uma pressão substancial sobre a placa de alumínio. A liga, a têmpera, o diâmetro do disco, a condição da borda e a consistência do material corretos ajudam a reduzir o risco de rasgo, desgaste excessivo e espessura irregular da parede durante a trefilação ou fiação.
Para recipientes profundos ou componentes que exigem deformação substancial, geralmente são preferidas têmperas mais suaves. Para panelas, tampas ou componentes de repuxo raso que necessitem de maior rigidez de acabamento, H12 ou H14 podem ser avaliados de acordo com o processo de conformação.
O alumínio 1060 tem alta condutividade térmica em comparação com muitos metais estruturais comuns. Isto o torna adequado como material de base para panelas, frigideiras e outros utensílios de cozinha onde é necessária uma rápida transferência de calor através do corpo de alumínio.
A baixa densidade do alumínio ajuda a reduzir o peso dos utensílios de cozinha acabados e simplifica o manuseio da peça bruta, a alimentação da prensa e a fabricação posterior em comparação com substratos metálicos mais pesados.

| de parâmetro | Especificação |
|---|---|
| Liga Primária | AA1060, mínimo 99,60% de alumínio |
| Outras ligas disponíveis | 1050/1100/3003/3005/3105 sujeito a aplicação |
| Temperamento | O/H12/H14; têmperas mais duras, como H18 ou H24, disponíveis quando adequado |
| Faixa de diâmetro | 100mm – 800mm |
| Diâmetros Comuns | 300/400/500/600/800mm |
| Faixa atual de espessura perfurada | Até 1,20mm |
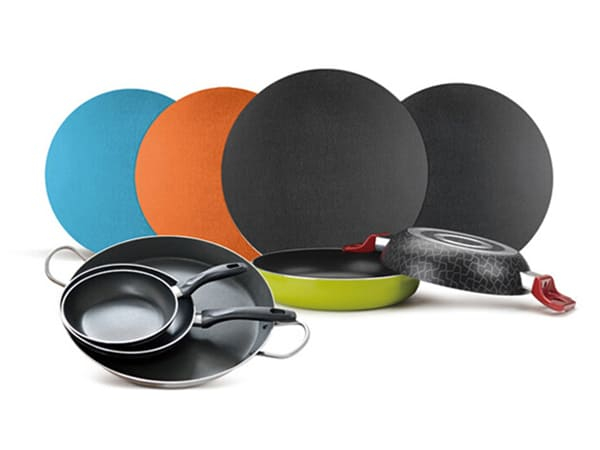
| Opções de superfície | Acabamento fresado / Pré-pintado / Revestimento de cor personalizada de acordo com a aplicação |
| Processamento Típico | Estampagem / Estampagem Profunda / Fiação / Corte / Flange |
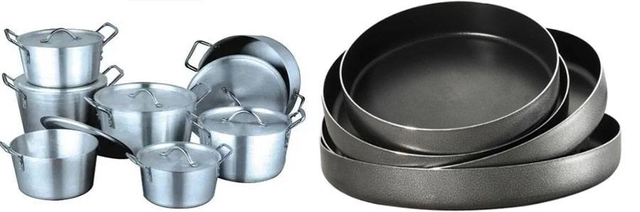
| Aplicações típicas de panelas | Panelas / Panelas / Tampas / Componentes para panelas / Utensílios de cozinha |
| Quantidade mínima | 1000 kg por tamanho |
| Prazo de entrega típico | Dentro de 30 dias, sujeito à especificação e quantidade do pedido |
| Condições de pagamento | T/T ou L/C irrevogável à vista |
Nota de especificação: A têmpera correta e o tamanho da peça bruta dependem do diâmetro da panela, da profundidade de formação, do perfil da parede, do raio do canto, do número de estágios de trefilação e do tratamento final da superfície. Para produção repetida, são recomendados desenhos de peças acabadas e dados de ferramentas existentes para confirmação do material.
Envie seu diâmetro, espessura e temperamento
O temperamento é totalmente recozido e fornece a maior ductilidade entre os temperamentos comuns de panelas 1060. Geralmente é a condição inicial preferida para vasos mais profundos, trefilação em vários estágios e componentes que exigem deformação plástica substancial.
H12 e H14 fornecem maior rigidez inicial do que a têmpera O e podem ser adequados para trefilação rasa, fiação, fundos de panelas, tampas e outras peças onde a severidade da formação é menor e a retenção adicional da forma é útil.
Têmperas mais duras oferecem maior resistência, mas menor ductilidade. Portanto, eles devem ser selecionados somente quando a geometria final, o raio de curvatura e o método de conformação forem compatíveis com o alongamento inferior.
Os círculos 1060 com acabamento fresado são adequados onde o fabricante de utensílios de cozinha realiza primeiro a conformação e depois aplica polimento, anodização, cerâmica, antiaderente ou outros tratamentos de superfície acabada posteriormente.
Círculos pré-pintados podem ser fornecidos onde um revestimento flexível é necessário antes da estampagem ou conformação adequada. O revestimento deve corresponder à proporção de estiramento, raio de curvatura e uso final, pois deformações severas podem causar tensão substancial no filme de tinta.
Um revestimento decorativo geral de PE ou PVDF não deve ser tratado automaticamente como um revestimento para contato direto com alimentos ou para cozimento em alta temperatura. Se uma face revestida entrar em contato com alimentos, a formulação exata do revestimento, o tipo de alimento, a temperatura de contato, a duração e os requisitos do mercado de destino deverão ser confirmados separadamente.
Os valores a seguir são alvos de referência do sistema de revestimento de alumínio pré-pintado disponível. Eles são mais relevantes para superfícies decorativas ou sem contato direto com alimentos. Padrões de teste exatos, preparação de amostras e critérios de aceitação devem ser confirmados para o revestimento solicitado antes da produção.
| Item de teste | PVDF | PE e outros revestimentos | |||
|---|---|---|---|---|---|
| Com Verniz | Sem Verniz | ||||
| Referência | Referência | Referência | |||
| Espessura do filme de tinta, μm | ≥22 | ≥30 | ≥18 | ||
| Tolerância ao brilho | Brilho ≥80 unidades: ±10 unidades | ||||
| Brilho 20–80 unidades: ±7 unidades | |||||
| Brilho <20 unidades: ±5 unidades | |||||
| Dureza do Lápis | ≥1H | ||||
| Resistência à Abrasão, L/μm | ≥5 | - | |||
| Curva em T | ≤2T | ≤3T | |||
| Resistência ao Impacto | 50 kg·cm sem perda visível de tinta ou rachaduras sob o método de teste confirmado | ||||
| Classe de adesão | ≥1 | ||||
| Resistência à água fervente | Nenhuma alteração visível sob as condições de teste confirmadas | ||||
| Resistência Química | Resistência ácida | Nenhuma alteração visível sob as condições de teste confirmadas | |||
| Resistência aos álcalis | Nenhuma alteração visível sob as condições de teste confirmadas | ||||
| Resistência ao óleo | Nenhuma alteração visível sob as condições de teste confirmadas | ||||
| Resistência a solventes | ≥70 | ≥50 | |||
| Resistência à esfrega | ≥10.000 ciclos sem alteração visível no método confirmado | ||||
| Resistência à sujeira | ≤15% | - | |||
| Resistência à névoa salina | ≥2 aulas | - | |||
Nota sobre revestimento: Esses valores de revestimento não devem ser usados como evidência de adequação para contato com alimentos. Quando um revestimento se tornar uma superfície interna de cozimento ou de contato com alimentos, a especificação do revestimento aplicável e a documentação regulatória deverão ser confirmadas de forma independente.
1.060 círculos de alumínio podem ser formados em potes e panelas de calibre leve e médio. A têmpera O é preferível onde é necessária maior profundidade de estampagem, enquanto o diâmetro da peça bruta deve incluir a tolerância de conformação e corte exigida pela geometria da panela acabada.
Para formas de panelas mais rasas, 1.060 círculos podem ser estampados ou girados em corpos de panelas e componentes relacionados. A rigidez final depende da espessura, têmpera, geometria da parede e qualquer construção de fundo colada ou reforçada.
Os círculos H12 ou H14 podem ser avaliados para tampas e componentes de formato raso, onde o alto alongamento de estampagem profunda é menos crítico e uma maior rigidez da peça acabada é útil.
Círculos pré-pintados podem ser usados para componentes decorativos externos adequados onde o revestimento selecionado é compatível com a conformação, temperaturas de cura, produtos químicos de limpeza e o design do produto final.
Seleção de bobina de alumínio → inspeção de espessura e superfície → nivelamento → supressão ou corte de círculo → ajuste de têmpera ou recozimento quando necessário → inspeção de borda → tratamento de superfície ou revestimento opcional → inspeção dimensional → embalagem.
Para linhas de produção de utensílios de cozinha estabelecidas, controlar o diâmetro da peça bruta, a espessura, a têmpera, as rebarbas das bordas e a consistência do lote ajuda a manter configurações de prensa repetíveis e reduz a variação durante a estiragem e a centrifugação.


Os corpos das panelas de alumínio são comparativamente leves, o que pode melhorar o manuseio tanto para os fabricantes de panelas quanto para os usuários finais.
O alumínio 1060 transfere o calor de forma eficiente através do corpo da panela. A uniformidade do aquecimento final também depende da geometria do recipiente, da espessura da base, da fonte de calor e de qualquer indução ligada ou construção de base multicamadas.
Peças redondas de alumínio podem ser estampadas, fiadas, desenhadas, aparadas e flangeadas em vários formatos de panelas. Isso torna o formato circular conveniente para a fabricação de utensílios de cozinha em grande volume.
Após a conformação, os corpos de panelas 1060 adequados podem passar por polimento, anodização ou aplicação de sistemas decorativos e de revestimento de panelas compatíveis de acordo com a rota de produção do fabricante.
O alumínio é reciclável e a sucata de produção gerada durante o corte e corte do círculo pode ser recuperada através de fluxos de reciclagem apropriados.
Verificação de liga e têmpera
Medição de espessura
Inspeção de diâmetro e circularidade
Inspeção de planicidade
Inspeção de rebarbas e danos nas bordas
Inspeção de superfície quanto a arranhões, amassados, manchas de óleo e oxidação
Espessura do revestimento e testes de adesão onde o material pré-pintado é especificado
Teste de formação quando necessário para geometrias exigentes de utensílios de cozinha
Solicite dados técnicos e amostras
Para preços precisos e revisão técnica, forneça liga, têmpera, espessura, diâmetro do disco, quantidade, aplicação da panela, processo de formação e condição de superfície necessária.
Para potes de estampagem profunda, forneça também o diâmetro do pote acabado, profundidade, raio do canto, número de estágios de estampagem e margem de corte, quando disponível. Para círculos pré-pintados, especifique o tipo de revestimento, a cor, o lado revestido e se a superfície revestida entrará em contato com os alimentos.
Obtenha uma proposta de círculo de panelas personalizadas
A atual linha de produtos suporta diâmetros de 100 mm a 800 mm. Os tamanhos comuns incluem 300 mm, 400 mm, 500 mm, 600 mm e 800 mm, e diâmetros personalizados podem ser discutidos.
Para esta linha de produtos, a atual linha de discos perfurados suporta espessuras de até 1,20 mm. Forneça a combinação exata de diâmetro e espessura para confirmação da produção.
O temperamento é geralmente preferido para estampagem mais profunda porque proporciona a maior ductilidade. H12 ou H14 podem ser adequados para conformações mais rasas, onde é necessária rigidez adicional de acabamento.
Sim. Pequenas amostras podem ser discutidas para verificar a qualidade da superfície, cor e condição do revestimento antes da produção em massa. Para validação da conformação, os compradores devem especificar a espessura, têmpera e diâmetro necessários.
Sim. Os discos de alumínio pré-pintados podem ser produzidos de acordo com uma referência de cor acordada ou amostra física aprovada, sujeito a sistema de revestimento e confirmação de pedido.
Eles podem ser formados quando o revestimento possui flexibilidade suficiente para a geometria pretendida. A taxa de estiramento, o ferramental, a lubrificação, a espessura do revestimento e a severidade da dobra devem ser verificados antes da produção em volume.
A adequação ao contato direto com alimentos não pode ser determinada apenas pelo nome da família do revestimento. A formulação exata, o tipo de alimento pretendido, a temperatura de contato, a duração e os requisitos do mercado de destino devem ser confirmados para o sistema de revestimento específico.
Rebarbas excessivas, danos nas bordas ou peças irregulares podem contribuir para rachaduras durante o trefilamento, interferir na centralização e aumentar o desgaste da ferramenta. A supressão controlada e a inspeção de bordas melhoram a repetibilidade na produção de prensas.
Forneça liga, têmpera, espessura, diâmetro, requisitos de superfície ou revestimento, quantidade e destino. Para a produção de utensílios de cozinha, as dimensões da panela acabada e o método de formação também são úteis para confirmar a especificação do material.

Se você fabrica panelas, frigideiras, tampas ou outros utensílios de cozinha moldados, envie-nos o diâmetro, espessura, têmpera, condição da superfície, requisitos de revestimento e quantidade de compra necessários. Nossa equipe técnica de vendas pode revisar as especificações e preparar uma cotação e proposta de amostra.
Produtos
Aplicativo
Links rápidos
Contate-nos