Aluminiumsirkler for kokekar og forbrukerprodukter

Aluminiumsløsninger for kokekar og forbrukerprodukter

Forming-Grade Sircles and Blanks med kontrollert overflate- og kantkvalitet

Kokekar Sirkler Dyptegning Belagte Blanks Lokk Apparatdeler Skilt Blanks

Kokekar begynner med et nøye utvalgt underlag. Legeringen, temperamentet, kornstrukturen, rulleveien og emnekvaliteten påvirker tegnedybden, ringen, veggens ensartethet og den endelige overflaten etter polering eller belegg.

Ding'ang leverer aluminiumsspole, ark, sirkler og spesialtilpassede emner til stekepanner, gryter, lokk, riskokere, trykkokere, små apparater, veiskilt og andre forbrukerprodukter.

Forhåndsmalte eller non-stick belagte sirkler kan også evalueres der belegget er designet og validert for den tiltenkte formings- og serviceprosessen.

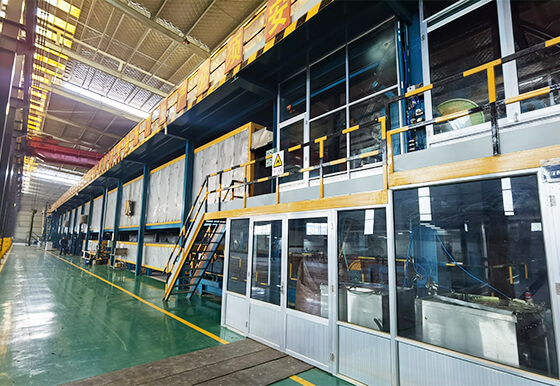
Produksjonslinje for ferdigmalt aluminiumsbelegg

Materiale valgt rundt formingsruten

To kokekardeler med samme ferdige dimensjoner kan kreve forskjellig utgangsmateriale hvis en er dypttrukket, en er spunnet og en er støtbundet.

Ding'ang hjelper kjøpere med å definere:

  • Legering og temperament for å tegne dybde
  • Direktekjølt eller kontinuerlig støpt utgangsmateriale
  • Tykkelse og diametertoleranse
  • Mekaniske egenskaper og forlengelse
  • Kornstruktur og øreringkontroll
  • Overflatekvalitet for polering, anodisering eller belegg
  • Smøring og renslighet
  • Grad, kanttilstand og blank flathet
  • Oppførsel av forhåndsbelagt overflate under forming
  • Innpakning som hindrer riper og fuktskader

Anbefalte Sirkel- og Blankprodukter

Mill-finish aluminium sirkler

Mill-finish aluminiumsirkler

Ubelagte aluminiumsskiver for dyptrekking, spinning, stempling og etterfølgende polering, anodisering, spraying eller non-stick belegg.

Dette er den mest fleksible ruten for kokekarprodusenter fordi den endelige overflatebehandlingen påføres etter den store formingsoperasjonen.
Dyptrekkende aluminiumsskiver

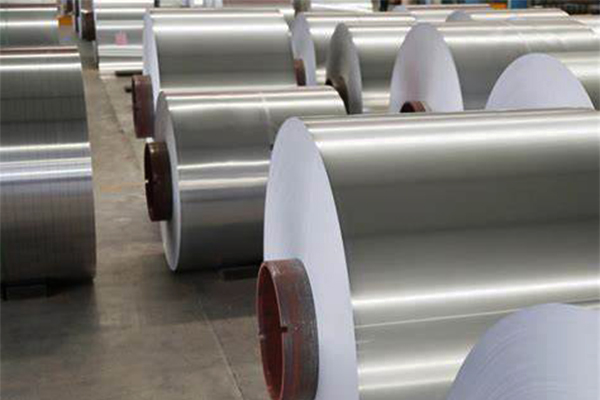
Dyptrekkende aluminiumsskiver

Formingssirkler valgt for gryter, panner, trykkokerkropper, riskokerforinger, vannkoker og andre tegnede komponenter.

Materialspesifikasjonen bør inkludere mer enn legering og temperament. Strekkegenskaper, forlengelse, ørering, korntilstand, tykkelsesvariasjon og blankkant påvirker alle produksjonsutbyttet.

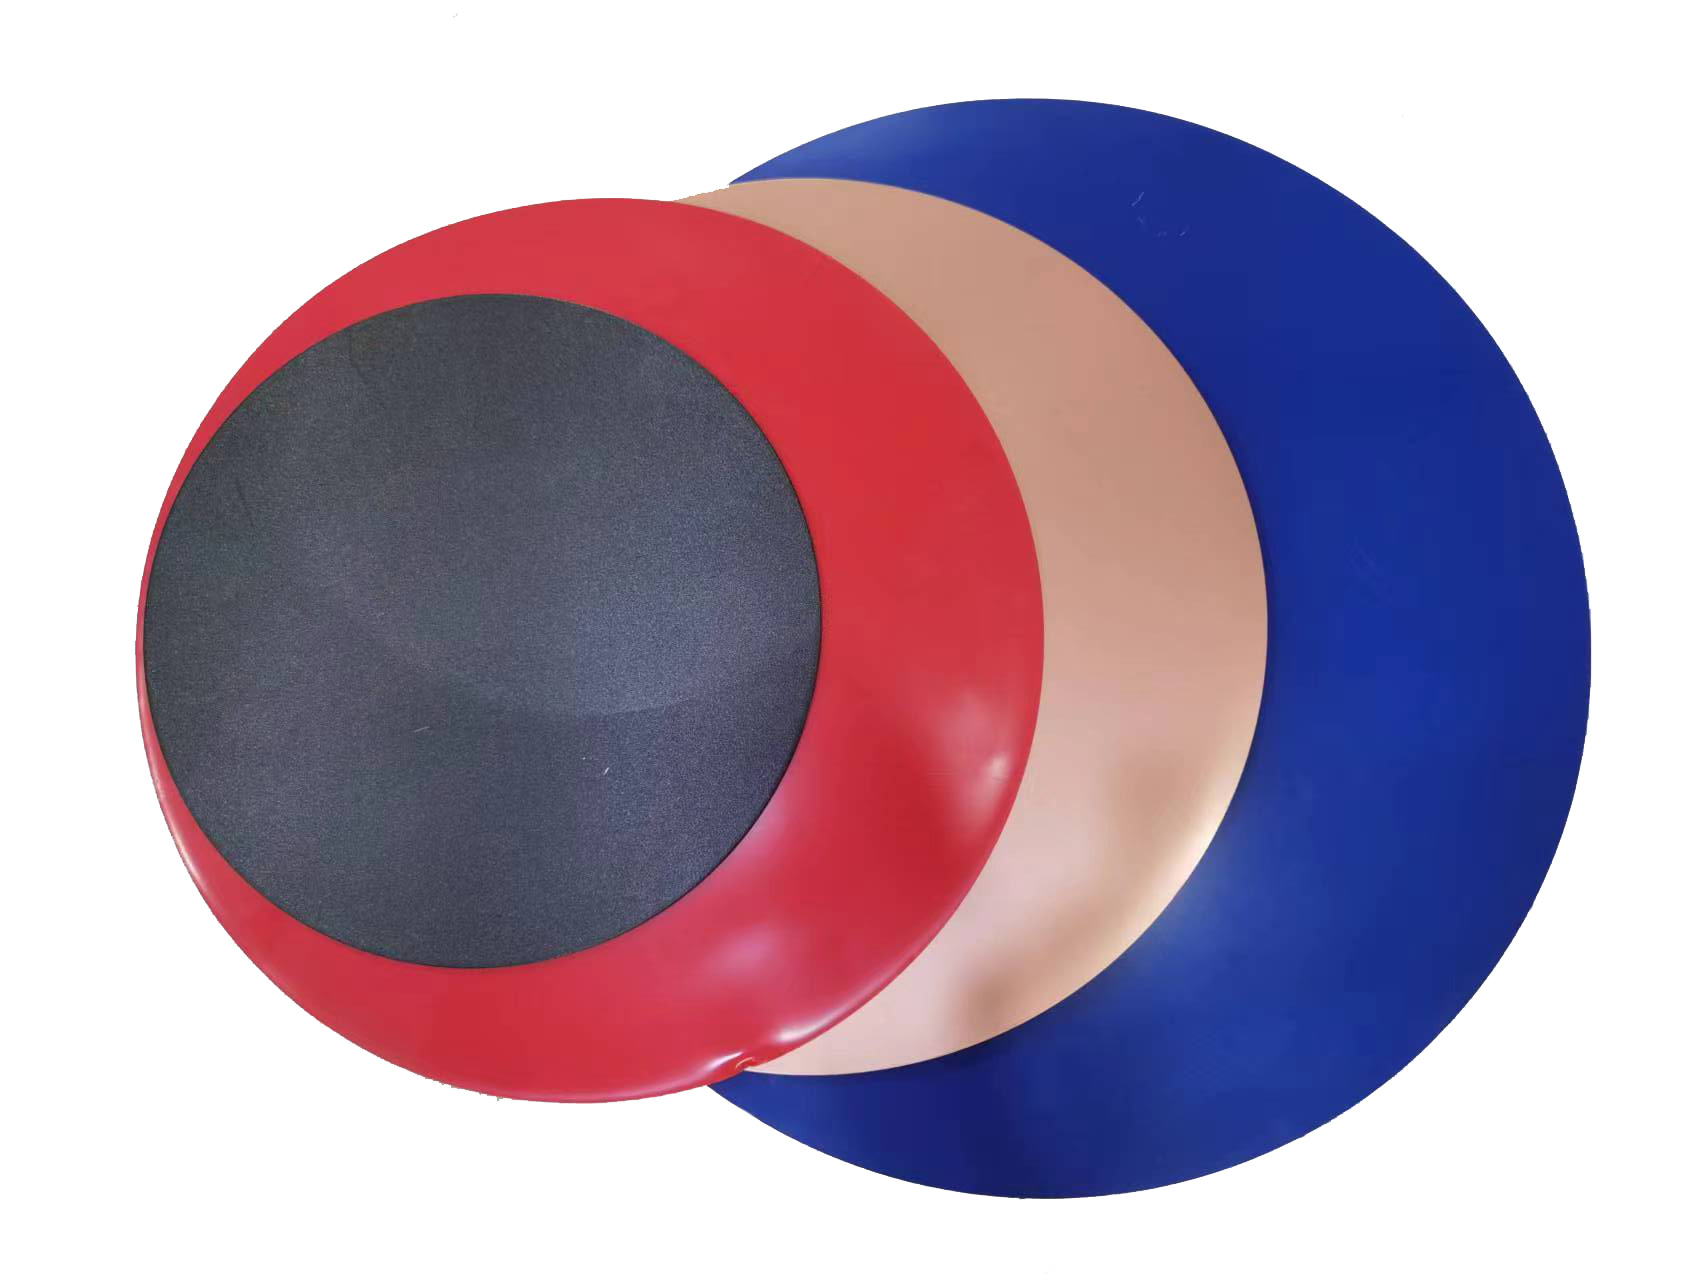
Ferdigmalte aluminiumsirkler

Ferdigmalte aluminiumsirkler

Fargebelagte sirkler for lokk, skilt, apparatkomponenter, dekorative produkter og utvalgte grunne deler.

Dersom emnet vil dannes etter belegning, må det foreslåtte malingssystemet testes ved faktisk trekkedybde og bøyeradius. En generell forhåndsmalt spolespesifikasjon garanterer ikke egnethet for alvorlig tegning.

Belagt aluminium for non-stick kokekar

Non-stick kokekar i aluminium

Aluminiumssubstrat eller bruksspesifikke belagte emner for stekepanner, griller, stekebrett og kokekarkomponenter.

For konvensjonelle kokekar er den vanlige måten å forme male-finish-emnet først og påføre non-stick-systemet etterpå. Forbelagte emner kan kun vurderes når malingsleverandøren, formingsprosessen og ferdigbrukstester bekrefter egnethet.

Aluminiumslokk og apparatemner

Aluminiumslokk og apparatemner

Sirkler og formede emner for kokekarlokk, riskokere, trykkokere, viftekomponenter, belysningsreflektorer og deler til små apparater.

Materialet kan være malt finish, anodiseringskvalitet, børstet, preget eller forhåndsmalt i henhold til komponenten.

Typiske materialkonfigurasjoner

Anvendelse Felles legering og temperament Typisk tykkelse Typisk forsyning
Dyptrukket kokekar AA1050, AA1060, AA1070 eller AA1100, vanligvis O temperament Omtrent 0,50–2,50 mm Mill-finish sirkler eller coil
Generelle gryter og lokk AA1050, AA1060, AA1100 eller AA3003, O/H12/H14 etter behov Omtrent 0,30–2,50 mm Sirkel, ark eller tilpasset blank
Høystyrke kokekar deler AA3003 og bruksspesifikke legeringer Prosjektspesifikk Sirkel eller ark
Ferdigmalte lokk og komponenter Formbart underlag i 1000- eller 3000-serien Prosjektspesifikk Ferdigmalt sirkel eller blank
non-stick kokekar Formingskvalitet aluminium kompatibel med den valgte belegningsprosessen Prosjektspesifikk Mill-finish substrat eller validert belagt blank
Trafikkskilt AA1050, AA1100, AA3003 eller AA5052 Vanligvis omtrent 1,00–3,00 mm Sirkel, rektangulært emne eller ark

Direktekjølt og kontinuerlig støpt materiale

  • Direktekjølt (DC) materiale foretrekkes ofte for krevende dyptrekking fordi prosesseringsveien kan gi en kontrollert metallurgisk struktur og formingsrespons.
  • Kontinuerlig støpt (CC) materiale kan være egnet for grunnere forming, lokk, veiskilt og kostnadssensitive generelle produkter.
  • Kasteruten alene bestemmer ikke ytelsen. Det ferdige materialet må fortsatt oppfylle avtalte mekaniske egenskaper, ørering, korn og formingsprøve.

Egendefinerte konverteringsalternativer

  • Sirkeldiameter i henhold til tegningsspesifikasjon
  • Tykkelse og diametertoleranse
  • Senterhull eller ekstra hull
  • Runde, rektangulære eller spesialformede emner
  • Avgradet eller kontrollert kanttilstand
  • Overflateavfetting
  • Beskyttende papir eller film
  • Smurte emner, med forbehold om godkjent smøremiddel
  • Fresefinish, preget, børstet eller belagt overflate
  • Eksporter palle- eller produksjonslinje-klar pakking

Dypttrukne gryter og panner

Dyptrekking redistribuerer metall fra emnet inn i veggen på delen. Ujevne egenskaper kan gi overdreven ørering, tynning av vegger, riving eller rynker.

Produsenten bør gi:

  • Ferdig deltegning
  • Blank diameter
  • Antall tegningsstadier
  • Uavgjort forhold
  • Punch and die radius
  • Smøremiddel
  • Eventuell gløding mellom stadier
  • Minimum veggtykkelse
  • Akseptkriterier for ørering og overflate

En applikasjonsprøve bør bekrefte den endelige legeringen, temperamentet og emnediameteren.

Diskuter Deep-Drawn Pots Pans

Spunnet kokekar og lokk

Spinning krever et materiale som deformeres gradvis uten å splitte eller utvikle en uakseptabel overflate.

Nøkkelkontroller inkluderer konsentrisitet, sirkelflathet, kantkvalitet, rulleretning og smøring. Verktøyet og spinnehastigheten bør inkluderes i prøveevalueringen.

Diskuter Spunne kokekarlokk

Belagt kokekar

Non-stick og dekorative belegg må overleve produksjonsruten og tiltenkt bruk.

For etterbelagte kokekar skal aluminiumsoverflaten være egnet for rengjøring, oppruing, forbehandling og beleggvedheft etter forming.

For forhåndsbelagte emner bør valideringen inkludere:

  • Danner sprekker
  • Belegg vedheft
  • Farge eller glansendring
  • Overflateskader fra verktøy
  • Termisk sykling
  • Slitasje og rengjøring
  • Egnethet for kontakt med mat der det er aktuelt
Diskuter belagt kokekar

Riskokere og små apparater

Innergryter, varmekomponenter, lokk og dekorative hus kan kreve forskjellige aluminiumskvaliteter og overflater. Den indre potten kan prioritere kompatibilitet med tegning og belegg, mens det ytre huset kan prioritere farge og utseende.

Skill komponentkravene i stedet for å bruke én materialspesifikasjon for hele apparatet.

Diskuter riskokere små apparater

Skilt og generelle blanketter

Veiskilt og forbrukerproduktemner prioriterer planhet, stivhet, rene kanter og overflatekompatibilitet. Hullmønster, hjørneradier og overflatebehandling skal leveres ved tegning.

Diskuter Signs General Blanks

Ytelses- og kvalitetskrav

Avhengig av formingsprosessen, definer:

  • Legering, temperament og produksjonsvei
  • Kjemisk sammensetning
  • Strekkfasthet, flytegrense og forlengelse
  • Øreprosent og orientering
  • Krav til kornstørrelse eller mikrostruktur
  • Tykkelse og diametertoleranse
  • Flathet og konsentrisitet
  • Kantgrad og kantsprekker
  • Overflatens ruhet
  • Grenser for olje, flekk, riper og inkludering
  • Renslighet eller smøremiddelspesifikasjon
  • Beleggets vedheft og formbarhet, hvis forhåndsbelagt
  • Pakkeorientering og separatormateriale

For kokekar som kommer i kontakt med mat, må egnethet vurderes for det ferdige produktet, inkludert underlag, forbehandling, belegg, brukstemperatur og målmarkedsregulering.

Hvorfor Ding'ang for Circles og Consumer-Product Aluminium?

01

Flere legerings- og tempereringsalternativer

1000-, 3000- og utvalgte 5000-seriematerialer kan støtte ulike krav til tegning, spinning og stivhet.

02

Spole-til-blank forsyning

Kunder kan hente hovedmateriale, klippe sirkler, ark eller tilpassede emner i henhold til deres produksjonsmodell.

03

Overflatefleksibilitet

Møllefinish, preget, børstet, forhåndsmalt og bruksspesifikke belagte alternativer kan evalueres.

04

Applikasjonsorienterte prøveforsøk

Materiale kan prøves mot kundens tegnings-, verktøy- og formingssekvens før gjentatte bestillinger.

05

Eksporter emballasje

Sirkler og emner kan separeres og palleteres for å redusere kantskader, riper og fukteksponering under transport.

Sirkel og blank utviklingsprosess

  1. 01

    Gjennomgå den ferdige delen

    — Bekreft geometri, formingsrute, tjenestebruk og overflatebehandling.

  2. 02

    Beregn startblank

    — Definer diameter, tykkelse, hull og kanttilstand.

  3. 03

    Velg materialet

    — Bekreft legering, temperament, produksjonsrute og mekaniske mål.

  4. 04

    Klargjør prøveemner

    — Levere prøver for tegning, spinning eller stempling.

  5. 05

    Inspiser den dannede delen

    — Gjennomgå ørering, riving, veggtykkelse og overflate.

  6. 06

    Bekreft overflateruten

    — Valider polering, anodisering, maling eller non-stick belegg.

  7. 07

    Frys spesifikasjonen

    — Registrer toleranser, tester, pakking og sporbarhet.

  8. 08

    Produser og lever

    — Konverter og inspiser mot godkjent standard.

Ofte stilte spørsmål

Hvilken legering brukes vanligvis til dyptrukne kokekar?

AA1050, AA1060, AA1070 og AA1100 i mykt temperament er vanlige utgangspunkt. AA3003 kan velges der ekstra styrke er nødvendig. Delgeometrien og tegningsveien bestemmer sluttkarakteren.

Hva er det typiske tykkelsesområdet for kokekarsirkler?

Mange kokekar og forbrukerproduktsirkler faller mellom ca. 0,30 og 2,50 mm. Riktig måler avhenger av diameter, trekkdybde, ferdig veggtykkelse og krav til stivhet.

Er DC-materiale alltid bedre enn CC-materiale?

Ikke for alle deler. DC-materiale velges ofte for krevende dyptrekking, mens CC-materiale kan være egnet for grunne deler, lokk og generelle emner. Avgjørelsen bør baseres på eiendommer og prøveforming.

Kan forhåndsmalte sirkler dypttegnes?

Bare hvis det spesifikke underlaget og belegget er validert for selve tegneprosessen. Alvorlig tegning kan sprekke eller skade en konvensjonell ferdigmalt overflate.

Bør non-stick belegg påføres før eller etter forming?

For mange kokekarprodukter er forming først og belegg etterpå den tryggere og mer fleksible ruten. Forbelagte emner krever et beleggsystem spesielt designet og testet for deformasjon etter belegg.

Kan du levere tilpassede diametre og hull?

Ja. Gi en tegning med diameter, toleranser, hullstørrelse og posisjon, gradgrense og mengde.

Kan du sertifisere det ferdige kokekaret for kontakt med mat?

Produsenten av det ferdige produktet er ansvarlig for hele kokekarkonstruksjonen. Ding'ang kan gi materialspesifikke erklæringer eller testdokumenter der det er tilgjengelig, men endelig egnethet avhenger av alle lag og tiltenkte bruksforhold.

Utvikle din sirkel eller blank spesifikasjon

Send oss ​​den ferdige deltegningen, formingssekvens, målflate og årlig mengde. Ding'ang vil anbefale et startmateriale og en prøveblank spesifikasjon.

Kontakt oss for å få din tilpassede aluminiumsløsning

Vi hjelper deg å unngå fallgruvene med å levere kvaliteten og verdsette aluminiumsbehovet ditt, i tide og innenfor budsjett.

Produkter

Søknad

Hurtigkoblinger

Følg oss

Kontakt oss

    joey@cnchangsong.com
    +86- 18602595888
   Bygning 2, Zhixing Business Plaza, No.25 North Street, Zhonglou-distriktet, Changzhou City, Jiangsu-provinsen, Kina
    Chaoyang Road, Konggang økonomisk utviklingsområde, Lianshui, Huai'an by, Jiangsu, Kina
© COPYRIGHT 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. ALLE RETTIGHETER FORBEHOLDT.