Алуминиумски кругови за садови и производи за широка потрошувачка

Алуминиумски решенија за садови за готвење и производи за широка потрошувачка

Кругови и празни места со контролирана површина и квалитет на рабовите

Садови за готвење кругови Длабоко цртање обложени празни места Капаци Делови за апарати Знак празни места

Садовите за готвење започнуваат со внимателно избрана подлога. Легурата, темпераментот, структурата на зрната, патеката на тркалање и квалитетот на празното делуваат на длабочината на цртањето, обетката, униформноста на ѕидот и крајната површина по полирањето или обложувањето.

Динг'анг испорачува алуминиумски калем, листови, кругови и прилагодени празни места за тави за пржење, тенџериња, капаци, шпорети за ориз, шпорети под притисок, мали апарати, патокази и други производи за широка потрошувачка.

Предобложени или нелепливи обложени кругови, исто така, може да се проценат каде што облогата е дизајнирана и потврдена за планираниот процес на формирање и сервисирање.

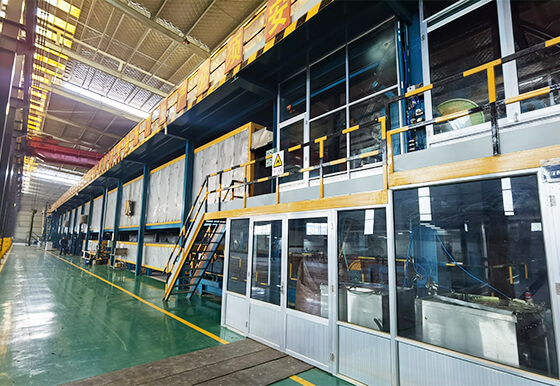
Линија за производство на претходно обоена алуминиумска облога

Избран материјал околу патеката за формирање

За два дела на садовите за готвење со исти готови димензии може да биде потребен различен почетен материјал ако едниот е длабоко навлечен, еден е преден и другиот е споен со удар.

Ding'ang им помага на купувачите да дефинираат:

  • Легура и темперамент за длабочина на цртање
  • Почетен материјал со директно ладење или континуирано излевање
  • Толеранција на дебелина и дијаметар
  • Механички својства и издолжување
  • Структура на зрно и контрола на обетката
  • Квалитет на површината за полирање, елоксирање или премачкување
  • Подмачкување и чистота
  • Бришење, состојба на рабовите и празно плошност
  • Однесување на претходно обложена површина за време на формирањето
  • Пакување кое спречува гребнатини и оштетување од влага

Препорачани кругови и празни производи

Алуминиумски кругови со завршна обработка

Алуминиумски кругови со мелница

Необложени алуминиумски дискови за длабоко цртање, предење, печат и последователно полирање, анодизирање, прскање или нелеплива облога.

Ова е најфлексибилниот пат за производителите на садови за готвење бидејќи завршниот површински третман се применува по главната операција за формирање.
Алуминиумски дискови со длабоко цртање

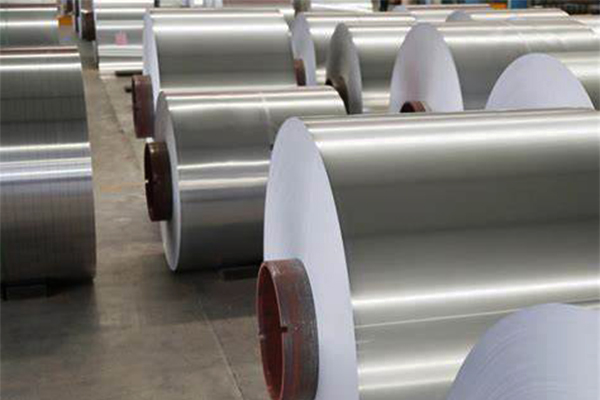
Алуминиумски дискови со длабоко цртање

Кругови за обликување избрани за тенџериња, тави, тела на шпорет под притисок, облоги за шпорет за ориз, котлиња и други нацртани компоненти.

Спецификацијата на материјалот треба да вклучува повеќе од легура и темперамент. Карактеристиките на истегнување, издолжувањето, обетката, состојбата на зрната, варијациите во дебелината и празниот раб, сето тоа влијаат на приносот на производството.

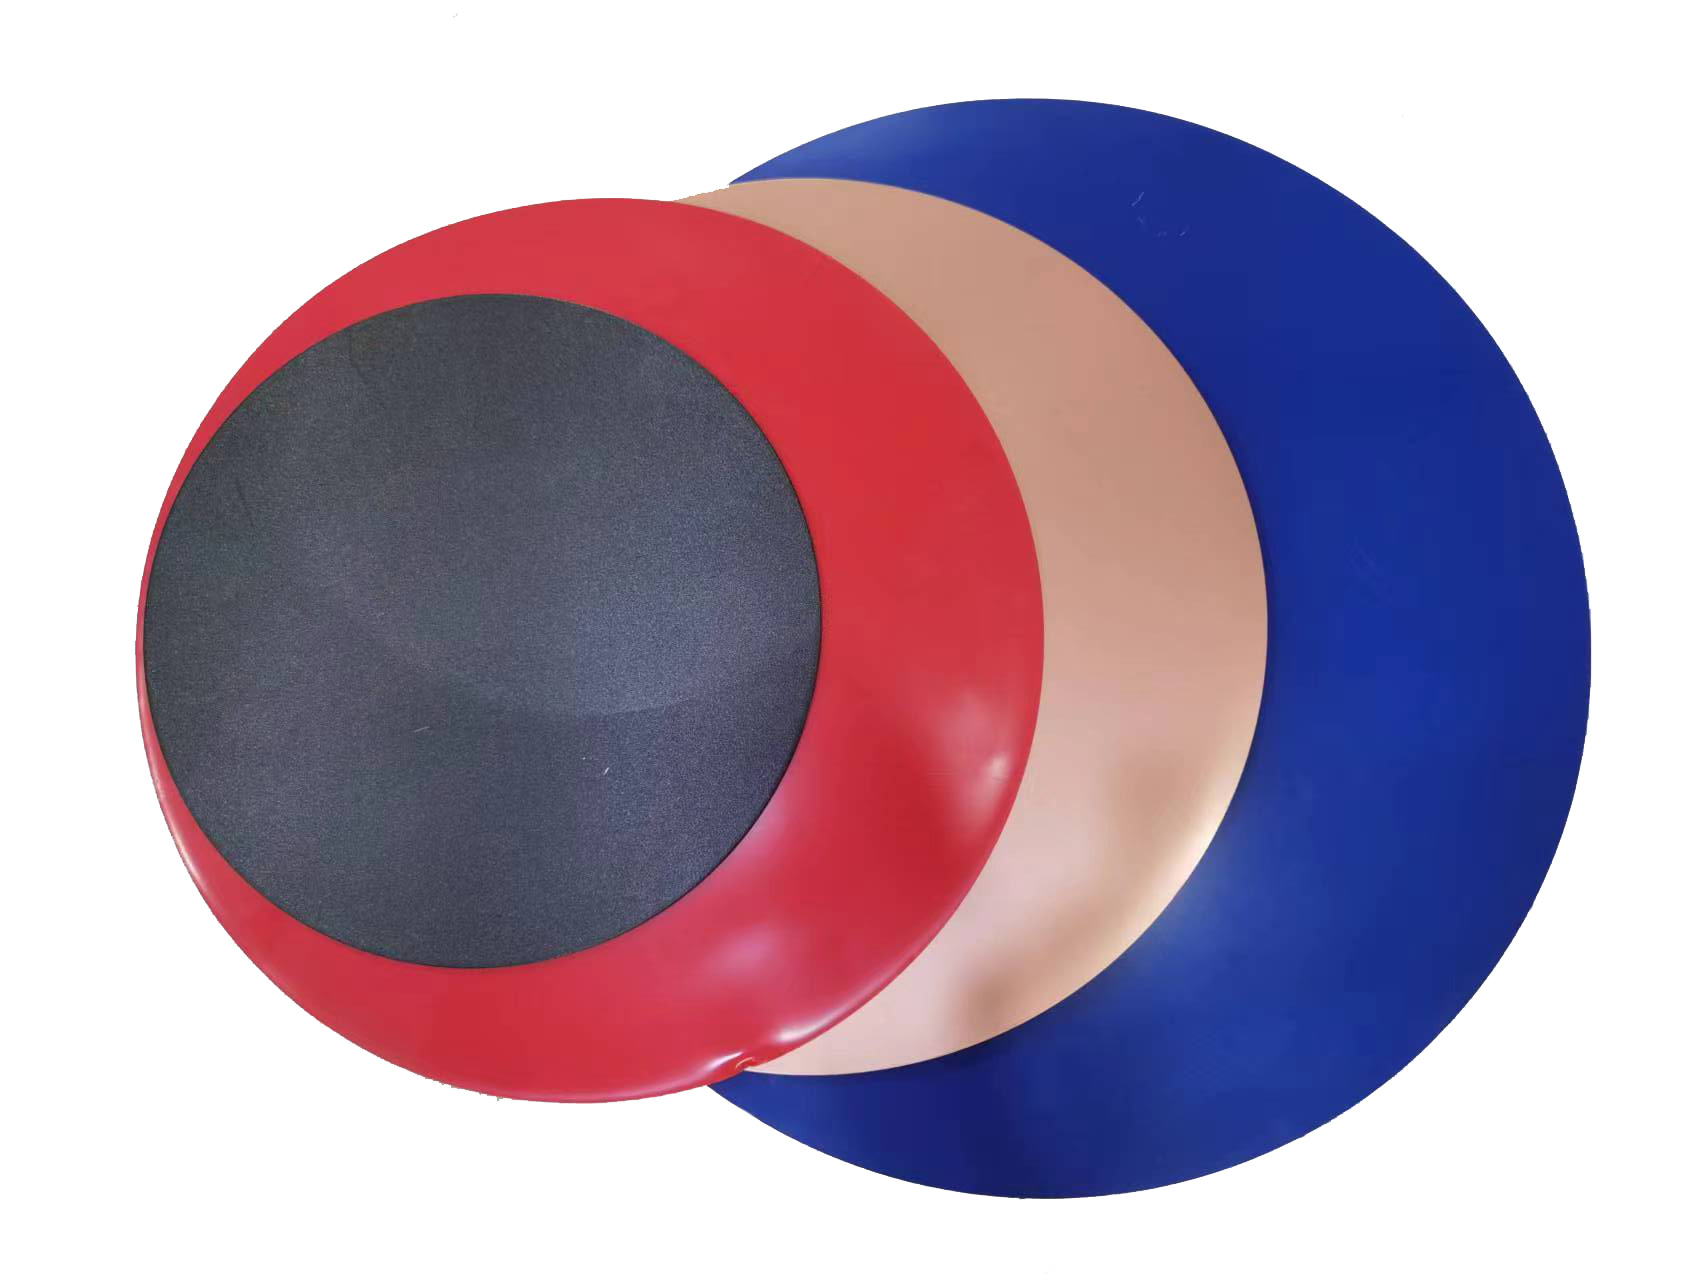
Претходно обоени алуминиумски кругови

Претходно обоени алуминиумски кругови

Кругови обложени со боја за капаци, знаци, компоненти на апаратот, украсни производи и избрани делови со плитка форма.

Ако празното ќе се формира по обложувањето, предложениот систем за боја мора да се тестира на вистинската длабочина на влечење и радиус на свиткување. Општата спецификација за претходно обоена намотка не гарантира соодветност за тешко цртање.

Обложен алуминиум за нелепливи садови за готвење

Алуминиумски нелепливи садови за готвење

Алуминиумска подлога или заготовки обложени специфични за апликација за тави за пржење, скари, тави за печење и компоненти за садови.

За конвенционалните садови за готвење, вообичаената маршрута е прво да се формира празното место за мелница, а потоа да се примени нелепливиот систем. Предобложените празни места може да се земат предвид само кога добавувачот на облогата, процесот на формирање и тестовите за завршена употреба ја потврдуваат соодветноста.

Алуминиумски капаци и празни места за апарати

Алуминиумски капаци и празни места за апарати

Кругови и обликувани празни места за капаци за садови, шпорети за ориз, шпорети под притисок, компоненти за вентилатор, рефлектори за осветлување и делови за мали апарати.

Материјалот може да биде мелен финиш, квалитет на елоксирање, брусен, врежан или претходно обоен според компонентата.

Сообраќаен знак и општи потрошувачки алуминиумски заготовки

Сообраќаен знак и општи празни места за потрошувачи

Тркалезни, правоаголни или прилагодени алуминиумски заготовки за сообраќајни знаци, знаци за предупредување, табли со имиња, украсни панели и произведени производи за широка потрошувачка.

Типични конфигурации на материјали

Примена Вообичаена легура и темперамент Типична дебелина Типична набавка
Сад за готвење длабоко влечен AA1050, AA1060, AA1070 или AA1100, најчесто O темперамент Приближно 0,50-2,50 mm Кругови или калем со завршна обработка на мелницата
Општи садови и капаци AA1050, AA1060, AA1100 или AA3003, O/H12/H14 по потреба Приближно 0,30–2,50 mm Заокружете, лист или прилагодени празни
делови за садови за готвење со поголема цврстина AA3003 и легури специфични за примена Специфичен за проектот Круг или лист
Претходно обоени капаци и компоненти Формирана подлога од серијата 1000 или 3000 Специфичен за проектот Претходно обоен круг или празен
Нелеплив сад за готвење Алуминиум со степен на формирање компатибилен со избраниот процес на обложување Специфичен за проектот Подлога за мелница или валидизирано обложено празно
Сообраќајни знаци AA1050, AA1100, AA3003 или AA5052 Најчесто околу 1,00-3,00 mm Круг, правоаголно празно или лист

Материјал за директно ладење и континуирано фрлање

  • Материјалот со директно ладење (DC) често се претпочита за барано длабоко цртање бидејќи неговиот пат на обработка може да обезбеди контролирана металуршка структура и одговор на формирање.
  • Материјалот со континуирано леење (CC) може да биде погоден за поплитко обликување, капаци, сообраќајни знаци и општи производи чувствителни на трошоците.
  • Самата патека на кастинг не ги одредува перформансите. Готовиот материјал сепак мора да ги исполнува договорените механички својства, пробна обетка, зрно и формирање.

Прилагодени опции за конверзија

  • Дијаметар на кругот до спецификацијата на цртежот
  • Толеранција на дебелина и дијаметар
  • Централна дупка или дополнителни дупки
  • Тркалезни, правоаголни или обични празни места
  • Ослободена или контролирана состојба
  • Одмастување на површината
  • Заштитна хартија или филм
  • Подмачкани празни места, предмет на одобрен лубрикант
  • Финиш со мелница, врежана, четкана или обложена површина
  • Извоз на палети или пакување подготвено за производна линија

Длабоко нацртани тенџериња и тави

Длабокото цртање го прераспределува металот од празното во ѕидот на делот. Нерамномерните својства може да предизвикаат прекумерна обетка, разредување на ѕидот, кинење или збрчкање.

Производителот треба да обезбеди:

  • Цртеж на завршен дел
  • Празен дијаметар
  • Број на фази на цртање
  • Сооднос на цртање
  • Удари и радиуси на умирање
  • Лубрикант
  • Греење помеѓу фазите, доколку ги има
  • Минимална дебелина на ѕидот
  • Критериуми за прифаќање на увото и површината

Пробната апликација треба да ја потврди конечната легура, темпераментот и дијаметарот на празното.

Дискутирајте за длабоко нацртани тенџериња

Извртени садови и капаци

За предење е потребен материјал кој постепено се деформира без да се расцепи или да развие неприфатлива површина.

Клучните контроли вклучуваат концентричност, плошност на кругот, квалитет на рабовите, насока на тркалање и подмачкување. Брзината на алатките и центрифугата треба да бидат вклучени во евалуацијата на примерокот.

Разговарајте за откачените капаци на садовите за готвење

Премачкани садови за готвење

Нелепливите и декоративните премази мора да го преживеат производниот пат и наменетата употреба.

За постобложени садови за готвење, алуминиумската површина треба да биде погодна за чистење, грубост, предтретман и лепење на облогата по формирањето.

За претходно обложени празни места, валидацијата треба да вклучува:

  • Формирање на пукнатини
  • Адхезија на облогата
  • Промена на бојата или сјајот
  • Површинско оштетување од алатирање
  • Термички велосипедизам
  • Абразија и чистење
  • Соодветност за контакт со храна каде што е применливо
Разговарајте за обложени садови за готвење

Шпорети за ориз и мали апарати

Внатрешните садови, грејните компоненти, капаците и украсните куќишта може да бараат различни класи и површини на алуминиум. Внатрешниот сад може да има приоритет на компатибилноста со цртежот и облогата, додека надворешното куќиште може да има приоритет на бојата и изгледот.

Одделете ги барањата за компонентите наместо да применувате една спецификација за материјалот на целиот апарат.

Разговарајте за малите апарати за шпорети за ориз

Знаци и општи празни места

Празните за патните знаци и производите за широка потрошувачка имаат приоритет на плошноста, вкочанетоста, чистите рабови и компатибилноста на површините. Обрасците на дупките, радиусите на аголот и подготовката на површината треба да се обезбедат со цртање.

Дискутирајте ги знаците Општи празни места

Барања за изведба и квалитет

Во зависност од процесот на формирање, дефинирајте:

  • Легура, темперамент и производствен пат
  • Хемиски состав
  • Јачина на истегнување, цврстина на принос и издолжување
  • Процент на уво и ориентација
  • Големина на зрно или барање за микроструктура
  • Толеранција на дебелина и дијаметар
  • Плошност и концентричност
  • Ивица брус и раб пукнатини
  • Површинска грубост
  • Ограничувања за масло, дамки, гребење и вклучување
  • Спецификации за чистота или лубрикант
  • Адхезија и формабилност на облогата, доколку е претходно обложена
  • Ориентација на пакување и сепараторски материјал

За садовите за готвење кои доаѓаат во контакт со храната, мора да се процени соодветноста за готовиот производ, вклучувајќи подлога, предтретман, премачкување, температура на употреба и регулирање на целниот пазар.

Зошто Ding'ang за кругови и потрошувачки производи алуминиум?

01

Повеќе опции за легура и темперамент

Материјалите од 1000, 3000 и избрани серии 5000 можат да поддржат различни барања за цртање, центрифугирање и вкочанетост.

02

Напојување од калем до празно

Клиентите можат да набават главен материјал, да сечат кругови, листови или прилагодени празни места според нивниот производствен модел.

03

Флексибилност на површината

Може да се проценат опциите за завршна обработка, врежана, четкана, претходно обоена и обложена специфични за апликација.

04

Испитувања на примероци ориентирани кон примена

Материјалот може да се земе примерок според цртањето, алатирањето и редоследот на формирање на клиентот пред да се повторат нарачките.

05

Пакување за извоз

Кругови и празни места може да се одвојат и да се палетизираат за да се намали оштетувањето на рабовите, гребењето и изложеноста на влага при транзит.

Процес на развој на круг и празно

  1. 01

    Прегледајте го готовиот дел

    — Потврдете ја геометријата, маршрутата за формирање, сервисната употреба и површинскиот третман.

  2. 02

    Пресметајте го почетното празно

    - Дефинирајте го дијаметарот, дебелината, дупките и состојбата на рабовите.

  3. 03

    Изберете го материјалот

    — Потврдете ја легурата, темпераментот, производниот пат и механичките цели.

  4. 04

    Подгответе пробни празни места

    — Набавка на примероци за цртање, предење или печат.

  5. 05

    Проверете го формираниот дел

    — Прегледајте ја обетката, кинењето, дебелината и површината на ѕидот.

  6. 06

    Потврдете го Surface Route

    — Потврдете го полирањето, анодизирањето, бојадисувањето или нелепливиот слој.

  7. 07

    Замрзнете ја спецификацијата

    — Забележете ги толеранциите, тестовите, пакувањето и следливоста.

  8. 08

    Производство и испорака

    — Конвертирајте и проверете според одобрениот стандард.

Најчесто поставувани прашања

Која легура најчесто се користи за длабоко влечени садови за готвење?

AA1050, AA1060, AA1070 и AA1100 во мек темперамент се вообичаени појдовни точки. AA3003 може да се избере онаму каде што е потребна дополнителна јачина. Геометријата на делот и рутата на цртање ја одредуваат конечната оценка.

Кој е типичниот опсег на дебелина за круговите на садовите за готвење?

Многу кругови за садови и производи за широка потрошувачка паѓаат помеѓу приближно 0,30 и 2,50 mm. Точниот мерач зависи од дијаметарот, длабочината на влечење, дебелината на готовиот ѕид и барањето за вкочанетост.

Дали DC материјалот е секогаш подобар од CC материјалот?

Не за секој дел. DC материјалот често се избира за барано длабоко цртање, додека CC материјалот може да биде погоден за плитки делови, капаци и општи празни места. Одлуката треба да се заснова на својствата и формирањето испитувања.

Може ли претходно обоените кругови да бидат длабоко исцртани?

Само ако специфичната подлога и облогата се потврдени за вистинскиот процес на цртање. Тешкото исцртување може да пукне или оштети конвенционална претходно обоена површина.

Дали треба да се нанесува нелеплива облога пред или по формирањето?

За многу производи од садови за готвење, побезбедниот и пофлексибилен пат е прво формирањето и потоа обложувањето. За предобложените празни места е потребен систем за обложување специјално дизајниран и тестиран за деформација после обложување.

Можете ли да обезбедите сопствени дијаметри и дупки?

Да. Обезбедете цртеж со дијаметар, толеранции, големина и положба на дупката, ограничување и количина на бруси.

Можете ли да го потврдите готовите садови за контакт со храна?

Производителот на готовиот производ е одговорен за целосната конструкција на садовите за готвење. Динг'анг може да обезбеди декларации специфични за материјалот или документи за тестирање каде што се достапни, но конечната соодветност зависи од сите слоеви и предвидените услови за употреба.

Развијте го вашиот круг или празна спецификација

Испратете ни го цртежот од готовиот дел, редоследот на формирање, целната површина и годишното количество. Ding'ang ќе препорача почетен материјал и спецификација за пробно празно.

Консултирајте не за да го добиете Вашето приспособено алуминиумско решение

Ние ви помагаме да ги избегнете замките за испорака на квалитет и вреднување на вашата потреба од алуминиум, навреме и буџетски.

Производи

Апликација

Брзи врски

Следете нè

Контактирајте со нас

    joey@cnchangsong.com
    +86- 18602595888
   Зграда 2, Бизнис Плаза Жиксинг, Северна улица бр. 25, округ Жонглу, град Чангжу, провинција Џиангсу, Кина
    Патот Чаојанг, област за економски развој Конганг, Лианшуи, град Хуаиан, Џиангсу, Кина
© АВТОРСКИ ПРАВА 2026 ЧАНГЖУ ДИНГАНГ МЕТАЛЕН МАТЕРИЈАЛ CO., LTD. СИТЕ ПРАВА СЕ ЗАДРЖАНИ.