Tencere ve tüketici ürünleri için alüminyum çemberler

Pişirme Gereçleri ve Tüketici Ürünleri için Alüminyum Çözümleri

Kontrollü Yüzey ve Kenar Kalitesiyle Dereceli Daireler ve Boşluklar Şekillendirme

Tencere Çemberleri Derin Çekme Kaplamalı Boşluklar Kapaklar Cihaz Parçaları İşaret Boşlukları

Pişirme kabı özenle seçilmiş bir alt tabakayla başlar. Alaşım, temper, tane yapısı, haddeleme rotası ve ham kalite, çizim derinliğini, kulaklanmayı, duvar tekdüzeliğini ve cilalama veya kaplamadan sonraki son yüzeyi etkiler.

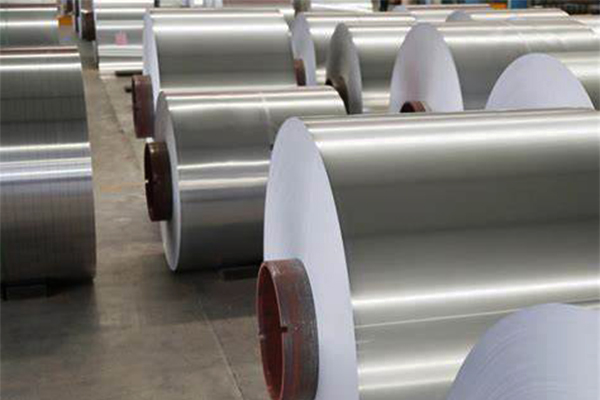
Ding'ang, kızartma tavaları, tencereler, kapaklar, pirinç pişiriciler, düdüklü tencereler, küçük ev aletleri, yol işaretleri ve diğer tüketici ürünleri için haddelenmiş alüminyum bobin, levha, daire ve özel boşluklar tedarik ediyor.

Kaplamanın amaçlanan şekillendirme ve servis süreci için tasarlandığı ve doğrulandığı durumlarda, önceden boyanmış veya yapışmaz kaplamalı daireler de değerlendirilebilir.

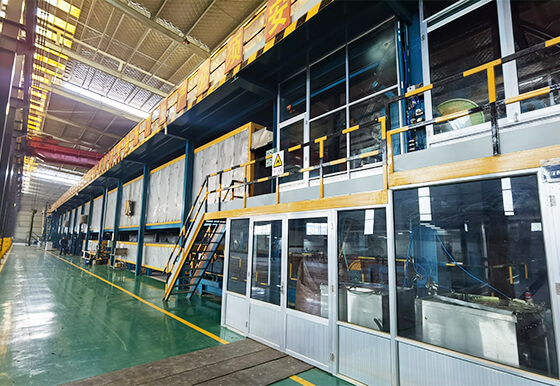
Ön boyalı alüminyum kaplama üretim hattı

Şekillendirme Rotası Çevresinde Seçilen Malzeme

Aynı bitmiş boyutlara sahip iki pişirme kabı parçası, biri derin çekilmiş, biri eğrilmiş ve diğeri darbeli birleştirilmişse farklı başlangıç ​​malzemesi gerektirebilir.

Ding'ang, alıcıların şunları tanımlamasına yardımcı olur:

  • Çizim derinliği için alaşım ve temper
  • Doğrudan soğutmalı veya sürekli dökümlü başlangıç ​​malzemesi
  • Kalınlık ve çap toleransı
  • Mekanik özellikler ve uzama
  • Tane yapısı ve koçan kontrolü
  • Parlatma, anotlama veya kaplama için yüzey kalitesi
  • Yağlama ve temizlik
  • Çapak, kenar durumu ve ham parça düzlüğü
  • Şekillendirme sırasında ön kaplamalı yüzey davranışı
  • Çizilmeleri ve nemden kaynaklanan hasarları önleyen ambalaj

Önerilen Çember ve Boş Ürünler

Derin çekme alüminyum diskler

Derin Çekme Alüminyum Diskler

Tencereler, tavalar, düdüklü tencere gövdeleri, pirinç pişirme astarları, su ısıtıcıları ve diğer çizilmiş bileşenler için seçilen şekillendirme dereceli daireler.

Malzeme spesifikasyonu alaşım ve temperden fazlasını içermelidir. Çekme özellikleri, uzama, kulaklanma, tane durumu, kalınlık değişimi ve boş kenarın tümü üretim verimini etkiler.

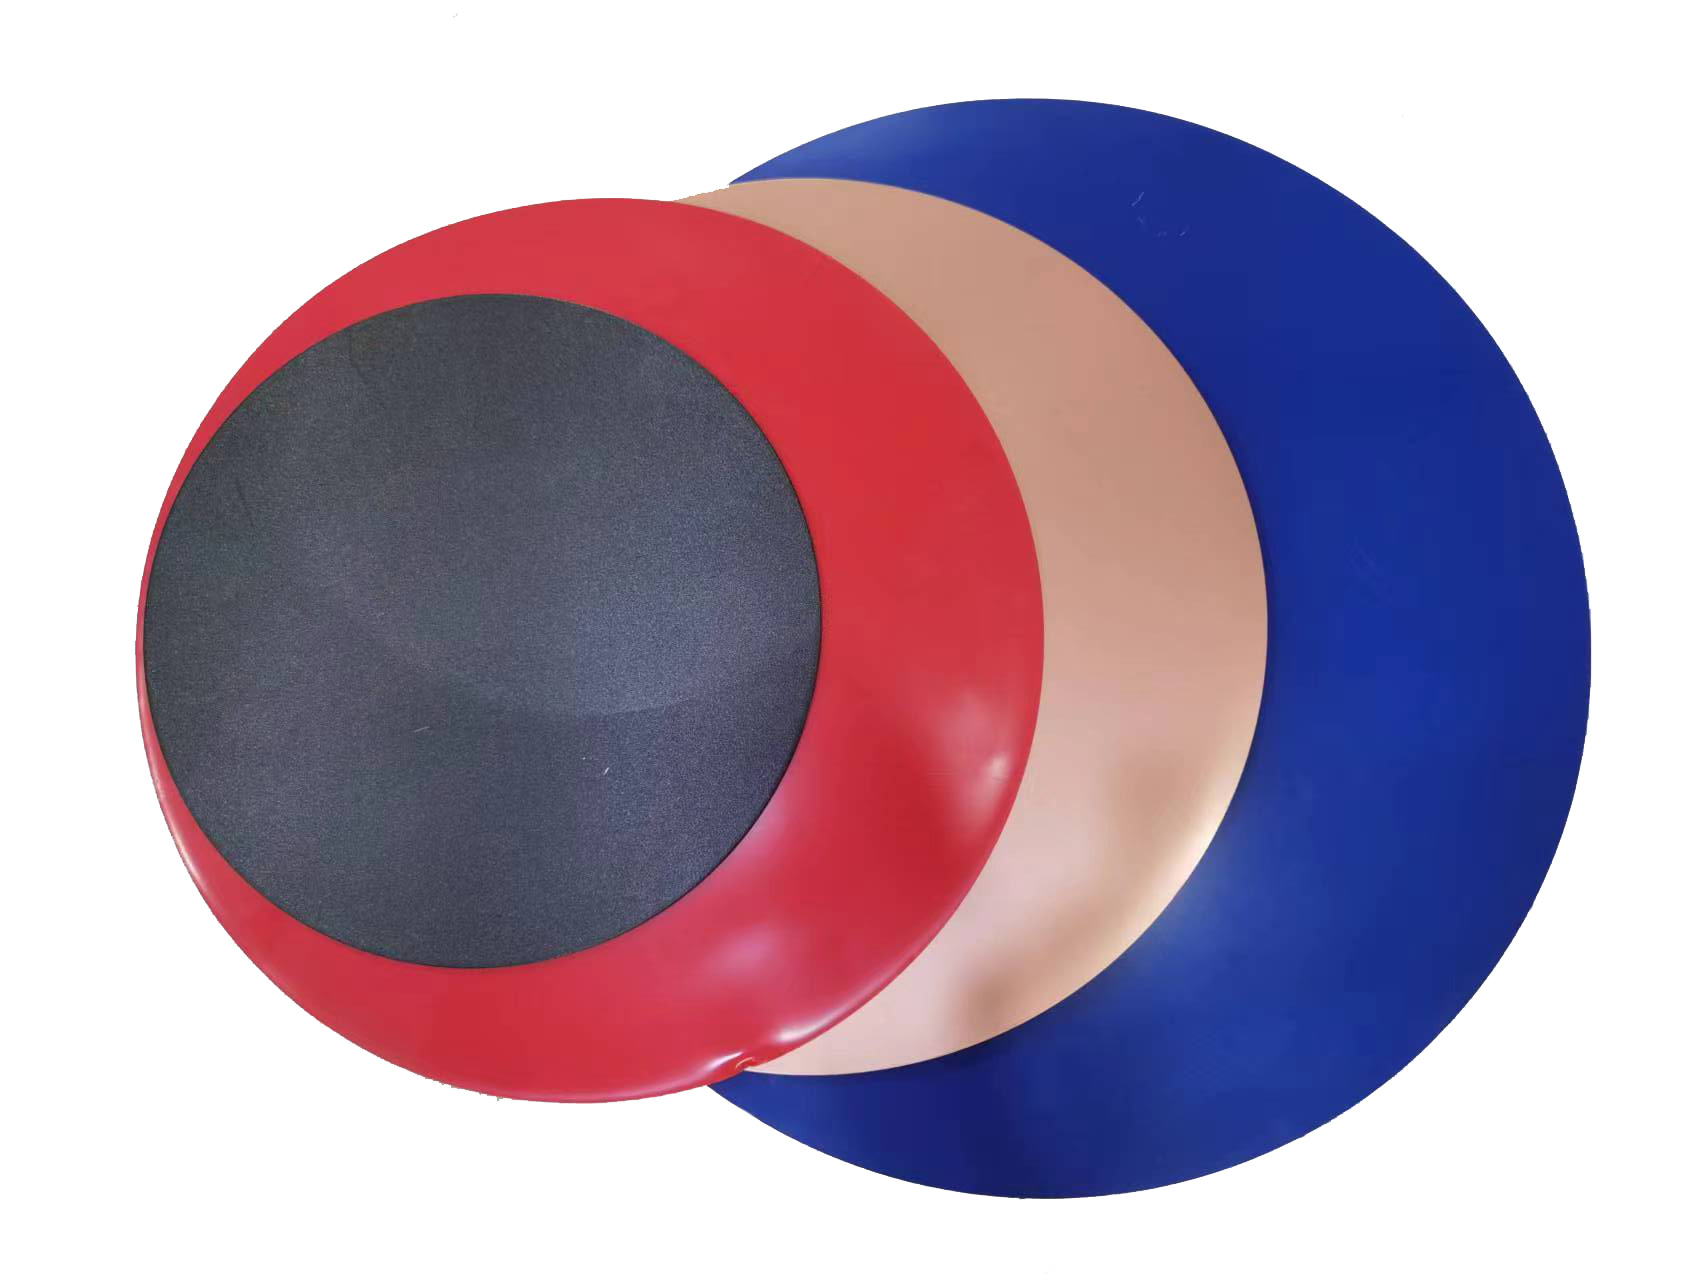
Boyalı alüminyum daireler

Boyalı Alüminyum Çemberler

Kapaklar, tabelalar, cihaz bileşenleri, dekoratif ürünler ve seçilmiş yüzeysel parçalar için renk kaplı daireler.

Kaplama sonrasında boşluk oluşacaksa, önerilen boya sisteminin gerçek çekme derinliğinde ve bükülme yarıçapında test edilmesi gerekir. Genel bir önceden boyanmış bobin spesifikasyonu, şiddetli çekme için uygunluğu garanti etmez.

Yapışmaz tencere için kaplamalı alüminyum

Yapışmaz Tencere Alüminyum

Kızartma tavaları, ızgaralar, fırın tepsileri ve pişirme kabı bileşenleri için alüminyum alt tabaka veya uygulamaya özel kaplamalı boşluklar.

Geleneksel pişirme kapları için ortak yol, önce freze-finiş ham parçasını oluşturmak ve daha sonra yapışmaz sistemi uygulamaktır. Önceden kaplanmış boşluklar yalnızca kaplama tedarikçisi, şekillendirme prosesi ve son kullanım testleri uygunluğu onayladığında dikkate alınabilir.

Alüminyum kapaklar ve cihaz boşlukları

Alüminyum Kapaklar ve Cihaz Boşlukları

Tencere kapakları, pilav pişiriciler, düdüklü tencereler, fan bileşenleri, aydınlatma reflektörleri ve küçük cihaz parçaları için daireler ve şekilli boşluklar.

Malzeme, bileşene göre işlenmiş, eloksal kalitesinde, fırçalanmış, kabartmalı veya önceden boyanmış olabilir.

Tipik Malzeme Konfigürasyonları

Uygulama Yaygın alaşım ve temper Tipik kalınlık Tipik tedarik Derin
çekilmiş pişirme kabı AA1050, AA1060, AA1070 veya AA1100, genellikle O temperli Yaklaşık 0,50–2,50 mm Frezelenmiş daireler veya bobin
Genel kaplar ve kapaklar AA1050, AA1060, AA1100 veya AA3003, O/H12/H14 gerektiği gibi Yaklaşık 0,30–2,50 mm Daire, levha veya özel boş
Yüksek mukavemetli pişirme kabı parçaları AA3003 ve uygulamaya özel alaşımlar Projeye özel Daire veya levha
Önceden boyanmış kapaklar ve bileşenler 1000 veya 3000 serisi şekillendirilebilir alt tabaka Projeye özel Boyalı daire veya boş
Yapışmaz pişirme kabı Seçilen kaplama işlemiyle uyumlu şekillendirme sınıfı alüminyum Projeye özel Frezelenmiş alt tabaka veya doğrulanmış kaplamalı boş
Trafik işaretleri AA1050, AA1100, AA3003 veya AA5052 Genellikle yaklaşık 1,00–3,00 mm Daire, dikdörtgen boş veya sayfa

Doğrudan Soğutma ve Sürekli Döküm Malzemesi

  • Doğrudan soğutma (DC) malzemesi, zorlu derin çekme işlemleri için sıklıkla tercih edilir çünkü işleme yolu, kontrollü bir metalurjik yapı ve şekillendirme tepkisi sağlayabilir.
  • Sürekli döküm (CC) malzemesi daha sığ şekillendirme, kapaklar, yol işaretleri ve maliyete duyarlı genel ürünler için uygun olabilir.
  • Döküm rotası tek başına performansı belirlemez. Bitmiş malzeme yine de kararlaştırılan mekanik özellikleri, kulaklanmayı, tanelenmeyi ve şekillendirme denemesini karşılamalıdır.

Özel Dönüşüm Seçenekleri

  • Çizim spesifikasyonuna göre daire çapı
  • Kalınlık ve çap toleransı
  • Merkezi delik veya ek delikler
  • Yuvarlak, dikdörtgen veya özel şekilli boşluklar
  • Çapak alınmış veya kontrollü kenar durumu
  • Yüzey yağ giderme
  • Koruyucu kağıt veya film
  • Onaylanmış yağlayıcıya tabi olarak yağlanmış boşluklar
  • Değirmen cilası, kabartmalı, fırçalanmış veya kaplamalı yüzey
  • İhracat paleti veya üretim hattına hazır paketleme

Derin Çekilmiş Tencere ve Tavalar

Derin çekme, metali işlenmemiş parçadan parçanın duvarına yeniden dağıtır. Düzensiz özellikler aşırı kulaklanmaya, duvar incelmesine, yırtılmaya veya kırışmaya neden olabilir.

Üretici şunları sağlamalıdır:

  • Bitmiş parça çizimi
  • Boş çap
  • Çizim aşamalarının sayısı
  • Beraberlik oranı
  • Delme ve kalıp yarıçapı
  • Yağlayıcı
  • Varsa aşamalar arasında tavlama
  • Minimum duvar kalınlığı
  • Kulaklanma ve yüzey kabul kriterleri

Bir uygulama denemesi nihai alaşımı, temperi ve ham çapı doğrulamalıdır.

Derin Çekilmiş Tencere Tavaları Tartışın

Bükülmüş Tencere ve Kapaklar

Eğirme, bölünmeden veya kabul edilemez bir yüzey oluşturmadan yavaş yavaş deforme olan bir malzeme gerektirir.

Anahtar kontroller eşmerkezlilik, daire düzlüğü, kenar kalitesi, yuvarlanma yönü ve yağlamayı içerir. Takım ve eğirme hızı numune değerlendirmesine dahil edilmelidir.

Bükülmüş Tencere Kapaklarını Tartışın

Kaplamalı Tencere

Yapışmaz ve dekoratif kaplamalar, üretim yoluna ve kullanım amacına dayanmalıdır.

Kaplama sonrası pişirme kapları için alüminyum yüzeyin temizleme, pürüzlendirme, ön işlem ve şekillendirme sonrası kaplama yapışmasına uygun olması gerekir.

Önceden kaplanmış boşluklar için doğrulama şunları içermelidir:

  • Çatlak oluşturma
  • Kaplama yapışması
  • Renk veya parlaklık değişikliği
  • Aletlerden kaynaklanan yüzey hasarı
  • Termal bisiklet
  • Aşındırma ve temizleme
  • Uygun olduğu durumlarda gıdayla temasa uygunluk
Kaplamalı Tencere Ürünlerini Tartışın

Pirinç Pişiricileri ve Küçük Ev Aletleri

İç kaplar, ısıtma bileşenleri, kapaklar ve dekoratif muhafazalar farklı alüminyum dereceleri ve yüzeyleri gerektirebilir. İç kap çizim ve kaplama uyumluluğuna öncelik verirken, dış muhafaza renk ve görünüme öncelik verebilir.

Cihazın tamamına tek bir malzeme spesifikasyonu uygulamak yerine bileşen gereksinimlerini ayırın.

Pirinç Pişiricileri Küçük Ev Aletlerini Tartışın

İşaretler ve Genel Boşluklar

Yol tabelaları ve tüketici ürünü boşlukları düzlüğe, sertliğe, temiz kenarlara ve yüzey uyumluluğuna öncelik verir. Delik desenleri, köşe radyusları ve yüzey hazırlığı çizimle sağlanmalıdır.

İşaretlerin Genel Boşluklarını Tartışın

Performans ve Kalite Gereksinimleri

Şekillendirme sürecine bağlı olarak şunları tanımlayın:

  • Alaşım, temper ve üretim rotası
  • Kimyasal bileşim
  • Çekme mukavemeti, akma mukavemeti ve uzama
  • Kulak yüzdesi ve yönelimi
  • Tane büyüklüğü veya mikro yapı gereksinimi
  • Kalınlık ve çap toleransı
  • Düzlük ve eş merkezlilik
  • Kenar çapak ve kenar çatlakları
  • Yüzey pürüzlülüğü
  • Yağ, leke, çizik ve kalıntı sınırları
  • Temizlik veya yağlayıcı özellikleri
  • Önceden kaplanmışsa kaplama yapışması ve şekillendirilebilirliği
  • Paketleme yönü ve ayırıcı malzemesi

Gıdayla temas eden pişirme kapları için, alt tabaka, ön işlem, kaplama, kullanım sıcaklığı ve hedef pazar düzenlemesi dahil olmak üzere bitmiş ürün için uygunluk değerlendirilmelidir.

Neden Çevreler ve Tüketici Ürünü Alüminyum için Ding'ang?

01

Çoklu Alaşım ve Temperleme Seçenekleri

1000-, 3000- ve seçilen 5000 serisi malzemeler farklı çekme, eğirme ve sertlik gereksinimlerini destekleyebilir.

02

Bobinden Köre Tedarik

Müşteriler, üretim modellerine göre ana malzemeyi, kesilmiş daireleri, levhaları veya özel boşlukları tedarik edebilirler.

03

Yüzey Esnekliği

Haddelenmiş, gofreli, fırçalı, boyalı ve uygulamaya özel kaplamalı seçenekleri değerlendirilebilmektedir.

04

Uygulama Odaklı Örnek Denemeler

Tekrarlanan siparişlerden önce müşterinin çizim, kalıplama ve şekillendirme sırasına göre malzeme numunesi alınabilir.

05

İhracat Ambalajı

Taşıma sırasında kenar hasarını, çizilmeyi ve neme maruz kalmayı azaltmak için daireler ve boşluklar ayrılabilir ve paletlenebilir.

Çember ve Boş Geliştirme Süreci

  1. 01

    Biten Parçayı İnceleyin

    — Geometriyi, rota oluşturmayı, servis kullanımını ve yüzey işlemini onaylayın.

  2. 02

    Başlangıç ​​Boşluğunu Hesaplayın

    — Çapı, kalınlığı, delikleri ve kenar durumunu tanımlayın.

  3. 03

    Malzemeyi Seçin

    — Alaşımı, temperi, üretim rotasını ve mekanik hedefleri doğrulayın.

  4. 04

    Deneme Boşluklarını Hazırlayın

    — Çizim, eğirme veya damgalama için numune sağlayın.

  5. 05

    Oluşturulan Parçayı İnceleyin

    — Küplenmeyi, yırtılmayı, et kalınlığını ve yüzeyi inceleyin.

  6. 06

    Yüzey Rotasını Onaylayın

    — Parlatma, anotlama, boyama veya yapışmaz kaplamayı doğrulayın.

  7. 07

    Şartnameyi Dondur

    — Toleransları, testleri, paketlemeyi ve izlenebilirliği kaydedin.

  8. 08

    Üret ve Teslim Et

    — Onaylanan standarda göre dönüştürün ve inceleyin.

Sıkça Sorulan Sorular

Derin çekilmiş pişirme kaplarında yaygın olarak hangi alaşım kullanılır?

Yumuşak tavda AA1050, AA1060, AA1070 ve AA1100 ortak başlangıç ​​noktalarıdır. İlave mukavemetin gerekli olduğu durumlarda AA3003 seçilebilir. Parça geometrisi ve çizim rotası son kaliteyi belirler.

Tencere çemberlerinin tipik kalınlık aralığı nedir?

Birçok pişirme kabı ve tüketici ürünü dairesi yaklaşık 0,30 ila 2,50 mm arasındadır. Doğru ölçü, çapa, çekme derinliğine, bitmiş duvar kalınlığına ve sertlik gereksinimine bağlıdır.

DC malzemesi her zaman CC malzemeden daha mı iyidir?

Her bölüm için değil. DC malzemesi genellikle zorlu derin çekme işlemleri için seçilirken CC malzemesi sığ parçalar, kapaklar ve genel boşluklar için uygun olabilir. Karar, özelliklere ve denemelerin oluşumuna dayanmalıdır.

Önceden boyanmış daireler derin çizilebilir mi?

Yalnızca belirli alt tabaka ve kaplamanın gerçek çizim süreci için doğrulanması durumunda. Şiddetli çekme, geleneksel önceden boyanmış yüzeyin çatlamasına veya hasar görmesine neden olabilir.

Yapışmaz kaplama şekillendirmeden önce mi sonra mı uygulanmalıdır?

Birçok pişirme kabı ürünü için önce şekillendirme ve sonra kaplama daha güvenli ve daha esnek bir yoldur. Önceden kaplanmış boşluklar, kaplama sonrası deformasyon için özel olarak tasarlanmış ve test edilmiş bir kaplama sistemi gerektirir.

Özel çap ve delikler tedarik edebilir misiniz?

Evet. Çapı, toleransları, delik boyutu ve konumunu, çapak sınırını ve miktarını içeren bir çizim sağlayın.

Bitmiş pişirme kabının gıdayla temasını onaylayabilir misiniz?

Bitmiş ürün üreticisi tüm tencere yapımından sorumludur. Ding'ang, mevcut olduğu durumlarda malzemeye özel beyanlar veya test belgeleri sağlayabilir ancak nihai uygunluk, tüm katmanlara ve amaçlanan kullanım koşullarına bağlıdır.

Çevrenizi veya Boş Spesifikasyonunuzu Geliştirin

Bitmiş parça çizimini, şekillendirme sırasını, hedef yüzeyini ve yıllık miktarını bize gönderin. Ding'ang bir başlangıç ​​malzemesi ve boş deneme spesifikasyonu önerecektir.

Özelleştirilmiş Alüminyum Çözümünüzü Almak İçin Bize Danışın

Alüminyum ihtiyacınızın kalitesini ve değerini zamanında ve bütçeye uygun şekilde teslim etme konusundaki tuzaklardan kaçınmanıza yardımcı oluyoruz.

Ürünler

Başvuru

Hızlı bağlantılar

Bizi takip edin

Bize Ulaşın

    joey@cnchangsong.com
    +86- 18602595888
   Bina 2, Zhixing Business Plaza, No.25 Kuzey Caddesi, Zhonglou Bölgesi, Changzhou Şehri, Jiangsu Eyaleti, Çin
    Chaoyang yolu, Konggang ekonomik kalkınma alanı, Lianshui, Huai'an şehri, Jiangsu, Çin
© TELİF HAKKI 2026 CHANGZHOU DINGANG METAL MALZEME CO., LTD. HER HAKKI SAKLIDIR.