Alumínium körök edényekhez és fogyasztási cikkekhez

Alumínium megoldások főzőedényekhez és fogyasztási cikkekhez

Formázási fokozatú körök és lapok ellenőrzött felület- és élminőséggel

Konyhai körök Mélyrajzolás Bevonatos Üres Fedelek Készülékalkatrészek Ürestáblák

Az edények gondosan kiválasztott hordozóval kezdődnek. Az ötvözet, a temperálás, a szemcseszerkezet, a hengerlési útvonal és a nyersanyag minősége befolyásolja a húzási mélységet, a kalászosságot, a fal egyenletességét és a polírozás vagy bevonatolás utáni végső felületet.

A Ding'ang malomfényű alumínium tekercset, lapot, köröket és egyedi nyersdarabokat kínál serpenyőkhöz, edényekhez, fedőkhöz, rizsfőzőhöz, gyorsfőzőhöz, kisgépekhez, útjelző táblákhoz és egyéb fogyasztási cikkekhez.

Előre festett vagy tapadásmentes bevonatú körök is értékelhetők, ha a bevonatot a tervezett alakítási és szervizelési folyamathoz tervezték és hitelesítették.

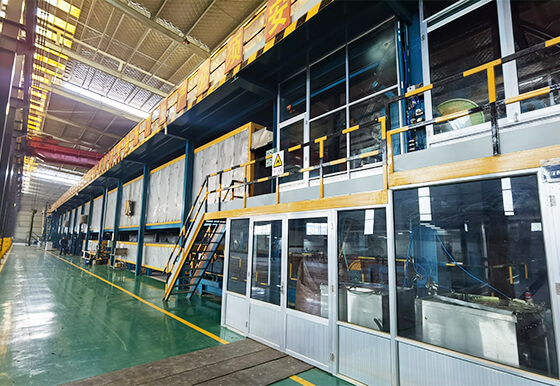
Előre festett alumínium bevonat gyártósor

Az alakítási útvonal körül kiválasztott anyag

Két azonos méretű edényrészhez eltérő kiindulási anyagra lehet szükség, ha az egyik mélyhúzott, a másik centrifugált, a másik pedig ütve ragasztott.

A Ding'ang segít a vásárlóknak meghatározni:

  • Ötvözet és temperálás a húzási mélységhez
  • Közvetlen hűtéses vagy folyamatos öntéses kiindulási anyag
  • Vastagság- és átmérőtűrés
  • Mechanikai tulajdonságok és nyúlás
  • Szemszerkezet és kalás szabályozás
  • Felületi minőség polírozáshoz, eloxáláshoz vagy bevonáshoz
  • Kenés és tisztaság
  • Sorja, élek állapota és üres laposság
  • Előre bevont felület viselkedése alakítás közben
  • Csomagolás, amely megakadályozza a karcolásokat és a nedvesség okozta károkat

Ajánlott kör és üres termékek

Mélyhúzó alumínium tárcsák

Mélyhúzó alumínium lemezek

Formázási fokozatú köröket edényekhez, serpenyőkhöz, gyorsfőző testekhez, rizsfőző béléshez, vízforralókhoz és más rajzolt alkatrészekhez.

Az anyagspecifikációnak többet kell tartalmaznia, mint az ötvözet és a temperálás. A szakító tulajdonságok, a nyúlás, a kalászosodás, a szemcse állapota, a vastagság változása és a nyers él mind befolyásolják a termelési hozamot.

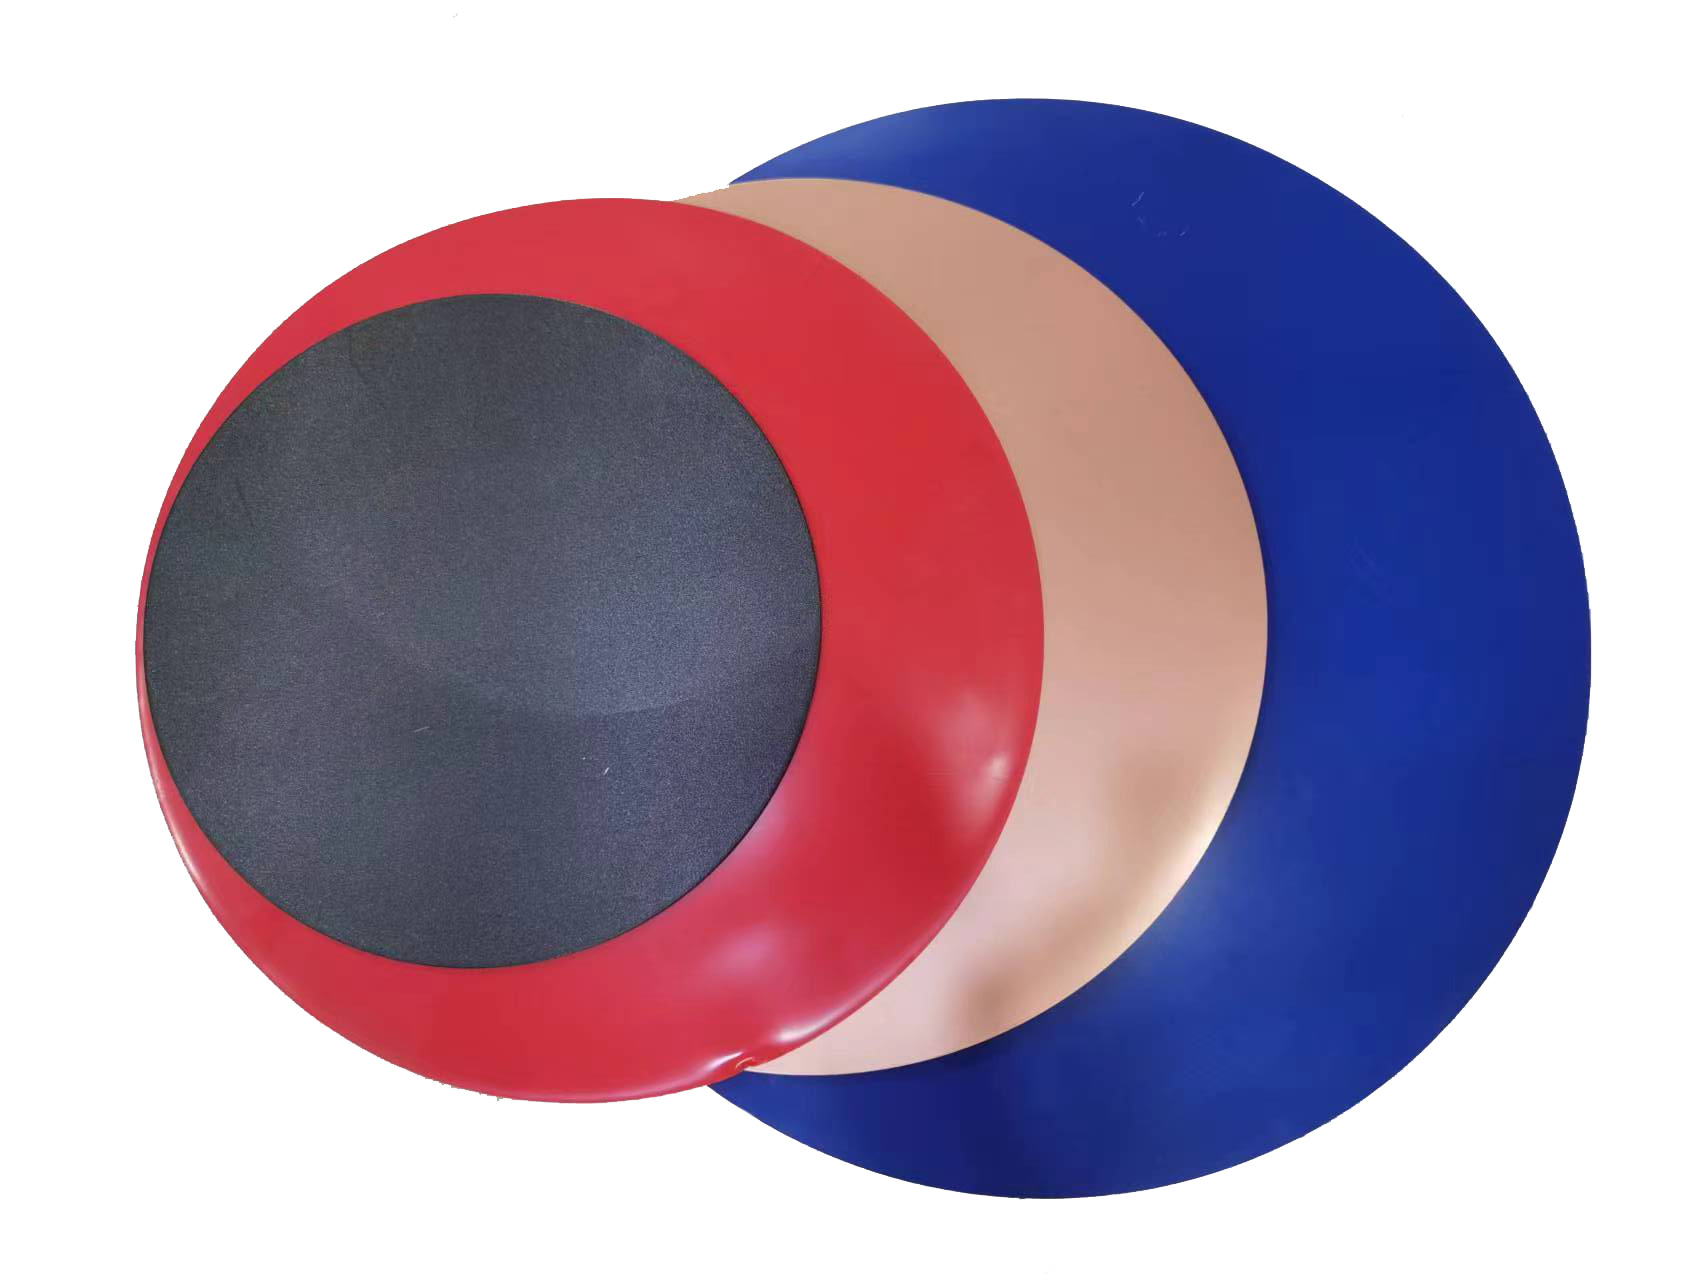
Előre festett alumínium körök

Előre festett alumínium körök

Színes bevonatú körök fedőkhöz, táblákhoz, készülékalkatrészekhez, dekorációs termékekhez és kiválasztott sekélyen formált részekhez.

Ha a nyersdarabot bevonatolás után alakítják ki, a javasolt festékrendszert a tényleges húzási mélységben és hajlítási sugárban kell tesztelni. Az általános előrefestett tekercsspecifikáció nem garantálja az alkalmasságot erős húzásra.

Bevonatos alumínium tapadásmentes edényekhez

Tapadásmentes alumínium edény

Alumínium szubsztrátum vagy alkalmazás-specifikus bevonatos nyersdarabok serpenyőkhöz, grillsütőkhöz, tepsiekhez és edényelemekhez.

Hagyományos edények esetében az általános módszer az, hogy először a őrlési felületet kell kialakítani, majd ezt követően alkalmazzák a tapadásmentes rendszert. Előre bevont nyersdarabok csak akkor jöhetnek számításba, ha a bevonat szállítója, az alakítási folyamat és a kész felhasználási vizsgálatok megerősítik az alkalmasságot.

Alumínium fedelek és készüléklapok

Alumínium fedelek és készülékek üregei

Körök és formázott nyersdarabok edényfedelekhez, rizsfőzőkhöz, gyorsfőző edényekhez, ventilátor alkatrészekhez, fényvisszaverőkhöz és kisgép-alkatrészekhez.

Anyaga lehet malmi felületű, eloxált minőségű, szálcsiszolt, dombornyomott vagy előfestett az alkatrésznek megfelelően.

Alkalmazás Közös ötvözet és temperálás Tipikus vastagság Tipikus ellátás
Mélyhúzott edények AA1050, AA1060, AA1070 vagy AA1100, általában O indulat Körülbelül 0,50-2,50 mm Malom-bevonat körök vagy tekercs
Általános edények és fedők AA1050, AA1060, AA1100 vagy AA3003, O/H12/H14 igény szerint Körülbelül 0,30-2,50 mm Kör, lap vagy egyedi üres
Nagyobb szilárdságú edényalkatrészek AA3003 és alkalmazás-specifikus ötvözetek Projektspecifikus Kör vagy lap
Előre festett fedők és alkatrészek 1000-es vagy 3000-es sorozatú alakítható hordozó Projektspecifikus Előre festett kör vagy üres
tapadásmentes edény A kiválasztott bevonási eljárással kompatibilis formázó minőségű alumínium Projektspecifikus Feldolgozott aljzat vagy hitelesített bevont üres
KRESZ AA1050, AA1100, AA3003 vagy AA5052 Általában körülbelül 1,00-3,00 mm Kör, téglalap alakú üres vagy lap

Közvetlen hűtéses és folyamatos öntött anyag

  • A közvetlen hűtésű (DC) anyagokat gyakran előnyben részesítik az igényes mélyhúzáshoz, mivel feldolgozási módja szabályozott kohászati ​​szerkezetet és alakítási reakciót biztosít.
  • A folyamatos öntvény (CC) anyag alkalmas lehet sekélyebb formázásra, fedőkre, útjelző táblákra és költségérzékeny általános termékekre.
  • Az öntési útvonal önmagában nem határozza meg a teljesítményt. A kész anyagnak továbbra is meg kell felelnie az egyeztetett mechanikai tulajdonságoknak, kalászos, szemcsés és alakítási próbának.

Egyéni konverziós beállítások

  • A kör átmérője a rajz specifikációja szerint
  • Vastagság- és átmérőtűrés
  • Középső lyuk vagy további furatok
  • Kerek, téglalap alakú vagy egyedi formájú nyersdarabok
  • Sorjázott vagy ellenőrzött él állapot
  • Felületi zsírtalanítás
  • Védőpapír vagy fólia
  • Olajozott nyersdarabok, jóváhagyott kenőanyaggal
  • Malomfényezés, dombornyomott, szálcsiszolt vagy bevont felület
  • Export raklap vagy gyártósorra kész csomagolás

Mélyhúzott fazekak és serpenyők

A mélyhúzás újraelosztja a fémet a nyersdarabból az alkatrész falába. Az egyenetlen tulajdonságok túlzott fülességet, fal elvékonyodását, szakadást vagy ráncosodást okozhatnak.

A gyártónak biztosítania kell:

  • Kész alkatrészrajz
  • Üres átmérő
  • A rajzolási szakaszok száma
  • Rajzolási arány
  • Üss és vágó sugarak
  • Kenőanyag
  • Lágyítás a szakaszok között, ha van ilyen
  • Minimális falvastagság
  • A fül és a felület elfogadási kritériumai

Az alkalmazási kísérletnek meg kell erősítenie a végső ötvözetet, a temperálást és a nyersdarab átmérőjét.

Beszélje meg a mélyhúzott edényeket

Centrifugált edények és fedők

A fonáshoz olyan anyagra van szükség, amely fokozatosan deformálódik anélkül, hogy felhasadna vagy elfogadhatatlan felület alakulna ki.

A legfontosabb vezérlőelemek közé tartozik a koncentrikusság, a kör síksága, az élminőség, a gördülési irány és a kenés. A szerszámozási és centrifugálási sebességet bele kell foglalni a mintaértékelésbe.

Beszélje meg a centrifugált edényfedeleket

Bevonatos edények

A tapadásmentes és dekoratív bevonatoknak túl kell élniük a gyártási módot és a tervezett felhasználást.

Utóbevonatú edényeknél az alumínium felületnek alkalmasnak kell lennie tisztításra, érdesítésre, előkezelésre és a formázás utáni bevonat tapadásra.

Előre bevont nyersdarabok esetében az érvényesítésnek tartalmaznia kell:

  • Repedések kialakulása
  • Bevonat tapadása
  • Szín vagy fényesség változás
  • Szerszámozás okozta felületi sérülés
  • Termikus kerékpározás
  • Kopás és tisztítás
  • Élelmiszerrel való érintkezés alkalmassága adott esetben
Beszélje meg a bevonatos edényeket

Rizsfőzők és kisgépek

A belső edények, fűtőelemek, fedők és dekoratív házak eltérő alumíniumminőséget és felületet igényelhetnek. A belső edény előnyben részesítheti a rajzolást és a bevonat kompatibilitását, míg a külső ház a színt és a megjelenést.

Különítse el az alkatrészekre vonatkozó követelményeket ahelyett, hogy egyetlen anyagspecifikációt alkalmazna a teljes készülékre.

Beszélje meg a rizsfőzők kisgépeit

Jelek és általános üresek

Az útjelző táblák és a fogyasztási cikkek nyersanyagai a laposságot, a merevséget, a tiszta éleket és a felületi kompatibilitást részesítik előnyben. A furatmintákat, a sarok sugarait és a felület előkészítését rajzzal kell megadni.

Beszéljétek meg az általános üres jeleket

Teljesítmény- és minőségi követelmények

A formázási folyamattól függően határozza meg:

  • Ötvözet, temperálás és gyártási út
  • Kémiai összetétel
  • Szakítószilárdság, folyáshatár és nyúlás
  • Fül százalékos aránya és tájolása
  • Szemcseméret vagy mikrostruktúra követelmény
  • Vastagság- és átmérőtűrés
  • Laposság és koncentrikusság
  • Élsorja és élrepedések
  • Felületi érdesség
  • Olaj-, folt-, karc- és zárványhatárok
  • Tisztaság vagy kenőanyag specifikáció
  • A bevonat tapadása és alakíthatósága, ha előbevonat van
  • A csomagolás tájolása és az elválasztó anyaga

Élelmiszerrel érintkező edények esetében értékelni kell a késztermékre való alkalmasságot, beleértve az aljzatot, az előkezelést, a bevonatot, a használati hőmérsékletet és a célpiac szabályozását.

Miért a Ding'ang a körök és a fogyasztói termékek alumínium számára?

01

Többféle ötvözet és temperálási lehetőség

Az 1000-es, 3000-es és a kiválasztott 5000-es sorozatú anyagok különböző húzási, fonási és merevségi követelményeket támogatnak.

02

Tekercs-üres ellátás

Az ügyfelek gyártási modelljüknek megfelelően beszerezhetik a mesteranyagot, vághatnak köröket, lapokat vagy egyedi nyersdarabokat.

03

Felületi rugalmasság

Kiértékelhetők a marási, dombornyomott, szálcsiszolt, előfestett és alkalmazásspecifikus bevonatolási lehetőségek.

04

Alkalmazás-orientált mintapróbák

Az anyagból mintát lehet venni a vevő rajz-, szerszámozási és alakítási sorrendje alapján az ismételt megrendelések előtt.

05

Exportcsomagolás

A körök és a nyersdarabok szétválaszthatók és raklapra helyezhetők, hogy csökkentsék az élek sérülését, a karcolódást és a nedvességnek való kitettséget szállítás közben.

Kör és üres fejlesztési folyamat

  1. 01

    Tekintse át a Kész részt

    — Ellenőrizze a geometriát, az alakítási útvonalat, a szervizhasználatot és a felületkezelést.

  2. 02

    Számítsa ki a kezdő ürességet

    — Határozza meg az átmérőt, a vastagságot, a furatokat és az élek állapotát.

  3. 03

    Válassza ki az Anyagot

    — Erősítse meg az ötvözetet, a temperálást, a gyártási útvonalat és a mechanikai célokat.

  4. 04

    Készítse elő a próbaverziót

    — Minták szállítása rajzoláshoz, fonáshoz vagy bélyegzéshez.

  5. 05

    Vizsgálja meg az alakított részt

    — Tekintse át a fülezést, a szakadást, a falvastagságot és a felületet.

  6. 06

    Erősítse meg a Felszíni útvonalat

    — A polírozás, eloxálás, festés vagy tapadásmentes bevonat érvényesítése.

  7. 07

    Fagyassza le a specifikációt

    — A tűréshatárok, a tesztek, a csomagolás és a nyomon követhetőség rögzítése.

  8. 08

    Gyártás & Szállítás

    — Alakítsa át és ellenőrizze a jóváhagyott szabvány szerint.

Gyakran Ismételt Kérdések

Melyik ötvözetet használják általában mélyhúzott edényekhez?

A lágy indulatú AA1050, AA1060, AA1070 és AA1100 gyakori kiindulópontok. Az AA3003 választható ott, ahol további szilárdságra van szükség. Az alkatrész geometriája és a rajz útvonala határozza meg a végső fokozatot.

Mekkora az edénykörök jellemző vastagsági tartománya?

Sok edény és fogyasztási cikk köre körülbelül 0,30 és 2,50 mm közé esik. A helyes mérő az átmérőtől, a húzási mélységtől, a kész falvastagságtól és a merevség követelményétől függ.

Az egyenáramú anyag mindig jobb, mint a CC anyag?

Nem minden részhez. Az egyenáramú anyagot gyakran az igényes mélyhúzáshoz választják, míg a CC anyagot sekély részekhez, fedőkhöz és általános nyersdarabokhoz lehet megfelelő. A döntésnek a tulajdonságokon és a formáló próbákon kell alapulnia.

Előre festett körök mélyrajzolhatók?

Csak akkor, ha az adott szubsztrátum és bevonat érvényesítve van a tényleges rajzolási folyamathoz. Az erős húzás megrepedhet vagy károsíthatja a hagyományos előfestett felületet.

Tapadásmentes bevonatot kell alkalmazni az alakítás előtt vagy után?

Sok edénytermék esetében az első formázás, majd a bevonatolás a biztonságosabb és rugalmasabb út. Az előre bevont nyersdarabokhoz speciálisan a bevonat utáni deformációra tervezett és tesztelt bevonatrendszerre van szükség.

Tudsz egyedi átmérőket és lyukakat szállítani?

Igen. Adjon meg egy rajzot az átmérővel, a tűrésekkel, a furat méretével és helyzetével, a sorja határával és mennyiségével.

Tanúsíthatja a kész edényt élelmiszerrel való érintkezésre?

A késztermék gyártója felelős a teljes edénykészítésért. A Ding'ang adott esetben anyagspecifikus nyilatkozatokat vagy vizsgálati dokumentumokat tud nyújtani, de a végső alkalmasság az összes rétegtől és a tervezett felhasználási feltételektől függ.

Alakítsa ki kör- vagy üres specifikációját

Küldje el nekünk a kész alkatrész rajzát, az alakítási sorrendet, a célfelületet és az éves mennyiséget. Ding'ang javasolni fogja a kiindulási anyagot és a próbaüres specifikációt.

Forduljon hozzánk személyre szabott alumíniummegoldásért

Segítünk elkerülni a buktatókat a minőség és az alumínium iránti szükségletek megfelelő időben történő és költségkereten belüli teljesítésében.

Termékek

Alkalmazás

Gyors linkek

Kövess minket

Lépjen kapcsolatba velünk

    joey@cnchangsong.com
    + 18602595888
   Building 2, Zhixing Business Plaza, No.25 North Street, Zhonglou District, Changzhou City, Jiangsu tartomány, Kína
    Chaoyang út, Konggang gazdasági fejlesztési terület, Lianshui, Huai'an város, Jiangsu, Kína
© SZERZŐI JOGOK 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. MINDEN JOG FENNTARTVA.