Cercuri de aluminiu pentru vase de gătit și produse de larg consum

Soluții din aluminiu pentru vase de gătit și produse de larg consum

Cercuri și semifabricate cu grad de formare cu calitate controlată a suprafeței și a marginilor

Ustensile de gătit Cercuri Deep Drawing Coated Blanks Capace Piese aparate Semn Blanks

Vasele de gătit încep cu un substrat atent selectat. Aliajul, tempera, structura granulației, traseul de rulare și calitatea semifabricatului influențează adâncimea de desen, urechea, uniformitatea peretelui și suprafața finală după lustruire sau acoperire.

Ding'ang furnizează bobine din aluminiu, foi, cercuri și semifabricate personalizate pentru tigăi, oale, capace, oale de orez, oale sub presiune, electrocasnice mici, indicatoare rutiere și alte produse de consum.

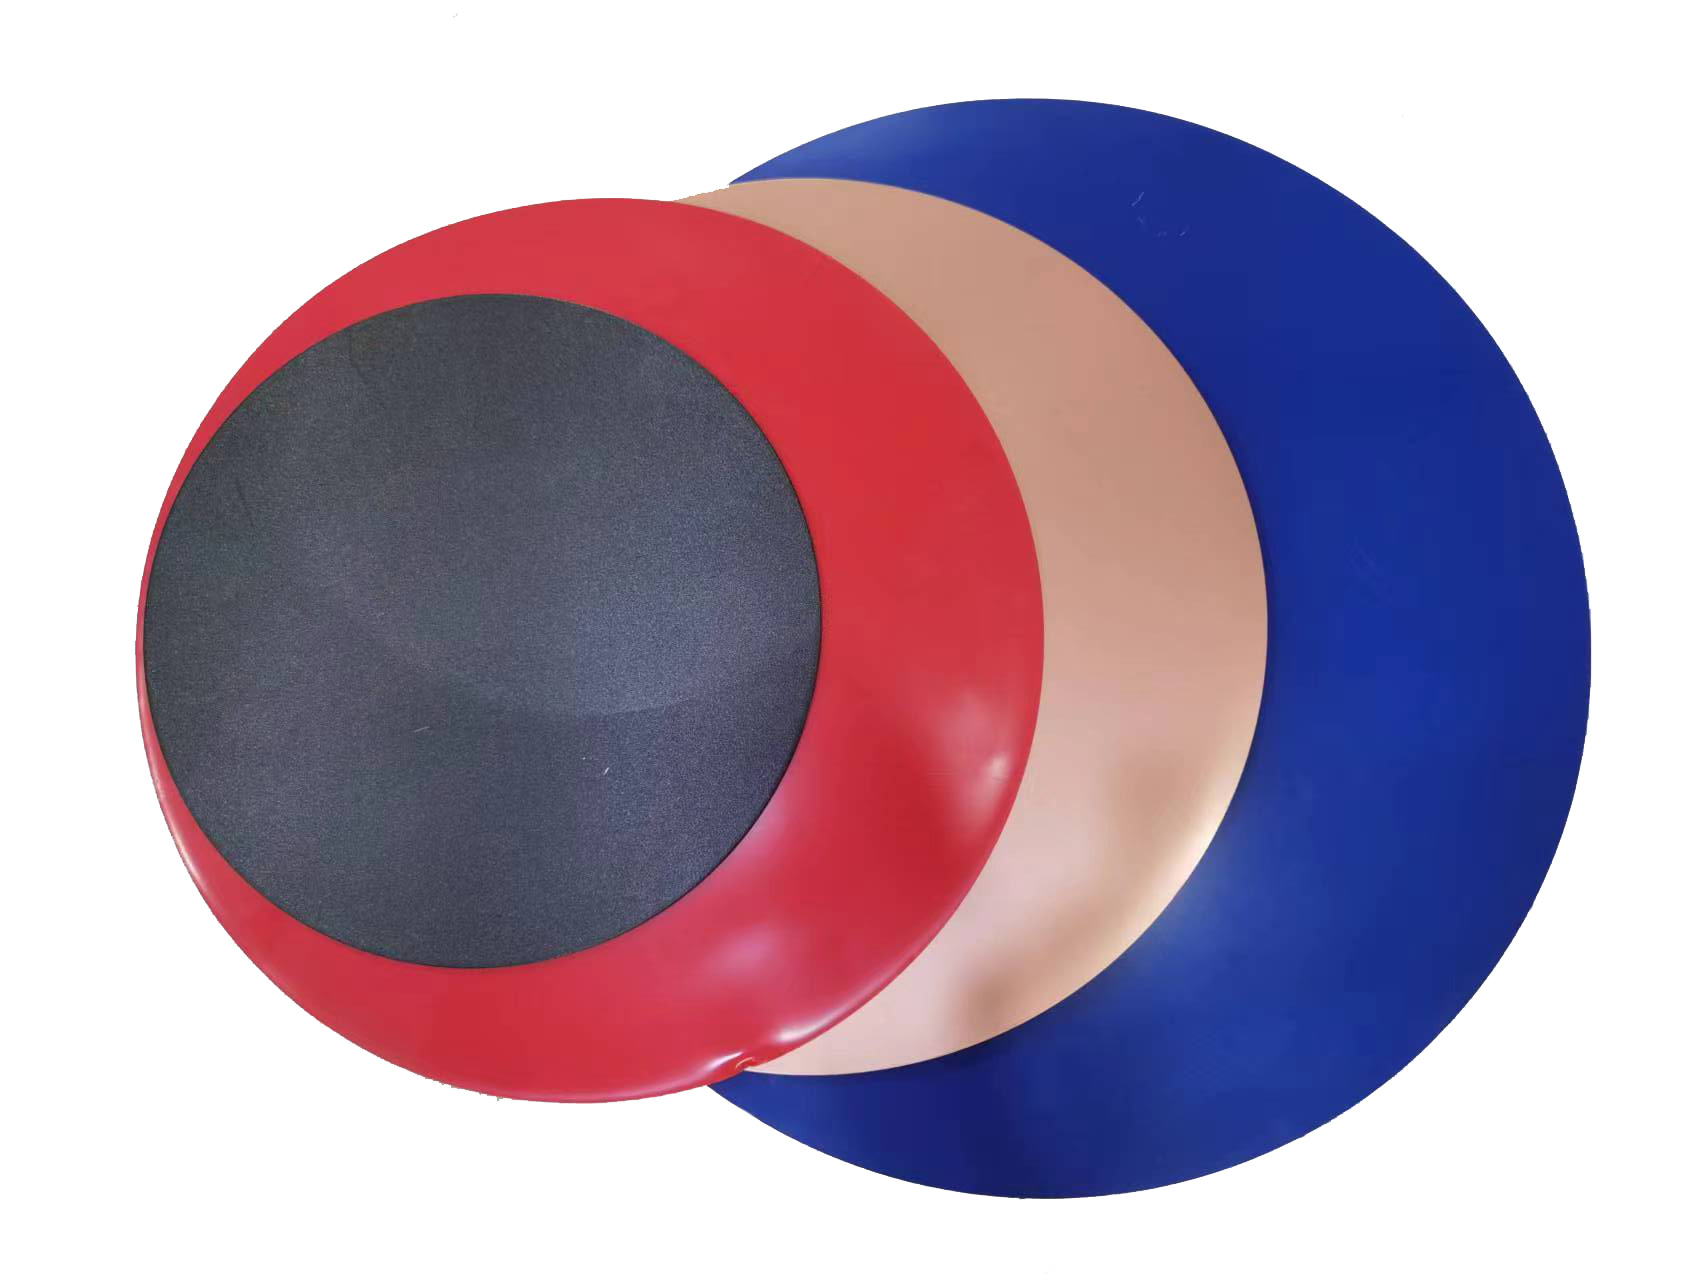
Cercurile prevopsite sau acoperite cu antiaderență pot fi, de asemenea, evaluate acolo unde acoperirea este proiectată și validată pentru procesul de formare și service prevăzut.

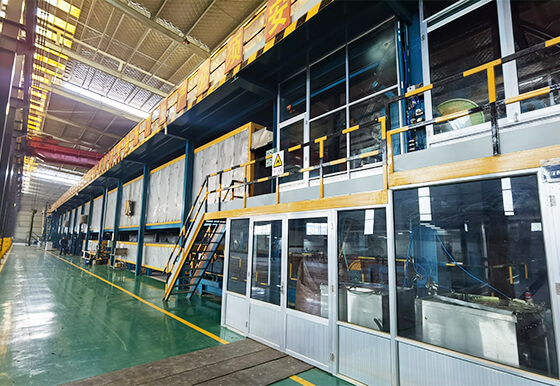
Linie de producție de acoperire din aluminiu prevopsită

Material selectat în jurul traseului de formare

Două piese de vase de gătit cu aceleași dimensiuni finite pot necesita material de pornire diferit, dacă una este ambiată adânc, una este rotită și alta este lipită prin impact.

Ding'ang îi ajută pe cumpărători să definească:

  • Aliaj și temperare pentru adâncimea de desen
  • Material de pornire cu răcire directă sau turnare continuă
  • Toleranta la grosime si diametru
  • Proprietăți mecanice și alungire
  • Structura cerealelor și controlul spicului
  • Calitatea suprafeței pentru lustruire, anodizare sau acoperire
  • Ungerea și curățenia
  • Bavuri, starea marginilor și planeitatea golului
  • Comportamentul suprafeței preacoperite în timpul formării
  • Ambalaj care previne zgârieturile și deteriorarea umezelii

Produse Cerc și Blank recomandate

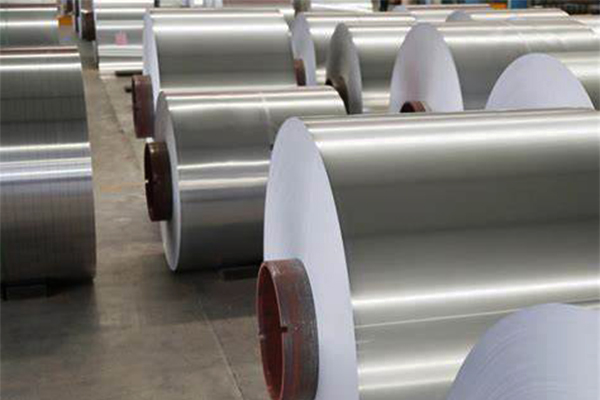
Cercuri din aluminiu cu finisaj frezat

Cercuri din aluminiu cu finisaj freza

Discuri din aluminiu neacoperite pentru ambutisare adâncă, filare, ștanțare și lustruire ulterioară, anodizare, pulverizare sau acoperire antiaderență.

Aceasta este cea mai flexibilă cale pentru producătorii de vase de gătit deoarece tratamentul final al suprafeței este aplicat după operația majoră de formare.
Discuri de aluminiu cu ambutisare adâncă

Discuri de aluminiu cu ambutisare adâncă

Cercuri de formare selectate pentru oale, tigăi, corpuri de oală sub presiune, căptușeli pentru oale de orez, ibrice și alte componente trase.

Specificația materialului ar trebui să includă mai mult decât aliaj și temperatură. Proprietățile de întindere, alungirea, spicul, starea granulației, variația grosimii și marginea goală, toate afectează randamentul producției.

Cercuri din aluminiu prevopsite

Cercuri din aluminiu prevopsite

Cercuri acoperite cu culoare pentru capace, semne, componente ale aparatului, produse decorative și părți selectate de formă superficială.

Dacă semifabricatul va fi format după acoperire, sistemul de vopsea propus trebuie testat la adâncimea reală de tragere și la raza de îndoire. O specificație generală a bobinei prevopsite nu garantează adecvarea pentru tragere severă.

Aluminiu acoperit pentru vase antiaderente

Vase de gătit antiaderente din aluminiu

Substrat din aluminiu sau semifabricate acoperite specifice aplicației pentru tigăi, grătare, tăvi de copt și componente pentru vase de gătit.

Pentru vasele de gătit convenționale, calea obișnuită este de a forma mai întâi semifabricatul de finisare și apoi de a aplica sistemul antiaderent. Semnele preacoperite pot fi luate în considerare numai atunci când furnizorul de acoperire, procesul de formare și testele de utilizare finită confirmă adecvarea.

Capace din aluminiu și semifabricate pentru aparate

Capace din aluminiu și spate pentru aparate

Cercuri și semifabricate în formă de capace pentru vase de gătit, oale de gătit, oale sub presiune, componente ale ventilatorului, reflectoare de iluminat și piese pentru aparate mici.

Materialul poate fi finisaj moara, calitate anodizare, periat, gofrat sau prevopsit în funcție de componentă.

Configurații tipice ale materialelor

Aplicație Aliaj obișnuiți și temperatură Grosimea tipică Aprovizionarea tipică
Vase de gătit ambutisate AA1050, AA1060, AA1070 sau AA1100, de obicei O temperatură Aproximativ 0,50–2,50 mm Cercuri cu finisaj frezat sau bobină
Oale și capace generale AA1050, AA1060, AA1100 sau AA3003, O/H12/H14 după caz Aproximativ 0,30–2,50 mm Cerc, foaie sau semifabricat personalizat
Piese de vase de gătit cu rezistență mai mare AA3003 și aliaje specifice aplicației Specific proiectului Cerc sau foaie
Capace și componente prevopsite substrat formabil din seria 1000 sau 3000 Specific proiectului Cerc prevopsit sau goale
Vase de gătit antiaderente Aluminiu de formare compatibil cu procesul de acoperire selectat Specific proiectului Substrat finisat de frezat sau semifabricat acoperit validat
Semne de trafic AA1050, AA1100, AA3003 sau AA5052 De obicei, aproximativ 1,00–3,00 mm Cerc, blanc dreptunghiular sau foaie

Material cu răcire directă și turnare continuă

  • Materialul cu răcire directă (DC) este adesea preferat pentru ambutisarea profundă solicitantă, deoarece ruta sa de procesare poate oferi o structură metalurgică controlată și un răspuns de formare.
  • Materialul turnat continuu (CC) poate fi potrivit pentru formare mai superficială, capace, indicatoare rutiere și produse generale sensibile la costuri.
  • Numai traseul de turnare nu determină performanța. Materialul finit trebuie să îndeplinească în continuare proprietățile mecanice convenite, testare, granulație și formare.

Opțiuni de conversie personalizate

  • Diametrul cercului conform specificațiilor desenului
  • Toleranta la grosime si diametru
  • Orificiu central sau orificii suplimentare
  • Semifabricate rotunde, dreptunghiulare sau personalizate
  • Stare debavurată sau cu margine controlată
  • Degresarea suprafetelor
  • Hârtie sau folie de protecție
  • Semifabricate lubrifiate, supuse lubrifiantului aprobat
  • Finisaj de freza, suprafață gofrată, periată sau acoperită
  • Paleți de export sau ambalare gata pentru linia de producție

Oale și tigăi adânci

Ambutisarea adâncă redistribuie metalul din semifabricat în peretele piesei. Proprietățile inegale pot produce urechi excesiv, subțierea pereților, ruperea sau încrețirea.

Producătorul trebuie să furnizeze:

  • Desenul piesei finite
  • Diametru gol
  • Numărul de etape de desen
  • Raportul de extragere
  • Raze de perforare și matriță
  • Lubrifiant
  • Recoacerea între etape, dacă este cazul
  • Grosimea minima a peretelui
  • Urechi și criterii de acceptare a suprafeței

O încercare de aplicare ar trebui să confirme aliajul final, tempera și diametrul semifabricat.

Discutați vasele adânci

Vase și capace rotite

Filatura necesită un material care se deformează treptat fără a se despica sau a dezvolta o suprafață inacceptabilă.

Comenzile cheie includ concentricitatea, planeitatea cercului, calitatea marginilor, direcția de rulare și lubrifierea. Viteza de scule și de filare ar trebui incluse în evaluarea eșantionului.

Discutați Capacele de vase filate

Vase de gătit acoperite

Acoperirile antiadezive și decorative trebuie să supraviețuiască rutei de fabricație și utilizării prevăzute.

Pentru vasele de gătit post-acoperite, suprafața de aluminiu ar trebui să fie potrivită pentru curățare, rugosire, pretratare și aderență a acoperirii după formare.

Pentru semifabricate pre-acoperite, validarea ar trebui să includă:

  • Formarea fisurilor
  • Aderența acoperirii
  • Schimbarea culorii sau a luciului
  • Deteriorări la suprafață de la scule
  • Ciclul termic
  • Abraziune și curățare
  • Adecvarea contactului alimentar, acolo unde este cazul
Discutați Vasele de gătit acoperite

Orez și aparate mici

Oalele interioare, componentele de încălzire, capacele și carcasele decorative pot necesita diferite clase și suprafețe de aluminiu. Ghiveciul interior poate acorda prioritate compatibilității desenului și acoperirii, în timp ce carcasa exterioară poate acorda prioritate culorii și aspectului.

Separați cerințele componente în loc să aplicați o specificație de material întregului aparat.

Discutați aparatele de gătit de orez despre aparatele mici

Semne și spații generale

Semnele rutiere și semifabricate pentru produse de consum acordă prioritate planeității, rigidității, marginilor curate și compatibilității cu suprafețele. Modelele de găuri, razele colțurilor și pregătirea suprafeței trebuie furnizate prin desen.

Discutați despre semne spații generale

Cerințe de performanță și calitate

În funcție de procesul de formare, definiți:

  • Aliaj, temperare și cale de producție
  • Compoziția chimică
  • Rezistenta la tractiune, limita de curgere si alungire
  • Procentul urechii și orientarea
  • Dimensiunea granulelor sau cerințele de microstructură
  • Toleranta la grosime si diametru
  • Planeitate și concentricitate
  • Bavuri și fisuri pe margine
  • Rugozitatea suprafeței
  • Limite de ulei, pete, zgârieturi și includere
  • Specificații de curățenie sau lubrifiant
  • Aderența și formabilitatea acoperirii, dacă sunt preacoperite
  • Orientarea ambalajului și materialul de separare

Pentru vasele de gătit care intră în contact cu alimentele, adecvarea trebuie evaluată pentru produsul finit, inclusiv substrat, pretratare, acoperire, temperatura de utilizare și reglementarea pieței țintă.

De ce Ding'ang pentru Cercuri și aluminiu pentru produse de consum?

01

Opțiuni multiple de aliaj și temperare

Materialele din seria 1000, 3000 și selectate din seria 5000 pot suporta diferite cerințe de desenare, filare și rigiditate.

02

Alimentare de la bobină la vid

Clienții pot procura material principal, decupa cercuri, foi sau semifabricate personalizate în funcție de modelul lor de producție.

03

Flexibilitatea suprafeței

Pot fi evaluate opțiunile de finisare de freza, gofrat, periat, prevopsit și acoperite specifice aplicației.

04

Teste de probă orientate spre aplicație

Materialul poate fi eșantionat în funcție de desenul, sculele și secvența de formare a clientului înainte de a repeta comenzile.

05

Ambalare de export

Cercurile și semifabricatele pot fi separate și paletizate pentru a reduce deteriorarea marginilor, zgârieturile și expunerea la umiditate în timpul transportului.

Procesul de dezvoltare cerc și gol

  1. 01

    Examinați partea finită

    — Confirmați geometria, traseul de formare, utilizarea serviciului și tratamentul suprafeței.

  2. 02

    Calculați golul de pornire

    — Definiți diametrul, grosimea, găurile și starea marginilor.

  3. 03

    Selectați Materialul

    — Confirmați aliajul, temperarea, traseul de producție și obiectivele mecanice.

  4. 04

    Pregătiți spațiile de probă

    — Furnizați mostre pentru desenare, filare sau ștanțare.

  5. 05

    Inspectați piesa formată

    — Examinați urechea, ruperea, grosimea peretelui și suprafața.

  6. 06

    Confirmați traseul de suprafață

    — Validați lustruirea, anodizarea, vopsirea sau acoperirea antiaderență.

  7. 07

    Înghețați specificația

    — Înregistrați toleranțele, testele, ambalarea și trasabilitatea.

  8. 08

    Produce și livrează

    — Convertiți și verificați conform standardului aprobat.

Întrebări frecvente

Ce aliaj este folosit în mod obișnuit pentru vasele de gătit ambute?

AA1050, AA1060, AA1070 și AA1100 cu temperatură moale sunt puncte de plecare comune. AA3003 poate fi selectat acolo unde este necesară o rezistență suplimentară. Geometria piesei și traseul desenului determină nota finală.

Care este intervalul tipic de grosime pentru cercurile de vase de gătit?

Multe vase de gătit și cercuri de produse de consum se încadrează între aproximativ 0,30 și 2,50 mm. Ecartamentul corect depinde de diametru, adâncimea de tragere, grosimea peretelui finit și cerințele de rigiditate.

Materialul DC este întotdeauna mai bun decât materialul CC?

Nu pentru fiecare parte. Materialul DC este adesea selectat pentru ambutisare adâncă solicitantă, în timp ce materialul CC poate fi potrivit pentru piese de mică adâncime, capace și semifabricate generale. Decizia ar trebui să se bazeze pe proprietăți și studii de formare.

Cercurile prevopsite pot fi trase adânc?

Doar dacă substratul și stratul specific sunt validate pentru procesul de desenare propriu-zis. Desenarea severă poate crăpa sau deteriora o suprafață prevopsită convențională.

Ar trebui aplicat stratul antiaderent înainte sau după formare?

Pentru multe produse de gătit, formarea mai întâi și acoperirea după aceea este calea mai sigură și mai flexibilă. Semifabricatele pre-acoperite necesită un sistem de acoperire special conceput și testat pentru deformarea post-acoperire.

Puteți furniza diametre și găuri personalizate?

Da. Furnizați un desen cu diametrul, toleranțele, dimensiunea și poziția găurii, limita de bavuri și cantitatea.

Puteți certifica vasele de gătit finite pentru contactul cu alimentele?

Producătorul produsului finit este responsabil pentru construcția completă a vaselor de gătit. Ding'ang poate furniza declarații specifice materialelor sau documente de testare acolo unde sunt disponibile, dar adecvarea finală depinde de toate straturile și condițiile de utilizare prevăzute.

Dezvoltați-vă specificația cercului sau goală

Trimiteți-ne desenul piesei finite, secvența de formare, suprafața țintă și cantitatea anuală. Ding'ang va recomanda un material de pornire și o specificație de probă.

Consultați-ne pentru a obține soluția dvs. personalizată de aluminiu

Vă ajutăm să evitați capcanele pentru livrarea calității și prețuirea necesarului dvs. de aluminiu, la timp și la buget.

Produse

Aplicație

Legături rapide

Urmați-ne

Contactaţi-ne

    joey@cnchangsong.com
    +86- 18602595888
   Clădirea 2, Zhixing Business Plaza, No.25 North Street, districtul Zhonglou, orașul Changzhou, provincia Jiangsu, China
    Drumul Chaoyang, zona de dezvoltare economică Konggang, Lianshui, orașul Huai'an, Jiangsu, China
© COPYRIGHT 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. TOATE DREPTURILE REZERVATE.