Алюмініевыя кругі для посуду і спажывецкіх тавараў

Алюмініевыя рашэнні для посуду і спажывецкіх тавараў

Фармовачныя кругі і нарыхтоўкі з кантраляванай якасцю паверхні і краёў

Кругі посуду Нарыхтоўкі з глыбокай выцяжкай з пакрыццём Вечкі Дэталі прыбора Нарыхтоўкі знакаў

Посуд пачынаецца з старанна падабранай падкладкі. Сплаў, тэмпература, зярністая структура, маршрут пракаткі і якасць нарыхтоўкі ўплываюць на глыбіню выцяжкі, вушак, аднастайнасць сценкі і канчатковую паверхню пасля паліроўкі або пакрыцця.

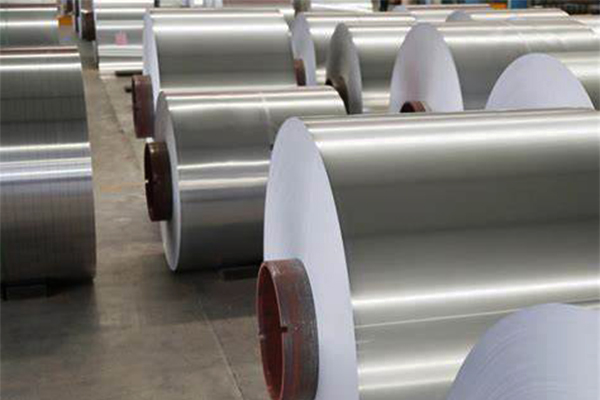
Кампанія Ding'ang пастаўляе алюмініевыя рулоны, лісты, кругі і спецыяльныя нарыхтоўкі для патэльняў, рондаляў, накрывак, рысаварак, хуткаварак, дробнай бытавой тэхнікі, дарожных знакаў і іншых спажывецкіх тавараў.

Кругі з папярэдне афарбаваным або антіпрігарная пакрыццём таксама можна ацаніць, калі пакрыццё распрацавана і пацверджана для меркаванага працэсу фармоўкі і абслугоўвання.

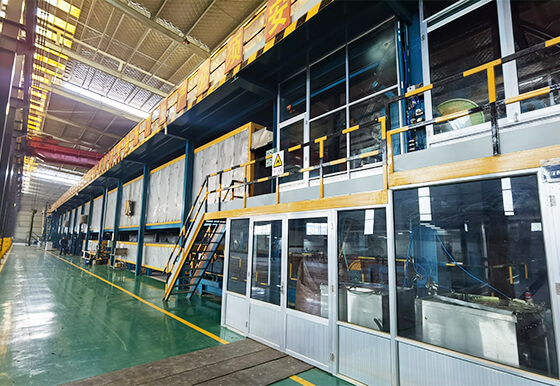
Лінія па вытворчасці папярэдне афарбаванага алюмініевага пакрыцця

Матэрыял, адабраны вакол маршруту фарміравання

Для дзвюх частак посуду з аднолькавымі гатовымі памерамі могуць спатрэбіцца розныя зыходныя матэрыялы, калі адна з іх глыбока выцягнута, другая прадзена, а другая злеплена.

Ding'ang дапамагае пакупнікам вызначыць:

  • Сплаў і загартоўка для глыбіні малюнка
  • Зыходны матэрыял прамога астуджэння або бесперапыннага ліцця
  • Допуск на таўшчыню і дыяметр
  • Механічныя ўласцівасці і адноснае падаўжэнне
  • Структура збожжа і кантроль каласавання
  • Якасць паверхні для паліроўкі, анадавання або пакрыцця
  • Змазка і чысціня
  • Задзірыны, стан краёў і роўнасць нарыхтоўкі
  • Паводзіны папярэдне пакрытай паверхні падчас фармоўкі
  • Упакоўка, якая прадухіляе драпіны і пашкоджанні вільгаццю

Рэкамендуемыя круглыя ​​і пустыя прадукты

Фрэзерныя алюмініевыя кругі

Фрэзерныя алюмініевыя кругі

Алюмініевыя дыскі без пакрыцця для глыбокай выцяжкі, прадзення, штампоўкі і наступнай паліроўкі, анадавання, напылення або антіпрігарная пакрыцця.

Гэта найбольш гнуткі шлях для вытворцаў кухоннага посуду, таму што канчатковая апрацоўка паверхні праводзіцца пасля асноўнай аперацыі фармавання.
Алюмініевыя дыскі глыбокай выцяжкі

Алюмініевыя дыскі глыбокай выцяжкі

Кругі для фармавання, выбраныя для рондаляў, патэльняў, карпусоў хуткаварак, падкладак для рысаварак, чайнікаў і іншых цяглых кампанентаў.

Спецыфікацыя матэрыялу павінна ўключаць не толькі сплаў і загартоўку. Уласцівасці пры расцяжэнні, адноснае падаўжэнне, каласанне, стан зярністасці, змяненне таўшчыні і пусты край - усё гэта ўплывае на выхад прадукцыі.

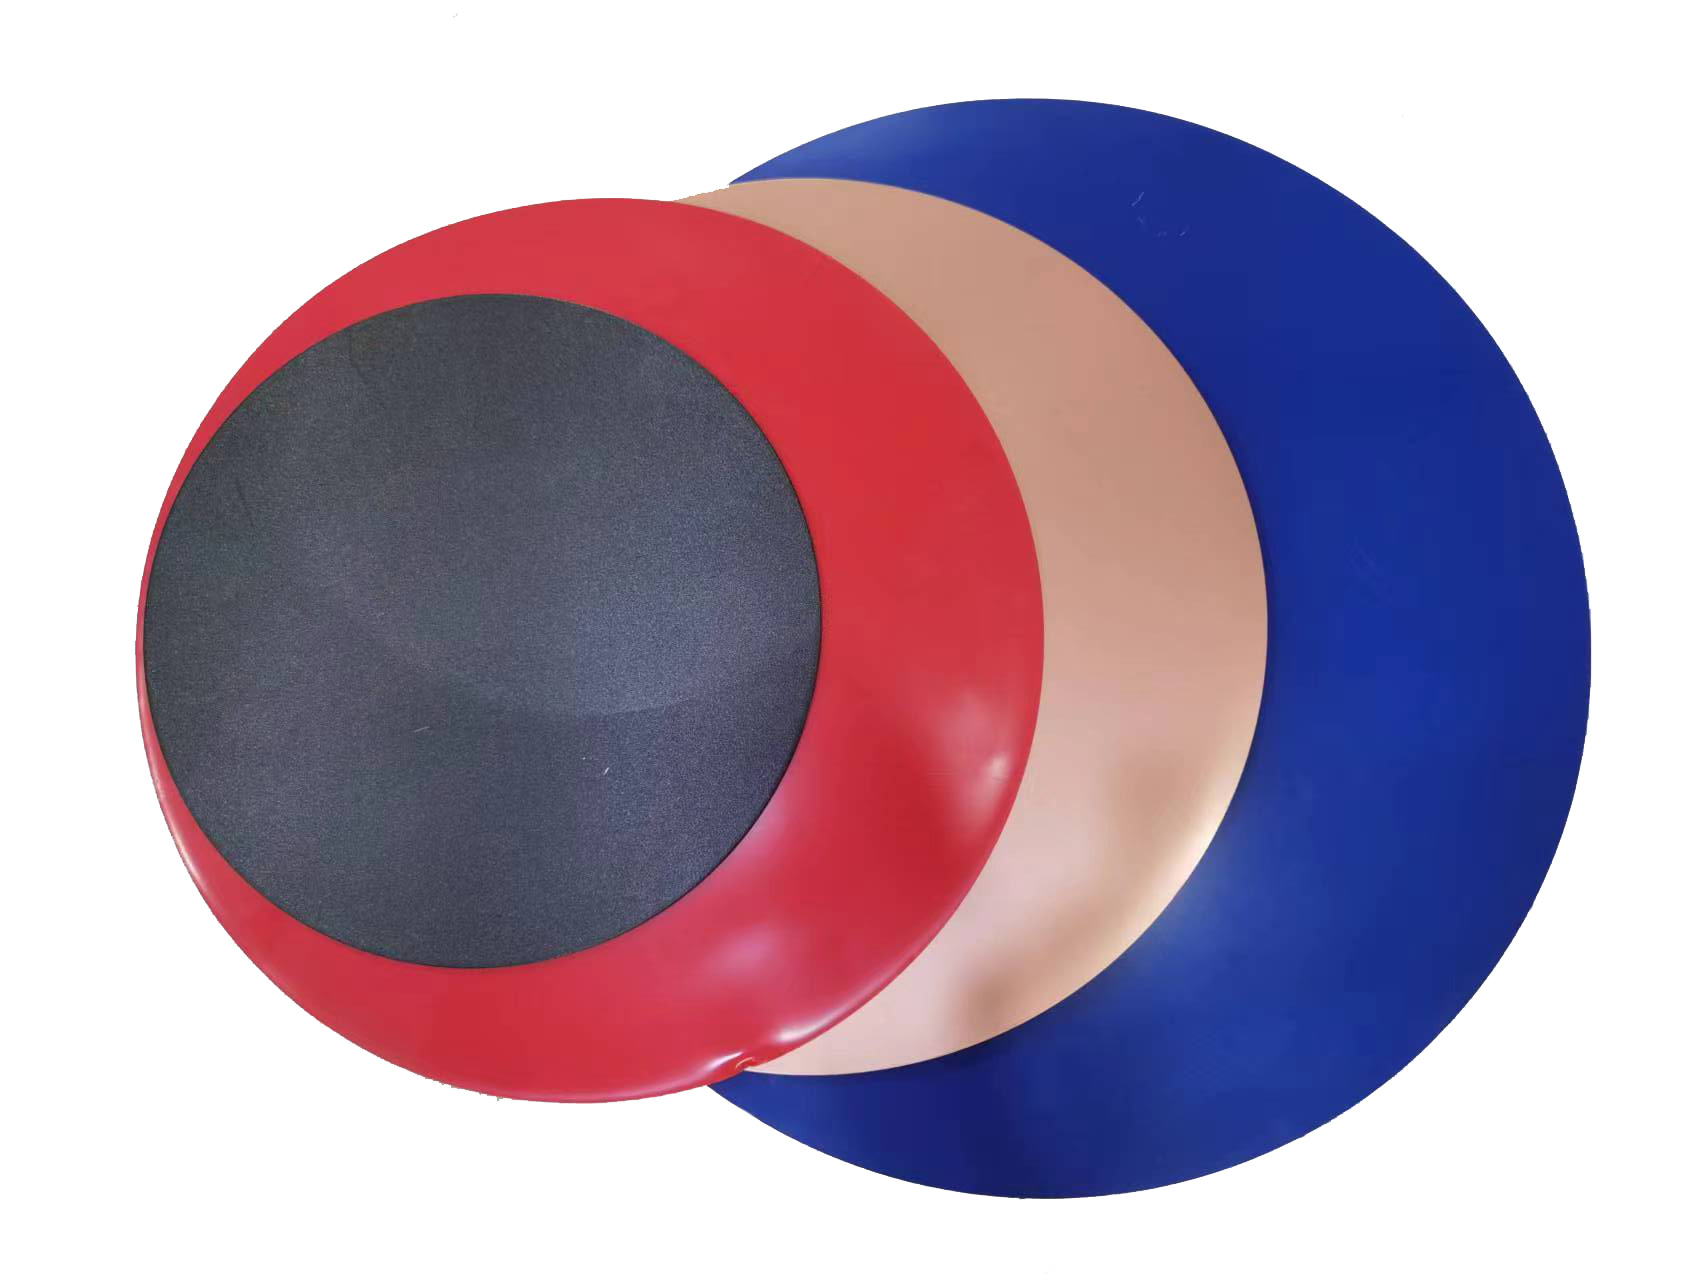
Папярэдне афарбаваныя алюмініевыя кругі

Папярэдне афарбаваныя алюмініевыя кругі

Кругі з каляровым пакрыццём для накрывак, шыльдаў, кампанентаў прыбораў, дэкаратыўных вырабаў і асобных частак дробнай формы.

Калі нарыхтоўка будзе сфарміравана пасля нанясення пакрыцця, прапанаваную сістэму афарбоўкі неабходна праверыць на фактычнай глыбіні выцягвання і радыусе выгібу. Агульная спецыфікацыя папярэдне афарбаванай шпулькі не гарантуе прыдатнасці для моцнага выцягвання.

Алюміній з пакрыццём для антіпрігарная посуду

Алюмініевы посуд з антіпрігарная пакрыццём

Алюмініевая падкладка або спецыяльныя нарыхтоўкі з пакрыццём для патэльняў, грыляў, блях і кампанентаў посуду.

Для звычайнага кухоннага посуду звычайна спачатку фармуюць нарыхтоўку, а потым наносяць антіпрігарная сістэму. Нарыхтоўкі з папярэднім пакрыццём могуць разглядацца толькі тады, калі пастаўшчык пакрыцця, працэс фармавання і выпрабаванні канчатковага выкарыстання пацвярджаюць прыдатнасць.

Алюмініевыя вечка і нарыхтоўкі прыбораў

Алюмініевыя вечкі і нарыхтоўкі прыбораў

Кругі і фасонныя нарыхтоўкі для накрывак посуду, рысаварак, хуткаварак, кампанентаў вентылятараў, адбівальнікаў святла і дэталяў дробнай бытавой тэхнікі.

Матэрыял можа быць аздабленнем фабрыкі, якасцю анадавання, матавым, цісненнем або папярэдне афарбаваным у залежнасці ад кампанента.

Алюмініевыя нарыхтоўкі дарожнага знака і агульнага спажывання

Бланкі дарожнага знака і агульнага карыстання

Алюмініевыя нарыхтоўкі круглай, прастакутнай або спецыяльнай формы для дарожных знакаў, папераджальных знакаў, таблічак з назвамі, дэкаратыўных панэляў і вырабленых спажывецкіх тавараў.

Тыповыя канфігурацыі матэрыялаў

Ужыванне Звычайны сплаў і тэмпература Тыповая таўшчыня Тыповая пастаўка
Посуд глыбокай выцяжкі AA1050, AA1060, AA1070 або AA1100, звычайна тэмпература O Прыкладна 0,50–2,50 мм Млын-фінішныя кругі або шпулькі
Агульныя гаршкі і вечкі AA1050, AA1060, AA1100 або AA3003, O/H12/H14 па неабходнасці Прыкладна 0,30–2,50 мм Круг, ліст або заказная нарыхтоўка
Больш трывалыя дэталі посуду AA3003 і спецыфічныя сплавы Канкрэтны праект Круг або ліст
Папярэдне афарбаваныя вечка і кампаненты Фарміруемая падкладка серыі 1000 або 3000 Канкрэтны праект Папярэдне афарбаваны круг або пусты
антіпрігарная посуд Алюміній класа фармавання, сумяшчальны з абраным працэсам нанясення пакрыцця Канкрэтны праект Фрэзерная падкладка або зацверджаная нарыхтоўка з пакрыццём
Дарожныя знакі AA1050, AA1100, AA3003 або AA5052 Звычайна каля 1,00–3,00 мм Круг, прамавугольная нарыхтоўка або ліст

Матэрыял прамога астуджэння і бесперапыннага ліцця

  • Матэрыялы з прамым астуджэннем (DC) часта аддаюць перавагу для патрабаванняў глыбокай выцяжкі, паколькі спосаб іх апрацоўкі можа забяспечыць кантраляваную металургічную структуру і рэакцыю на фармоўку.
  • Матэрыял бесперапыннага ліцця (CC) можа быць прыдатным для дробнага фармавання, вечкаў, дарожных знакаў і недарагіх агульных вырабаў.
  • Сам па сабе маршрут ліцця не вызначае прадукцыйнасць. Гатовы матэрыял павінен па-ранейшаму адпавядаць узгодненым механічным уласцівасцям, выпрабаванням каласання, збожжа і фармавання.

Карыстальніцкія параметры пераўтварэння

  • Дыяметр круга па спецыфікацыі чарцяжа
  • Допуск на таўшчыню і дыяметр
  • Цэнтральнае адтуліну або дадатковыя адтуліны
  • Нарыхтоўкі круглай, прастакутнай або індывідуальнай формы
  • Стан ачышчаных або кантраляваных краёў
  • Абястлушчванне паверхні
  • Ахоўная папера або плёнка
  • Змазаныя нарыхтоўкі, у залежнасці ад дазволенай змазкі
  • Аздабленне фрэзы, рэльефная, шліфаваная або пакрытая паверхня
  • Экспартны паддон або ўпакоўка, гатовая да вытворчай лініі

Кіраўніцтва па ўжыванні

Каструлі і патэльні глыбокай выцяжкі

Глыбокая выцяжка пераразмяркоўвае метал з нарыхтоўкі ў сценку дэталі. Няроўныя ўласцівасці могуць прывесці да празмернага калацця, станчэння сценкі, разрыву або зморшчын.

Вытворца павінен забяспечыць:

  • Чарцёж гатовай дэталі
  • Дыяметр нарыхтоўкі
  • Колькасць этапаў малявання
  • Каэфіцыент вываду
  • Радыусы пуансона і плашкі
  • Змазка
  • Адпал паміж этапамі, калі ён ёсць
  • Мінімальная таўшчыня сценак
  • Крытэрыі прыняцця каласання і паверхні

Выпрабаванне прымянення павінна пацвердзіць канчатковы сплаў, тэмпературу і дыяметр нарыхтоўкі.

Абмяркуйце рондалі глыбокай выцяжкі

Посуд і вечкі Spun

Прадзенне патрабуе матэрыялу, які паступова дэфармуецца, не расшчапляючыся і не ствараючы непрымальнай паверхні.

Асноўныя элементы кіравання ўключаюць канцэнтрычнасць, роўнасць акружнасці, якасць краю, кірунак качэння і змазку. Інструменты і хуткасць прадзення павінны быць уключаны ў ацэнку ўзору.

Абмяркуйце вечкі для посуду Spun

Посуд з пакрыццём

Антіпрігарная і дэкаратыўныя пакрыцця павінны вытрымаць вытворчасць і мэтавае выкарыстанне.

Для посуду з пакрыццём алюмініевая паверхня павінна быць прыдатнай для ачысткі, шурпатасці, папярэдняй апрацоўкі і адгезіі пакрыцця пасля фарміравання.

Для нарыхтовак з папярэдне пакрытым праверка павінна ўключаць:

  • Фарміраванне расколін
  • Адгезія пакрыцця
  • Змена колеру або бляску
  • Пашкоджанне паверхні інструментамі
  • Цеплавы цыкл
  • Ізаляцыя і чыстка
  • Прыдатнасць для кантакту з ежай, дзе гэта магчыма
Абмеркаваць посуд з пакрыццём

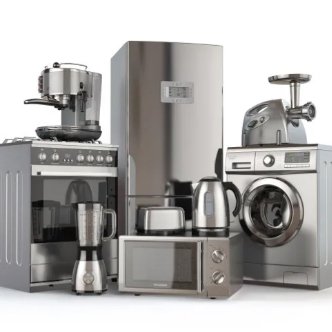
Рысаваркі і дробная бытавая тэхніка

Для ўнутраных рондаляў, награвальных кампанентаў, вечкаў і дэкаратыўных карпусоў могуць спатрэбіцца розныя маркі і паверхні алюмінія. Унутраны гаршчок можа аддаваць перавагу малюнку і сумяшчальнасці пакрыцця, у той час як знешні корпус можа аддаваць прыярытэт колеру і вонкавым выглядзе.

Раздзяліце патрабаванні да кампанентаў замест прымянення адной спецыфікацыі матэрыялу да ўсяго прыбора.

Абмяркуйце дробную бытавую тэхніку для рысаварак

Знакі і агульныя нарыхтоўкі

Нарыхтоўкі дарожных знакаў і спажывецкіх тавараў аддаюць перавагу роўнасці, калянасці, чыстым краям і сумяшчальнасці паверхні. Шаблоны адтулін, радыусы кутоў і падрыхтоўка паверхні павінны быць забяспечаны чарцяжом.

Абмеркаваць знакі General Blanks

Патрабаванні да прадукцыйнасці і якасці

У залежнасці ад працэсу фармавання вызначаюць:

  • Сплаў, адпачынак і шлях вытворчасці
  • Хімічны склад
  • Мяжа трываласці на разрыў, мяжа цякучасці і адноснае падаўжэнне
  • Працэнт каласання і арыентацыя
  • Патрабаванні да памеру збожжа або мікраструктуры
  • Допуск на таўшчыню і дыяметр
  • Плоскасць і канцэнтрычнасць
  • Задзірыны і расколіны па краях
  • Шурпатасць паверхні
  • Абмежаванні па колькасці алею, плям, драпін і ўключэнняў
  • Спецыфікацыя чысціні або змазкі
  • Адгезія пакрыцця і формуемость, калі папярэдне пакрыты
  • Арыентацыя ўпакоўкі і матэрыял сепаратара

Для посуду, які кантактуе з харчовымі прадуктамі, неабходна ацаніць прыдатнасць гатовага прадукту, уключаючы падкладку, папярэднюю апрацоўку, пакрыццё, тэмпературу выкарыстання і рэгуляванне мэтавага рынку.

Чаму Ding'ang для Circles і Consumer-Product Aluminium?

01

Некалькі варыянтаў сплаву і загартоўкі

1000-, 3000- і выбраныя матэрыялы серыі 5000 могуць падтрымліваць розныя патрабаванні да выцягвання, прадзення і калянасці.

02

Пастаўка з намоткі на нарыхтоўку

Кліенты могуць атрымаць асноўны матэрыял, выразаць кругі, лісты або нарыхтоўкі на заказ у адпаведнасці са сваёй вытворчай мадэллю.

03

Гнуткасць паверхні

Могуць быць ацэнены варыянты аздаблення фрэзы, рэльефнага, матавага, папярэдне афарбаванага і спецыяльнага пакрыцця.

04

Прыкладна-арыентаваныя пробныя выпрабаванні

Матэрыял можа быць адабраны ў адпаведнасці з чарцяжамі кліента, інструментамі і паслядоўнасцю фармавання перад паўторнымі заказамі.

05

Экспартная ўпакоўка

Кругі і нарыхтоўкі можна раздзяляць і складаць на паддоны, каб паменшыць пашкоджанне краёў, драпіны і ўздзеянне вільгаці падчас транспарціроўкі.

Працэс распрацоўкі круга і бланка

  1. 01

    Праглядзіце гатовую частку

    — Пацвердзіце геаметрыю, маршрут фарміравання, выкарыстанне паслуг і апрацоўку паверхні.

  2. 02

    Разлічыце пачатковую нарыхтоўку

    — Вызначце дыяметр, таўшчыню, адтуліны і стан краю.

  3. 03

    Выберыце матэрыял

    — Пацвердзіце сплаў, тэмпературу, маршрут вытворчасці і механічныя мішэні.

  4. 04

    Падрыхтуйце пробныя нарыхтоўкі

    — Пастаўце ўзоры для малявання, прадзення або штампоўкі.

  5. 05

    Агледзіце сфармаваную частку

    — Агляд вушак, разрываў, таўшчыні сценкі і паверхні.

  6. 06

    Пацвердзіце надводны маршрут

    — Праверце паліроўку, анадаванне, афарбоўку або антіпрігарная пакрыццё.

  7. 07

    Замарозіць спецыфікацыю

    — Запісвайце допускі, выпрабаванні, упакоўку і адсочванне.

  8. 08

    Вырабляць і дастаўляць

    — Пераўтварыце і праверце адпаведнасць зацверджанаму стандарту.

Часта задаюць пытанні

Які сплаў звычайна выкарыстоўваецца для посуду глыбокай выцяжкі?

AA1050, AA1060, AA1070 і AA1100 з мяккім характарам з'яўляюцца агульнымі адпраўнымі пунктамі. AA3003 можа быць абраны, калі патрабуецца дадатковая трываласць. Геаметрыя дэталі і маршрут чарцяжа вызначаюць канчатковую ацэнку.

Які тыповы дыяпазон таўшчыні кругоў для посуду?

Шматлікія кружочкі посуду і спажывецкіх тавараў складаюць прыблізна ад 0,30 да 2,50 мм. Правільны калібр залежыць ад дыяметра, глыбіні выцягвання, таўшчыні канчатковай сценкі і патрабаванняў да калянасці.

Ці заўсёды матэрыял DC лепш, чым матэрыял CC?

Не для кожнай часткі. Матэрыял DC часта выбіраюць для патрабаванняў глыбокай выцяжкі, у той час як матэрыял CC можа быць прыдатным для неглыбокіх дэталяў, вечкаў і агульных нарыхтовак. Рашэнне павінна быць заснавана на ўласцівасцях і фарміраванні выпрабаванняў.

Ці можна намаляваныя кругі глыбока маляваць?

Толькі калі канкрэтная падкладка і пакрыццё пацверджаны для фактычнага працэсу малявання. Моцны малюнак можа трэснуць або пашкодзіць звычайную афарбаваную паверхню.

Ці трэба наносіць антіпрігарная пакрыццё да або пасля фармоўкі?

Для многіх кухонных вырабаў спачатку фармаванне, а потым нанясенне пакрыцця - больш бяспечны і гнуткі спосаб. Для нарыхтовак з папярэднім пакрыццём патрабуецца сістэма нанясення пакрыцця, спецыяльна распрацаваная і правераная на дэфармацыю пасля нанясення пакрыцця.

Ці можаце вы паставіць нестандартныя дыяметры і адтуліны?

так. Дайце чарцёж з дыяметрам, допускамі, памерам і становішчам адтуліны, абмежаваннем і колькасцю задзірын.

Ці можаце вы сертыфікаваць гатовы посуд для кантакту з харчовымі прадуктамі?

За поўную канструкцыю посуду адказвае вытворца гатовай прадукцыі. Ding'ang можа прадаставіць дэкларацыі па канкрэтных матэрыялах або тэставыя дакументы, калі такія маюцца, але канчатковая прыдатнасць залежыць ад усіх слаёў і меркаваных умоў выкарыстання.

Распрацуйце свой круг або пустую спецыфікацыю

Адпраўце нам чарцёж гатовай дэталі, паслядоўнасць фармавання, мэтавую паверхню і гадавы аб'ём. Ding'ang парэкамендуе зыходны матэрыял і пробную пустую спецыфікацыю.

Звярніцеся да нас, каб атрымаць індывідуальнае рашэнне для алюмінія

Мы дапамагаем вам пазбегнуць падводных камянёў, звязаных з пастаўкай алюмінія ў адпаведнасці з якасцю і коштам, які вам патрэбны, своечасова і ў рамках бюджэту.

прадукты

Ужыванне

Хуткія спасылкі

Сачыце за намі

Звяжыцеся з намі

    joey@cnchangsong.com
    +86- 18602595888
   Будынак 2, Zhixing Business Plaza, No.25 Паўночная вуліца, раён Zhonglou, горад Чанчжоу, правінцыя Цзянсу, Кітай
    Дарога Чаоян, раён эканамічнага развіцця Конган, Ляньшуй, горад Хуайань, Цзянсу, Кітай
© АЎТАРСКАЕ ПРАВО 2026 CHANGZHOU DINGANG METAL MATERIAL CO., LTD. УСЕ ПРАВЫ ЗАХОЖАНЫ.