álfelgur 1060
DINGANG
| Framboð: | |
|---|---|
| Magn: | |
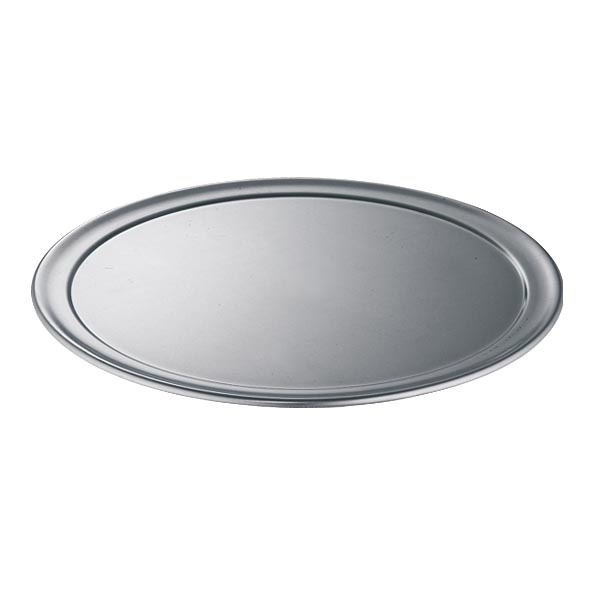
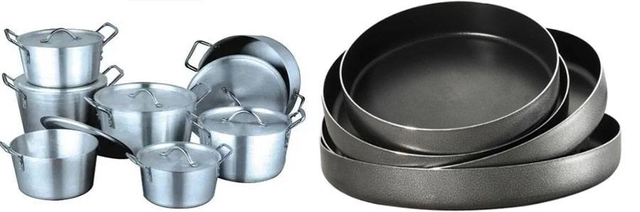
1060-O djúpt teiknað álhringur er að fullu glæðu áli sem er hannað fyrir framleiðslu á eldhúsáhöldum sem krefjast mikillar mótunarhæfni, þar á meðal djúpteikningu, stimplun og spuna. Dæmigerðar fullunnar vörur eru steikarpönnur, pottar, soðpottar, wokar, gufuvélar, innri pottar úr hrísgrjónaeldavél og annar mótaður eldhúsbúnaður.
O skapið veitir mikla sveigjanleika og lægri mótunarviðnám en erfiðara skap, sem hjálpar álinu að flæða í gegnum teygjuna við djúpdrátt. Til framleiðslu á eldhúsáhöldum er DC-unnið efni fáanlegt til að styðja við stöðuga mótun, stjórnað yfirborðsgæði og síðari frágangsferli.
Dingang útvegar 1060 álhringi í sérsniðnum þykktum og þvermáli með flötum sem eru með mill-finish. Hægt er að staðfesta málmblöndur, þykkt, auðþvermál, umburðarlyndi, teikningu dýpt og yfirborðskröfur í samræmi við eldhúsáhöld viðskiptavinarins og mótunarbúnað.
| 1060-O Deep Drawing Aluminum Circle fyrir eldhúsbúnað | |
| Aðal álfelgur | AA1060 |
| Aðalskapur | O skaplyndi / fullglæður |
| Fáanlegt álfelgur | 1050, 1060, 1100 |
| Efnisþykkt | 0,30–2,50 mm í samræmi við skráð vöruúrval; Staðfesta skal eyðuaðferð og þvermál fyrir þykkt yfir 1,20 mm fyrir pöntun |
| Þvermál | Sérsniðnar stærðir í samræmi við hönnun á eldhúsáhöldum; skráð hefðbundið svið nær yfir um það bil 100–800 mm |
| Efnisferli | DC efni sem mælt er með fyrir djúpteikningu og snúning á eldhúsáhöldum; CC efni er fáanlegt fyrir önnur ál-hring forrit |
| Yfirborð | Mill frágangur |
| Efnisstaðlað tilvísun | ASTM B209 og EN 573 röð eftir því sem við á um umsamda hráefnislýsingu; endanleg staðall skal koma fram í innkaupapöntuninni |
| MOQ fyrir hverja stærð | 1.000 kg á stærð |
| Greiðsluskilmálar | T/T eða L/C |
| Afhendingartími | Innan um það bil 25 daga frá móttöku samþykktrar innborgunar eða L/C, háð forskrift og pöntunarmagni |
| Yfirborðsgæði | Efnið ætti að vera laust við óviðunandi rúllumerki, brúnskemmdir, olíubletti, hvíta tæringarmerki, beyglur, rispur og aðra galla sem hafa áhrif á mótun eða frágang. |
| Skráð framleiðslutæki | 6 heitar tandemvalslínur og 5 kaldmylla framleiðslulínur |
| Matreiðsluáhöld | Steikarpönnur, pottar, sjóðapottar, wokar, gufuvélar, innri pottar úr hrísgrjónaeldavél, lok á eldhúsáhöldum og annar djúpdreginn eða spunninn eldhúsbúnaður |
| Pökkun | Hefðbundin útflutnings trébretti; skráð staðalpakkning er um það bil 1 tonn á bretti, með þyngd bretti stillanleg í samræmi við kröfur viðskiptavina |
| Tilvísun gámahleðslu | Skráð viðmiðunarhleðsla er allt að um það bil 25 tonn í einum 20 feta gámi, háð raunverulegum pökkunar- og sendingarmörkum |

O skapi þýðir að álið hefur verið glóðað í mjúkt ástand. Í samanburði við harðari H skap, veitir efnið meiri sveigjanleika og lægri mótstöðu gegn aflögun, sem gerir það hentugt fyrir eldunaráhöld sem krefjast verulegrar dýptar.
Ekki er hægt að mynda marga potta og pönnur í einni pressuaðgerð. Hægt er að draga mjúkt álefni smám saman í gegnum nokkur mótunarþrep, að því tilskildu að þvermál eyðublaðsins, smurningin, rúmfræði deyfunnar, dráttarhlutfallið og efniseiginleikar sé rétt stjórnað.
1060-O álhringi er einnig hægt að nota fyrir samhæfa handvirka eða CNC snúningsferli til að framleiða kringlótt eldunaráhöld, lok og aðra snúningssamhverfa eldhúsáhöld.
Hátt álinnihald AA1060 veitir góða hitaleiðni, sem hjálpar framleiðendum eldunaráhalda að framleiða léttar pönnur og potta sem flytja hita á skilvirkan hátt.
Eftir mótun geta hentugir eldunaráhöld úr áli farið í gegnum fægja, rafskaut, yfirborðsundirbúning eða notkunarsértæka húðunarferli. Hreinleiki yfirborðs og gallaeftirlit upprunalega hringsins er því mikilvægt fyrir útlit fullunnar vöru.
Efnisleiðin sem skráð er tilgreinir DC efni fyrir eldunaráhöld sem þarfnast djúpdráttar og spuna. Fyrir krefjandi mótunaraðgerðir ættu framleiðendur eldunaráhalda að meta heildarástand efnisins frekar en málmblendisnúmerið eitt og sér.
Mikilvægir þættir eru samkvæmni glæðingar, lenging, hörku, breytileiki í þykkt, hegðun korna, yfirborðsástand og nákvæmni eyðuvíddar. Þessir þættir hafa bein áhrif á efnisflæði við teikningu og samkvæmni fullunnar veggþykktar.
Fyrir nýja hönnun á eldhúsáhöldum er mælt með mótunarprófun með því að nota fyrirhugaða málmblöndu, skap, þykkt og þvermál áður en fullbúið er framleitt.
Ræddu kröfur þínar um djúpteikningu
Eftirfarandi samsetningartafla nær yfir álblöndur sem innifalin eru í tiltæku hringsviðinu. Fyrir 1060-O pöntun á eldhúsáhöldum ætti endanleg efnafræði að vera staðfest með samþykktri hráefnislýsingu og efnisskírteini.
| Álblöndu | Si | Fe | Cu | Mn | Mg | Kr | Zn | Ti | Annað | Al | |
| Einhleypur | Samtals | ||||||||||
| 1050 | 0.25 | 0.40 | 0.05 | 0.05 | 0.05 | — | 0.05 | 0.03 | 0.03 | — | ≥99,5 |
| 1060 | 0.25 | 0.35 | 0.05 | 0.03 | 0.03 | — | 0.05 | 0.03 | 0.03 | — | ≥99,6 |
| 3003 | 0.60 | 0.70 | 0,05–0,20 | 1.00–1.50 | — | — | 0.10 | — | 0.05 | 0.15 | Afgangur |
| 3105 | 0.60 | 0.70 | 0.30 | 0,30–0,80 | 0,20–0,80 | 0.20 | 0.40 | 0.10 | 0.05 | 0.15 | Afgangur |
Stöðugt O skapi hjálpar til við að draga úr breytileika í myndunarálagi og efnisflæði milli eyðu og framleiðslulota. Ójöfn hörku getur stuðlað að ójafnri teiknihegðun eða ótímabærum sprungum.
Þykktarbreytingar hafa áhrif á þynningu veggja, þyngd fullunnar eldunaráhöld og pressuhegðun. Kaupendur ættu að tilgreina nafnþykkt og áskilið umburðarlyndi í samræmi við teikningu og mótunarferli eldunaráhalda.
Eyðuþvermálið ætti að reikna út í samræmi við rúmfræði fullunnar eldunaráhöld, flansmagn, teikningarhlutfall og klippingu. Ofgnótt efni eykur rusl, á meðan ófullnægjandi eyðustærð getur komið í veg fyrir að nauðsynlegar fullunnar stærðir náist.
Hringbrúnir ættu að vera lausar við alvarlegar burr, sprungur og vélrænar skemmdir sem gætu orðið upphafspunktar til að rifna við djúpdrátt eða snúning.
Djúpar rispur, beyglur, rúllumerki, tæringarblettir og yfirborðsmengun geta verið sýnilegar eftir mótun eða truflað fægja-, rafskauts- og húðunaraðgerðir. Yfirborðsskoðun ætti því að vera lokið áður en pressað er.
Fyrir krefjandi djúpdregna eldhúsáhöld ættu framleiðendur að meta eyrnalokk, veggþykktardreifingu, hrukkutilhneigingu og sprunguhegðun með því að nota fyrirhuguð framleiðslutæki áður en þeir skuldbinda sig til framleiðslu í miklu magni.
Biðja um sýnishorn fyrir djúpteikningarpróf
Steikarpönnur
Kötur
Stofnpottar
Woks
Gufuskip
Innri pottar úr hrísgrjónaeldavél
Lok á eldhúsáhöldum
Eldunaráhöld
Annar djúpdreginn eða spunninn eldhúsbúnaður úr áli


Ál hefur tiltölulega lágan þéttleika, sem gerir framleiðendum potta og pönnur kleift að framleiða potta og pönnur sem eru auðveldari í meðförum en sambærilegar vörur sem eru eingöngu gerðar úr þyngri málmum.
Ál veitir góða hitaleiðni, sem gerir hita kleift að dreifa á skilvirkan hátt í gegnum viðeigandi eldunaráhöld.
Það fer eftir vöruhönnun og efnisástandi, hægt er að vinna álhringi með djúpteikningu, spuna, stimplun, klippingu og öðrum viðeigandi málmmyndunaraðgerðum.
Mótuð ál eldhúsáhöld geta gengist undir notkunarsértæka yfirborðsmeðferð eftir mótun. Kaupendur ættu að tilgreina síðari kröfur um fægja, rafskaut eða húðun þegar yfirborðsútlit er mikilvægt.
Gefðu upp fullunna teikningu á pönnu, potti eða eldhúsbúnaði, þar á meðal ytra þvermál, dýpt, flansmál og rúmfræði veggsins. Þessar stærðir hjálpa til við að ákvarða nauðsynlega byrjunareyðu.
Autt þvermál ætti að reikna út frá rúmfræði fullunnar vöru og teikniferli. Hið skráða hefðbundna framboðssvið inniheldur þvermál frá um það bil 100 mm til 800 mm, með algengum stærðum eins og 300, 400, 500, 600 og 800 mm.
Tilgreint efnissvið er 0,30–2,50 mm. Vegna þess að fyrirliggjandi framleiðsluupplýsingar sýna sérstaklega upp gatagetu allt að 1,20 mm, ætti að staðfesta kröfur yfir 1,20 mm fyrir þvermál, eyðuferli og magn fyrir pöntun.
Dýpri eldunaráhöld krefjast meira efnisflæðis og gera meiri kröfur um sveigjanleika. Gefðu upp fyrirhugaða teikningardýpt og fjölda mótunarstiga þegar óskað er eftir efni fyrir krefjandi forrit.
Tilgreinið hvort fullunnin eldunaráhöld verði fáguð, anodized, húðuð eða yfirborðsmeðhöndluð á annan hátt. Þetta hjálpar til við að skilgreina ásættanlegt yfirborðsgæði sem er malað áður en það er mótað.
Ef þörf er á ASTM, EN eða sérstakri efnislýsingu fyrir viðskiptavini, taktu þá nákvæma staðal og nauðsynleg vikmörk með í fyrirspurninni svo hægt sé að endurskoða efnafræði, vélræna eiginleika og víddarkröfur fyrir framleiðslu.
Framleiðsluleiðin sem skráð er felur í sér álvalsingu, riftun, hringeyðingu og glæðingu. Skoða skal efni úr matreiðsluáhöldum með tilliti til álfelgurs, skapgerðar, þykktar, þvermáls, yfirborðsástands, brúngæða og mótunarframmistöðu fyrir sendingu.
Fyrir djúpteikningarverkefni er sýnismat með raunverulegum verkfærum viðskiptavinarins gagnlegt vegna þess að árangursrík mótun veltur bæði á efnisástandi og öllu pressunarferlinu, þar með talið mótunarhönnun, smurningu, eyðuhaldarakrafti og teikningarhlutfalli.
Fyrir hraðari og nákvæmari tilvitnun, vinsamlegast gefðu upp:
Áskilið álfelgur og skapgerð
Hringþykkt
Þvermál hrings
Þykkt og þvermál vikmörk
Tilbúinn eldhúsáhöld gerð
Dýptar- og teikningastigum lokið
Djúpteikning, stimplun eða spunaferli
Krafa um yfirborðsáferð
Gildandi efnisstaðall
Áskilið magn í hverri stærð
Pökkunarkröfur
Áfangastaður eða afhendingarstaður
Fyrir nýtt eldunaráhaldaverkefni getur það hjálpað til við að staðfesta viðeigandi þvermál, þykkt og efnisástand að útvega fullunna vöruteikningu eða fyrirliggjandi samþykkta álhringforskrift.
Sendu kröfur þínar um 1060-O eldhúsáhöld
Um er að ræða hringlaga AA1060 álform sem fæst í fullglöddu O-temprunarferli til að mynda ferli sem krefjast mikillar sveigjanleika, þar með talið djúpdrátt og snúning á eldhúsáhöldum.
O skapi er að fullu glæðað og veitir meiri sveigjanleika en harðari H skap. Þetta hjálpar álinu að flæða í gegnum mótunina við djúpmótun og dregur úr mótunarálagi fyrir viðeigandi hönnun á eldhúsáhöldum.
Dæmigerðar vörur eru meðal annars steikarpönnur, pottar, pottar, wokar, gufuvélar, innri pottar fyrir hrísgrjónaeldavél, pottalok og annar djúpdreginn eða spunninn eldhúsbúnaður.
Efnisþykktarbilið sem skráð er er 0,30–2,50 mm. Fyrir þykkt yfir 1,20 mm, vinsamlegast staðfestu nauðsynlega þvermál og eyðuaðferð áður en þú pantar vegna þess að framleiðslugeta fer eftir tiltekinni stærðarsamsetningu.
Hið skráða hefðbundna svið inniheldur um það bil 100–800 mm, með algengum þvermálum eins og 300, 400, 500, 600 og 800 mm. Hægt er að ræða sérsniðnar stærðir samkvæmt teikningu á eldhúsáhöldum.
Vöruupplýsingarnar sem skráðar eru mæla með DC efni fyrir eldunaráhöld sem krefjast góðs djúpdráttar og snúnings. Efnisval ætti að lokum að byggjast á nauðsynlegri myndunardýpt, skapi, vélrænni eiginleikum og raunverulegri mótunarprófun.
Já. Glerða efnið getur hentað fyrir samhæfa snúningsferli sem notuð eru til að framleiða kringlóttar pönnur, potta, lok og annan snúningssamhverfan eldhúsbúnað.
Yfirborð vörunnar sem skráð er er malafrágangur. Samþykkja skal yfirborðssamþykki eftir því hvort fullunnin eldunaráhöld verða fáguð, anodized, húðuð eða meðhöndluð á annan hátt eftir mótun.
Skoða skal hringina með tilliti til óviðunandi rúllumerkja, brúnskemmda, tæringarbletti, beyglum, rispum, mengun og öðrum göllum sem gætu haft áhrif á mótun eða fullbúið yfirborð eldunaráhalda.
Hægt er að ræða sýnishorn fyrir víddar-, yfirborðs- og mótunarmat fyrir magnpöntun. Fyrir þýðingarmiklar djúpteikningartilraunir ætti sýnishornið að passa eins vel og hægt er við fyrirhugaða málmblöndu, skap, þykkt og þvermál.
Lágmarks pöntunarmagn sem skráð er er 1.000 kg á stærð. Endanleg MOQ ætti að vera staðfest í samræmi við álfelgur, þykkt, þvermál og framleiðslukröfur.
Vinsamlegast gefðu upp álfelgur, skap, þykkt, hringþvermál, víddarvikmörk, gerð eldunaráhalda, mótunardýpt, framleiðsluaðferð, yfirborðsþörf, magn og áfangastað. Mælt er með teikningu á eldhúsáhöldum fyrir ný djúpteikningarverkefni.
Vörur
Flýtitengingar
Hafðu samband