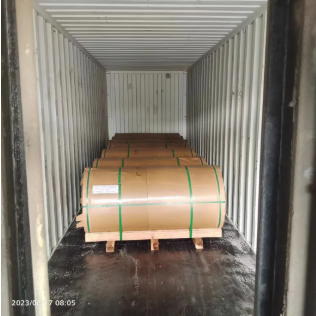
2,5 mm × 1800 mm formatda AA3004 alüminium təbəqə, yaxşı formalaşma qabiliyyəti, korroziyaya davamlılıq və qaynaq qabiliyyətini özündə birləşdirən çən dizaynı ilə təsdiqləndiyi yerlərdə avtomobil yanacaq çəninin ştamplanması üçün nəzərdə tutulub.
Tutqun Qapalı alüminium rulonları
Dignang Metal
7610900000
| Mövcudluq: | |
|---|---|
| Miqdar: | |
2,5 mm qalınlığında və 1800 mm enində AA3004 alüminium təbəqə avtomobil yanacaq çəninin ştamplanması və müəyyən edilmiş dizayn dərin çəkmə qabiliyyəti, orta güc, korroziyaya davamlılıq və aşağı material çəkisinin birləşməsini tələb etdiyi digər formalaşmış avtomobil komponentləri üçün nəzərdə tutulub.
3004 istiliklə müalicə olunmayan alüminium-manqan-maqnezium ərintisidir. 3003 ilə müqayisədə əlavə maqnezium faydalı formalaşdırma xüsusiyyətlərini saxlayarkən gücü artırır. Yanacaq çəninin istehsalı üçün son ərinti, temper, təbəqə qalınlığı, səthin vəziyyəti və formalaşdırma marşrutu müştərinin rəsminə, yoxlama tələblərinə və tətbiq olunan avtomobil spesifikasiyasına uyğun olaraq təsdiqlənməlidir.
Seçilmiş 2,5 mm × 1800 mm format geniş möhürlənmiş komponentləri dəstəkləyir, cari məhsul çeşidi isə fərdi sifarişlər üçün 0,3 mm-dən 2,5 mm-ə qədər qalınlığı və 300 mm-dən 2250 mm-ə qədər eni əhatə edir.
3004 Yanacaq Çəninin Alüminium Qiymətini Sorğu edin
| Məhsul | AA3004 alüminium təbəqələri - Avtomobil yanacaq çəninin ştamplanması üçün 2,5 mm / 1800 mm |
| Ərinti | AA3004, son sifariş spesifikasiyasına və müştəri materialının təsdiqinə tabedir |
| Seçilmiş Ölçü | 2,5 mm qalınlıq × 1800 mm eni |
| Qalınlıq | 0,3-2,5 mm, fərdiləşdirilə bilər |
| Genişlik | 300-2250 mm |
| ərintinin temper vəziyyəti | O, H12, H14, H16, H18, H24, H26, H32, H34 və ya formalaşdırma tələblərinə uyğun olaraq digər razılaşdırılmış temperament |
| Səth / Rəng | Müştəri spesifikasiyasına uyğun olaraq səthin vəziyyəti; RAL , Pantone və ya müştərinin müəyyən etdiyi rəng ayrıca örtülmüş bitirmə tələb olunduqda |
| Standart və Sənədləşdirmə Sifarişi | ASTM , JIS, GB, EN və ya digər razılaşdırılmış standart; tələb olunan RoHS və ya keyfiyyət sistemi sənədləri sifarişlə təsdiqlənməlidir |
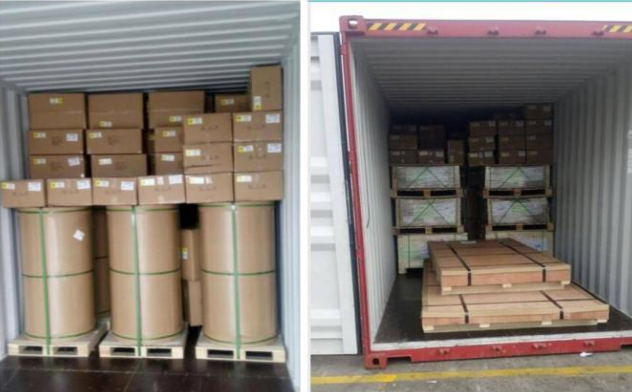
| Qablaşdırma | Eye to Wall və ya Eye to Sky tənzimləmələri daxil olmaqla standart taxta altlıqları ixrac edin |
| Ödəniş şərtləri | Baxışda L/C və ya 30% T/T depoziti və B/L surətinə qarşı 70% balans |
| MOQ | Hər spesifikasiyaya görə 2 ton |
| Çatdırılma vaxtı | Sifarişin təsdiqindən sonra adətən 30-45 gün, istehsal cədvəlinə uyğun olaraq |
| Yükləmə Limanları | Şanxay, Ningbo, Qingdao, Tianjin və ya digər razılaşdırılmış liman |
| Əsas tətbiq | AA3004-ün müvafiq komponent dizaynı və material spesifikasiyası ilə təsdiq edildiyi avtomobil yanacaq çəninin ştamplanması |
Yanacaq çəni ştamplama layihələri üçün sorğu ilə birlikdə hazır hissənin təsvirləri, formalaşdırma dərinliyi, künc radiusu, tələb olunan temperat, səth vəziyyəti, yağlama tələbi, ölçülü dözümlülüklər, qaynaq prosesi və tətbiq olunan avtomobil materialının spesifikasiyası daxildir.
Yanacaq çəninin rəsmini və spesifikasiyasını göndərin
AA3004 Al-Mn-Mg ərintisidir. Aşağıdakı diapazonlar tipik istinad kompozisiya məhdudiyyətləridir. Müqavilə kimyası razılaşdırılmış material standartına və partiyaya aid material sertifikatına əməl etməlidir.
| Element | Tipik Kompozisiya Limiti |
| Manqan (Mn) | 1,0-1,5% |
| Maqnezium (Mg) | 0,8-1,3% |
| Silikon (Si) | ≤0,30% |
| Dəmir (Fe) | ≤0,70% |
| Mis (Cu) | ≤0,25% |
| Sink (Zn) | ≤0,25% |
| Alüminium (Al) | Balans |
AA3004 yaxşı rəsm və formalaşdırma xüsusiyyətlərini təmin edir. Möhürlənmiş hissələrin kalıplara, əyri divarlara və ya girintili həndəsələrə əhəmiyyətli material axını tələb etdiyi hallarda daha yumşaq material şərtləri seçilə bilər.
Tələb olunan yanacaq çənlərinin həndəsəsi üçün formalaşdırıla bilənlik yalnız ərinti təyinatı ilə deyil, faktiki temperat, təbəqə qalınlığı, boşluq ölçüsü, yağlama sistemi, kalıp radiusu və ştamplama ardıcıllığı ilə təsdiqlənməlidir.
AA3004-dəki maqnezium əlavəsi, faydalı istehsal xüsusiyyətlərini qoruyarkən AA3003 ilə müqayisədə gücü artırır. Bu, hazır komponentin adi 3003 vərəqindən daha çox güc tələb etdiyi yerlərdə əlavə sərtlik təmin edə bilər.
AA3004 yaxşı ümumi korroziya müqavimətini təmin edir. Bununla belə, yanacaq tərkibli komponentlər üçün material uyğunluğu faktiki yanacağa, daxili mühitə, xarici yol mühitinə, birləşmə prosesinə və hər hansı bir tələb olunan səth müalicəsinə qarşı qiymətləndirilməlidir.
3004 uyğun hazırlanmış MIG və ya TIG prosedurları daxil olmaqla, uyğun alüminium qaynaq prosesləri ilə qaynaq edilə bilər. Yanacaq çəni qurğuları təsdiqlənmiş birgə dizayn, doldurucu seçimi, sızma testi və istehsal qaynaq prosedurlarını tələb edir.
Təxminən 2,72 q/sm³ sıxlığı ilə AA3004 adi poladla müqayisədə yüngül təbəqə konstruksiyasına imkan verir. Avtomobil səviyyəsində faktiki çəki azaldılması çən həndəsəsindən, ölçüdən, armaturlardan, montaj sistemindən və dəyişdirilən materialdan asılıdır.
| Üstünlük | Texniki Analiz |
|---|---|
| Yüngül Dizayn | AA3004 təxminən 2,72 q/sm⊃3 sıxlığa malikdir; bu, çən strukturu, ölçü və möhkəmlik tələbləri əvəz etməyə icazə verdikdə dizaynerlərə daha ağır metallarla müqayisədə material kütləsini azaltmağa imkan verir. |
| Korroziyaya davamlılıq | Alüminium ərintisi təbii olaraq qoruyucu oksid filmi yaradır və yaxşı ümumi korroziyaya davamlılıq təmin edir. Yanacağın uyğunluğu və xarici dayanıqlığı hələ də faktiki avtomobil mühiti üçün yoxlanılmalıdır. |
| Formalaşma qabiliyyəti | AA3004 yaxşı formalaşdırma və rəsm xüsusiyyətlərini təmin edir. Komponentlərin daha dərin ştamplama tələb olunduğu hallarda daha yumşaq şərtlər xüsusilə aktualdır, lakin dəqiq temperat hissənin həndəsəsindən və formalaşdırma sınaqlarından seçilməlidir. |
| Qaynaq qabiliyyəti | Alaşım düzgün işlənmiş alüminium qaynaq proseslərindən istifadə edərək qaynaq edilə bilər. Yanacaq çənlərinin istehsalı əlavə olaraq birgə keyfiyyətə nəzarət, sızdırmazlığın yoxlanılması və təsdiqlənmiş istehsal prosedurlarını tələb edir. |
| İstehsalın Səmərəliliyi | Yaxşı formalaşma qabiliyyəti və geniş vərəq mövcudluğu səmərəli boşluq və ştamplama planlarını dəstəkləyə bilər. Materialın faktiki istifadəsi və istehsal dəyəri boş həndəsə, yuvalama, məhsuldarlıq, qırıntı dərəcəsi və sifariş həcmindən asılıdır. |
Təqdim olunan 2,5 mm qalınlıq və 1800 mm eni böyük möhürlənmiş blankları və formalaşmış avtomobil komponentlərini dəstəkləmək üçün nəzərdə tutulub. Geniş təbəqə, hazır tank dizaynının daha böyük boşluqlardan istehsal etməyə imkan verdiyi aralıq birləşmələrə ehtiyacı azalda bilər.
Cari təchizat diapazonu 2250 mm genişliyə qədər uzanır və alıcılara tələb olunan ştamplama sxemi ətrafında boş ölçüləri təyin etməyə imkan verir. Bitmiş enliyə dözümlülük, kənar vəziyyəti, düzlük və rulon və ya təbəqə təchizatı forması texniki satınalma spesifikasiyasına daxil edilməlidir.
Tavlanmış O temper, ümumi müəyyən edilmiş şərtlər arasında ən yüksək çevikliyi təmin edir və hissənin ştamplama zamanı dərin çəkmə və ya əhəmiyyətli dərəcədə uzanma tələb etdiyi yerlərdə qiymətləndirilməlidir.
İşlə bərkidilmiş şərait artan güc və sərtlik təmin edir, lakin daha aşağı formalaşdırma qabiliyyətini təmin edir. Bu temperlər daha dayaz formalaşdırılmış hissələr və ya istehsaldan sonra daha çox sərtlik tələb edən komponentlər üçün nəzərdə tutula bilər.
Stabilləşdirilmiş H32 və H34 şərtləri müxtəlif güc və uzanma birləşmələrini təmin edir. Onların avtomobil yanacaq çəni üçün uyğunluğu faktiki rəsmdən, ştamplamanın şiddətindən və tələb olunan hazır mexaniki xüsusiyyətlərdən müəyyən edilməlidir.
Tələb olunan boş ölçüləri təmin edin və hər hansı material istiqaməti tələblərini müəyyənləşdirin. Boş yerləşdirmə və yuvarlanma istiqaməti mürəkkəb möhürlənmiş komponentlərdə materialdan istifadə və formalaşma davranışına təsir göstərə bilər.
Dərin divarlar, kəskin künclər və mürəkkəb keçidlər formalaşmanın şiddətini artırır. Hazır hissələrin təsvirləri formalaşdırma dərinliyini və kritik radiusları müəyyən etməlidir ki, tələb olunan temper və təbəqə vəziyyəti nəzərdən keçirilə bilsin.
Ştamplama ehtiyatı nəzərdə tutulan formalaşdırma prosesinə uyğun idarə olunan səthə malik olmalıdır. Təmizlik, yağlama və ya digər yağlama tələbləri pres prosesinə və aşağı axın təmizləmə və ya qaynaq əməliyyatına uyğun olaraq müəyyən edilməlidir.
Stabil ştamplama performansı nəzarət edilən daxil olan material tələb edir. Pres xəttinə və komponent rəsminə uyğun olaraq qalınlığa dözümlülüyü, eni tolerantlığı, düzlük və kənar tələblərini təyin edin.
Möhürlənmiş yanacaq çəni yarıları və əlaqəli fitinqlər təsdiqlənmiş birləşmə prosedurlarını tələb edir. Qaynaq parametrləri, doldurucu seçimi, birləşmə həndəsəsi və sızma testi tələbləri yanacaq çəni istehsalçısı tərəfindən müəyyən edilməlidir.
Materialın uyğunluğu xüsusi yanacaq tərkibi və xidmət şərtləri ilə təsdiqlənməlidir. Benzin, dizel, alternativ yanacaq və qarışıq yanacaqlar çənin materialına, birləşmələrinə və daxili səthinə müxtəlif tələblər qoya bilər.
Ştamplama tələblərinizi müzakirə edin
AA3004 vərəqi, ərinti və temperaturun komponent spesifikasiyası ilə təsdiq edildiyi və formalaşdırma, qaynaq, korroziya və sızdırmazlıq sınağı ilə təsdiqləndiyi möhürlənmiş yanacaq çəni qabıqları üçün qiymətləndirilə bilər.
Bu ərintinin formalaşma qabiliyyəti onu orta möhkəmlik və korroziyaya davamlılıq tələb olunan seçilmiş ştamplanmış örtüklər, qalxanlar və panel komponentləri üçün uyğun edir.
AA3004, həmçinin mexaniki xassələri, ölçüləri və xidmət temperaturu tələbləri komponent dizaynına uyğun gəldikdə seçilmiş avtomobil istilik qoruyucuları və formalaşmış komponentlər üçün uyğundur.
Daha ağır təbəqə materiallarını əvəz edən layihələr üçün AA3004 yüngül komponent dizaynının bir hissəsi kimi qiymətləndirilə bilər. Son ölçü və həndəsə yalnız sıxlıqdan deyil, struktur, formalaşdırma, davamlılıq və təhlükəsizlik tələbləri əsasında müəyyən edilməlidir.
| Müqayisə | AA3004 | AA3003 |
|---|---|---|
| Alaşım sistemi | Əl-Mn-Mg | İlk növbədə Al-Mn |
| Maqnezium əlavəsi | Təxminən 0,8-1,3% | Əsas ərinti əlavəsi deyil |
| Nisbi Güc | Müqayisəli məhsul şəraitində ümumiyyətlə 3003-dən yüksəkdir | Yaxşı ümumi formalaşdırma ilə aşağı güc |
| Formalaşma qabiliyyəti | Yaxşı rəsm və formalaşdırma xüsusiyyətləri | Yaxşı formalaşma xüsusiyyətləri |
| Seçim | Faydalı formalaşdırma qabiliyyətini saxlayarkən əlavə gücün harada tələb olunduğunu düşünün | Formalaşdırma tələblərinin və daha aşağı gücün komponent spesifikasiyasına cavab verdiyini düşünün |
Avtomobil layihələri üçün tələb olunan sənədlər istehsaldan əvvəl müəyyən edilməlidir. Satınalma spesifikasiyasından asılı olaraq, bu, ərinti və temperaturun müəyyən edilməsi, kimyəvi tərkibi, mexaniki xüsusiyyətləri, ölçüləri, səth vəziyyəti və digər razılaşdırılmış yoxlama qeydlərini əhatə edə bilər.
Alüminium təbəqə və rulon beynəlxalq daşınma zamanı nəmdən, kənarın zədələnməsindən, səthin çirklənməsindən və hərəkətindən qorunmalıdır. Standart ixrac qablaşdırmasına nəmə davamlı qablaşdırma, suya davamlı qoruma və dənizə yararlı taxta dayaq daxil ola bilər.
Xüsusi qablaşdırma təbəqə və ya rulon formasına, təyinat yerinə, daşıma avadanlığına və müştəri tələblərinə uyğun olaraq təyin edilə bilər. Eye to Wall və ya Eye to Sky palet konfiqurasiyaları müvafiq hallarda təşkil edilə bilər.
AA3004, təxminən 1,0-1,5% manqan və 0,8-1,3% maqnezium olan, istiliklə müalicə olunmayan 3xxx seriyalı alüminium-manqan-maqnezium ərintisidir. O, 3003-dən daha yüksək möhkəmlik və yaxşı formalaşdırılma qabiliyyəti və korroziyaya davamlılıq təmin edir.
AA3004, ərintinin müəyyən edildiyi və ya çən konstruktoru tərəfindən təsdiq edildiyi möhürlənmiş avtomobil yanacaq çəni komponentləri üçün qiymətləndirilə bilər. Son uyğunluq formalaşdırmanın, yanacaq uyğunluğunun, qaynağın, korroziyaya davamlılığın, sızma sızdırmazlığının və tətbiq olunan avtomobil tələblərinin yoxlanılmasını tələb edir.
2,5 mm × 1800 mm format böyük möhürlənmiş hissələr üçün geniş boşluq təmin edir. Bu ölçmə cihazının uyğun olub-olmaması hazır çən həndəsəsindən, yük tələblərindən, formalaşdırma dərinliyindən, montaj dizaynından və təsdiqləmə spesifikasiyasından asılıdır.
Hazırkı sadalanan qalınlıq diapazonu ərintisi, temperliyi, eni və sifarişin təsdiqlənməsi şərti ilə 0,3 mm-dən 2,5 mm-ə qədərdir.
Hal-hazırda sadalanan genişlik diapazonu 300 mm ilə 2250 mm arasındadır. Kotirovka sorğusu zamanı tələb olunan boşluq və ya rulonun enini genişlik tolerantlığı ilə birlikdə təmin edin.
O temper ümumiyyətlə ən böyük çevikliyi təmin edir və tələb olunan dərin çəkmə əməliyyatları üçün nəzərə alınmalıdır. Son temper faktiki formalaşdırma sınaqlarından, bitmiş güc tələblərindən və komponent həndəsəsindən seçilməlidir.
Bəli. 3004-cü ildəki maqnezium əlavəsi, yaxşı formalaşma xüsusiyyətlərini qoruyarkən, ümumiyyətlə, 3003-dən daha yüksək güc verir.
№ AA3004 istiliklə müalicə olunmayan ərintidir. Onun mexaniki xassələri əsasən soyuq işləmə və temperatur şəraitində idarə olunur.
Bəli. AA3004 uyğun şəkildə işlənmiş alüminium qaynaq proseslərindən istifadə edərək yaxşı qaynaq qabiliyyətinə malikdir. Yanacaq çəni qurğuları təsdiqlənmiş qaynaq prosedurlarını və sızma testini tələb edir.
AA3004 yaxşı ümumi korroziya müqavimətini təmin edir. Yanacaq sistemi tətbiqləri hələ də faktiki yanacağa, xarici mühitə, qaynaq vəziyyətinə və səthin təmizlənməsi sisteminə qarşı yoxlama tələb edir.
AA3004 yaxşı formalaşdırma və çəkmə xüsusiyyətlərinə malikdir, lakin uğurlu kompleks ştamplama temper, ölçü, boş dizayn, kalıp həndəsəsi, yağlama, çəkmə nisbəti və pres prosesindən asılıdır. İstehsal sınaqları tələbkar komponentlər üçün tövsiyə olunur.
Səthin vəziyyəti ştamplama prosesinə uyğun olmalıdır. Təmiz quru materialın, əvvəlcədən yağlanmış materialın və ya başqa idarə olunan səth şəraitinin tələb olunduğunu müəyyənləşdirin və aşağı axın qaynaq və təmizləmə ilə uyğunluğu təmin edin.
Örtülü bitirmə tələb olunduqda, RAL , Pantone və ya müştəri tərəfindən müəyyən edilmiş rənglər ayrıca müzakirə edilə bilər. Kaplama ştamplama, birləşmə və son xidmət mühitinə uyğun olmalıdır.
Cari siyahıda göstərilən minimum sifariş miqdarı istehsal və ehtiyatın təsdiqlənməsi şərti ilə hər bir spesifikasiya üçün 2 tondur.
Cari sadalanan istehsal müddəti, materialın spesifikasiyasına, miqdarına və istehsal cədvəlinə uyğun olaraq sifarişin təsdiqindən sonra təxminən 30-45 gündür.
Mövcud sadalanan şərtlərə baxılanda L/C və ya 30% T/T depoziti, qalan 70%-i isə yekun kommersiya razılaşmasına uyğun olaraq B/L nüsxəsi qarşılığında ödənilir.
Zəhmət olmasa ərinti, temper, qalınlıq, en, təchizat forması, kəmiyyət, ölçülü toleranslar, hazır hissənin rəsmini, formalaşdırma dərinliyi, kritik radiuslar, səth və yağlama tələbləri, qaynaq prosesi, tətbiq olunan avtomobil standartı, tələb olunan yoxlama sənədləri, təyinat yeri və hədəf çatdırılma cədvəlini təqdim edin.
Avtomobilin yanacaq çəninin ştamplanması və ya digər dərin çəkilmiş avtomobil komponentləri üçün AA3004 alüminium vərəqini satın alırsınızsa, spesifikasiyanın təsdiqi və kotirovka üçün rəsminizi, tələb olunan temperamenti, qalınlığı, eni, səth vəziyyətini və illik və ya partiyanın miqdarını bizə göndərin.
Məhsullar
tətbiq
Sürətli bağlantılar
Bizimlə əlaqə saxlayın