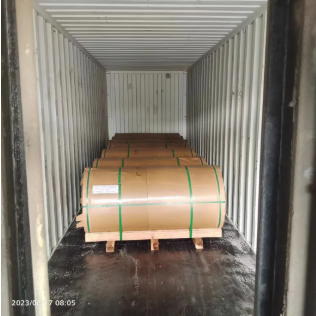
Hliníkový plech AA3004 ve formátu 2,5 mm × 1800 mm je určen pro lisování palivových nádrží automobilů, kde to schvaluje konstrukce nádrže, kombinující dobrou tvarovatelnost, odolnost proti korozi a svařitelnost
Matná předem potažená hliníková cívka
Dignang Metal
7610900000
| Dostupnost: | |
|---|---|
| Množství: | |
Hliníkový plech AA3004 v tloušťce 2,5 mm a šířce 1800 mm je určen pro lisování palivových nádrží automobilů a dalších tvářených automobilových komponentů, kde specifikovaná konstrukce vyžaduje kombinaci hlubokotažné tvárnosti, střední pevnosti, odolnosti proti korozi a nízké hmotnosti materiálu.
3004 je tepelně nezpracovatelná slitina hliníku, manganu a hořčíku. Ve srovnání s 3003 přídavný hořčík zvyšuje pevnost při zachování užitečných tvarovacích charakteristik. Pro výrobu palivových nádrží by měla být konečná slitina, temperování, tloušťka plechu, stav povrchu a způsob tváření potvrzeny podle výkresu zákazníka, požadavků na validaci a příslušné automobilové specifikace.
Vybraný formát 2,5 mm × 1 800 mm podporuje široké lisované komponenty, zatímco současná produktová řada pokrývá tloušťky od 0,3 mm do 2,5 mm a šířky od 300 mm do 2250 mm pro zakázkové zakázky.
Vyžádejte si cenu hliníkové palivové nádrže 3004
| Produkt | Hliníkový plech AA3004 – 2,5 mm / 1800 mm pro lisování palivové nádrže automobilu |
| Slitina | AA3004, podléhá specifikaci konečné objednávky a schválení materiálu zákazníkem |
| Doporučená velikost | Tloušťka 2,5 mm × šířka 1800 mm |
| Tloušťka | 0,3-2,5 mm, přizpůsobitelné |
| Šířka | 300-2250 mm |
| Zmírnit | O, H12, H14, H16, H18, H24, H26, H32, H34 nebo jiná dohodnutá tvrdost podle požadavků na tváření |
| Povrch / Barva | Stav povrchu podle specifikace zákazníka; RAL, Pantone nebo zákazníkem specifikovaná barva, pokud je povrchová úprava požadována samostatně |
| Objednávka Standard & Documentation | ASTM, JIS, GB, EN nebo jiná dohodnutá norma; požadovaná RoHS nebo dokumentace systému jakosti by měla být potvrzena s objednávkou |
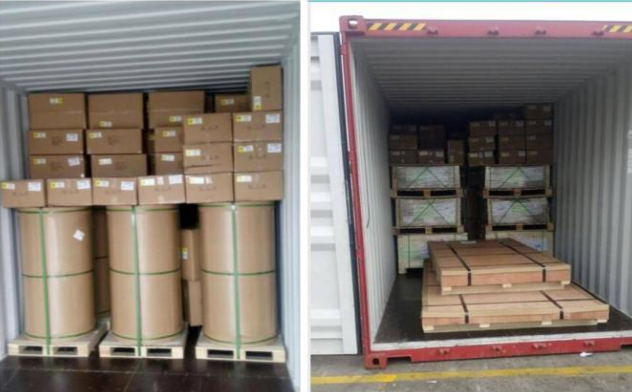
| Balení | Exportujte standardní dřevěné palety, včetně uspořádání Eye to Wall nebo Eye to Sky, kde je to vhodné |
| Platební podmínky | L/C na viděnou, nebo 30% T/T vklad a 70% zůstatek proti B/L kopii |
| MOQ | 2 tuny na specifikaci |
| Dodací lhůta | Obvykle 30-45 dní po potvrzení objednávky, v závislosti na výrobním plánu |
| Načítání portů | Šanghaj, Ningbo, Qingdao, Tianjin nebo jiný dohodnutý přístav |
| Primární aplikace | Lisování automobilové palivové nádrže, kde je AA3004 schváleno příslušnou konstrukcí komponentu a specifikací materiálu |
U projektů lisování palivových nádrží přiložte k poptávce výkresy hotového dílu, hloubku tváření, poloměry rohů, požadovanou teplotu, stav povrchu, požadavek na mazání, rozměrové tolerance, proces svařování a příslušnou specifikaci automobilového materiálu.
Pošlete svůj výkres a specifikace palivové nádrže
AA3004 je slitina Al-Mn-Mg. Následující rozsahy jsou typické referenční limity složení. Smluvní chemie by se měla řídit dohodnutým materiálovým standardem a materiálovým certifikátem specifickým pro šarži.
| Živel | Typický limit složení |
| mangan (Mn) | 1,0–1,5 % |
| Hořčík (Mg) | 0,8–1,3 % |
| křemík (Si) | ≤0,30 % |
| železo (Fe) | ≤0,70 % |
| měď (Cu) | ≤0,25 % |
| zinek (Zn) | ≤0,25 % |
| hliník (Al) | Váhy |
AA3004 poskytuje dobré vlastnosti při tažení a tvarování. Měkčí materiálové podmínky lze zvolit tam, kde lisované díly vyžadují značný tok materiálu do matric, zakřivených stěn nebo zapuštěných geometrií.
Pro náročnou geometrii palivové nádrže by měla být tvarovatelnost ověřena pomocí skutečného temperování, tloušťky plechu, velikosti polotovaru, mazacího systému, poloměru lisovnice a pořadí lisování spíše než samotného označení slitiny.
Přídavek hořčíku v AA3004 zvyšuje pevnost ve srovnání s AA3003 při zachování užitečných výrobních charakteristik. To může poskytnout dodatečnou tuhost tam, kde hotový komponent vyžaduje větší pevnost než konvenční plech 3003.
AA3004 poskytuje dobrou obecnou odolnost proti korozi. U komponentů obsahujících palivo však musí být materiálová kompatibilita vyhodnocena vůči skutečnému palivu, vnitřnímu prostředí, vnějšímu prostředí vozovky, procesu spojování a jakékoli požadované povrchové úpravě.
3004 lze svařovat pomocí vhodných postupů svařování hliníku, včetně vhodně vyvinutých postupů MIG nebo TIG. Sestavy palivových nádrží vyžadují ověřený návrh spoje, výběr výplně, testování těsnosti a výrobní postupy svařování.
S hustotou přibližně 2,72 g/cm³ umožňuje AA3004 lehkou konstrukci z plechu ve srovnání s konvenční ocelí. Skutečné snížení hmotnosti na úrovni vozidla závisí na geometrii nádrže, obrysu, výztuhách, montážním systému a nahrazovaném materiálu.
| výhod | Technická analýza |
|---|---|
| Lehký design | AA3004 má hustotu přibližně 2,72 g/cm⊃3, což umožňuje konstruktérům snížit hmotu materiálu ve srovnání s těžšími kovy, pokud to konstrukce nádrže, měřidlo a požadavky na pevnost umožňují náhradu. |
| Odolnost proti korozi | Hliníková slitina přirozeně vytváří ochranný oxidový film a poskytuje dobrou obecnou odolnost proti korozi. Kompatibilita paliva a vnější trvanlivost by měly být stále ověřeny pro skutečné prostředí vozidla. |
| Tvařitelnost | AA3004 poskytuje dobrou tvarovatelnost a tahové vlastnosti. Měkčí podmínky jsou zvláště důležité tam, kde součásti vyžadují hlubší lisování, ale přesná teplota musí být vybrána z geometrie součásti a zkoušek tváření. |
| Svařitelnost | Slitinu lze svařovat pomocí správně vyvinutých postupů svařování hliníku. Výroba palivových nádrží navíc vyžaduje společnou kontrolu kvality, ověření těsnosti a validované výrobní postupy. |
| Efektivita výroby | Dobrá tvarovatelnost a dostupnost širokých archů může podporovat efektivní rozvržení vysekávání a ražení. Skutečné využití materiálu a výrobní náklady závisí na geometrii polotovaru, skládání, výtěžnosti, zmetkovitosti a objemu zakázky. |
Uvedená tloušťka 2,5 mm a šířka 1800 mm jsou určeny k podpoře velkých lisovaných polotovarů a tvarovaných automobilových součástí. Široký plech může snížit potřebu mezilehlých spojů tam, kde hotová konstrukce nádrže umožňuje výrobu z větších přířezů.
Aktuální rozsah dodávek sahá až do šířky 2250 mm, což umožňuje kupujícím specifikovat rozměry polotovaru kolem požadovaného rozvržení lisování. Tolerance hotové šířky, stav hran, rovinnost a forma dodávky svitku nebo plechu by měly být zahrnuty v technické specifikaci nákupu.
Žíhané popouštění O poskytuje nejvyšší tažnost mezi běžně specifikovanými podmínkami a mělo by být hodnoceno tam, kde díl vyžaduje hluboké tažení nebo výrazné natahování během lisování.
Pracovní podmínky poskytují zvýšenou pevnost a tuhost, ale nižší schopnost tváření. Tyto temperování lze uvažovat pro mělčí tvarované díly nebo součásti, které vyžadují větší tuhost po výrobě.
Stabilizované podmínky H32 a H34 poskytují různé kombinace pevnosti a prodloužení. Jejich vhodnost pro automobilovou palivovou nádrž by měla být určena na základě skutečného výkresu, náročnosti lisování a požadovaných konečných mechanických vlastností.
Uveďte požadované rozměry polotovaru a určete případné požadavky na směr materiálu. Rozložení polotovaru a směr válcování mohou ovlivnit využití materiálu a chování při tváření u složitých lisovaných součástí.
Hluboké stěny, ostré rohy a složité přechody zvyšují náročnost tvarování. Výkresy hotového dílu by měly identifikovat hloubku tváření a kritické poloměry, aby bylo možné zkontrolovat požadovanou teplotu a stav plechu.
Lisovací materiál by měl mít kontrolovaný povrch vhodný pro zamýšlený proces tváření. Požadavky na čistotu, mazání nebo jiné mazání by měly být specifikovány podle procesu lisování a následného čištění nebo svařování.
Stabilní lisovací výkon vyžaduje kontrolovaný vstupní materiál. Specifikujte toleranci tloušťky, toleranci šířky, rovinnost a požadavky na hrany podle lisovací linie a výkresu součásti.
Lisované poloviny palivové nádrže a související armatury vyžadují ověřené postupy spojování. Parametry svařování, výběr plniva, geometrie spoje a požadavky na testování těsnosti by měl definovat výrobce palivové nádrže.
Materiálová kompatibilita by měla být potvrzena se specifickým složením paliva a provozními podmínkami. Benzín, nafta, alternativní paliva a směsná paliva mohou klást různé požadavky na materiál nádrže, spoje a vnitřní povrch.
Prodiskutujte své požadavky na ražení
List AA3004 lze hodnotit pro lisované skořepiny palivových nádrží, kde slitina a temperování jsou schváleny specifikací součásti a ověřeny pomocí tvarování, svařování, koroze a testování těsnosti.
Díky své tvarovací schopnosti je slitina vhodná pro vybrané lisované kryty, štíty a součásti panelů, kde je vyžadována střední pevnost a odolnost proti korozi.
AA3004 je také vhodný pro vybrané automobilové tepelné štíty a tvarované součásti, pokud její mechanické vlastnosti, měřidlo a požadavky na provozní teplotu odpovídají konstrukci součásti.
U projektů nahrazujících těžší plechové materiály lze AA3004 hodnotit jako součást návrhu lehké součásti. Konečný rozměr a geometrie musí být stanoveny spíše na základě požadavků na konstrukci, tvarování, trvanlivost a bezpečnost než na samotné hustotě.
| Srovnání | AA3004 | AA3003 |
|---|---|---|
| Systém slitin | Al-Mn-Mg | Především Al-Mn |
| Přídavek hořčíku | Přibližně 0,8–1,3 % | Není hlavním přídavkem slitiny |
| Relativní síla | Obecně vyšší než 3003 ve srovnatelných podmínkách produktu | Nižší pevnost s dobrou obecnou tvárností |
| Tvařitelnost | Dobré tahové a tvarovací vlastnosti | Dobré tvarovací vlastnosti |
| Výběr | Zvažte, kde je vyžadována dodatečná pevnost při zachování užitečné tvarovací schopnosti | Zvažte, kde požadavky na tváření a nižší pevnost splňují specifikaci součásti |
U automobilových projektů by měla být požadovaná dokumentace definována před výrobou. V závislosti na specifikaci nákupu to může zahrnovat identifikaci slitiny a temperování, chemické složení, mechanické vlastnosti, rozměry, stav povrchu a další dohodnuté kontrolní záznamy.
Hliníkové plechy a svitky by měly být chráněny proti vlhkosti, poškození hran, povrchové kontaminaci a pohybu během mezinárodní přepravy. Standardní exportní balení může zahrnovat obal odolný proti vlhkosti, vodotěsnou ochranu a dřevěnou podpěru schopnou plavby po moři.
Vlastní balení lze specifikovat podle tvaru listu nebo svitku, místa určení, manipulačního zařízení a požadavků zákazníka. V případě potřeby lze uspořádat konfigurace palet Eye to Wall nebo Eye to Sky.
AA3004 je tepelně nezpracovatelná slitina hliníku, manganu a hořčíku řady 3xxx s přibližně 1,0-1,5 % manganu a 0,8-1,3 % hořčíku. Poskytuje vyšší pevnost než 3003 spolu s dobrou tvarovatelností a odolností proti korozi.
AA3004 lze hodnotit pro lisované součásti automobilové palivové nádrže, kde je slitina specifikována nebo schválena konstruktérem nádrže. Konečná vhodnost vyžaduje ověření tvarování, kompatibility s palivem, svařování, odolnosti proti korozi, těsnosti a příslušných automobilových požadavků.
Formát 2,5 mm × 1800 mm poskytuje široký polotovar pro velké lisované díly. Zda je toto měřidlo vhodné, závisí na geometrii hotové nádrže, požadavcích na zatížení, hloubce tváření, konstrukci montáže a specifikaci ověření.
Aktuální uvedený rozsah tloušťky je 0,3 mm až 2,5 mm, v závislosti na slitině, temperaci, šířce a potvrzení objednávky.
Aktuální uvedený rozsah šířky je 300 mm až 2250 mm. Při žádosti o cenovou nabídku uveďte požadovanou šířku přířezu nebo svitku spolu s tolerancí šířky.
O temper obecně poskytuje největší tažnost a měl by být zvažován pro náročné operace hlubokého tažení. Konečná teplota by měla být vybrána ze skutečných zkoušek tváření, požadavků na konečnou pevnost a geometrie součásti.
Ano. Přídavek hořčíku v 3004 obecně dává vyšší pevnost než 3003 při zachování dobrých tvarovacích charakteristik.
č. AA3004 je tepelně neupravitelná slitina. Jeho mechanické vlastnosti jsou řízeny především zpracováním za studena a temperováním.
Ano. AA3004 má dobrou svařitelnost pomocí vhodně vyvinutých postupů svařování hliníku. Sestavy palivových nádrží vyžadují ověřené postupy svařování a testování těsnosti.
AA3004 poskytuje dobrou obecnou odolnost proti korozi. Aplikace palivového systému stále vyžadují ověření podle skutečného paliva, vnějšího prostředí, podmínek svařování a systému povrchové úpravy.
AA3004 má dobré vlastnosti pro tváření a tažení, ale úspěšné komplexní lisování závisí na temperaci, tloušťce, designu polotovaru, geometrii matrice, mazání, poměru tažení a procesu lisování. Pro náročné komponenty se doporučují výrobní zkoušky.
Stav povrchu by měl odpovídat procesu lisování. Specifikujte, zda je požadován čistý suchý materiál, předem namazaný materiál nebo jiný kontrolovaný stav povrchu a zajistěte kompatibilitu s následným svařováním a čištěním.
Tam, kde je požadována povrchová úprava, lze RAL, Pantone nebo barvy definované zákazníkem projednat samostatně. Nátěr musí být kompatibilní s lisováním, spojováním a konečným servisním prostředím.
Aktuální uvedené minimální objednací množství je 2 tuny na specifikaci, podléhá potvrzení výroby a skladu.
Aktuální uvedená dodací lhůta výroby je přibližně 30-45 dní po potvrzení objednávky, v závislosti na specifikaci materiálu, množství a výrobním plánu.
Aktuální uvedené podmínky zahrnují akreditiv na viděnou nebo 30% zálohu T/T se zbývajícími 70% zaplacenými proti kopii B/L, s výhradou konečné obchodní dohody.
Uveďte slitinu, temperaci, tloušťku, šířku, formu dodávky, množství, rozměrové tolerance, výkres hotového dílu, hloubku tváření, kritické poloměry, požadavky na povrch a mazání, proces svařování, příslušnou automobilovou normu, požadované kontrolní dokumenty, místo určení a plán cílové dodávky.
Pokud získáváte hliníkový plech AA3004 pro lisování automobilových palivových nádrží nebo jiné hlubokotažené automobilové součásti, zašlete nám svůj výkres, požadovanou teplotu, tloušťku, šířku, stav povrchu a roční nebo šaržové množství pro potvrzení specifikace a cenovou nabídku.
Produkty
Aplikace
Rychlé odkazy
Kontaktujte nás