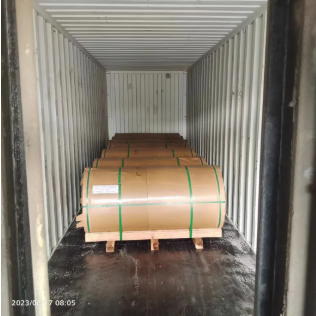
Алуминиумскиот лист AA3004 во формат 2,5 мм × 1800 мм е наменет за печат на резервоарот за гориво на автомобили каде што е одобрено од дизајнот на резервоарот, комбинирајќи добра формабилност, отпорност на корозија и заварување
Мат претходно обложена алуминиумска калем
Дигнанг метал
7610900000
| Достапност: | |
|---|---|
| Количина: | |
Алуминиумскиот лист AA3004 во дебелина од 2,5 мм и ширина 1800 мм е наменет за печат на резервоарот за гориво на автомобилот и други формирани автомобилски компоненти каде што наведениот дизајн бара комбинација од формабилност со длабоко влечење, умерена цврстина, отпорност на корозија и мала тежина на материјалот.
3004 е легура на алуминиум-манган-магнезиум што не се обработува со топлина. Во споредба со 3003, дополнителниот магнезиум ја зголемува силата додека ги задржува корисните карактеристики на формирање. За производство на резервоар за гориво, конечната легура, темпераментот, дебелината на листот, состојбата на површината и патеката на формирање треба да се потврдат според цртежот на купувачот, барањата за валидација и применливите автомобилски спецификација.
Претпоставениот формат од 2,5 мм × 1800 мм поддржува компоненти со широк печат, додека тековната палета на производи опфаќа дебелини од 0,3 мм до 2,5 мм и ширини од 300 мм до 2250 мм за приспособени нарачки.
Побарајте цена од алуминиумски резервоар за гориво 3004
| Производ | AA3004 алуминиумски лист - 2,5 мм / 1800 мм за печат на резервоарот за гориво во автомобилот |
| Легура | AA3004, предмет на спецификации за конечна нарачка и одобрување на материјалот од клиентот |
| Избрана големина | 2,5мм дебелина × 1800мм ширина |
| Дебелина | 0,3-2,5mm, приспособливи |
| Ширина | 300-2250 мм |
| Темперамент | O, H12, H14, H16, H18, H24, H26, H32, H34 или друг договорен темперамент според барањата за формирање |
| Површина / Боја | Површинска состојба според спецификацијата на клиентот; RAL, Pantone или боја специфицирана од клиентот кога е потребна обложена завршница посебно |
| Нарачајте стандард и документација | ASTM, JIS, GB, EN или друг договорен стандард; потребната документација за RoHS или системот за квалитет треба да се потврди со нарачката |
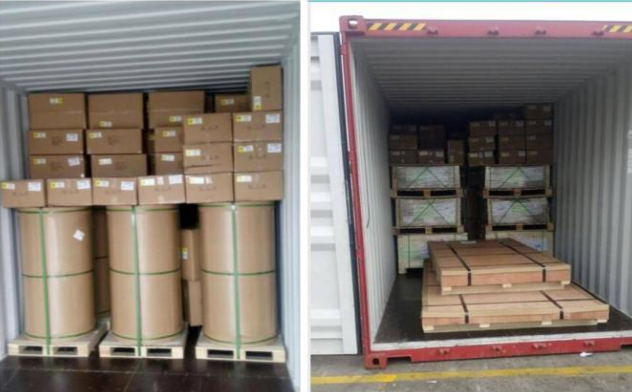
| Пакување | Извезете стандардни дрвени палети, вклучувајќи ги аранжманите „Око до ѕид“ или „Око до небо“ каде што е применливо |
| Услови за плаќање | L/C на повидок, или 30% T/T депозит и 70% салдо против B/L копија |
| MOQ | 2 тони по спецификација |
| Време на испорака | Обично 30-45 дена по потврдата на нарачката, предмет на распоред на производство |
| Вчитување пристаништа | Шангај, Нингбо, Кингдао, Тијанџин или друго договорено пристаниште |
| Примарна апликација | Печатење на резервоарот за гориво на автомобилот каде што AA3004 е одобрен со применливиот дизајн на компонентата и спецификацијата на материјалот |
За проекти за печат на резервоарот за гориво, вклучете ги цртежите на готовиот дел, длабочината на обликувањето, радиусите на аголот, потребната температура, состојбата на површината, барањето за подмачкување, димензионалните толеранции, процесот на заварување и применливата спецификација на автомобилскиот материјал со барањето.
Испратете го вашиот цртеж и спецификација на резервоарот за гориво
AA3004 е легура Al-Mn-Mg. Следниве опсези се типични ограничувања на референтниот состав. Договорната хемија треба да го следи договорениот стандард за материјали и сертификатот за материјал специфичен за серијата.
| Елемент | Типично ограничување на составот |
| Манган (Mn) | 1,0-1,5% |
| Магнезиум (Mg) | 0,8-1,3% |
| Силикон (Si) | ≤0,30% |
| Железо (Fe) | ≤0,70% |
| Бакар (Cu) | ≤0,25% |
| Цинк (Zn) | ≤0,25% |
| Алуминиум (Al) | Биланс |
AA3004 обезбедува добри карактеристики на цртање и формирање. Може да се изберат помеки материјални услови каде што деловите за печат бараат значителен проток на материјал во матрици, закривени ѕидови или вдлабнати геометрии.
За бараната геометрија на резервоарот за гориво, формабилноста треба да се потврди со користење на вистинскиот темперамент, дебелината на листот, големината на празното место, системот за подмачкување, радиусот на матрицата и секвенцата на печат, наместо само ознаката на легурата.
Додатокот на магнезиум во AA3004 ја зголемува силата во споредба со AA3003 додека ги задржува корисните карактеристики на изработка. Ова може да обезбеди дополнителна цврстина каде што завршената компонента бара поголема цврстина од конвенционалниот лист 3003.
AA3004 обезбедува добра општа отпорност на корозија. Меѓутоа, за компонентите што содржат гориво, компатибилноста на материјалот мора да се оцени во однос на вистинското гориво, внатрешното опкружување, надворешното опкружување на патот, процесот на спојување и секоја потребна површинска обработка.
3004 може да се заварува со употреба на соодветни процеси за заварување на алуминиум, вклучувајќи соодветно развиени MIG или TIG процедури. Склоповите на резервоарите за гориво бараат потврден дизајн на спојници, избор на полнење, тестирање на истекување и процедури за производно заварување.
Со густина од приближно 2,72 g/cm³, AA3004 овозможува лесна конструкција на лим во споредба со конвенционалниот челик. Вистинското намалување на тежината на нивото на возилото зависи од геометријата на резервоарот, мерачот, засилувањата, системот за монтирање и материјалот што се заменува.
| на предност | Техничка анализа |
|---|---|
| Лесен дизајн | AA3004 има густина од приближно 2,72 g/cm³, што им овозможува на дизајнерите да ја намалат масата на материјалот во споредба со потешките метали кога структурата на резервоарот, мерачот и барањата за јачина дозволуваат замена. |
| Отпорност на корозија | Алуминиумската легура природно развива заштитна оксидна фолија и обезбедува добра општа отпорност на корозија. Компатибилноста со горивото и надворешната издржливост сè уште треба да се проверат за вистинската средина на возилото. |
| Формливост | AA3004 обезбедува добра формабилност и карактеристики на цртање. Помеките услови се особено релевантни кога компонентите бараат подлабоко печат, но точниот темперамент мора да се избере од геометријата на делови и тестовите за формирање. |
| Заварливост | Легурата може да се заварува користејќи правилно развиени процеси на заварување на алуминиум. Производството на резервоар за гориво дополнително бара заедничка контрола на квалитетот, верификација на непропустливост и потврдени производствени процедури. |
| Ефикасност на производството | Добрата формабилност и достапноста на широки листови може да поддржат ефикасни распореди за бришење и печат. Вистинската употреба на материјалот и трошоците за производство зависат од геометријата на празно, гнездење, принос, стапка на отпад и волумен на нарачка. |
Претпоставената дебелина од 2,5 мм и ширина од 1800 мм се наменети за поддршка на големи печатени празни места и формирани автомобилски компоненти. Широкиот лист може да ја намали потребата за средни спојници каде што готовиот дизајн на резервоарот дозволува производство од поголеми празни места.
Тековниот опсег на снабдување се протега на ширина од 2250 mm, дозволувајќи им на купувачите да ги специфицираат димензиите на празнините околу бараниот распоред за печат. Во техничката спецификација за набавка треба да се вклучат толеранција за завршена ширина, состојба на рабовите, плошноста и формата за снабдување со намотка или лист.
Температурата со жарено О обезбедува најголема еластичност меѓу најчесто специфицираните услови и треба да се процени онаму каде што делот бара длабоко цртање или значително истегнување за време на печат.
Условите зацврстени со работа обезбедуваат зголемена цврстина и цврстина, но помала способност за формирање. Овие темпераменти може да се земат предвид за поплитки формирани делови или компоненти кои бараат поголема вкочанетост по изработката.
Стабилизираните услови H32 и H34 обезбедуваат различни комбинации на јачина и издолжување. Нивната соодветност за автомобилски резервоар за гориво треба да се одреди од вистинскиот цртеж, сериозноста на печатот и потребните готови механички својства.
Обезбедете ги потребните димензии на празни места и идентификувајте ги сите барања за насока на материјалот. Распоредот на празни места и насоката на тркалање може да влијаат на искористувањето на материјалот и однесувањето на формирањето во сложените компоненти со печат.
Длабоките ѕидови, острите агли и сложените транзиции ја зголемуваат тежината на формирањето. Цртежите на готовиот дел треба да ја идентификуваат длабочината на формирање и критичните радиуси за да може да се прегледаат потребниот темперамент и состојба на листот.
Залихите за штанцување треба да имаат контролирана површина погодна за планираниот процес на формирање. Чистотата, подмачкувањето или другите барања за подмачкување треба да се специфицираат во согласност со процесот на преса и операцијата за чистење или заварување низводно.
Стабилните перформанси на печат бараат контролиран влезен материјал. Наведете ги барањата за толеранција на дебелина, толеранција на ширина, плошност и раб според линијата за печат и цртежот на компонентите.
Половини на резервоарот за гориво со печат и придружни фитинзи бараат потврдени процедури за спојување. Параметрите за заварување, изборот на полнење, геометријата на споеви и барањата за тестирање на истекување треба да ги дефинира производителот на резервоарот за гориво.
Компатибилноста на материјалите треба да се потврди во однос на специфичната формулација на горивото и условите за сервисирање. Бензинот, дизелот, алтернативните горива и мешаните горива може да наметнат различни барања за материјалот на резервоарот, зглобовите и внатрешната површина.
Разговарајте за вашите барања за печат
Листот AA3004 може да се оцени за обвивки на резервоарот за гориво со печат каде што легурата и темпераментот се одобрени со спецификацијата на компонентата и потврдени преку формирање, заварување, корозија и тестирање за непропустливост.
Способноста за формирање на легурата ја прави погодна за избрани печатени капаци, штитови и компоненти на панели каде што е потребна умерена цврстина и отпорност на корозија.
AA3004 е исто така погоден за избрани автомобилски топлински штитови и формирани компоненти кога неговите механички својства, мерачот и барањата за работна температура одговараат на дизајнот на компонентата.
За проекти кои заменуваат потешки лимови материјали, AA3004 може да се оцени како дел од дизајнот на лесните компоненти. Конечниот мерач и геометријата мора да се одредат според структурните, обликувачките, издржливоста и безбедносните барања, а не само од густината.
| Споредба | AA3004 | AA3003 |
|---|---|---|
| Систем за легура | Ал-Мн-Мг | Првенствено Ал-Мн |
| Додаток на магнезиум | Приближно 0,8-1,3% | Не е главен додаток на легура |
| Релативна сила | Генерално повисока од 3003 во споредливи услови на производот | Пониска цврстина со добра општа формабилност |
| Формливост | Добри карактеристики на цртање и формирање | Добри карактеристики за формирање |
| Избор | Размислете каде е потребна дополнителна цврстина додека ја задржувате корисната способност за формирање | Размислете каде барањата за формирање и помалата јачина ги задоволуваат спецификацијата на компонентата |
За автомобилски проекти, потребната документација треба да се дефинира пред производството. Во зависност од спецификацијата за купување, ова може да вклучува идентификација на легура и темперамент, хемиски состав, механички својства, димензии, состојба на површината и други договорени записи за инспекција.
Алуминиумскиот лим и калем треба да бидат заштитени од влага, оштетување на рабовите, контаминација на површината и движење за време на меѓународен транспорт. Стандардно пакување за извоз може да вклучува завиткување отпорно на влага, водоотпорна заштита и пловна дрвена потпора.
Приспособеното пакување може да се специфицира според формата на листот или намотката, дестинацијата, опремата за ракување и барањата на клиентите. Конфигурациите на палети „Око до ѕид“ или „Око до небо“ може да се подредат онаму каде што е применливо.
AA3004 е легура на алуминиум-манган-магнезиум од серијата 3xxx што не се обработува со топлина со приближно 1,0-1,5% манган и 0,8-1,3% магнезиум. Обезбедува поголема цврстина од 3003 заедно со добра формабилност и отпорност на корозија.
AA3004 може да се оцени за компонентите на резервоарот за гориво на автомобилот со печат каде што легурата е специфицирана или одобрена од дизајнерот на резервоарот. Конечната соодветност бара валидација на формирање, компатибилност со гориво, заварување, отпорност на корозија, затегнатост на истекување и применливи автомобилски барања.
Форматот од 2,5 mm × 1800 mm обезбедува широк простор за големи делови со печат. Дали овој мерач е соодветен зависи од завршената геометрија на резервоарот, барањата за оптоварување, длабочината на обликувањето, дизајнот на монтирање и спецификациите за валидација.
Тековниот наведен опсег на дебелина е од 0,3 mm до 2,5 mm, што е предмет на потврда на легура, темперамент, ширина и нарачка.
Тековниот наведен опсег на ширина е од 300 mm до 2250 mm. Обезбедете ја потребната ширина на празно или серпентина заедно со толеранција на ширина кога барате понуда.
О темпераментот генерално обезбедува најголема еластичност и треба да се земе предвид за тешки операции со длабоко извлекување. Конечниот темперамент треба да се избере од вистинските обиди за формирање, барањата за завршена јачина и геометријата на компонентите.
Да. Додатокот на магнезиум во 3004 генерално му дава поголема јачина од 3003 додека одржува добри карактеристики за формирање.
Бр. AA3004 е легура што не се обработува со топлина. Неговите механички својства се контролираат главно преку ладна работа и темпераментна состојба.
Да. AA3004 има добра заварливост користејќи соодветно развиени процеси на заварување на алуминиум. Склоповите на резервоарите за гориво бараат потврдени процедури за заварување и тестирање на истекување.
AA3004 обезбедува добра општа отпорност на корозија. Апликациите во системот за гориво сè уште бараат верификација во однос на вистинското гориво, надворешното опкружување, состојбата на заварувањето и системот за површинска обработка.
AA3004 има добри карактеристики за формирање и цртање, но успешното сложено печат зависи од темпераментот, мерачот, дизајнот на празно, геометријата на матрицата, подмачкувањето, односот на цртање и процесот на пресување. Се препорачуваат проби на производство за компоненти со тешки барања.
Состојбата на површината треба да одговара на процесот на печат. Наведете дали е потребен чист сув материјал, претходно подмачкан материјал или друга контролирана состојба на површината и обезбедете компатибилност со заварување и чистење низводно.
Онаму каде што е потребна обложена завршница, RAL, Pantone или боите дефинирани од купувачот може да се дискутираат посебно. Облогата мора да биде компатибилна со печат, спојување и крајна средина за сервисирање.
Сегашната наведена минимална количина на нарачка е 2 тони по спецификација, предмет на потврда за производство и залиха.
Тековното наведено време на производство е приближно 30-45 дена по потврдата на нарачката, што е предмет на спецификацијата на материјалот, количината и распоредот за производство.
Тековните наведени услови вклучуваат L/C по видување или 30% T/T депозит со преостанатите 70% платени во однос на копијата B/L, предмет на конечен комерцијален договор.
Обезбедете легура, темперамент, дебелина, ширина, форма на снабдување, количина, димензионални толеранции, цртеж на готовиот дел, длабочина на формирање, критични радиуси, барања за површина и подмачкување, процес на заварување, применлив автомобилски стандард, потребни документи за инспекција, распоред за испорака на дестинација и цел.
Ако набавувате алуминиумски лист AA3004 за печат на резервоарот за гориво во автомобилот или други длабоко влечени автомобилски компоненти, испратете ни го вашиот цртеж, потребната температура, дебелина, ширина, состојба на површината и годишно или сериско количество за потврда на спецификацијата и понуда.
Производи
Апликација
Брзи врски
Контактирајте со нас