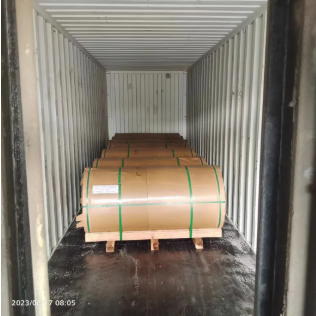
Kepingan aluminium AA3004 dalam format 2.5mm × 1800mm bertujuan untuk pengecapan tangki bahan api kereta yang diluluskan oleh reka bentuk tangki, menggabungkan kebolehbentukan yang baik, rintangan kakisan dan kebolehkimpalan
Prasalut Matte gegelung aluminium
Dignang Metal
7610900000
| Ketersediaan: | |
|---|---|
| Kuantiti: | |
Kepingan aluminium AA3004 dalam ketebalan 2.5mm dan lebar 1800mm bertujuan untuk pengecapan tangki bahan api kereta dan komponen automotif lain yang dibentuk di mana reka bentuk yang ditentukan memerlukan gabungan kebolehbentukan dalam-draw, kekuatan sederhana, rintangan kakisan dan berat bahan yang rendah.
3004 ialah aloi aluminium-mangan-magnesium yang tidak boleh dirawat haba. Berbanding dengan 3003, magnesium tambahan meningkatkan kekuatan sambil mengekalkan ciri pembentukan yang berguna. Untuk pengeluaran tangki bahan api, aloi akhir, suhu, ketebalan kepingan, keadaan permukaan dan laluan pembentukan hendaklah disahkan terhadap lukisan pelanggan, keperluan pengesahan dan spesifikasi automotif yang berkenaan.
Format 2.5mm × 1800mm yang ditampilkan menyokong komponen bercop lebar, manakala rangkaian produk semasa meliputi ketebalan dari 0.3mm hingga 2.5mm dan lebar dari 300mm hingga 2250mm untuk pesanan tersuai.
Minta Harga Aluminium Tangki Bahan Api 3004
| produk | AA3004 kepingan aluminium - 2.5mm / 1800mm untuk Pengecapan Tangki Bahan Api Kereta |
| Aloi | AA3004, tertakluk kepada spesifikasi pesanan akhir dan kelulusan bahan pelanggan |
| Saiz Pilihan | 2.5mm ketebalan × 1800mm lebar |
| Ketebalan | 0.3-2.5mm, boleh disesuaikan |
| Lebar | 300-2250mm |
| keadaan temper aloi | O, H12, H14, H16, H18, H24, H26, H32, H34 atau perangai lain yang dipersetujui mengikut keperluan pembentukan |
| Permukaan / Warna | Keadaan permukaan mengikut spesifikasi pelanggan; RAL , Pantone atau warna yang ditentukan pelanggan apabila kemasan bersalut diperlukan secara berasingan |
| Standard Pesanan & Dokumentasi | ASTM , JIS, GB, EN atau piawaian lain yang dipersetujui; RoHS yang diperlukan atau dokumentasi sistem kualiti hendaklah disahkan dengan pesanan |
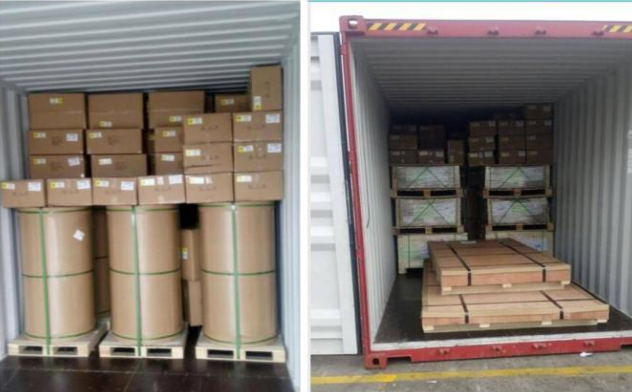
| Pembungkusan | Eksport palet kayu standard, termasuk susunan Eye to Wall atau Eye to Sky jika berkenaan |
| Syarat Pembayaran | L/C pada pandangan, atau deposit T/T 30% dan baki 70% terhadap salinan B/L |
| MOQ | 2 tan setiap spesifikasi |
| Masa Penghantaran | Biasanya 30-45 hari selepas pengesahan pesanan, tertakluk kepada jadual pengeluaran |
| Memuatkan Port | Shanghai, Ningbo, Qingdao, Tianjin atau pelabuhan lain yang dipersetujui |
| Utama aplikasi | Pengecapan tangki bahan api kereta di mana AA3004 diluluskan oleh reka bentuk komponen dan spesifikasi bahan yang berkenaan |
Untuk projek pengecapan tangki bahan api, masukkan lukisan bahagian siap, kedalaman membentuk, jejari sudut, temperatur yang diperlukan, keadaan permukaan, keperluan pelinciran, toleransi dimensi, proses kimpalan dan spesifikasi bahan automotif yang berkenaan dengan pertanyaan.
Hantar Lukisan & Spesifikasi Tangki Bahan Api Anda
AA3004 ialah aloi Al-Mn-Mg. Julat berikut ialah had komposisi rujukan biasa. Kimia kontrak hendaklah mengikut piawaian bahan yang dipersetujui dan sijil bahan khusus kelompok.
| unsur | Had Komposisi Biasa |
| Mangan (Mn) | 1.0-1.5% |
| Magnesium (Mg) | 0.8-1.3% |
| Silikon (Si) | ≤0.30% |
| Besi (Fe) | ≤0.70% |
| Kuprum (Cu) | ≤0.25% |
| Zink (Zn) | ≤0.25% |
| Aluminium (Al) | Baki |
AA3004 menyediakan ciri lukisan dan pembentukan yang baik. Keadaan bahan yang lebih lembut boleh dipilih di mana bahagian yang dicop memerlukan aliran bahan yang ketara ke dalam acuan, dinding melengkung atau geometri ceruk.
Untuk geometri tangki bahan api yang menuntut, kebolehbentukan hendaklah disahkan menggunakan suhu sebenar, ketebalan kepingan, saiz kosong, sistem pelinciran, jejari mati dan jujukan pengecapan dan bukannya penetapan aloi sahaja.
Penambahan magnesium dalam AA3004 meningkatkan kekuatan berbanding dengan AA3003 sambil mengekalkan ciri-ciri fabrikasi yang berguna. Ini boleh memberikan ketegaran tambahan di mana komponen siap memerlukan lebih kekuatan daripada helaian 3003 konvensional.
AA3004 menyediakan rintangan kakisan am yang baik. Bagi komponen yang mengandungi bahan api, bagaimanapun, keserasian bahan mesti dinilai berdasarkan bahan api sebenar, persekitaran dalaman, persekitaran jalan luaran, proses penyambungan dan sebarang rawatan permukaan yang diperlukan.
3004 boleh dikimpal menggunakan proses kimpalan aluminium yang sesuai, termasuk prosedur MIG atau TIG yang dibangunkan dengan sewajarnya. Pemasangan tangki bahan api memerlukan reka bentuk sambungan yang disahkan, pemilihan pengisi, ujian kebocoran dan prosedur kimpalan pengeluaran.
Dengan ketumpatan kira-kira 2.72 g/cm³, AA3004 membolehkan pembinaan kepingan ringan berbanding dengan keluli konvensional. Pengurangan berat peringkat kenderaan sebenar bergantung pada geometri tangki, tolok, tetulang, sistem pelekap dan bahan yang diganti.
| Kelebihan | Analisis Teknikal |
|---|---|
| Reka Bentuk Ringan | AA3004 mempunyai ketumpatan kira-kira 2.72 g/cm³, membolehkan pereka bentuk mengurangkan jisim bahan berbanding dengan logam yang lebih berat apabila struktur tangki, tolok dan keperluan kekuatan membenarkan penggantian. |
| Rintangan Kakisan | Aloi aluminium secara semula jadi menghasilkan filem oksida pelindung dan memberikan rintangan kakisan am yang baik. Keserasian bahan api dan ketahanan luaran masih perlu disahkan untuk persekitaran kenderaan sebenar. |
| Kebolehbentukan | AA3004 menyediakan ciri kebolehbentukan dan lukisan yang baik. Keadaan yang lebih lembut amat relevan apabila komponen memerlukan pengecapan yang lebih mendalam, tetapi suhu yang tepat mesti dipilih daripada bahagian geometri dan ujian pembentukan. |
| Kebolehkimpalan | Aloi boleh dikimpal menggunakan proses kimpalan aluminium yang dibangunkan dengan betul. Pembuatan tangki bahan api juga memerlukan kawalan kualiti bersama, pengesahan kekedapan bocor dan prosedur pengeluaran yang disahkan. |
| Kecekapan Pengeluaran | Kebolehbentukan yang baik dan ketersediaan helaian lebar boleh menyokong susun atur pengosongan dan pengecapan yang cekap. Penggunaan bahan sebenar dan kos pengeluaran bergantung pada geometri kosong, sarang, hasil, kadar sekerap dan jumlah pesanan. |
Ketebalan 2.5mm dan lebar 1800mm yang diketengahkan bertujuan untuk menyokong kosong bercop besar dan komponen automotif yang dibentuk. Lembaran lebar boleh mengurangkan keperluan untuk sambungan perantaraan di mana reka bentuk tangki siap membenarkan pengeluaran dari kosong yang lebih besar.
Julat bekalan semasa memanjang kepada lebar 2250mm, membolehkan pembeli menentukan dimensi kosong di sekeliling susun atur pengecapan yang diperlukan. Toleransi lebar siap, keadaan tepi, kerataan dan borang bekalan gegelung atau kepingan hendaklah disertakan dalam spesifikasi pembelian teknikal.
Suhu O Annealed memberikan kemuluran tertinggi di antara keadaan yang biasa dinyatakan dan harus dinilai di mana bahagian tersebut memerlukan lukisan dalam atau regangan yang ketara semasa pengecapan.
Keadaan keras kerja memberikan peningkatan kekuatan dan ketegaran tetapi keupayaan membentuk lebih rendah. Perangai ini boleh dipertimbangkan untuk bahagian atau komponen yang terbentuk lebih cetek yang memerlukan kekukuhan yang lebih besar selepas fabrikasi.
Keadaan H32 dan H34 yang stabil memberikan kombinasi kekuatan dan pemanjangan yang berbeza. Kesesuaian mereka untuk tangki bahan api kereta harus ditentukan dari lukisan sebenar, keterukan setem dan sifat mekanikal siap yang diperlukan.
Sediakan dimensi kosong yang diperlukan dan kenal pasti sebarang keperluan arah bahan. Susun atur kosong dan arah guling boleh mempengaruhi penggunaan bahan dan tingkah laku pembentukan dalam komponen bercop yang kompleks.
Dinding dalam, sudut tajam dan peralihan kompleks meningkatkan keterukan membentuk. Lukisan bahagian siap hendaklah mengenal pasti kedalaman pembentukan dan jejari genting supaya keadaan temper dan lembaran yang diperlukan boleh dikaji semula.
Stok pengecapan hendaklah mempunyai permukaan terkawal yang sesuai untuk proses pembentukan yang dimaksudkan. Keperluan kebersihan, minyak atau pelinciran lain hendaklah ditentukan mengikut proses akhbar dan operasi pembersihan atau kimpalan hiliran.
Prestasi pengecapan yang stabil memerlukan bahan masuk terkawal. Nyatakan toleransi ketebalan, toleransi lebar, kerataan dan keperluan tepi mengikut garisan akhbar dan lukisan komponen.
Bahagian tangki bahan api yang dicop dan kelengkapan yang berkaitan memerlukan prosedur penyambungan yang disahkan. Parameter kimpalan, pemilihan pengisi, geometri sambungan dan keperluan ujian kebocoran hendaklah ditakrifkan oleh pengeluar tangki bahan api.
Keserasian bahan harus disahkan terhadap formulasi bahan api khusus dan keadaan perkhidmatan. Petrol, diesel, bahan api alternatif dan bahan api campuran boleh mengenakan keperluan yang berbeza pada bahan tangki, sambungan dan permukaan dalaman.
Bincangkan Keperluan Setem Anda
Lembaran AA3004 boleh dinilai untuk cengkerang tangki bahan api yang dicop di mana aloi dan temper diluluskan oleh spesifikasi komponen dan disahkan melalui ujian pembentukan, kimpalan, kakisan dan keketatan bocor.
Keupayaan membentuk aloi menjadikannya sesuai untuk penutup bercop terpilih, perisai dan komponen panel di mana kekuatan sederhana dan rintangan kakisan diperlukan.
AA3004 juga sesuai untuk perisai haba automotif terpilih dan komponen terbentuk apabila sifat mekanikal, tolok dan keperluan suhu perkhidmatannya sepadan dengan reka bentuk komponen.
Untuk projek menggantikan bahan kepingan yang lebih berat, AA3004 boleh dinilai sebagai sebahagian daripada reka bentuk komponen yang ringan. Tolok akhir dan geometri mesti ditentukan daripada keperluan struktur, pembentukan, ketahanan dan keselamatan dan bukannya kepadatan sahaja.
| Perbandingan | AA3004 | AA3003 |
|---|---|---|
| Sistem Aloi | Al-Mn-Mg | Terutamanya Al-Mn |
| Penambahan Magnesium | Kira-kira 0.8-1.3% | Bukan tambahan aloi utama |
| Kekuatan Relatif | Secara amnya lebih tinggi daripada 3003 dalam keadaan produk yang setanding | Kekuatan yang lebih rendah dengan kebolehbentukan am yang baik |
| Kebolehbentukan | Ciri-ciri lukisan dan pembentukan yang baik | Ciri-ciri pembentukan yang baik |
| Pemilihan | Pertimbangkan di mana kekuatan tambahan diperlukan sambil mengekalkan keupayaan membentuk berguna | Pertimbangkan di mana keperluan membentuk dan kekuatan yang lebih rendah memenuhi spesifikasi komponen |
Untuk projek automotif, dokumentasi yang diperlukan hendaklah ditakrifkan sebelum pengeluaran. Bergantung pada spesifikasi pembelian, ini mungkin termasuk pengenalan aloi dan suhu, komposisi kimia, sifat mekanikal, dimensi, keadaan permukaan dan rekod pemeriksaan lain yang dipersetujui.
Kepingan aluminium dan gegelung harus dilindungi daripada kelembapan, kerosakan tepi, pencemaran permukaan dan pergerakan semasa pengangkutan antarabangsa. Pembungkusan eksport standard boleh termasuk pembalut kalis lembapan, perlindungan kalis air dan sokongan kayu yang layak laut.
Pembungkusan tersuai boleh ditentukan mengikut bentuk helaian atau gegelung, destinasi, peralatan pengendalian dan keperluan pelanggan. Konfigurasi palet Eye to Wall atau Eye to Sky boleh diatur di mana berkenaan.
AA3004 ialah aloi aluminium-mangan-magnesium siri 3xxx yang tidak boleh dirawat haba dengan kira-kira 1.0-1.5% mangan dan 0.8-1.3% magnesium. Ia memberikan kekuatan yang lebih tinggi daripada 3003 bersama-sama dengan kebolehbentukan yang baik dan rintangan kakisan.
AA3004 boleh dinilai untuk komponen tangki bahan api kereta yang dicop di mana aloi ditentukan atau diluluskan oleh pereka tangki. Kesesuaian akhir memerlukan pengesahan pembentukan, keserasian bahan api, kimpalan, rintangan kakisan, ketat kebocoran dan keperluan automotif yang berkenaan.
Format 2.5mm × 1800mm menyediakan ruang kosong yang luas untuk bahagian yang dicap besar. Sama ada tolok ini sesuai bergantung pada geometri tangki siap, keperluan beban, kedalaman membentuk, reka bentuk pelekap dan spesifikasi pengesahan.
Julat ketebalan yang disenaraikan semasa ialah 0.3mm hingga 2.5mm, tertakluk kepada aloi, temperamen, lebar dan pengesahan pesanan.
Julat lebar semasa yang disenaraikan ialah 300mm hingga 2250mm. Sediakan lebar kosong atau gegelung yang diperlukan bersama-sama toleransi lebar apabila meminta sebut harga.
O marah secara amnya memberikan kemuluran yang paling besar dan harus dipertimbangkan untuk menuntut operasi lukis dalam. Perangai akhir harus dipilih daripada ujian pembentukan sebenar, keperluan kekuatan siap dan geometri komponen.
ya. Penambahan magnesium pada 3004 umumnya memberikan kekuatan yang lebih tinggi daripada 3003 sambil mengekalkan ciri-ciri pembentukan yang baik.
No. AA3004 ialah aloi yang tidak boleh dirawat haba. Sifat mekanikalnya dikawal terutamanya melalui kerja sejuk dan keadaan temper.
ya. AA3004 mempunyai kebolehkimpalan yang baik menggunakan proses kimpalan aluminium yang dibangunkan dengan sewajarnya. Pemasangan tangki bahan api memerlukan prosedur kimpalan yang disahkan dan ujian kebocoran.
AA3004 menyediakan rintangan kakisan am yang baik. Aplikasi sistem bahan api masih memerlukan pengesahan terhadap bahan api sebenar, persekitaran luaran, keadaan kimpalan dan sistem rawatan permukaan.
AA3004 mempunyai ciri pembentukan dan lukisan yang baik, tetapi pengecapan kompleks yang berjaya bergantung pada temperamen, tolok, reka bentuk kosong, geometri cetakan, pelinciran, nisbah lukis dan proses tekan. Percubaan pengeluaran disyorkan untuk komponen yang menuntut.
Keadaan permukaan harus sepadan dengan proses pengecapan. Tentukan sama ada bahan kering bersih, bahan pra-pelincir atau keadaan permukaan terkawal lain diperlukan dan pastikan keserasian dengan kimpalan dan pembersihan hiliran.
Jika kemasan bersalut diperlukan, RAL , Pantone atau warna yang ditentukan pelanggan boleh dibincangkan secara berasingan. Salutan mesti serasi dengan pengecapan, penyambungan dan persekitaran perkhidmatan akhir.
Kuantiti pesanan minimum yang disenaraikan semasa ialah 2 tan setiap spesifikasi, tertakluk kepada pengesahan pengeluaran dan stok.
Masa utama pengeluaran tersenarai semasa adalah kira-kira 30-45 hari selepas pengesahan pesanan, tertakluk kepada spesifikasi bahan, kuantiti dan jadual pengeluaran.
Terma semasa yang disenaraikan termasuk L/C pada pandangan atau deposit T/T 30% dengan baki 70% dibayar berbanding salinan B/L, tertakluk kepada perjanjian komersial akhir.
Sila berikan aloi, temper, ketebalan, lebar, bentuk bekalan, kuantiti, toleransi dimensi, lukisan bahagian siap, kedalaman membentuk, jejari kritikal, permukaan dan keperluan pelinciran, proses kimpalan, piawaian automotif yang berkenaan, dokumen pemeriksaan yang diperlukan, destinasi dan jadual penghantaran sasaran.
Jika anda mendapatkan sumber kepingan aluminium AA3004 untuk pengecapan tangki bahan api kereta atau komponen automotif lain yang dilukis dalam, hantarkan lukisan anda, temperamen, ketebalan, lebar, keadaan permukaan yang diperlukan dan kuantiti tahunan atau kumpulan untuk pengesahan spesifikasi dan sebut harga.
Produk
aplikasi
Pautan pantas
Hubungi Kami