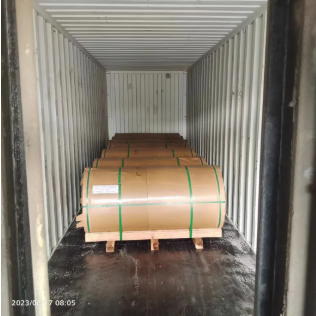
Lembaran aluminium AA3004 dalam format 2.5mm × 1800mm ditujukan untuk stamping tangki bahan bakar mobil jika disetujui oleh desain tangki, menggabungkan sifat mampu bentuk yang baik, ketahanan terhadap korosi dan kemampuan las.
Lapisan Awal Matte gulungan aluminium
Logam Mulia
7610900000
| Ketersediaan: | |
|---|---|
| Kuantitas: | |
Lembaran aluminium AA3004 dengan ketebalan 2,5 mm dan lebar 1800 mm ditujukan untuk stamping tangki bahan bakar mobil dan komponen otomotif bentukan lainnya di mana desain yang ditentukan memerlukan kombinasi sifat mampu bentuk yang dalam, kekuatan sedang, ketahanan terhadap korosi, dan bobot material yang rendah.
3004 adalah paduan aluminium-mangan-magnesium yang tidak dapat diolah dengan panas. Dibandingkan dengan 3003, tambahan magnesium meningkatkan kekuatan sekaligus mempertahankan karakteristik pembentukan yang berguna. Untuk produksi tangki bahan bakar, paduan akhir, temper, ketebalan lembaran, kondisi permukaan dan rute pembentukan harus dikonfirmasi berdasarkan gambar pelanggan, persyaratan validasi dan spesifikasi otomotif yang berlaku.
Format 2,5mm × 1800mm yang ditampilkan mendukung komponen bercap lebar, sedangkan rangkaian produk saat ini mencakup ketebalan dari 0,3mm hingga 2,5mm dan lebar dari 300mm hingga 2250mm untuk pesanan khusus.
Minta Harga Aluminium Tangki Bahan Bakar 3004
| Produk | AA3004 lembaran aluminium - 2,5 mm / 1800 mm untuk Stamping Tangki Bahan Bakar Mobil |
| Paduan | AA3004, tergantung pada spesifikasi pesanan akhir dan persetujuan material pelanggan |
| Ukuran Unggulan | Ketebalan 2,5mm × lebar 1800mm |
| Ketebalan | 0,3-2,5mm, dapat disesuaikan |
| Lebar | 300-2250mm |
| kondisi temper paduan | O, H12, H14, H16, H18, H24, H26, H32, H34 atau temper lain yang disepakati sesuai dengan persyaratan pembentukan |
| Permukaan / Warna | Kondisi permukaan sesuai spesifikasi pelanggan; RAL , Pantone atau warna yang ditentukan pelanggan bila lapisan akhir diperlukan secara terpisah |
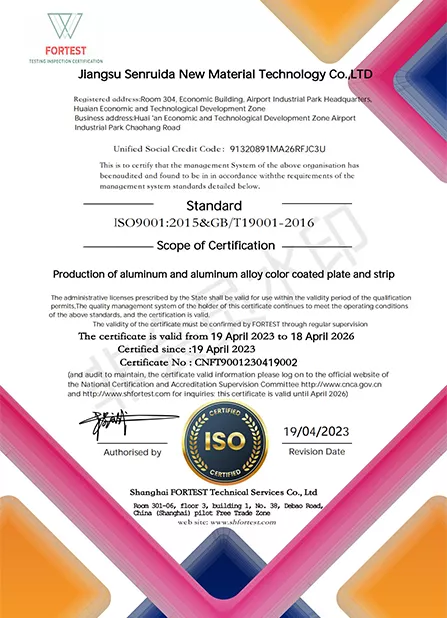
| Standar & Dokumentasi Pemesanan | ASTM , JIS, GB, EN atau standar lain yang disepakati; RoHS yang diperlukan atau dokumentasi sistem mutu harus dikonfirmasi dengan pesanan |
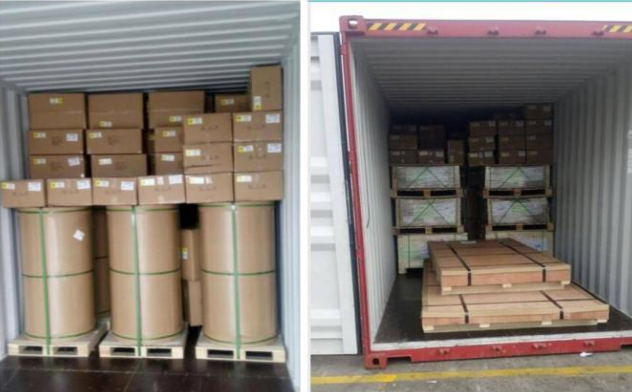
| Sedang mengemas | Ekspor palet kayu standar, termasuk pengaturan Eye to Wall atau Eye to Sky jika berlaku |
| Ketentuan Pembayaran | L/C pada pandangan, atau deposit T/T 30% dan saldo 70% terhadap salinan B/L |
| MOQ | 2 ton per spesifikasi |
| Waktu Pengiriman | Biasanya 30-45 hari setelah konfirmasi pesanan, tergantung jadwal produksi |
| Memuat Port | Shanghai, Ningbo, Qingdao, Tianjin atau pelabuhan lain yang disepakati |
| Pratama aplikasi | Stamping tangki bahan bakar mobil dimana AA3004 disetujui oleh desain komponen dan spesifikasi material yang berlaku |
Untuk proyek stamping tangki bahan bakar, termasuk gambar bagian jadi, kedalaman pembentukan, jari-jari sudut, temper yang diperlukan, kondisi permukaan, persyaratan pelumasan, toleransi dimensi, proses pengelasan dan spesifikasi material otomotif yang berlaku dengan pertanyaan.
Kirim Gambar & Spesifikasi Tangki Bahan Bakar Anda
AA3004 adalah paduan Al-Mn-Mg. Rentang berikut adalah batas komposisi referensi yang umum. Kimia kontrak harus mengikuti standar bahan yang disepakati dan sertifikat bahan khusus batch.
| Elemen | Batas Komposisi Khas |
| Mangan (Mn) | 1,0-1,5% |
| magnesium (mg) | 0,8-1,3% |
| Silikon (Si) | ≤0,30% |
| Besi (Fe) | ≤0,70% |
| Tembaga (Cu) | ≤0,25% |
| Seng (Zn) | ≤0,25% |
| Aluminium (Al) | Keseimbangan |
AA3004 memberikan karakteristik gambar dan pembentukan yang baik. Kondisi material yang lebih lembut dapat dipilih ketika bagian yang dicap memerlukan aliran material yang signifikan ke dalam cetakan, dinding melengkung, atau geometri tersembunyi.
Untuk geometri tangki bahan bakar yang menuntut, sifat mampu bentuk harus divalidasi menggunakan temper aktual, ketebalan lembaran, ukuran blanko, sistem pelumasan, radius die, dan urutan stamping, bukan berdasarkan penunjukan paduan saja.
Penambahan magnesium pada AA3004 meningkatkan kekuatan dibandingkan dengan AA3003 dengan tetap mempertahankan karakteristik fabrikasi yang berguna. Hal ini dapat memberikan kekakuan tambahan dimana komponen akhir memerlukan kekuatan lebih dari lembaran 3003 konvensional.
AA3004 memberikan ketahanan korosi umum yang baik. Namun, untuk komponen yang mengandung bahan bakar, kompatibilitas material harus dievaluasi terhadap bahan bakar aktual, lingkungan internal, lingkungan jalan eksternal, proses penyambungan, dan perawatan permukaan apa pun yang diperlukan.
3004 dapat dilas menggunakan proses pengelasan aluminium yang sesuai, termasuk prosedur MIG atau TIG yang dikembangkan dengan tepat. Rakitan tangki bahan bakar memerlukan desain sambungan yang tervalidasi, pemilihan pengisi, pengujian kebocoran, dan prosedur pengelasan produksi.
Dengan kepadatan sekitar 2,72 g/cm³, AA3004 memungkinkan konstruksi lembaran yang lebih ringan dibandingkan dengan baja konvensional. Pengurangan bobot tingkat kendaraan yang sebenarnya bergantung pada geometri tangki, ukuran, penguat, sistem pemasangan, dan material yang diganti.
| Keuntungan | Analisis Teknikal |
|---|---|
| Desain Ringan | AA3004 memiliki kepadatan sekitar 2,72 g/cm³, sehingga memungkinkan perancang untuk mengurangi massa material dibandingkan dengan logam yang lebih berat ketika struktur tangki, ukuran dan persyaratan kekuatan memungkinkan substitusi. |
| Ketahanan Korosi | Paduan aluminium secara alami mengembangkan lapisan oksida pelindung dan memberikan ketahanan korosi umum yang baik. Kompatibilitas bahan bakar dan ketahanan eksterior tetap harus diverifikasi untuk lingkungan kendaraan sebenarnya. |
| Sifat mampu bentuk | AA3004 memberikan sifat mampu bentuk dan karakteristik gambar yang baik. Kondisi yang lebih lembut sangat relevan ketika komponen memerlukan stamping yang lebih dalam, namun temper yang tepat harus dipilih dari geometri bagian dan uji coba pembentukan. |
| Kemampuan las | Paduan tersebut dapat dilas menggunakan proses pengelasan aluminium yang dikembangkan dengan baik. Pembuatan tangki bahan bakar juga memerlukan pengendalian kualitas bersama, verifikasi kebocoran, dan prosedur produksi yang tervalidasi. |
| Efisiensi Produksi | Sifat mampu bentuk yang baik dan ketersediaan lembaran yang lebar dapat mendukung tata letak blanking dan stamping yang efisien. Pemanfaatan material aktual dan biaya produksi bergantung pada geometri kosong, penumpukan, hasil, tingkat sisa, dan volume pesanan. |
Ketebalan 2,5 mm dan lebar 1800 mm yang ditampilkan dimaksudkan untuk mendukung blanko stempel besar dan komponen otomotif yang dibentuk. Lembaran yang lebar dapat mengurangi kebutuhan akan sambungan perantara dimana desain tangki yang telah selesai memungkinkan produksi dari blanko yang lebih besar.
Kisaran pasokan saat ini meluas hingga lebar 2250mm, memungkinkan pembeli menentukan dimensi kosong di sekitar tata letak stempel yang diperlukan. Toleransi lebar akhir, kondisi tepi, kerataan dan bentuk penyediaan gulungan atau lembaran harus disertakan dalam spesifikasi pembelian teknis.
Temper O anil memberikan keuletan tertinggi di antara kondisi umum yang ditentukan dan harus dievaluasi jika bagian tersebut memerlukan penarikan dalam atau regangan signifikan selama pengecapan.
Kondisi pengerasan kerja memberikan peningkatan kekuatan dan kekakuan tetapi kemampuan pembentukannya lebih rendah. Temperatur ini dapat dipertimbangkan untuk komponen dengan bentuk lebih dangkal atau komponen yang memerlukan kekakuan lebih besar setelah fabrikasi.
Kondisi H32 dan H34 yang stabil memberikan kombinasi kekuatan dan perpanjangan yang berbeda. Kesesuaiannya untuk tangki bahan bakar mobil harus ditentukan dari gambar sebenarnya, tingkat keparahan stempel, dan sifat mekanik akhir yang diperlukan.
Berikan dimensi kosong yang diperlukan dan identifikasi persyaratan arah material apa pun. Tata letak kosong dan arah penggulungan dapat memengaruhi pemanfaatan material dan perilaku pembentukan pada komponen stempel yang kompleks.
Dinding yang dalam, sudut tajam, dan transisi yang rumit meningkatkan keparahan pembentukan. Gambar bagian yang telah selesai harus mengidentifikasi kedalaman pembentukan dan jari-jari kritis sehingga kondisi temper dan lembaran yang diperlukan dapat ditinjau.
Stok stamping harus memiliki permukaan terkontrol yang sesuai untuk proses pembentukan yang dimaksudkan. Persyaratan kebersihan, pelumasan atau pelumasan lainnya harus ditentukan sesuai dengan proses pengepresan dan pembersihan hilir atau operasi pengelasan.
Performa stamping yang stabil memerlukan material masuk yang terkontrol. Tentukan toleransi ketebalan, toleransi lebar, kerataan dan persyaratan tepi sesuai dengan garis tekan dan gambar komponen.
Bagian tangki bahan bakar yang diberi stempel dan perlengkapan terkait memerlukan prosedur penyambungan yang tervalidasi. Parameter pengelasan, pemilihan pengisi, geometri sambungan, dan persyaratan pengujian kebocoran harus ditentukan oleh produsen tangki bahan bakar.
Kompatibilitas material harus dipastikan terhadap formulasi bahan bakar spesifik dan kondisi servis. Bensin, solar, bahan bakar alternatif, dan bahan bakar campuran dapat memberikan persyaratan berbeda pada material tangki, sambungan, dan permukaan internal.
Diskusikan Persyaratan Stamping Anda
Lembaran AA3004 dapat dievaluasi untuk cangkang tangki bahan bakar yang dicap dengan paduan dan temper yang disetujui oleh spesifikasi komponen dan divalidasi melalui pengujian pembentukan, pengelasan, korosi, dan kedap bocor.
Kemampuan pembentukan paduan membuatnya cocok untuk penutup, pelindung, dan komponen panel yang dicap tertentu yang memerlukan kekuatan sedang dan ketahanan terhadap korosi.
AA3004 juga cocok untuk pelindung panas otomotif tertentu dan komponen bentukan jika sifat mekanik, ukuran, dan persyaratan suhu servisnya sesuai dengan desain komponen.
Untuk proyek yang menggantikan material lembaran yang lebih berat, AA3004 dapat dievaluasi sebagai bagian dari desain komponen yang ringan. Ukuran dan geometri akhir harus ditentukan berdasarkan persyaratan struktural, pembentukan, daya tahan dan keselamatan, bukan kepadatan saja.
| Perbandingan | AA3004 | AA3003 |
|---|---|---|
| Sistem Paduan | Al-Mn-Mg | Terutama Al-Mn |
| Penambahan Magnesium | Sekitar 0,8-1,3% | Bukan penambahan paduan utama |
| Kekuatan Relatif | Umumnya lebih tinggi dari 3003 dalam kondisi produk yang sebanding | Kekuatan lebih rendah dengan sifat mampu bentuk umum yang baik |
| Sifat mampu bentuk | Karakteristik menggambar dan membentuk yang bagus | Karakteristik pembentukan yang baik |
| Pilihan | Pertimbangkan di mana kekuatan tambahan diperlukan sambil mempertahankan kemampuan pembentukan yang berguna | Pertimbangkan apakah persyaratan pembentukan dan kekuatan yang lebih rendah memenuhi spesifikasi komponen |
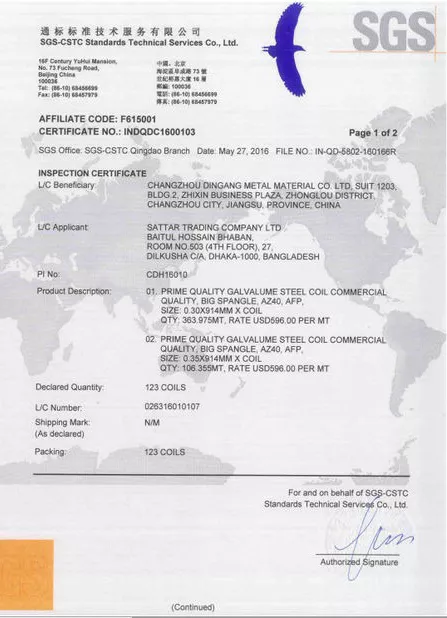
Untuk proyek otomotif, dokumentasi yang diperlukan harus ditentukan sebelum produksi. Tergantung pada spesifikasi pembelian, hal ini dapat mencakup identifikasi paduan dan temper, komposisi kimia, sifat mekanik, dimensi, kondisi permukaan, dan catatan inspeksi lain yang disepakati.
Lembaran dan kumparan aluminium harus dilindungi dari kelembapan, kerusakan tepi, kontaminasi permukaan, dan pergerakan selama transportasi internasional. Kemasan standar ekspor dapat mencakup pembungkus tahan lembab, pelindung kedap air, dan penyangga kayu yang layak berlayar.
Kemasan yang disesuaikan dapat ditentukan berdasarkan bentuk lembaran atau kumparan, tujuan, peralatan penanganan, dan kebutuhan pelanggan. Konfigurasi palet Eye to Wall atau Eye to Sky dapat diatur jika memungkinkan.
AA3004 adalah paduan aluminium-mangan-magnesium seri 3xxx yang tidak dapat diolah dengan panas dengan sekitar 1,0-1,5% mangan dan 0,8-1,3% magnesium. Ini memberikan kekuatan yang lebih tinggi dari 3003 bersama dengan sifat mampu bentuk dan ketahanan korosi yang baik.
AA3004 dapat dievaluasi untuk komponen tangki bahan bakar mobil yang diberi stempel dimana paduannya ditentukan atau disetujui oleh perancang tangki. Kesesuaian akhir memerlukan validasi pembentukan, kompatibilitas bahan bakar, pengelasan, ketahanan korosi, kekencangan bocor dan persyaratan otomotif yang berlaku.
Format 2,5 mm × 1800 mm menyediakan blanko lebar untuk komponen stempel berukuran besar. Sesuai atau tidaknya alat ukur ini tergantung pada geometri tangki akhir, persyaratan beban, kedalaman pembentukan, desain pemasangan, dan spesifikasi validasi.
Kisaran ketebalan yang tercantum saat ini adalah 0,3 mm hingga 2,5 mm, tergantung pada paduan, temper, lebar, dan konfirmasi pesanan.
Kisaran lebar yang tercantum saat ini adalah 300mm hingga 2250mm. Berikan lebar blanko atau kumparan yang diperlukan bersama dengan toleransi lebar saat meminta penawaran.
O temper umumnya memberikan keuletan terbesar dan harus dipertimbangkan untuk operasi penarikan dalam yang berat. Temperatur akhir harus dipilih dari uji pembentukan aktual, persyaratan kekuatan akhir, dan geometri komponen.
Ya. Penambahan magnesium pada 3004 umumnya memberikan kekuatan yang lebih tinggi dari 3003 dengan tetap mempertahankan karakteristik pembentukan yang baik.
No. AA3004 adalah paduan yang tidak dapat diolah dengan panas. Sifat mekaniknya dikendalikan terutama melalui kondisi kerja dingin dan temper.
Ya. AA3004 memiliki kemampuan las yang baik menggunakan proses pengelasan aluminium yang dikembangkan dengan tepat. Rakitan tangki bahan bakar memerlukan prosedur pengelasan dan pengujian kebocoran yang tervalidasi.
AA3004 memberikan ketahanan korosi umum yang baik. Aplikasi sistem bahan bakar masih memerlukan verifikasi terhadap bahan bakar aktual, lingkungan eksternal, kondisi pengelasan, dan sistem perawatan permukaan.
AA3004 memiliki karakteristik pembentukan dan gambar yang baik, tetapi keberhasilan pencetakan kompleks bergantung pada temper, ukuran, desain kosong, geometri cetakan, pelumasan, rasio penarikan, dan proses pengepresan. Uji coba produksi direkomendasikan untuk komponen yang menuntut.
Kondisi permukaan harus sesuai dengan proses stamping. Tentukan apakah material kering bersih, material pra-pelumas, atau kondisi permukaan terkontrol lainnya diperlukan dan pastikan kompatibilitas dengan pengelasan dan pembersihan hilir.
Jika pelapisan akhir diperlukan, RAL , Pantone, atau warna yang ditentukan pelanggan dapat didiskusikan secara terpisah. Pelapisan harus kompatibel dengan stamping, penyambungan, dan lingkungan layanan akhir.
Kuantitas pesanan minimum yang tercantum saat ini adalah 2 ton per spesifikasi, tergantung pada konfirmasi produksi dan stok.
Waktu tunggu produksi yang tercantum saat ini adalah sekitar 30-45 hari setelah konfirmasi pesanan, tergantung pada spesifikasi bahan, kuantitas, dan jadwal produksi.
Persyaratan yang tercantum saat ini termasuk L/C pada pandangan atau deposit T/T 30% dan 70% sisanya dibayarkan terhadap salinan B/L, tergantung pada perjanjian komersial akhir.
Harap berikan paduan, temper, ketebalan, lebar, bentuk pasokan, kuantitas, toleransi dimensi, gambar bagian jadi, kedalaman pembentukan, jari-jari kritis, persyaratan permukaan dan pelumasan, proses pengelasan, standar otomotif yang berlaku, dokumen inspeksi yang diperlukan, tujuan dan target jadwal pengiriman.
Jika Anda mencari lembaran aluminium AA3004 untuk stamping tangki bahan bakar mobil atau komponen otomotif lainnya, kirimkan gambar Anda, temper yang diperlukan, ketebalan, lebar, kondisi permukaan dan kuantitas tahunan atau batch untuk konfirmasi spesifikasi dan penawaran.
Produk
aplikasi
Tautan cepat
Hubungi kami