AA3004 aluminiumsplate i formatet 2,5 mm × 1800 mm er beregnet for stempling av bildrivstofftank der den er godkjent av tankdesignet, og kombinerer god formbarhet, korrosjonsbestandighet og sveisbarhet.
Matt forhåndsbelagt aluminiumspoler
Dignang Metal
7610900000
| Tilgjengelighet: | |
|---|---|
| Antall: | |
AA3004 aluminiumsplate i 2,5 mm tykkelse og 1800 mm bredde er beregnet for stempling av drivstofftanker til biler og andre formede bilkomponenter der den spesifiserte designen krever en kombinasjon av formbarhet for dyptrekk, moderat styrke, korrosjonsmotstand og lav materialvekt.
3004 er en aluminium-mangan-magnesium-legering som ikke kan varmebehandles. Sammenlignet med 3003 øker den ekstra magnesium styrken samtidig som den beholder nyttige formingsegenskaper. For drivstofftankproduksjon bør den endelige legeringen, temperamentet, platetykkelsen, overflatetilstanden og formingsruten bekreftes mot kundens tegning, valideringskrav og gjeldende bilspesifikasjoner.
Det omtalte 2,5 mm × 1800 mm-formatet støtter brede stemplede komponenter, mens det nåværende produktutvalget dekker tykkelser fra 0,3 mm til 2,5 mm og bredder fra 300 mm til 2250 mm for tilpassede bestillinger.
Be om 3004 drivstofftank aluminiumspris
| Produkt | AA3004 aluminiumsplater - 2,5 mm / 1800 mm for stempling av bildrivstofftank |
| Legering | AA3004, med forbehold om endelig ordrespesifikasjon og godkjenning av kundemateriell |
| Utvalgt størrelse | 2,5 mm tykkelse × 1800 mm bredde |
| Tykkelse | 0,3-2,5 mm, kan tilpasses |
| Bredde | 300-2250 mm |
| legeringstilstand | O, H12, H14, H16, H18, H24, H26, H32, H34 eller annet avtalt temperament i henhold til formingskrav |
| Overflate / farge | Overflatetilstand i henhold til kundespesifikasjon; RAL , Pantone eller kundespesifisert farge når en belagt finish kreves separat |
| Bestill Standard & Dokumentasjon | ASTM , JIS, GB, EN eller annen avtalt standard; nødvendig RoHS- eller kvalitetssystemdokumentasjon skal bekreftes med bestillingen |
| Pakking | Eksporter standard trepaller, inkludert Eye to Wall eller Eye to Sky arrangementer der det er aktuelt |
| Betalingsbetingelser | L/C ved sikte, eller 30 % T/T innskudd og 70 % balanse mot B/L kopi |
| MOQ | 2 tonn per spesifikasjon |
| Leveringstid | Vanligvis 30-45 dager etter ordrebekreftelse, avhengig av produksjonsplanen |
| Laster porter | Shanghai, Ningbo, Qingdao, Tianjin eller annen avtalt havn |
| Primær bruksområde | Stempling av bildrivstofftank der AA3004 er godkjent av gjeldende komponentdesign og materialspesifikasjon |
For drivstofftankstemplingsprosjekter, inkludere ferdige deltegninger, formingsdybde, hjørneradier, nødvendig temperament, overflatetilstand, smørekrav, dimensjonstoleranser, sveiseprosess og gjeldende spesifikasjoner for bilmateriale med forespørselen.
Send din drivstofftanktegning og spesifikasjon
AA3004 er en Al-Mn-Mg-legering. Følgende områder er typiske referansesammensetningsgrenser. Kontraktskjemi bør følge avtalt materialstandard og batchspesifikk materialsertifikat.
| Element | Typisk komposisjonsgrense |
| Mangan (Mn) | 1,0–1,5 % |
| Magnesium (Mg) | 0,8–1,3 % |
| Silisium (Si) | ≤0,30 % |
| Jern (Fe) | ≤0,70 % |
| Kobber (Cu) | ≤0,25 % |
| Sink (Zn) | ≤0,25 % |
| Aluminium (Al) | Balansere |
AA3004 gir gode tegne- og formingsegenskaper. Mykere materialforhold kan velges der utstansede deler krever betydelig materialflyt inn i dyser, buede vegger eller forsenkede geometrier.
For krevende drivstofftankgeometri bør formbarheten valideres ved å bruke det faktiske temperamentet, arktykkelsen, emnestørrelsen, smøresystemet, formradiusen og stemplingssekvensen i stedet for legeringsbetegnelsen alene.
Magnesiumtilsetningen i AA3004 øker styrken sammenlignet med AA3003, samtidig som den beholder nyttige fabrikasjonsegenskaper. Dette kan gi ekstra stivhet der den ferdige komponenten krever mer styrke enn en konvensjonell 3003-plate.
AA3004 gir god generell korrosjonsbestandighet. For drivstoffholdige komponenter må imidlertid materialkompatibilitet vurderes opp mot faktisk drivstoff, indre miljø, ytre veimiljø, sammenføyningsprosess og eventuell nødvendig overflatebehandling.
3004 kan sveises ved bruk av egnede aluminiumsveiseprosesser, inkludert passende utviklet MIG- eller TIG-prosedyrer. Drivstofftankenheter krever validert skjøtdesign, valg av fyllstoff, lekkasjetesting og produksjonssveiseprosedyrer.
Med en tetthet på ca. 2,72 g/cm³ muliggjør AA3004 en lett platekonstruksjon sammenlignet med konvensjonelt stål. Den faktiske vektreduksjonen på kjøretøynivå avhenger av tankgeometri, måler, forsterkninger, monteringssystem og materialet som skiftes ut.
| Fordel | teknisk analyse |
|---|---|
| Lett design | AA3004 har en tetthet på omtrent 2,72 g/cm³, noe som gjør at designere kan redusere materialmassen sammenlignet med tyngre metaller når tankstrukturen, måler og styrkekrav tillater substitusjon. |
| Korrosjonsmotstand | Aluminiumslegeringen utvikler naturlig en beskyttende oksidfilm og gir god generell korrosjonsbestandighet. Drivstoffkompatibilitet og utvendig holdbarhet bør fortsatt verifiseres for det faktiske kjøretøymiljøet. |
| Formbarhet | AA3004 gir god formbarhet og tegneegenskaper. Mykere forhold er spesielt relevante der komponenter krever dypere stempling, men det nøyaktige temperamentet må velges fra delgeometri og formingsforsøk. |
| Sveisbarhet | Legeringen kan sveises ved hjelp av riktig utviklede aluminiumsveiseprosesser. Fremstilling av drivstofftank krever i tillegg kvalitetskontroll, verifisering av lekkasjetetthet og validerte produksjonsprosedyrer. |
| Produksjonseffektivitet | God formbarhet og bred-arktilgjengelighet kan støtte effektive blanking- og stemplingsoppsett. Faktisk materialutnyttelse og produksjonskostnad avhenger av emnegeometri, nesting, utbytte, skrothastighet og ordrevolum. |
Den omtalte 2,5 mm tykkelsen og 1800 mm bredden er ment å støtte store stemplede emner og formede bilkomponenter. En bred plate kan redusere behovet for mellomfuger der den ferdige tankkonstruksjonen tillater produksjon fra større emner.
Den nåværende forsyningsserien strekker seg til 2250 mm bredde, slik at kjøpere kan spesifisere tomme dimensjoner rundt det nødvendige stemplingsoppsettet. Toleranse for ferdigbredde, kanttilstand, planhet og spole- eller arktilførselsform bør inkluderes i den tekniske kjøpsspesifikasjonen.
Utglødd O-temperering gir den høyeste duktiliteten blant de vanligste forholdene og bør evalueres der delen krever dyptrekking eller betydelig strekking under stempling.
Arbeidsherdede forhold gir økt styrke og stivhet, men lavere formingsevne. Disse temperamentene kan vurderes for grunnere formede deler eller komponenter som krever større stivhet etter fabrikasjon.
Stabiliserte H32 og H34 forhold gir ulike kombinasjoner av styrke og forlengelse. Deres egnethet for en bildrivstofftank bør bestemmes ut fra den faktiske tegningen, stemplingsgraden og nødvendige ferdige mekaniske egenskaper.
Oppgi de nødvendige emnedimensjonene og identifiser eventuelle krav til materialretning. Tom layout og rulleretning kan påvirke materialutnyttelse og formingsadferd i komplekse stemplede komponenter.
Dype vegger, skarpe hjørner og komplekse overganger øker formenes alvorlighet. Ferdige deltegninger bør identifisere formingsdybden og kritiske radier slik at nødvendig temperament og arktilstand kan gjennomgås.
Stemplingsmasse bør ha en kontrollert overflate som er egnet for den tiltenkte formingsprosessen. Renslighet, olje- eller andre smørekrav bør spesifiseres i henhold til presseprosessen og nedstrøms rengjøring eller sveiseoperasjon.
Stabil stemplingsytelse krever kontrollert innkommende materiale. Spesifiser tykkelsestoleranse, breddetoleranse, planhet og kantkrav i henhold til presselinjen og komponenttegningen.
Stemplede drivstofftankhalvdeler og tilhørende beslag krever validerte sammenføyningsprosedyrer. Sveiseparametere, valg av fyllstoff, skjøtgeometri og krav til lekkasjetesting bør defineres av drivstofftankprodusenten.
Materialkompatibilitet bør bekreftes mot den spesifikke drivstoffsammensetningen og driftsforholdene. Bensin, diesel, alternativt drivstoff og blandet drivstoff kan stille ulike krav til tankmaterialet, skjøter og innvendig overflate.
AA3004-ark kan evalueres for stemplede drivstofftankskall der legeringen og temperamentet er godkjent av komponentspesifikasjonen og validert gjennom forming, sveising, korrosjon og lekkasjetesting.
Legeringens formingsevne gjør den egnet for utvalgte utstansede deksler, skjold og panelkomponenter der moderat styrke og korrosjonsmotstand er nødvendig.
AA3004 er også egnet for utvalgte varmeskjold og formede komponenter når dens mekaniske egenskaper, måler og driftstemperaturkrav samsvarer med komponentdesignet.
For prosjekter som erstatter tyngre platematerialer, kan AA3004 vurderes som en del av en lettvektskomponentdesign. Den endelige målingen og geometrien må bestemmes ut fra strukturelle, formings-, holdbarhets- og sikkerhetskrav i stedet for tetthet alene.
| Sammenligning | AA3004 | AA3003 |
|---|---|---|
| Legeringssystem | Al-Mn-Mg | Primært Al-Mn |
| Magnesium tilsetning | Omtrent 0,8–1,3 % | Ikke et hovedlegeringstillegg |
| Relativ styrke | Generelt høyere enn 3003 under sammenlignbare produktforhold | Lavere styrke med god generell formbarhet |
| Formbarhet | Gode tegne- og formegenskaper | Gode formingsegenskaper |
| Utvalg | Vurder hvor ekstra styrke er nødvendig mens du beholder nyttig formingsevne | Vurder hvor formingskrav og lavere styrke tilfredsstiller komponentspesifikasjonen |
For bilprosjekter bør nødvendig dokumentasjon defineres før produksjon. Avhengig av kjøpsspesifikasjonen kan dette inkludere legerings- og tempereringsidentifikasjon, kjemisk sammensetning, mekaniske egenskaper, dimensjoner, overflatetilstand og andre avtalte inspeksjonsprotokoller.
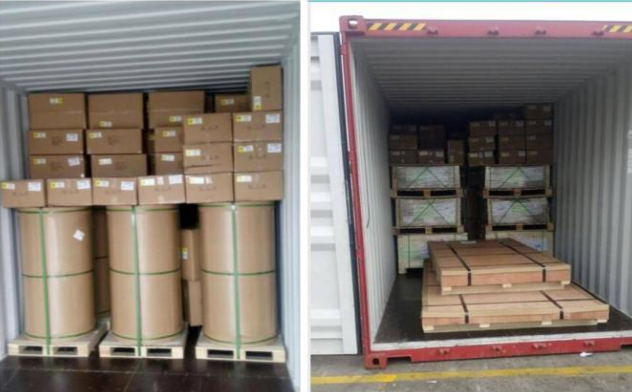
Aluminiumsplate og spole bør beskyttes mot fuktighet, kantskader, overflateforurensning og bevegelse under internasjonal transport. Standard eksportemballasje kan inkludere fuktbestandig innpakning, vanntett beskyttelse og sjødyktig trestøtte.
Tilpasset emballasje kan spesifiseres i henhold til ark- eller spoleform, destinasjon, håndteringsutstyr og kundekrav. Eye to Wall eller Eye to Sky pallekonfigurasjoner kan ordnes der det er aktuelt.
AA3004 er en ikke-varmebehandlebar 3xxx-serie aluminium-mangan-magnesium-legering med omtrent 1,0-1,5% mangan og 0,8-1,3% magnesium. Det gir høyere styrke enn 3003 sammen med god formbarhet og korrosjonsbestandighet.
AA3004 kan evalueres for stemplede bildrivstofftankkomponenter der legeringen er spesifisert eller godkjent av tankdesigneren. Endelig egnethet krever validering av forming, drivstoffkompatibilitet, sveising, korrosjonsmotstand, lekkasjetetthet og gjeldende bilkrav.
Formatet på 2,5 mm × 1800 mm gir et bredt emne for store stemplede deler. Hvorvidt denne måleren er passende, avhenger av den ferdige tankgeometrien, belastningskrav, formingsdybde, monteringsdesign og valideringsspesifikasjoner.
Det gjeldende tykkelsesområdet er 0,3 mm til 2,5 mm, avhengig av legering, temperament, bredde og ordrebekreftelse.
Det nåværende oppførte breddeområdet er 300 mm til 2250 mm. Oppgi nødvendig emne- eller spolebredde sammen med breddetoleranse når du ber om et tilbud.
O-temperering gir generelt størst duktilitet og bør vurderes for krevende dyptrekkingsoperasjoner. Det endelige temperamentet bør velges fra faktiske formingsforsøk, ferdige styrkekrav og komponentgeometri.
Ja. Magnesiumtilsetningen i 3004 gir den generelt høyere styrke enn 3003 samtidig som den opprettholder gode formingsegenskaper.
nr. AA3004 er en legering som ikke kan varmebehandles. Dens mekaniske egenskaper kontrolleres hovedsakelig gjennom kaldbearbeiding og temperament.
Ja. AA3004 har god sveisbarhet ved bruk av passende utviklede aluminiumsveiseprosesser. Drivstofftankenheter krever validerte sveiseprosedyrer og lekkasjetesting.
AA3004 gir god generell korrosjonsbestandighet. Drivstoffsystemapplikasjoner krever fortsatt verifisering mot det faktiske drivstoffet, ytre miljø, sveisetilstand og overflatebehandlingssystem.
AA3004 har gode formings- og tegneegenskaper, men vellykket kompleks stempling avhenger av temperament, måler, emnedesign, formgeometri, smøring, trekkforhold og presseprosess. Produksjonsforsøk anbefales for krevende komponenter.
Overflatetilstanden bør samsvare med stemplingsprosessen. Spesifiser om rent tørt materiale, forhåndssmurt materiale eller en annen kontrollert overflatetilstand er nødvendig og sørg for kompatibilitet med nedstrøms sveising og rengjøring.
Der det kreves en belagt finish, kan RAL , Pantone eller kundedefinerte farger diskuteres separat. Belegget skal være kompatibelt med stempling, sammenføyning og det endelige servicemiljøet.
Gjeldende listet minimumsordrekvantum er 2 tonn per spesifikasjon, med forbehold om produksjon og lagerbekreftelse.
Gjeldende oppført produksjonstid er omtrent 30-45 dager etter ordrebekreftelse, avhengig av materialspesifikasjon, mengde og produksjonsplan.
De gjeldende listede vilkårene inkluderer L/C ved sikte eller 30 % T/T depositum med de resterende 70 % betalt mot B/L kopien, underlagt endelig kommersiell avtale.
Vennligst oppgi legering, temperament, tykkelse, bredde, leveringsform, mengde, dimensjonstoleranser, tegning av ferdige deler, formingsdybde, kritiske radier, overflate- og smørekrav, sveiseprosess, gjeldende bilstandard, nødvendige inspeksjonsdokumenter, destinasjon og målleveringsplan.
Hvis du kjøper AA3004-aluminiumsplate for stempling av drivstofftanker til biler eller andre dyptrukne bilkomponenter, send oss din tegning, nødvendig temperament, tykkelse, bredde, overflatetilstand og årlig eller batch-mengde for spesifikasjonsbekreftelse og tilbud.
Produkter
bruksområde
Hurtigkoblinger
Kontakt oss