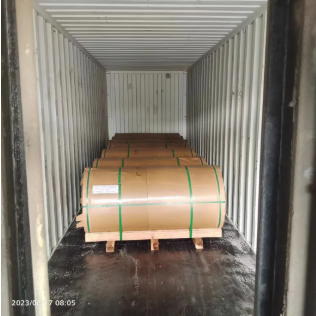
AA3004-Aluminiumblech im Format 2,5 mm × 1800 mm ist für die Stanzung von Kraftstofftanks in Kraftfahrzeugen vorgesehen, sofern dies durch das Tankdesign zugelassen ist, und kombiniert gute Formbarkeit, Korrosionsbeständigkeit und Schweißbarkeit
Matt vorbeschichtete Aluminiumspule
Dignang Metal
7610900000
| Verfügbarkeit: | |
|---|---|
| Menge: | |
AA3004-Aluminiumblech mit einer Dicke von 2,5 mm und einer Breite von 1800 mm ist zum Stanzen von Kraftstofftanks in Kraftfahrzeugen und anderen geformten Automobilkomponenten vorgesehen, bei denen das spezifizierte Design eine Kombination aus Tiefziehformbarkeit, mäßiger Festigkeit, Korrosionsbeständigkeit und geringem Materialgewicht erfordert.
3004 ist eine nicht wärmebehandelbare Aluminium-Mangan-Magnesium-Legierung. Im Vergleich zu 3003 erhöht das zusätzliche Magnesium die Festigkeit und behält gleichzeitig nützliche Umformeigenschaften bei. Für die Herstellung von Kraftstofftanks sollten die endgültige Legierung, Härte, Blechdicke, Oberflächenbeschaffenheit und Formungsroute anhand der Zeichnung des Kunden, der Validierungsanforderungen und der geltenden Automobilspezifikationen bestätigt werden.
Das vorgestellte Format 2,5 mm × 1800 mm unterstützt breite Stanzteile, während die aktuelle Produktpalette Dicken von 0,3 mm bis 2,5 mm und Breiten von 300 mm bis 2250 mm für kundenspezifische Bestellungen abdeckt.
Fordern Sie die Preise für den Aluminium-Kraftstofftank 3004 an
| Produkt | AA3004-Aluminiumblech – 2,5 mm/1800 mm zum Stanzen von Automobil-Kraftstofftanks |
| Legierung | AA3004, vorbehaltlich der endgültigen Bestellspezifikation und der Materialfreigabe des Kunden |
| Empfohlene Größe | 2,5 mm Dicke × 1800 mm Breite |
| Dicke | 0,3–2,5 mm, anpassbar |
| Breite | 300–2250 mm |
| Temperament | O, H12, H14, H16, H18, H24, H26, H32, H34 oder ein anderer vereinbarter Härtegrad entsprechend den Umformanforderungen |
| Oberfläche / Farbe | Oberflächenbeschaffenheit nach Kundenspezifikation; RAL-, Pantone- oder kundenspezifische Farbe, wenn eine beschichtete Oberfläche separat erforderlich ist |
| Bestellstandard und Dokumentation | ASTM, JIS, GB, EN oder andere vereinbarte Standards; Die erforderliche RoHS- oder Qualitätssystemdokumentation sollte bei der Bestellung bestätigt werden |
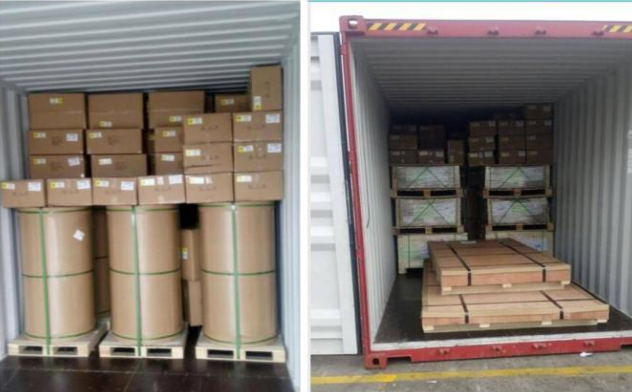
| Verpackung | Exportieren Sie Standard-Holzpaletten, gegebenenfalls auch mit Eye-to-Wall- oder Eye-to-Sky-Anordnungen |
| Zahlungsbedingungen | L/C auf Sicht oder 30 % T/T-Anzahlung und 70 % Restbetrag gegen B/L-Kopie |
| Mindestbestellmenge | 2 Tonnen pro Spezifikation |
| Lieferzeit | In der Regel 30–45 Tage nach Auftragsbestätigung, abhängig vom Produktionsplan |
| Ladehäfen | Shanghai, Ningbo, Qingdao, Tianjin oder ein anderer vereinbarter Hafen |
| Primäre Anwendung | Stempelung von Kraftstofftanks für Kraftfahrzeuge, bei denen AA3004 durch die entsprechende Komponentenkonstruktion und Materialspezifikation zugelassen ist |
Geben Sie bei Stanzprojekten für Kraftstofftanks Fertigteilzeichnungen, Umformtiefe, Eckradien, erforderliche Härte, Oberflächenzustand, Schmierungsbedarf, Maßtoleranzen, Schweißverfahren und anwendbare Automobilmaterialspezifikationen in die Anfrage ein.
Senden Sie Ihre Kraftstofftankzeichnung und -spezifikation
AA3004 ist eine Al-Mn-Mg-Legierung. Die folgenden Bereiche sind typische Referenzzusammensetzungsgrenzen. Die Vertragschemie sollte dem vereinbarten Materialstandard und dem chargenspezifischen Materialzertifikat folgen.
| Element | Typische Zusammensetzungsgrenze |
| Mangan (Mn) | 1,0-1,5 % |
| Magnesium (Mg) | 0,8–1,3 % |
| Silizium (Si) | ≤0,30 % |
| Eisen (Fe) | ≤0,70 % |
| Kupfer (Cu) | ≤0,25 % |
| Zink (Zn) | ≤0,25 % |
| Aluminium (Al) | Gleichgewicht |
AA3004 bietet gute Zieh- und Umformeigenschaften. Weichere Materialbedingungen können dort gewählt werden, wo gestanzte Teile einen erheblichen Materialfluss in Matrizen, gekrümmte Wände oder vertiefte Geometrien erfordern.
Bei anspruchsvollen Kraftstofftankgeometrien sollte die Formbarkeit anhand der tatsächlichen Härte, der Blechdicke, der Rohlingsgröße, des Schmiersystems, des Gesenkradius und der Stanzreihenfolge und nicht allein anhand der Legierungsbezeichnung validiert werden.
Der Magnesiumzusatz in AA3004 erhöht die Festigkeit im Vergleich zu AA3003 und behält gleichzeitig nützliche Herstellungseigenschaften bei. Dies kann für zusätzliche Steifigkeit sorgen, wenn die fertige Komponente mehr Festigkeit erfordert als ein herkömmliches 3003-Blech.
AA3004 bietet eine gute allgemeine Korrosionsbeständigkeit. Bei kraftstoffhaltigen Bauteilen muss jedoch die Materialverträglichkeit im Hinblick auf den tatsächlichen Kraftstoff, die innere Umgebung, die äußere Straßenumgebung, den Verbindungsprozess und jede erforderliche Oberflächenbehandlung bewertet werden.
3004 kann mit geeigneten Aluminiumschweißverfahren geschweißt werden, einschließlich entsprechend entwickelter MIG- oder WIG-Verfahren. Kraftstofftankbaugruppen erfordern validierte Verbindungsdesigns, Füllstoffauswahl, Dichtheitsprüfungen und Produktionsschweißverfahren.
Mit einer Dichte von ca. 2,72 g/cm³ ermöglicht AA3004 eine leichte Blechkonstruktion im Vergleich zu herkömmlichem Stahl. Die tatsächliche Gewichtsreduzierung auf Fahrzeugebene hängt von der Tankgeometrie, der Spurweite, den Verstärkungen, dem Montagesystem und dem zu ersetzenden Material ab.
| Advantage | Technische Analyse |
|---|---|
| Leichtes Design | AA3004 hat eine Dichte von etwa 2,72 g/cm³ und ermöglicht es Entwicklern, die Materialmasse im Vergleich zu schwereren Metallen zu reduzieren, wenn die Tankstruktur, die Dicke und die Festigkeitsanforderungen einen Ersatz zulassen. |
| Korrosionsbeständigkeit | Die Aluminiumlegierung bildet auf natürliche Weise einen schützenden Oxidfilm und sorgt für eine gute allgemeine Korrosionsbeständigkeit. Die Kraftstoffverträglichkeit und die äußere Haltbarkeit sollten dennoch für die tatsächliche Fahrzeugumgebung überprüft werden. |
| Formbarkeit | AA3004 bietet gute Formbarkeit und Zieheigenschaften. Weichere Bedingungen sind besonders relevant, wenn Bauteile eine tiefere Prägung erfordern, die genaue Härte jedoch anhand der Teilegeometrie und Umformversuchen ausgewählt werden muss. |
| Schweißbarkeit | Die Legierung kann mit entsprechend entwickelten Aluminiumschweißverfahren geschweißt werden. Darüber hinaus erfordert die Herstellung von Kraftstofftanks eine gemeinsame Qualitätskontrolle, Dichtheitsprüfung und validierte Produktionsverfahren. |
| Produktionseffizienz | Eine gute Formbarkeit und die Verfügbarkeit breiter Bleche können effiziente Stanz- und Stanzlayouts unterstützen. Die tatsächliche Materialausnutzung und die Produktionskosten hängen von der Rohlingsgeometrie, der Verschachtelung, der Ausbeute, der Ausschussrate und dem Auftragsvolumen ab. |
Die vorgestellte Dicke von 2,5 mm und die Breite von 1800 mm sind für die Unterstützung großer gestanzter Rohlinge und geformter Automobilkomponenten vorgesehen. Ein breites Blech kann die Notwendigkeit von Zwischenverbindungen reduzieren, wenn die fertige Tankkonstruktion die Herstellung aus größeren Rohlingen ermöglicht.
Der aktuelle Lieferbereich reicht bis zu einer Breite von 2250 mm und ermöglicht es Käufern, Rohlingsabmessungen entsprechend dem erforderlichen Stanzlayout festzulegen. Die fertige Breitentoleranz, die Kantenbeschaffenheit, die Ebenheit und die Lieferform des Coils oder Blechs sollten in der technischen Kaufspezifikation enthalten sein.
Geglühte O-Vergütung bietet die höchste Duktilität unter den üblicherweise spezifizierten Bedingungen und sollte dort bewertet werden, wo das Teil ein Tiefziehen oder eine erhebliche Dehnung während des Stanzens erfordert.
Kaltverfestigte Bedingungen bieten eine erhöhte Festigkeit und Steifigkeit, aber eine geringere Umformfähigkeit. Diese Härtegrade können für flacher geformte Teile oder Komponenten in Betracht gezogen werden, die nach der Herstellung eine größere Steifigkeit erfordern.
Stabilisierte H32- und H34-Bedingungen bieten unterschiedliche Kombinationen von Festigkeit und Dehnung. Ihre Eignung für einen Kfz-Kraftstofftank sollte anhand der tatsächlichen Zeichnung, der Prägeschärfe und der erforderlichen mechanischen Endeigenschaften bestimmt werden.
Geben Sie die erforderlichen Rohlingsabmessungen an und ermitteln Sie alle Anforderungen an die Materialrichtung. Platinenlayout und Walzrichtung können die Materialausnutzung und das Umformverhalten in komplexen Stanzbauteilen beeinflussen.
Tiefe Wände, scharfe Ecken und komplexe Übergänge erhöhen die Schwere der Umformung. In den Zeichnungen der fertigen Teile sollten die Umformtiefe und die kritischen Radien angegeben werden, damit die erforderliche Härte und der Blechzustand überprüft werden können.
Das Stanzmaterial sollte eine kontrollierte Oberfläche haben, die für den beabsichtigten Umformprozess geeignet ist. Sauberkeit, Ölung oder andere Schmierungsanforderungen sollten je nach Pressprozess und nachgeschaltetem Reinigungs- oder Schweißvorgang spezifiziert werden.
Eine stabile Prägeleistung erfordert einen kontrollierten Materialeingang. Geben Sie Dickentoleranz, Breitentoleranz, Ebenheit und Kantenanforderungen entsprechend der Pressenlinie und Bauteilzeichnung an.
Gestanzte Kraftstofftankhälften und zugehörige Armaturen erfordern validierte Verbindungsverfahren. Schweißparameter, Füllstoffauswahl, Verbindungsgeometrie und Anforderungen an die Dichtheitsprüfung sollten vom Kraftstofftankhersteller festgelegt werden.
Die Materialkompatibilität sollte anhand der spezifischen Kraftstoffformulierung und Betriebsbedingungen bestätigt werden. Benzin, Diesel, alternative Kraftstoffe und Mischkraftstoffe können unterschiedliche Anforderungen an das Tankmaterial, die Verbindungen und die Innenoberfläche stellen.
Besprechen Sie Ihre Stempelanforderungen
AA3004-Bleche können für gestanzte Kraftstofftankgehäuse bewertet werden, bei denen Legierung und Härte durch die Komponentenspezifikation genehmigt und durch Formen, Schweißen, Korrosion und Dichtheitstests validiert werden.
Aufgrund der Formbarkeit der Legierung eignet sie sich für ausgewählte gestanzte Abdeckungen, Schilde und Plattenkomponenten, bei denen mäßige Festigkeit und Korrosionsbeständigkeit erforderlich sind.
AA3004 eignet sich auch für ausgewählte Hitzeschilde und geformte Komponenten im Automobilbereich, wenn seine mechanischen Eigenschaften, Dicken- und Betriebstemperaturanforderungen mit dem Komponentendesign übereinstimmen.
Bei Projekten, die schwerere Blechmaterialien ersetzen, kann AA3004 als Teil eines Leichtbaukomponentendesigns evaluiert werden. Die endgültige Dicke und Geometrie muss anhand von Struktur-, Form-, Haltbarkeits- und Sicherheitsanforderungen und nicht allein anhand der Dichte bestimmt werden.
| Vergleich | AA3004 | AA3003 |
|---|---|---|
| Legierungssystem | Al-Mn-Mg | Hauptsächlich Al-Mn |
| Magnesiumzugabe | Ungefähr 0,8–1,3 % | Kein Hauptlegierungszusatz |
| Relative Stärke | Im Allgemeinen höher als 3003 unter vergleichbaren Produktbedingungen | Geringere Festigkeit bei guter allgemeiner Formbarkeit |
| Formbarkeit | Gute Zieh- und Umformeigenschaften | Gute Umformeigenschaften |
| Auswahl | Überlegen Sie, wo zusätzliche Festigkeit erforderlich ist und gleichzeitig die nützliche Formbarkeit erhalten bleibt | Überlegen Sie, wo Formungsanforderungen und geringere Festigkeit die Komponentenspezifikation erfüllen |
Für Automobilprojekte sollte die erforderliche Dokumentation vor der Produktion definiert werden. Abhängig von der Kaufspezifikation kann dies die Identifizierung von Legierung und Härte, chemische Zusammensetzung, mechanische Eigenschaften, Abmessungen, Oberflächenzustand und andere vereinbarte Inspektionsaufzeichnungen umfassen.
Aluminiumbleche und -spulen sollten während des internationalen Transports vor Feuchtigkeit, Kantenschäden, Oberflächenverschmutzung und Bewegung geschützt werden. Standardmäßige Exportverpackungen können eine feuchtigkeitsbeständige Verpackung, einen wasserdichten Schutz und eine seetüchtige Holzunterlage umfassen.
Kundenspezifische Verpackungen können je nach Blech- oder Spulenform, Bestimmungsort, Handhabungsausrüstung und Kundenanforderungen spezifiziert werden. Gegebenenfalls können Palettenkonfigurationen „Eye to Wall“ oder „Eye to Sky“ arrangiert werden.
AA3004 ist eine nicht wärmebehandelbare Aluminium-Mangan-Magnesium-Legierung der 3xxx-Serie mit etwa 1,0–1,5 % Mangan und 0,8–1,3 % Magnesium. Es bietet eine höhere Festigkeit als 3003 sowie eine gute Formbarkeit und Korrosionsbeständigkeit.
AA3004 kann für gestanzte Kraftstofftankkomponenten von Kraftfahrzeugen bewertet werden, bei denen die Legierung vom Tankkonstrukteur spezifiziert oder genehmigt wird. Die endgültige Eignung erfordert eine Validierung der Formgebung, der Kraftstoffverträglichkeit, des Schweißens, der Korrosionsbeständigkeit, der Dichtheit und der geltenden Automobilanforderungen.
Das Format 2,5 mm × 1800 mm bietet einen breiten Zuschnitt für große Stanzteile. Ob dieses Messgerät geeignet ist, hängt von der fertigen Tankgeometrie, den Lastanforderungen, der Formungstiefe, dem Montagedesign und den Validierungsspezifikationen ab.
Der aktuell aufgeführte Dickenbereich liegt zwischen 0,3 mm und 2,5 mm, abhängig von Legierung, Härte, Breite und Auftragsbestätigung.
Der aktuell aufgeführte Breitenbereich beträgt 300 mm bis 2250 mm. Geben Sie bei der Angebotsanfrage die erforderliche Rohlings- oder Spulenbreite zusammen mit der Breitentoleranz an.
O-Temper bietet im Allgemeinen die größte Duktilität und sollte für anspruchsvolle Tiefziehvorgänge in Betracht gezogen werden. Die endgültige Härte sollte anhand tatsächlicher Umformversuche, fertiger Festigkeitsanforderungen und Bauteilgeometrie ausgewählt werden.
Ja. Der Magnesiumzusatz in 3004 verleiht ihm im Allgemeinen eine höhere Festigkeit als 3003 und behält gleichzeitig gute Umformeigenschaften bei.
Nr. AA3004 ist eine nicht wärmebehandelbare Legierung. Seine mechanischen Eigenschaften werden hauptsächlich durch die Kaltumformung und den Temperzustand gesteuert.
Ja. AA3004 ist mit entsprechend entwickelten Aluminiumschweißverfahren gut schweißbar. Kraftstofftankbaugruppen erfordern validierte Schweißverfahren und Dichtheitsprüfungen.
AA3004 bietet eine gute allgemeine Korrosionsbeständigkeit. Kraftstoffsystemanwendungen erfordern immer noch eine Überprüfung anhand des tatsächlichen Kraftstoffs, der äußeren Umgebung, der Schweißbedingungen und des Oberflächenbehandlungssystems.
AA3004 verfügt über gute Form- und Zieheigenschaften, das erfolgreiche komplexe Stanzen hängt jedoch von der Härte, der Stärke, dem Rohlingsdesign, der Formgeometrie, der Schmierung, dem Ziehverhältnis und dem Pressprozess ab. Bei anspruchsvollen Bauteilen werden Produktionsversuche empfohlen.
Der Oberflächenzustand sollte mit dem Prägeprozess übereinstimmen. Geben Sie an, ob sauberes, trockenes Material, vorgeschmiertes Material oder eine andere kontrollierte Oberflächenbeschaffenheit erforderlich ist, und stellen Sie die Kompatibilität mit nachgelagerten Schweiß- und Reinigungsarbeiten sicher.
Wenn eine beschichtete Oberfläche erforderlich ist, können RAL-, Pantone- oder kundenspezifische Farben separat besprochen werden. Die Beschichtung muss mit dem Stanzen, Fügen und der endgültigen Einsatzumgebung kompatibel sein.
Die derzeit aufgeführte Mindestbestellmenge beträgt 2 Tonnen pro Spezifikation, vorbehaltlich der Produktions- und Lagerbestätigung.
Die aktuell angegebene Produktionsvorlaufzeit beträgt ca. 30–45 Tage nach Auftragsbestätigung, abhängig von Materialspezifikation, Menge und Produktionsplan.
Die aktuell aufgeführten Konditionen umfassen L/C bei Sicht oder 30 % T/T-Anzahlung, wobei die restlichen 70 % gegen die B/L-Kopie gezahlt werden, vorbehaltlich der endgültigen kommerziellen Vereinbarung.
Bitte geben Sie Legierung, Härte, Dicke, Breite, Lieferform, Menge, Maßtoleranzen, Zeichnung des fertigen Teils, Formtiefe, kritische Radien, Oberflächen- und Schmierungsanforderungen, Schweißverfahren, geltende Automobilnorm, erforderliche Prüfdokumente, Bestimmungsort und Ziellieferplan an.
Wenn Sie AA3004-Aluminiumblech zum Stanzen von Kraftstofftanks oder anderen tiefgezogenen Automobilkomponenten beziehen, senden Sie uns Ihre Zeichnung, die erforderliche Härte, Dicke, Breite, Oberflächenbeschaffenheit und Jahres- oder Chargenmenge zur Spezifikationsbestätigung und zum Angebot.
Produkte
Anwendung
Schnelle Links
Kontaktieren Sie uns